
Der Flankendurchmesser ist das Maß, das weitgehend bestimmt, wie Außen- und Innengewindeflanken ineinandergreifen. Ein Teil kann eine Prüfung des Außendurchmessers bestehen und dennoch klemmen, sich lose anfühlen oder eine Funktionslehre nicht bestehen, weil Flankendurchmesser, Steigung, Flankenwinkel, Gang oder Form falsch sind. Wählen Sie eine Prüfmethode, die zu Gewindetyp, Toleranzklasse, Fertigungsstadium und Abnahmeentscheidung passt; eine einzelne Messung verifiziert nicht alle Gewindemerkmale.
Für viele Einkaufs- und Wareneingangsprüfungen ist eine kalibrierte Gut/Ausschuss-Gewindelehre die praktische Funktionsprüfung. Wenn ein numerischer Flankendurchmesserwert oder eine Prozessanpassung erforderlich ist, kann eine Messmethode wie das Dreidrahtverfahren für Außengewinde aussagekräftiger sein. Innengewinde erfordern geeignete Gewindelehrdorne oder spezialisierte Messgeräte. Die Zeichnung und die anwendbare Gewindespezifikation müssen das vorgesehene System und die Klasse angeben.
Was der Flankendurchmesser steuert
Der Flankendurchmesser ist ein gedachter Zylinder auf einem Gewinde, bei dem die Gewindegratbreite und die Rillenbreite unter der definierten Gewindegeometrie gleich sind. Er ist nicht der Außendurchmesser oder der Kerndurchmesser. Bei einem Paarungspaar beeinflusst der Flankendurchmesser den Flankenkontakt und das Spiel, während Steigung, Flankenwinkel, Gang, Gewindeform und Oberflächenbeschaffenheit ebenfalls die Montage beeinflussen.
Deshalb ist ein Messschieber-Ablesewert über die Gewindegrate keine Flankendurchmesserprüfung. Der Außendurchmesser kann helfen, ein grobes Größenproblem oder eine Beschädigung zu erkennen, und der Kerndurchmesser kann für das Innenspiel oder die Rillengeometrie von Bedeutung sein, aber keiner von beiden bestätigt allein die Funktionspassung. Ein Abnahmeplan sollte die Gewindebezeichnung, die Toleranzklasse, das Lehrensystem und ob eine Funktionslehre oder ein numerisches Ergebnis erforderlich ist, festlegen.
Wenn die Gewindebearbeitung Teil des Fertigungswegs ist, sind die Seiten zur Gewindeoptionen und kundenspezifischen Gewindefähigkeit der Website relevanter Prozesskontext. Sie ersetzen keine vollständige Zeichnungsangabe; geben Sie die Gewindenorm, Nenngröße, Steigung, Drehrichtung, Klasse und jede besondere Formanforderung an.
Funktionslehren beantworten eine Gut/Ausschuss-Frage
Eine Gut-Lehre prüft, ob das Gewinde eine korrekt bemessene funktionale Paarungsform unter der vorgeschriebenen Methode aufnehmen kann. Eine Ausschuss-Lehre prüft eine andere Grenze und sollte nur innerhalb der nach der anwendbaren Norm zulässigen Grenze eingreifen. Die Details hängen davon ab, ob das Gewinde innen oder außen liegt und von Lehrennomen, Klasse und Zustand. Verwenden Sie die Lehrenanweisungen und die maßgebliche Spezifikation, anstatt eine universelle Umdrehungszahl aus dem Gedächtnis anzuwenden.
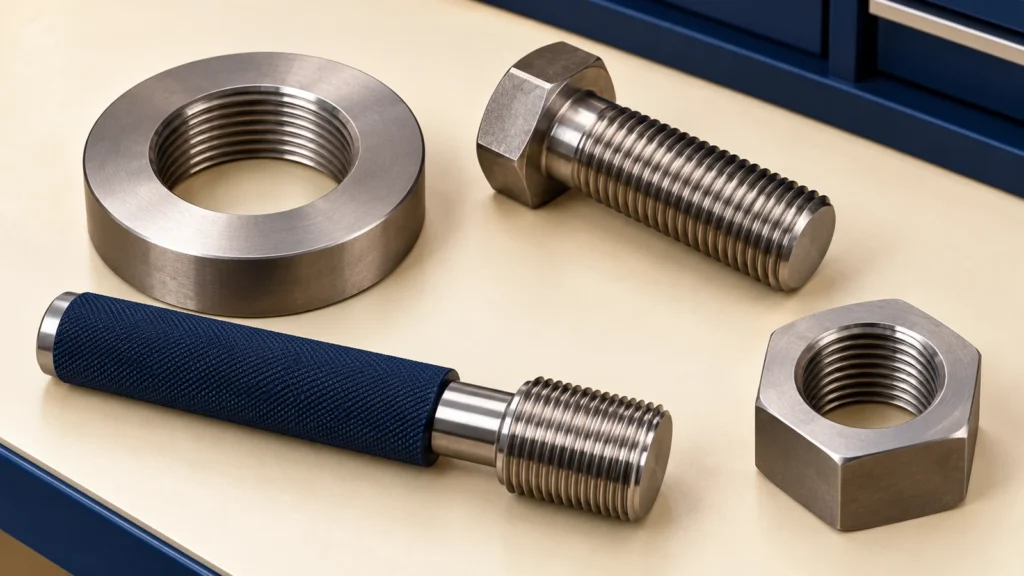
Der Zustand der Lehre ist wichtig. Halten Sie Lehren sauber, geschützt und innerhalb der Kalibrierung; prüfen Sie auf Verschleiß, Beschädigung, Temperatureinflüsse und korrekte Handhabung. Eine beschädigte Lehre oder übermäßige Kraft kann eine falsche Zurückweisung verursachen oder das Werkstück beschädigen. Dokumentieren Sie die Lehrenidentifikation und den Kalibrierstatus, wenn Rückverfolgbarkeit gefordert ist.
Dreidrahtmessung für Außengewinde
Das Dreidrahtverfahren misst ein Außengewinde über Präzisionsdrähte, die in die Gewindegänge eingelegt werden. Ein Mikrometer misst über die Drähte, und das Ergebnis wird zusammen mit der Gewindesteigung und dem Flankenwinkel verwendet, um den Flankendurchmesser zu bestimmen. Es ist nützlich, wenn ein numerischer Wert für die Prozesseinrichtung, die Werkzeugverschleißüberwachung oder die Fehlersuche bei einem Passproblem benötigt wird.
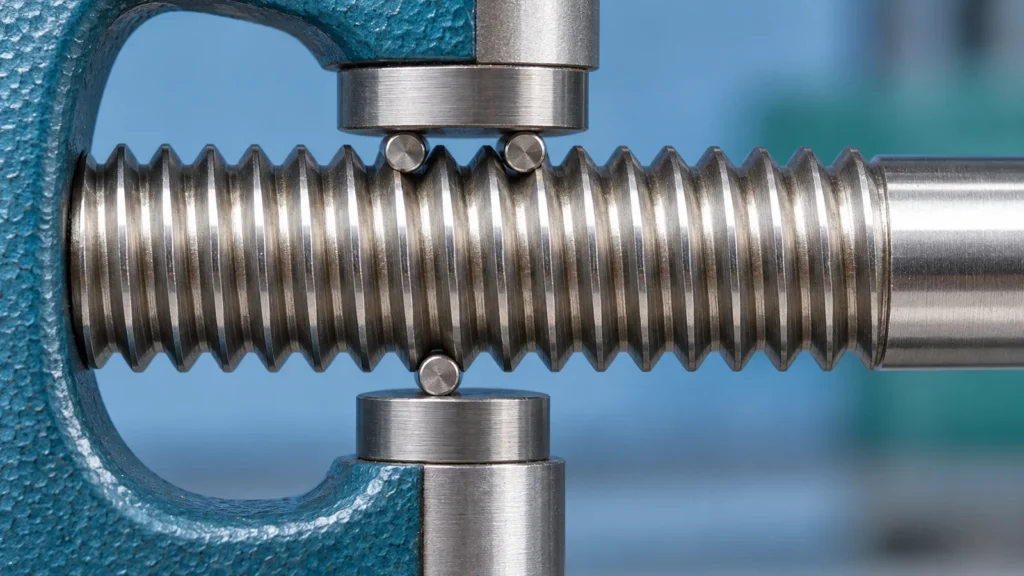
Verwenden Sie die korrekte Berechnung oder Gerätefunktion für die spezifizierte Gewindeform. Formeln für ein 60-Grad-Unified- oder metrisches Gewinde gelten nicht automatisch für Rohrgewinde, Trapezgewinde, gerundete Profile oder Sonderformen. Spiel, Kürzung, Beschichtung und Toleranzklasse können die Bedeutung des akzeptierten Werts verändern. Wenn die Berechnung nahe an einer Grenze liegt, berücksichtigen Sie die Messunsicherheit des Geräts und die Wiederholbarkeit der Messung.
Prüfung von Innengewinden
Innengewinde werden üblicherweise mit kalibrierten Gut- und Ausschuss-Gewindelehrdornen geprüft, die für das spezifizierte Gewindesystem und die Klasse ausgewählt sind. Diese Lehren bieten eine Funktionsprüfung, teilen dem Prüfer jedoch möglicherweise nicht den numerischen Flankendurchmesser mit. Wenn die Anwendung einen berichteten Wert oder eine detaillierte Diagnose erfordert, verwenden Sie ein geeignetes Gewindemessgerät, kalibrierte Gewindedrähte oder -kugeln, die für die Innenmessung ausgelegt sind, oder ein Koordinatenverfahren, das für die Geometrie und Toleranz validiert ist.
Zugänglichkeit und Tiefe beeinflussen die Methode. Eine Lehre kann den Eingang prüfen, aber nicht die gesamte Länge eines langen Gewindes, wenn die Konstruktion des Teils oder der Lehre ein ordnungsgemäßes Eingreifen verhindert. Querbohrungen, Sacklöcher, Beschichtungen und Freistiche können die Bewertung erschweren. Geben Sie die Prüftiefe und die funktionale Eingriffszone in der Zeichnung oder im Prüfplan an, wo es darauf ankommt.
Vermeiden Sie die üblichen Messfallen
- Vermischung von Normen: Messen Sie eine Unified-Angabe nicht mit einer metrischen Annahme oder umgekehrt; bestätigen Sie Nenngröße, Steigung, Reihe, Klasse und Toleranzsystem.
- Verwendung des Außendurchmessers als Ersatz: Der Außendurchmesser ist nicht der Flankendurchmesser und kann die Flankenpassung nicht nachweisen.
- Ignorieren von Graten und Verunreinigungen: Ein Grat am Gewindeanfang oder Späne in einem Sackloch können eine Lehre stoppen, bevor das funktionale Gewinde bewertet wird.
- Erzwingen einer Lehre: Übermäßiges Drehmoment kann die Grenze verdecken oder das Teil und die Lehre beschädigen.
- Beschichtung übersehen: Entscheiden Sie, ob Gewinde vor oder nach dem Galvanisieren oder Beschichten geprüft werden, und berücksichtigen Sie etwaige festgelegte Aufmaße.
- Falsche Präzision melden: Ein numerisches Ergebnis ist nur dann nützlich, wenn Messmethode, Kalibrierung, Unsicherheit und Bedingungen seine Auflösung stützen.
Erstellen Sie einen Prüfplan nach Risiko
Für ein stabiles Produktionsmerkmal kann eine Funktionslehre bei der vereinbarten Stichprobenrate ausreichend sein, sofern die Einrichtungsprüfung und die Lehrenkontrolle dokumentiert sind. Bei einem neuen Werkzeug, einem kritischen Befestigungselement, einer Dichtfläche oder einem wiederkehrenden Passungsproblem kombinieren Sie die Funktionslehrenprüfung mit einer numerischen Methode und prüfen mehr als eine Stelle. Wenn das Gewinde sicherheitskritisch ist oder einer Kundenspezifikation unterliegt, befolgen Sie den festgelegten Kontrollplan und das zugelassene Messverfahren.
Die Prüfaufzeichnung sollte die genaue Zeichnungsrevision, die Gewindeangabe, die Lehre oder das Messgerät, den Kalibrierstatus, die Messstelle, den Beschichtungszustand und das Ergebnis angeben. Halten Sie die Erstmusterprüfung an das Werkzeug, die Maschine und die Prozessrevision gebunden, mit denen sie erstellt wurde. So kann die Konstruktion eine Bearbeitungsanpassung von einer Abweichung der Messmethode unterscheiden.
FAQ
Kann mir eine Gewindelehrdornprüfung den genauen Flankendurchmesser sagen?
Üblicherweise liefert sie ein funktionales Bestanden/Nicht-bestanden-Ergebnis statt eines numerischen Flankendurchmesserwerts. Verwenden Sie eine geeignete dimensionelle Methode, wenn der tatsächliche Wert für die Diagnose oder Prozesskontrolle benötigt wird.
Kann ich den Flankendurchmesser mit einem Messschieber prüfen?
Nein. Messschieber können zugängliche Außen- oder Kerndurchmesser innerhalb ihrer Grenzen messen, aber sie messen den Gewindeflankendurchmesser nicht direkt und prüfen nicht die vollständige Gewindepassung.
Prüft eine GO-Lehre jedes Gewindemerkmal?
Sie prüft den funktionalen Eingriff gemäß ihrer Ausführung und der maßgeblichen Norm. Sie trennt den Flankendurchmesser nicht unbedingt von Steigung, Flankenwinkel, Profil, Grat oder Beschädigung, daher können zusätzliche Messungen erforderlich sein, wenn ein Teil nicht besteht.