
O diâmetro primitivo da rosca é a dimensão que determina em grande parte como os flancos das roscas externa e interna se engajam. Uma peça pode passar numa verificação do diâmetro maior e ainda assim emperrar, ficar solta ou reprovar num calibrador funcional porque o diâmetro primitivo, o passo, o ângulo de flanco, o avanço ou o perfil estão errados. Selecione um método de inspeção que corresponda ao tipo de rosca, à classe de tolerância, à fase de produção e à decisão de aceitação; uma única medição não verifica todas as características da rosca.
Para muitas verificações de compras e recebimento, um calibrador de rosca GO/NO-GO calibrado é a triagem funcional prática. Quando é necessário um valor numérico do diâmetro primitivo ou um ajuste de processo, um método de medição como o método dos três arames para roscas externas pode ser mais informativo. Roscas internas exigem calibradores de tampão adequados ou equipamentos de medição especializados. O desenho e a especificação de rosca aplicável devem indicar o sistema e a classe pretendidos.
O que o diâmetro primitivo controla
O diâmetro primitivo é um cilindro imaginário numa rosca onde a largura da crista e a largura do sulco são iguais sob a geometria de rosca definida. Não é o diâmetro de crista nem o diâmetro de raiz. Para um par conjugado, o diâmetro primitivo influencia o contato dos flancos e a folga, enquanto o passo, o ângulo incluído, o avanço, o perfil da rosca e a condição da superfície também afetam a montagem.
É por isso que uma leitura de paquímetro sobre as cristas da rosca não é uma inspeção do diâmetro primitivo. O diâmetro maior pode ajudar a identificar um problema de tamanho grosseiro ou dano, e o diâmetro menor pode ser importante para a folga interna ou a geometria da raiz, mas nenhum deles, isoladamente, confirma o ajuste funcional. Um plano de aceitação deve identificar a designação da rosca, a classe de tolerância, o sistema de calibração e se é necessário um calibrador funcional ou um resultado numérico.
Se a usinagem de roscas faz parte do roteiro de fabricação, as páginas de opções de roscamento quanto a capacidade de roscas personalizadas do site são contexto de processo relevante. Elas não substituem uma designação completa no desenho; forneça a norma de rosca, o tamanho nominal, o passo, o sentido, a classe e qualquer requisito de perfil especial.
Os calibradores funcionais respondem a uma questão de passa/não passa
Um calibrador GO verifica se a rosca pode aceitar uma forma conjugada funcional de tamanho correto sob o método prescrito. Um calibrador NO-GO verifica um limite diferente e deve engajar apenas dentro do limite permitido pela norma aplicável. Os detalhes dependem de a rosca ser interna ou externa e da norma, classe e condição do calibrador. Use as instruções do calibrador e a especificação aplicável em vez de aplicar um número universal de voltas de memória.
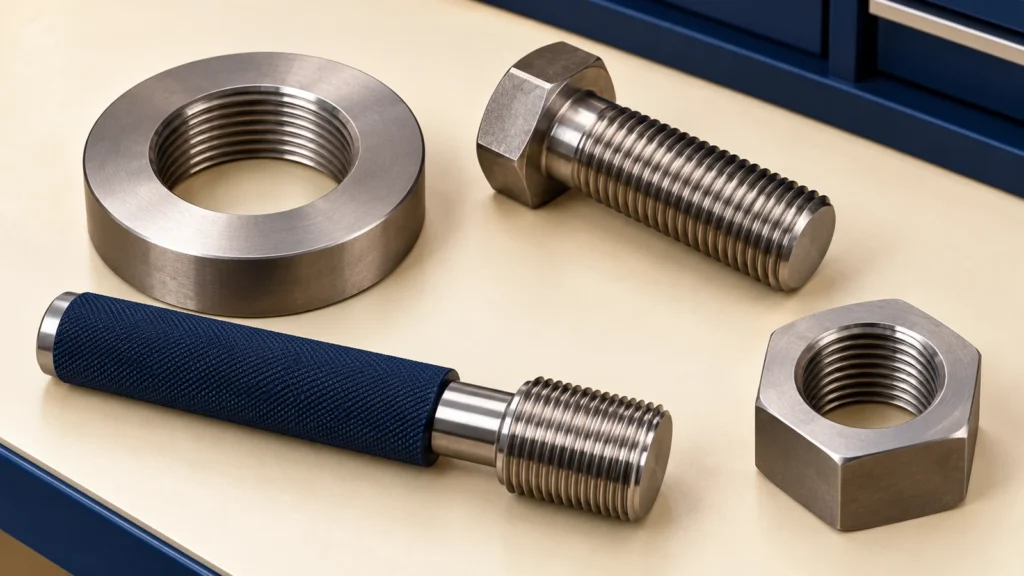
A condição do calibrador é importante. Mantenha os calibradores limpos, protegidos e dentro da calibração; verifique desgaste, danos, efeitos de temperatura e manuseio correto. Um calibrador danificado ou força excessiva pode causar uma rejeição falsa ou danificar a peça. Registre a identificação do calibrador e o status de calibração quando a rastreabilidade for exigida.
Medição com três arames para roscas externas
O método dos três fios mede uma rosca externa sobre fios de precisão colocados nos sulcos da rosca. Um micrômetro mede sobre os fios, e o resultado é usado com o passo da rosca e o ângulo do flanco para determinar o diâmetro primitivo. É útil quando se precisa de um valor numérico para setup de processo, monitoramento de desgaste da ferramenta ou solução de problemas de ajuste.
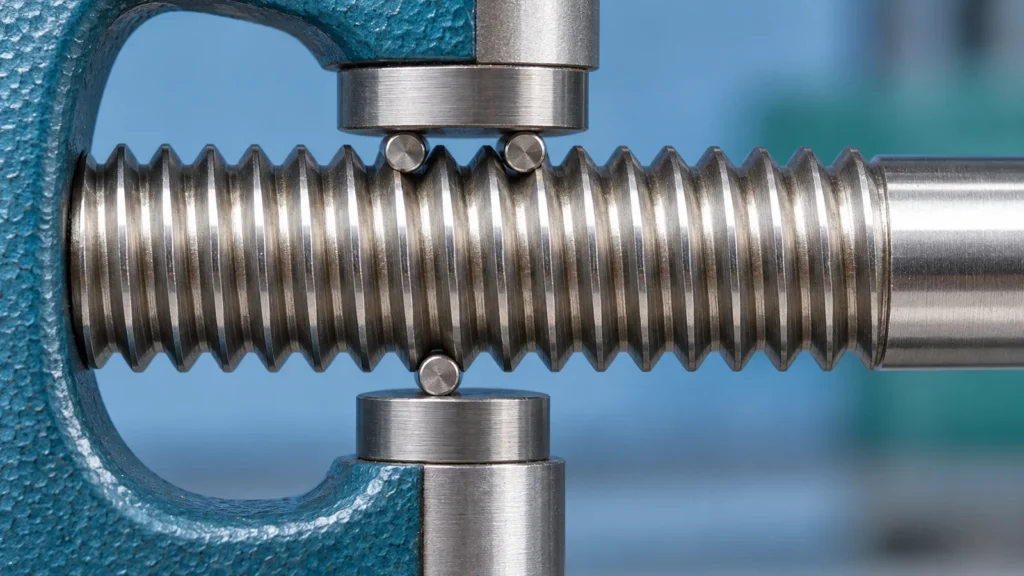
Use o cálculo ou a função do instrumento corretos para a forma de rosca especificada. Fórmulas para rosca métrica ou Unified de 60 graus não se aplicam automaticamente a roscas de tubo, roscas trapezoidais, perfis arredondados ou formas especiais. Folga, truncamento, revestimento e classe de tolerância podem alterar o significado do valor aceito. Quando o cálculo estiver próximo de um limite, considere a incerteza do instrumento e a repetibilidade da medição.
Verificação de roscas internas
Rosca internas são comumente triadas com calibradores de tampão GO e NO-GO calibrados, selecionados para o sistema e a classe de rosca especificados. Esses calibradores fornecem uma verificação funcional, mas podem não informar ao inspetor o diâmetro primitivo numérico. Se a aplicação exigir um valor reportado ou diagnóstico detalhado, use um instrumento de medição de rosca adequado, fios ou esferas de rosca calibrados projetados para medição interna, ou um método de coordenadas validado para a geometria e a tolerância.
O acesso e a profundidade influenciam o método. Um calibrador pode verificar a entrada, mas não todo o comprimento de uma rosca longa se o projeto da peça ou do calibrador impedir o engajamento adequado. Furos transversais, fundos cegos, revestimentos e alívios de batimento podem complicar a avaliação. Indique a profundidade de inspeção e a zona de engajamento funcional no desenho ou no plano de inspeção onde isso for relevante.
Evite as armadilhas comuns de medição
- Mistura de normas: Não meça uma especificação Unified com uma premissa métrica nem vice-versa; confirme o tamanho nominal, o passo, a série, a classe e o sistema de tolerância.
- Usar o diâmetro de crista como substituto: O diâmetro maior não é o diâmetro primitivo e não pode comprovar o ajuste dos flancos.
- Ignorar rebarbas e detritos: Uma rebarba no início da rosca ou cavacos em um furo cego podem impedir o calibrador antes que a rosca funcional seja avaliada.
- Forçar um calibrador: Torque excessivo pode mascarar o limite ou danificar a peça e o calibrador.
- Considerando o revestimento: Decida se as roscas são inspecionadas antes ou depois da galvanoplastia ou revestimento e considere qualquer tolerância especificada.
- Relatar precisão falsa: Um resultado numérico só é útil quando o método de medição, a calibração, a incerteza e as condições suportam sua resolução.
Construa um plano de inspeção em torno do risco
Para uma característica de produção estável, um calibrador funcional pode ser suficiente na taxa de amostragem acordada, com verificação de setup e controle do calibrador documentados. Para uma ferramenta nova, um fixador crítico, uma interface de vedação ou um problema recorrente de ajuste, combine a medição funcional com um método numérico e inspecione mais de uma localização. Se a rosca for crítica para segurança ou regida por uma especificação do cliente, siga o plano de controle especificado e o procedimento de medição aprovado.
O registro de inspeção deve identificar a revisão exata do desenho, a designação da rosca, o calibrador ou instrumento, o status de calibração, a localização da medição, a condição do revestimento e o resultado. Mantenha a verificação da primeira peça vinculada à ferramenta, à máquina e à revisão do processo que a produziu. Isso permite à engenharia distinguir um ajuste de usinagem de uma incompatibilidade de método de medição.
Perguntas Frequentes
Um calibrador de rosca tipo tampão pode me informar o diâmetro primitivo exato?
Normalmente ele fornece um resultado funcional de passa/não passa, em vez de um valor numérico de diâmetro primitivo. Use um método dimensional adequado quando o valor real for necessário para diagnóstico ou controle de processo.
Posso verificar o diâmetro primitivo com paquímetro?
Não. O paquímetro pode medir os diâmetros maior ou menor acessíveis dentro de seus limites, mas não mede diretamente o diâmetro primitivo da rosca nem verifica o ajuste completo da rosca.
Um calibrador GO verifica todas as características da rosca?
Ele verifica o engajamento funcional de acordo com seu projeto e norma aplicável. Não necessariamente isola o diâmetro primitivo do passo, do ângulo, da forma, de rebarbas ou de danos, portanto medições adicionais podem ser necessárias quando uma peça é reprovada.