
Le diamètre sur flancs est la dimension qui régit en grande partie l'engagement des flancs des filetages externes et internes. Une pièce peut réussir un contrôle du diamètre extérieur et pourtant se bloquer, présenter du jeu ou échouer à une jauge fonctionnelle parce que le diamètre sur flancs, le pas, l'angle de flanc, le pas hélicoïdal ou le profil sont incorrects. Sélectionnez une méthode d'inspection adaptée au type de filetage, à la classe de tolérance, au stade de production et à la décision d'acceptation ; une seule mesure ne vérifie pas toutes les caractéristiques d'un filetage.
Pour de nombreux contrôles d'achat et de réception, une jauge de filetage GO/NO-GO étalonnée constitue le criblage fonctionnel pratique. Lorsqu'une valeur numérique de diamètre sur flancs ou un ajustement de procédé est nécessaire, une méthode de mesure telle que la méthode des trois fils pour les filetages externes peut être plus informative. Les filetages internes nécessitent des jauges à tampon appropriées ou un équipement de mesure spécialisé. Le plan et la spécification de filetage applicable doivent indiquer le système et la classe prévus.
Ce que contrôle le diamètre sur flancs
Le diamètre sur flancs est un cylindre imaginaire sur un filetage où la largeur du filet et la largeur du creux sont égales selon la géométrie de filetage définie. Ce n'est ni le diamètre de crête ni le diamètre de racine. Pour un couple apparié, le diamètre sur flancs influence le contact des flancs et le jeu, tandis que le pas, l'angle inclus, le pas hélicoïdal, le profil du filetage et l'état de surface influent également sur l'assemblage.
C'est pourquoi une lecture au pied à coulisse sur les crêtes du filetage ne constitue pas une inspection du diamètre sur flancs. Le diamètre extérieur peut aider à identifier un problème de taille grossier ou un endommagement, et le diamètre intérieur peut compter pour le jeu interne ou la géométrie de racine, mais aucun des deux ne confirme à lui seul l'ajustement fonctionnel. Un plan d'acceptation doit identifier la désignation du filetage, la classe de tolérance, le système de jauges et si une jauge fonctionnelle ou un résultat numérique est requis.
Si l'usinage du filetage fait partie de la gamme de fabrication, les pages options de filetage et capacité de filetage personnalisé du site constituent un contexte de procédé pertinent. Elles ne remplacent pas une désignation complète sur plan ; fournissez la norme de filetage, la taille nominale, le pas, le sens, la classe et toute exigence de profil particulière.
Les jauges fonctionnelles répondent à une question passe/ne passe pas
Une jauge GO vérifie si le filetage peut recevoir une forme d'appariement fonctionnelle correctement dimensionnée selon la méthode prescrite. Une jauge NO-GO vérifie une limite différente et ne doit s'engager que dans les limites autorisées par la norme applicable. Les détails dépendent du fait que le filetage est interne ou externe, ainsi que de la norme de jauge, de la classe et de l'état. Utilisez les instructions de la jauge et la spécification applicable plutôt que d'appliquer de mémoire un nombre de tours universel.
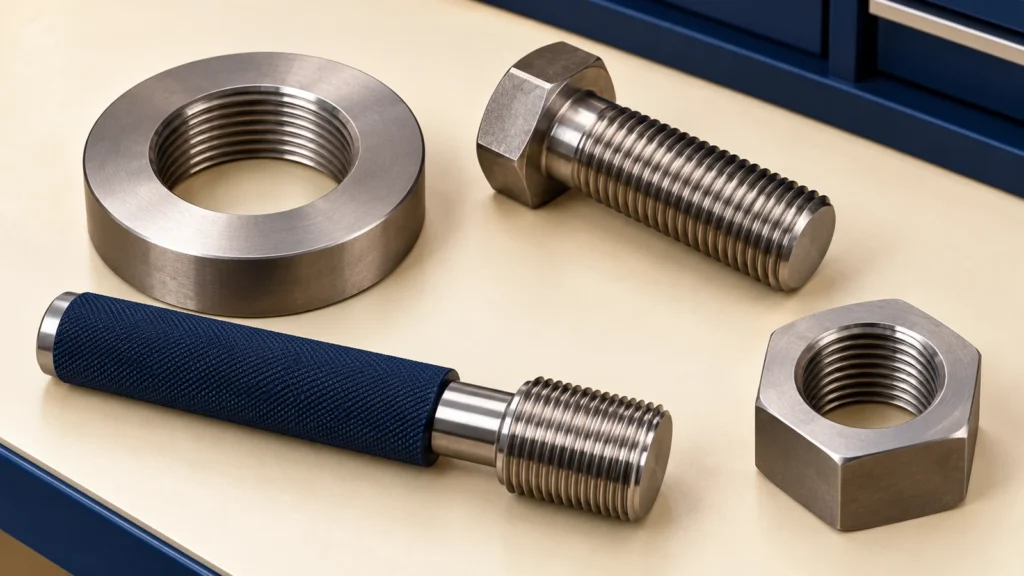
L'état du calibre est important. Gardez les calibres propres, protégés et dans leur période de calibration ; vérifiez l'usure, les dommages, les effets de la température et la manutention correcte. Un calibre endommagé ou une force excessive peut provoquer un faux rejet ou endommager la pièce. Enregistrez l'identification du calibre et son statut de calibration lorsque la traçabilité est requise.
Mesure par trois fils pour les filetages externes
La méthode des trois fils mesure un filetage extérieur sur des fils de précision placés dans les gorges du filet. Un micromètre mesure par-dessus les fils, et le résultat est utilisé avec le pas du filet et l'angle des flancs pour déterminer le diamètre primitif. Elle est utile lorsqu'une valeur numérique est nécessaire pour le réglage du procédé, la surveillance de l'usure des outils ou le dépannage d'un problème d'ajustement.
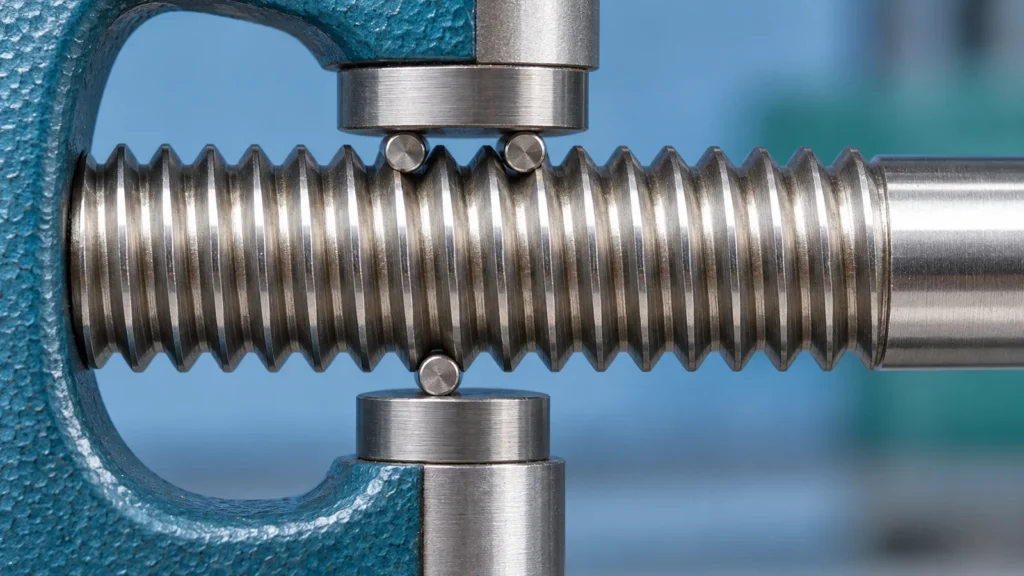
Utilisez le calcul ou la fonction d'instrument corrects pour la forme de filet spécifiée. Les formules pour un filet Unified ou métrique à 60 degrés ne s'appliquent pas automatiquement aux filets de tuyauterie, aux filets trapézoïdaux, aux profils arrondis ou aux formes spéciales. Le jeu, le tronquage, le revêtement et la classe de tolérance peuvent modifier la signification de la valeur acceptée. Lorsque le calcul est proche d'une limite, tenez compte de l'incertitude de l'instrument et de la répétabilité de la mesure.
Contrôle des filetages internes
Les filetages intérieurs sont couramment contrôlés avec des calibres à tampon GO et NO-GO étalonnés, choisis pour le système et la classe de filetage spécifiés. Ces calibres fournissent un contrôle fonctionnel mais peuvent ne pas indiquer à l'inspecteur le diamètre primitif numérique. Si l'application exige une valeur rapportée ou un diagnostic détaillé, utilisez un instrument de mesure de filetage approprié, des fils ou billes de mesure étalonnés conçus pour la mesure intérieure, ou une méthode par coordonnées validée pour la géométrie et la tolérance.
L'accès et la profondeur influencent la méthode. Un calibre peut contrôler l'entrée mais pas toute la longueur d'un filetage long si la conception de la pièce ou du calibre empêche un engagement correct. Les trous transversaux, les fonds borgnes, les revêtements et les dégagements de concentricité peuvent compliquer l'évaluation. Indiquez la profondeur de contrôle et la zone d'engagement fonctionnel sur le plan ou le plan de contrôle lorsque cela importe.
Éviter les pièges de mesure courants
- Mélange de normes : Ne mesurez pas une désignation Unified avec une hypothèse métrique ni l'inverse ; confirmez la taille nominale, le pas, la série, la classe et le système de tolérance.
- Utiliser le diamètre de crête comme substitut : Le diamètre majeur n'est pas le diamètre primitif et ne peut pas prouver l'ajustement des flancs.
- Ignorer les bavures et les débris : Une bavure au début du filet ou des copeaux dans un trou borgne peuvent bloquer un calibre avant que le filetage fonctionnel ne soit évalué.
- Forcer un calibre : Un couple excessif peut masquer la limite ou endommager la pièce et le calibre.
- Négliger le revêtement : Déterminez si les filets sont inspectés avant ou après le placage ou le revêtement et tenez compte de toute tolérance spécifiée.
- Signaler une fausse précision : Un résultat numérique n'est utile que lorsque la méthode de mesure, l'étalonnage, l'incertitude et les conditions justifient sa résolution.
Élaborer un plan d'inspection axé sur le risque
Pour une caractéristique de production stable, un calibre fonctionnel peut suffire au taux d'échantillonnage convenu, avec vérification du réglage et maîtrise du calibre documentées. Pour un nouvel outil, une fixation critique, une interface d'étanchéité ou un problème d'ajustement récurrent, combinez le calibrage fonctionnel avec une méthode numérique et inspectez plus d'un emplacement. Si le filet est critique pour la sécurité ou régi par une spécification client, suivez le plan de contrôle spécifié et la procédure de mesure approuvée.
L'enregistrement d'inspection doit identifier la révision exacte du plan, la désignation du filet, le calibre ou l'instrument, l'état d'étalonnage, l'emplacement de mesure, l'état du revêtement et le résultat. Liez le contrôle de la première pièce à l'outil, à la machine et à la révision du procédé qui l'ont produite. Cela permet à l'ingénierie de distinguer un ajustement d'usinage d'une inadéquation de méthode de mesure.
FAQ
Un calibre à tampon fileté peut-il m'indiquer le diamètre primitif exact ?
Habituellement, il fournit un résultat fonctionnel de type conforme/non conforme plutôt qu'une valeur numérique de diamètre primitif. Utilisez une méthode dimensionnelle appropriée lorsque la valeur réelle est nécessaire pour le diagnostic ou la maîtrise du procédé.
Puis-je vérifier le diamètre primitif avec un pied à coulisse ?
Non. Un pied à coulisse peut mesurer les diamètres extérieur ou intérieur accessibles dans ses limites, mais il ne mesure pas directement le diamètre primitif du filet et ne vérifie pas l'ajustement complet du filet.
Un calibre GO vérifie-t-il toutes les caractéristiques du filet ?
Il vérifie l'engagement fonctionnel selon sa conception et la norme applicable. Il n'isole pas nécessairement le diamètre primitif du pas, de l'angle, de la forme, des bavures ou des dommages, de sorte que des mesures supplémentaires peuvent être nécessaires lorsqu'une pièce est non conforme.