
El diámetro de paso de la rosca es la dimensión que rige en gran medida cómo engranan los flancos de las roscas externas e internas. Una pieza puede pasar una verificación del diámetro mayor y aun así atascarse, sentirse floja o fallar una galga funcional porque el diámetro de paso, el paso, el ángulo de flanco, el avance o la forma son incorrectos. Seleccione un método de inspección que coincida con el tipo de rosca, la clase de tolerancia, la etapa de producción y la decisión de aceptación; una sola medición no verifica todas las características de la rosca.
Para muchas verificaciones de compras y recepción, una galga de rosca GO/NO-GO calibrada es el cribado funcional práctico. Cuando se necesita un valor numérico del diámetro de paso o un ajuste del proceso, un método de medición como el método de tres alambres para roscas externas puede ser más informativo. Las roscas internas requieren galgas de tapón adecuadas o equipos de medición especializados. El plano y la especificación de rosca aplicable deben indicar el sistema y la clase previstos.
Qué controla el diámetro de paso
El diámetro de paso es un cilindro imaginario sobre una rosca donde el ancho de la cresta y el ancho de la ranura son iguales bajo la geometría de rosca definida. No es el diámetro de cresta ni el diámetro de raíz. Para un par acoplado, el diámetro de paso influye en el contacto de los flancos y el juego, mientras que el paso, el ángulo incluido, el avance, la forma de la rosca y el estado de la superficie también afectan el ensamblaje.
Por eso una lectura con calibre a través de las crestas de la rosca no es una inspección del diámetro de paso. El diámetro mayor puede ayudar a identificar un problema de tamaño grave o daño, y el diámetro menor puede importar para el juego interno o la geometría de la raíz, pero ninguno por sí solo confirma el ajuste funcional. Un plan de aceptación debe identificar la designación de la rosca, la clase de tolerancia, el sistema de galgas y si se requiere una galga funcional o un resultado numérico.
Si el mecanizado de roscas forma parte de la ruta de fabricación, las páginas de opciones de roscado y capacidad de roscas personalizadas del sitio son contexto de proceso relevante. No sustituyen una designación completa en el plano; proporcione la norma de rosca, el tamaño nominal, el paso, la mano, la clase y cualquier requisito de forma especial.
Las galgas funcionales responden a una pregunta de pasa/no pasa
Una galga GO verifica si la rosca puede aceptar una forma de acoplamiento funcional correctamente dimensionada bajo el método prescrito. Una galga NO-GO verifica un límite diferente y debe engranar solo dentro del límite permitido por la norma aplicable. Los detalles dependen de si la rosca es interna o externa y de la norma de la galga, la clase y la condición. Utilice las instrucciones de la galga y la especificación aplicable en lugar de aplicar un número de vueltas universal de memoria.
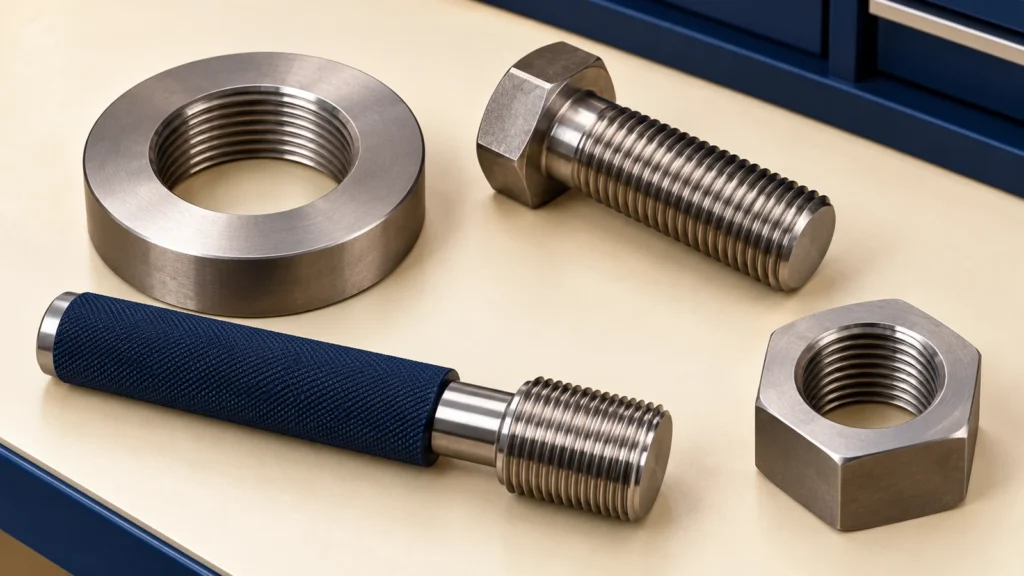
El estado del calibre es importante. Mantenga los calibres limpios, protegidos y dentro de calibración; verifique el desgaste, el daño, los efectos de la temperatura y la manipulación correcta. Un calibre dañado o una fuerza excesiva pueden generar un rechazo falso o dañar la pieza. Registre la identificación del calibre y el estado de calibración cuando se requiera trazabilidad.
Medición con tres alambres para roscas externas
El método de los tres alambres mide una rosca externa sobre alambres de precisión colocados en las ranuras de la rosca. Un micrómetro mide sobre los alambres, y el resultado se utiliza con el paso de la rosca y el ángulo de flanco para determinar el diámetro de paso. Es útil cuando se necesita un valor numérico para la configuración del proceso, el monitoreo del desgaste de la herramienta o la solución de problemas de ajuste.
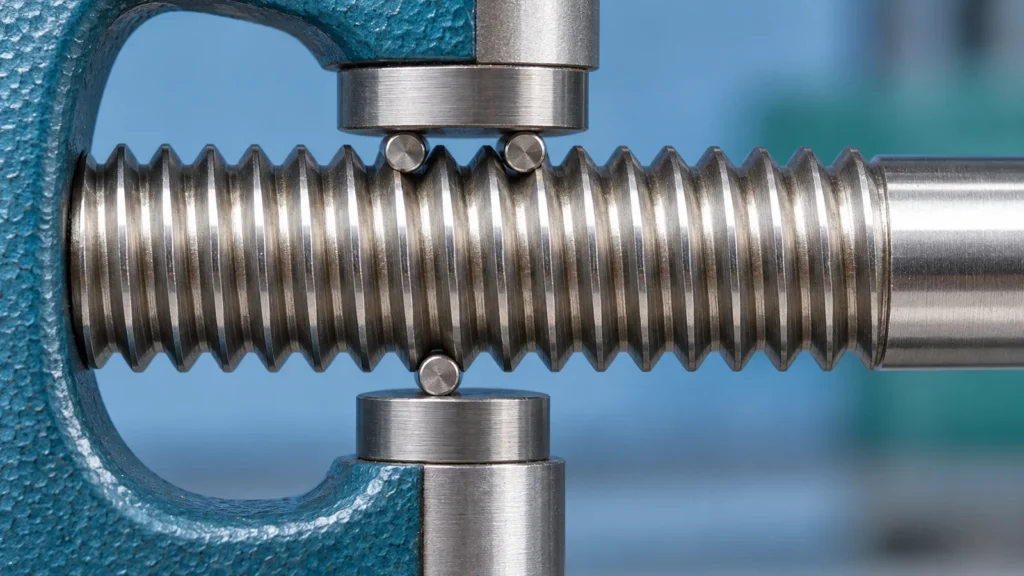
Utilice el cálculo o la función del instrumento correctos para la forma de rosca especificada. Las fórmulas para una rosca Unified o métrica de 60 grados no se aplican automáticamente a roscas de tubería, roscas trapezoidales, perfiles redondeados o formas especiales. La tolerancia de holgura, el truncamiento, el recubrimiento y la clase de tolerancia pueden cambiar el significado del valor aceptado. Cuando el cálculo está cerca de un límite, tenga en cuenta la incertidumbre del instrumento y la repetibilidad de la medición.
Verificación de roscas internas
Las roscas internas comúnmente se evalúan con calibres de tapón GO y NO-GO calibrados, seleccionados para el sistema y la clase de rosca especificados. Estos calibres proporcionan una verificación funcional, pero pueden no indicar al inspector el diámetro de paso numérico. Si la aplicación requiere un valor reportado o un diagnóstico detallado, utilice un instrumento de medición de roscas adecuado, alambres o esferas de rosca calibrados diseñados para medición interna, o un método de coordenadas validado para la geometría y la tolerancia.
El acceso y la profundidad influyen en el método. Un calibre puede verificar la entrada pero no la longitud total de una rosca larga si el diseño de la pieza o del calibre impide un acoplamiento adecuado. Los agujeros transversales, los fondos ciegos, los recubrimientos y los alivios de excentricidad pueden complicar la evaluación. Indique la profundidad de inspección y la zona de acoplamiento funcional en el plano o en el plan de inspección donde sea importante.
Evite las trampas de medición comunes
- Mezcla de estándares: No mida una designación Unified con una suposición métrica ni viceversa; confirme el tamaño nominal, el paso, la serie, la clase y el sistema de tolerancia.
- Usar el diámetro de cresta como sustituto: El diámetro mayor no es el diámetro de paso y no puede demostrar el ajuste de los flancos.
- Ignorar rebabas y residuos: Una rebaba en el inicio de la rosca o virutas en un agujero ciego pueden detener un calibre antes de que se evalúe la rosca funcional.
- Forzar un calibre: Un par excesivo puede enmascarar el límite o dañar la pieza y el calibre.
- Pasando por alto el recubrimiento: Decida si las roscas se inspeccionan antes o después del galvanizado o recubrimiento y tenga en cuenta cualquier tolerancia especificada.
- Informar una precisión falsa: Un resultado numérico solo es útil cuando el método de medición, la calibración, la incertidumbre y las condiciones respaldan su resolución.
Cree un plan de inspección en torno al riesgo
Para una característica de producción estable, un calibre funcional puede ser suficiente con la frecuencia de muestreo acordada, con la verificación de ajuste y el control del calibre documentados. Para una herramienta nueva, un sujetador crítico, una interfaz de sellado o un problema de ajuste recurrente, combine la medición funcional con un método numérico e inspeccione más de una ubicación. Si la rosca es crítica para la seguridad o se rige por una especificación del cliente, siga el plan de control especificado y el procedimiento de medición aprobado.
El registro de inspección debe identificar la revisión exacta del plano, la designación de la rosca, el calibre o instrumento, el estado de calibración, la ubicación de la medición, la condición del recubrimiento y el resultado. Mantenga la verificación de la primera pieza vinculada a la herramienta, la máquina y la revisión del proceso que la produjo. Esto permite a ingeniería distinguir un ajuste de mecanizado de una discrepancia en el método de medición.
Preguntas frecuentes
¿Puede un calibre de tapón roscado indicarme el diámetro de paso exacto?
Por lo general, proporciona un resultado funcional de pasa/no pasa en lugar de un valor numérico del diámetro de paso. Utilice un método dimensional adecuado cuando se necesite el valor real para diagnóstico o control del proceso.
¿Puedo verificar el diámetro de paso con un calibrador?
No. Los calibradores pueden medir los diámetros mayor o menor accesibles dentro de sus límites, pero no miden directamente el diámetro de paso de la rosca ni verifican el ajuste completo de la rosca.
¿Verifica un calibre GO todas las características de la rosca?
Verifica el acoplamiento funcional según su diseño y la norma aplicable. No necesariamente aísla el diámetro de paso del paso, el ángulo, la forma, las rebabas o los daños, por lo que pueden ser necesarias mediciones adicionales cuando una pieza no pasa.