
はじめに:サウンドの背後にある精密さ
音楽や映画のサウンドトラックを聴くとき、私たちは感情的で感覚的な体験をしています。その体験を生み出すためにスピーカーキャビネット内部で起きている複雑な機械的バレエについて考えることはほとんどありません。しかし、ボーカリストの明瞭さ、キックドラムのパンチ、シンバルの繊細な減衰は、単に電気信号と磁気の産物ではありません。それらは根本的に、驚くべき精度で機械加工された物理的な物体によって形作られています。高忠実度サウンドの追求は、大部分において機械的完全性の追求です。あらゆる振動、あらゆる共振、そしてあらゆる不要な歪みは、スピーカーの部品の形状、質量、剛性によって影響を受けます。本記事では、しばしば見過ごされがちな スピーカー部品の機械加工, の重要な世界を掘り下げ、精密な製作の科学がどのように音響再生の芸術に直接結びつくかを探求します。.
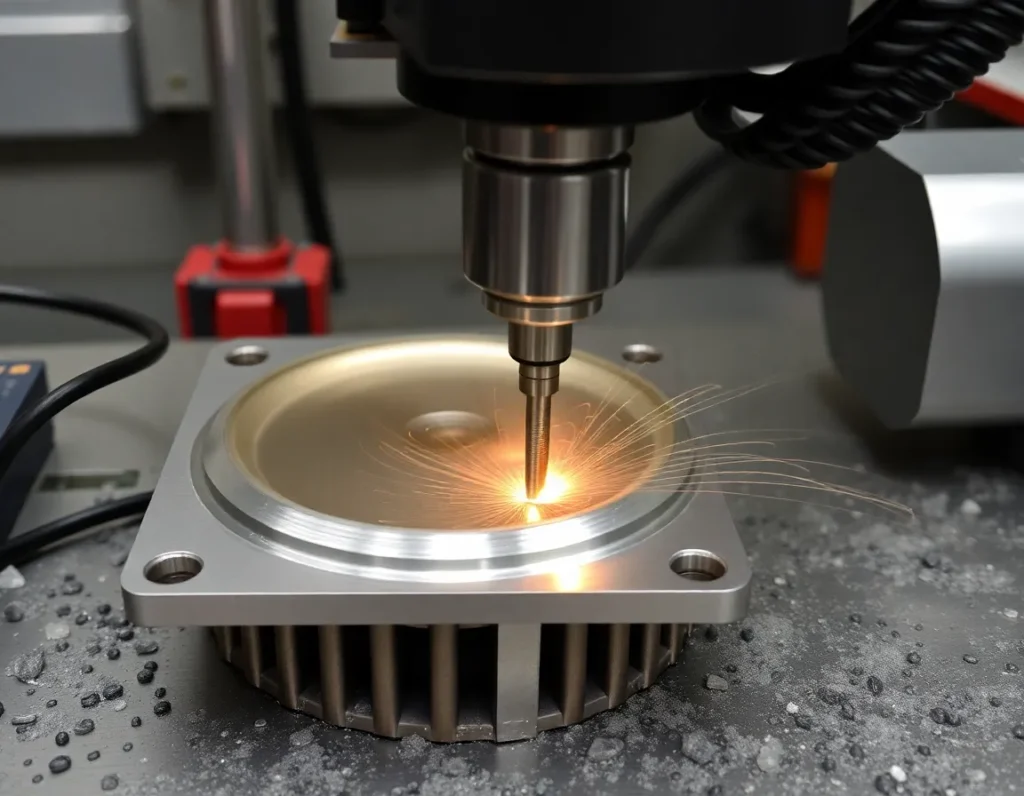
スピーカー部品の機械加工とは?中核プロセスの定義
スピーカー部品の機械加工とは、制御された材料除去技術を用いて、ラウドスピーカードライバーとそのアセンブリの重要な構造部品および機能部品を製作する専門的な製造プロセスです。単純なプレス加工や成形を超え、他の手段では達成できない厳密な寸法公差、優れた表面仕上げ、複雑な形状を実現する高度なコンピュータ制御の方法を採用しています。その核心において、このプロセスは原材料—アルミニウムのブロック、鋼のビレット、または複合材のブランク—を音響的に不活性で機械的に安定した部品に変換することです。.
目標は、単に適合する部品を作ることではなく、音響再生の極限的な要求の下で予測可能に動作する部品を製作することです。スピーカードライバーは高速空気圧ポンプであり、その振動板は音波を生成するために激しく加速および減速します。その可動部品(ボイスコイルや振動板など)または固定構造(磁気アセンブリやバスケットなど)のいかなる不完全さも、歪み、色付け、エネルギー損失を引き起こします。機械加工は、これらの欠陥を最小限に抑えるために必要な制御を提供します。それは、切断や穴あけからフライス加工や旋削に至るまでの一連の操作を包含し、すべてがデジタル設計によって導かれ、最も巨大なヒートシンクから最小のスペーサーに至るまで、あらゆるスピーカー部品が音響純度を損なうのではなく貢献することを保証します。.
スピーカーの解剖学:精密機械加工を必要とする主要部品
機械加工が不可欠な箇所を理解するには、まずダイナミックスピーカードライバーの主要部品を分解する必要があります。それぞれが異なる役割を果たし、それぞれが機械加工が提供する精度から恩恵を受けます。.
バスケットまたはフレーム
バスケットは、すべてを正確に整列させて保持する骨格的な基盤です。粗悪に作られたバスケットは、たわんだり共振したりして、エネルギーを吸収し、サウンドを濁らせる可能性があります。多くの場合アルミニウム合金から機械加工されるバスケットは、スパイダー、ボイスコイル、磁気アセンブリの取り付け点に対して絶対的な剛性と完全な寸法安定性を提供します。これにより、ボイスコイルがその移動中ずっと磁気ギャップ内で中心に保たれることが保証され、線形性と低歪みにとって重要な要素となります。.
ポールピース、トッププレート、磁気アセンブリ
この三者はモーターシステムの心臓部を形成します。ポールピース(ギャップの中心)とトッププレート(外側のギャップを形成)は、均一な磁場を生成するために、極めて滑らかで平行な表面を持たなければなりません。いかなる不規則性も、ボイスコイルが変動する磁力を経験する原因となり、歪みを引き起こす可能性があります。軟鉄または鋼からこれらの部品を厳しい公差で機械加工することにより、完全に対称的で一貫したギャップが保証されます。磁石自体は、通常スピーカーメーカーによって機械加工されることはありませんが、しばしばヒートシンクとして機能し、ボイスコイルから熱エネルギーを引き出す機械加工された構造内に収められています。.
ボイスコイルフォーマーとボビン
これはボイスコイル線を巻き付ける円筒形の部品です。極めて軽量でありながら、変形することなく高温に耐える能力が求められます。Kaptonなどの材料が一般的ですが、高性能ドライバーでは機械加工されたアルミニウムやチタンのフォーマーがよく使用されます。機械加工により、質量を最小限に抑え(過渡応答を改善)、コイルからの熱を放散する優れた熱伝導性を提供する、超薄肉で均一な壁を実現できます。.
振動板(コーンとドーム)
ハイエンドツイーターやミッドレンジドライバーでは、振動板自体が機械加工されることがあります。アルミニウム、チタン、ベリリウムで作られたメタルドームツイーターは、完全で共振を制御した形状を実現するために、高度な機械加工と成形プロセスを用いて成形されることがよくあります。同様に、ミッドレンジドライバー用のソリッドアルミニウムまたは複合材コーンは、ソリッドブランクから機械加工され、成形紙やプラスチックコーンに一般的な分割振動モードを回避する剛性の高いピストン運動面を作り出します。.
ウェーブガイドとホーン
コンプレッションドライバーやウェーブガイド搭載ツイーターでは、音響経路が極めて重要です。ホーンやウェーブガイドの形状は、指向性、周波数応答、効率を直接制御します。複雑でしばしば指数関数的な曲線を持つこれらの部品は、表面が完全に滑らかで、形状が音響設計と正確に一致することを保証し、不要な反射や回折を防ぐために精密機械加工を必要とします。.
材料が重要:スピーカー製造における金属、合金、複合材
材料の選択は機械加工プロセスと切り離せません。各素材が最終部品に独自の音響的・機械的特性をもたらすからです。.
アルミニウムとその合金
機械加工スピーカー部品の主力であるアルミニウムは、優れた強度対重量比、良好な被削性、自然な制振特性を提供します。6061-T6などの合金は、バスケット、ポールピース、振動板に好まれます。変形に抵抗するのに十分な剛性があり、動きを妨げないほど軽量で、微細で共振を制振する仕上げに機械加工できます。.
鋼と軟鉄
主に磁気回路部品(ポールピース、トッププレート、バックプレート)に使用される低炭素鋼と軟鉄は、高い透磁率のために選ばれます。これらは磁石からの磁束をギャップへ効率的に導きます。これらの材料を滑らかな仕上げに機械加工することは、磁場の歪みを防ぎ、アセンブリ内での完全な嵌合を保証するために極めて重要です。.
チタン
チタンは、その卓越した強度、軽さ、高い融点で珍重されています。非常に高性能なドライバーのボイスコイルフォーマーやドーム振動板によく使用されます。アルミニウムよりも機械加工が難しく高コストですが、その特性により、信じられないほど堅牢で軽量な可動部品が可能になり、耐入力と高域延伸を向上させます。.
ベリリウム
多くの人にとって振動板材料の頂点であるベリリウムは、あらゆる金属の中で最も高い剛性対重量比を持ちます。ベリリウムドームツイーターは、可聴域をはるかに超えて完全なピストン運動を保ちながら、極めて薄く軽く作ることができ、分割振動歪みを排除します。しかしその機械加工は、厳格な管理を必要とする高度に専門的で危険なプロセスであり、そのプレミアムな地位を反映しています。.
先進複合材料とポリマー
炭素繊維強化複合材料、セラミックス、高温ポリマーなどの材料がますます使用されています。多くの場合成形されますが、ハイエンド用途ではこれらの材料を最終形状に機械加工することがあります。例えば、炭素繊維複合材料のバスケットは、成形後に機械加工して取付穴の完全な位置合わせと表面の平坦度を実現し、複合材料の制振性と機械加工の精度を組み合わせることがあります。.
主要な機械加工技術:CNCフライス加工、旋削、先進的製造
高忠実度オーディオが要求する精度は、コンピュータ制御の機械加工技術群によって実現されます。.
CNCフライス加工
コンピュータ数値制御(CNC)フライス加工は最も一般的な技術です。回転する切削工具が複数の軸(3、4、または5軸)に沿って移動し、固体ブロックから材料を除去します。これは、スピーカーバスケット、ホーン本体、複雑なモーター構造など、回転対称でない複雑な部品の製作に理想的です。多軸CNCフライス盤は、導波管の複雑な曲線を単一のシームレスな操作で製作でき、音響的な連続性を確保します。このプロセスにより、バスケットに戦略的な補強リブを作成して剛性を最大化しながら重量を最小化することが可能であり、プレス加工では不可能な設計の自由度です。.
CNC旋盤加工
回転対称性を持つ部品に使用されるCNC旋削は、回転するチャックにワークピースを保持し、固定された切削工具で成形します。これは、ボイスコイルフォーマー、ポールピース、および磁気アセンブリ内の各種スペーサーやスリーブを製造する主要な方法です。精密旋削により、ボイスコイルが磁気ギャップに適切なクリアランスで完全に収まるために必要な正確な内径と外径が実現されます。先進的なCNC旋盤のライブツーリングは、平面削りや穴あけも可能にし、部品を1回のセットアップで完成させることができます。.
スイス型旋削
マイクロドライバーや高周波ツイーターに見られるような極めて小さな高精度部品には、スイス型旋盤が使用されます。これらの機械は、微小径において卓越した精度と表面仕上げを提供し、ミニチュアドライバーでのバランス維持と可動質量の最小化に不可欠です。.
先進的製造:放電加工とレーザー切断
放電加工(EDM)は、複雑な細部の作成や極めて硬い材料の加工に使用されます。ワイヤまたは電極が電気火花で材料を侵食し、工具圧力をかけずに焼入れ鋼に複雑な形状を製作できます。これは特に複雑なトッププレートの設計に使用されることがあります。一方、レーザー切断は薄い材料を切断する高精度な方法を提供し、最終アセンブリでの完全なシールと位置合わせを確保する精密なシムやカスタムガスケットの作成などに用いられます。.
これらすべての技術に共通するのはデジタル制御です。機械加工プロセスはコンピュータ支援設計(CAD)モデルから始まり、それがミクロンレベルの精度で機械を導くツールパスに変換されます。このデジタルから物理への連鎖により、理論上の音響設計が物理的部品において忠実に実現され、機械加工公差と音質の重要な関係の基盤が築かれます。.
公差と音響:機械加工精度が音質に直接与える影響
デジタル設計から物理的なスピーカー部品への旅は、微視的な不完全さを管理する物語です。 スピーカー部品の機械加工, では、機械的公差と音響性能の関係は重要であるだけでなく、根本的なものです。理想的な設計からの1000分の1インチ、つまりミクロンの偏差が、直接的で聴覚的な結果をもたらします。これは、スピーカーが精密な機械的運動を音波に変換するトランスデューサーであるためです。意図しない動き、共振、または空気漏れはノイズとして作用し、意図された信号を歪めます。.
スピーカーのエンジンであるボイスコイルと磁気アセンブリを考えてみましょう。ボイスコイルは、しばしば幅がわずか1~2ミリメートルしかない磁気ギャップ内で完全に中心に位置する必要があります。モーター構造の機械加工部品—トッププレート、ポールピース、バックプレート—にわずかな寸法の不一致があっても、コイルが側面に擦れる可能性があります。これは歪み、擦れる音、そして最終的には故障を引き起こします。さらに、磁場の対称性はこれらの部品の同心度と表面仕上げによって決まります。不完全な機械加工は不均一な磁場を生み出し、非線形なモーター力を引き起こして高調波歪みとして現れ、音楽の明瞭さを濁します。.
エンクロージャーとバッフルにとって、精度とは剛性とシール性です。平坦度が不均一であったり、ネジ穴が不正確であったりする不適切に機械加工されたドライバー取付面は、スピーカーフレームとキャビネット間の完全なシールを妨げます。これにより空気が漏れ、ドライバーからの背面波が逃げて所望の周波数を打ち消すため、低音応答の効率と精度が損なわれます。同様に、ハイエンドの木製または金属製エンクロージャーの内部補強と接合部は、隙間なく組み合わされるように厳しい公差で機械加工されなければなりません。わずかな緩みも共振振動の原因となり、キャビネット自体がドライバーと共に「歌い」始め、独自の色付けされた、こもった、またはリンギングする音を出力に加えます。ここでの精密機械加工の目標は、音響的に不活性なプラットフォームを作成し、聞こえる音がドライバーの意図的な動きからのみとなるようにすることです。.
スピーカーフレーム(バスケット)のような部品でさえ、極めて重要な役割を果たします。アルミニウムの単一ビレットから削り出されたフレームは、モーター構造と振動板を安定した位置合わせで保持するために、完全に剛性でなければなりません。ドライバーの強力な力の下でフレームがたわむと、ジオメトリが音楽とともに動的に変化し、相互変調歪みが生じます。振動板が取り付けられるマウンティングランドの公差は、重要なサラウンドとスパイダーのコンプライアンスの一貫性に直接影響し、スピーカーのダンピングと周波数応答を変化させます。.
結局のところ、高忠実度サウンドの追求とは、これらの意図しない機械的アーティファクトを排除する追求です。高度なマシニング技術によって達成される精度は、より低い歪み、よりタイトな低音、よりクリアな中音域、より詳細な高音に直接つながります。それは、録音を聴くこととスピーカーを聴くことの違いです。.
現代のスピーカーマシニングにおけるコンピュータ支援設計(CAD)とシミュレーションの役割
金属が一切切削される前に、現代のスピーカー部品は厳密な詳細と予測分析の仮想世界に存在します。コンピュータ支援設計(CAD)と高度なシミュレーションソフトウェアは、すべての精密加工にとって不可欠なデジタル基盤を形成します。 スピーカー部品の機械加工. このデジタルフロントエンドは、音響理論を製造可能な現実へと変換し、生産プロセス全体のリスクを低減します。.
CADソフトウェアは出発点であり、エンジニアはすべての部品の完全に定義された3Dモデルを作成します。これは単純な形状をはるかに超えています。ドライバーのモーター構造モデルには、寸法だけでなく、アルミニウムのグレードや鋼合金の種類を指定する材料特性も含まれます。モデルは、すべてのフィレット、成形用のすべてのドラフト角、およびすべての重要な公差ゾーンを定義します。このデジタルマスターは、すべてのマシニングツールパスが導出される単一の信頼できる情報源となります。決定的に重要なのは、CADによって、手動で製図や加工が不可能な部品の設計が可能になることです。例えば、ツイーター用の複雑な曲線導波管や、強度を最大化しながら質量と共振を最小化する最適化された骨格状アルミニウムバスケットなどです。.
このデジタルワークフローの真の力は、シミュレーションを通じて解放されます。有限要素解析(FEA)は、機械的性能をシミュレートするために広く使用されています。エンジニアは、バスケット設計に仮想の力を適用して、どこでたわむ可能性があるかを確認したり、モーター構造の熱特性を分析して高電力下でのボイスコイル温度を予測したりできます。これにより、高価なプロトタイプが作られるずっと前に、反復的な最適化—弱点の強化や不要な材料の除去—が可能になります。.
同様に重要なのが音響シミュレーションです。境界要素法(BEM)やその他の計算モデルに基づくツールは、ドライバーの磁場がどのように振る舞うか、振動板が特定の周波数でどのように分割されるか、ホーンのジオメトリが音波をどのように導くかを予測できます。ドライバーと仮想エンクロージャー間の相互作用をシミュレートすることで、エンジニアは低音応答、ポートチューニング、内部定在波を予測できます。この仮想プロトタイピングは、膨大な時間とコストを節約し、最適な音響性能を見つけるために数十の設計バリエーションの探索を可能にします。.
CADとコンピュータ支援製造(CAM)間のシームレスなリンクが最終ステップです。承認された3DモデルはCAMソフトウェアにインポートされ、そこでツールパスがプログラムされます。ソフトウェアは、選択した材料に対して最も効率的な切削経路、工具選択、スピンドル速度、送り速度を自動的に計算します。潜在的な衝突やエラーを検出するために、マシニングプロセス全体をシミュレートできます。このデジタルスレッドは、設計段階で構想された精度がCNCマシンフロアで忠実かつ効率的に実行されることを保証し、仮想の理想から物理的な完璧さへのループを閉じます。.
品質管理とテスト:音響および機械的性能の確保
厳格な検証がなければ、精密マシニングと高度な設計はほとんど意味がありません。包括的な品質管理(QC)とテスト体制は、スピーカー製造における最終的かつ重要なゲートキーパーであり、すべての部品が完璧に見えるだけでなく、正確な音響および機械的仕様に従って性能を発揮することを保証します。このプロセスは、マシニング完了と最終組立の間のギャップを埋めます。.
QCは寸法検査から始まります。CNCマシンは非常に正確ですが、絶対に間違いがないわけではありません。重要な部品はサンプリングされ、多くの場合100%検査され、高精度の計測ツールを使用します。三次元測定機(CMM)は、敏感なプローブを使用して部品の物理的ジオメトリを測定し、元のCADモデルと直接比較して、ミクロン以内の公差を検証します。より単純だが同様に重要なチェックには、レーザーマイクロメーターと光学コンパレーターを使用して、直径、厚さ、同心度を確認します。例えば、ボイスコイルフォーマーの直径は、磁気ギャップ内を自由に滑ることを保証するために、複数のポイントでチェックされます。.
材料と構造の完全性もテストされます。硬度計は、熱処理された鋼部品が所望の強度を達成したことを検証します。X線または超音波検査は、故障につながる可能性のある内部空洞や亀裂をチェックするために、重要な鋳造または溶接部品に使用される場合があります。エンクロージャーパネルの場合、タップテストと共振分析により、ボックスが完全に組み立てられる前に不要な振動の領域を特定できます。.
しかし、究極のテストは音響です。ドライバーユニットは、無響室または特別に設計されたテストチャンバーで厳格な電気音響テストを受けます。それらは標準化された治具に取り付けられ、精密マイクとアナライザーを使用して一連の測定が行われます。主要な性能指標には以下が含まれます:
- Thiele-Smallパラメータ: 共振周波数(Fs)、総合Q値(Qts)、等価コンプライアンス容積(Vas)といった基本的な電気的・機械的特性。これらは設計仕様と一致していなければならず、それによりドライバーが意図したエンクロージャー内で予測通りに動作することが保証されます。.
- 周波数応答: 可聴スペクトル全体にわたって出力レベルを測定し、平坦さ、帯域幅、および加工や組立の不具合に起因する急峻なピークやディップがないことを検証します。.
- 歪み解析: 専用の測定機器を用いて、さまざまな電力レベルで全高調波歪み(THD)と相互変調歪み(IMD)を測定します。過剰な歪みは、磁界の非対称性、ボイスコイルの擦れ、振動板の分割振動といった問題を直接示す可能性があります。.
- インパルス応答とウォーターフォールプロット: ドライバーが動き始めてから止まるまでの速さを評価します。クリーンで速い減衰は、良好な制動と、コーン、サラウンド、バスケットにおける残留共振の少なさを示します。.
このデータは単に合否を判定するためのものではありません。設計チームと加工チームにフィードバックされ、継続的改善のループを生み出します。測定されたパラメータに一貫した偏差が見られれば、CADモデルの微調整や加工公差の調整につながる可能性があります。このようにして、品質管理はブランドの音響特性の守護者となり、工場を出荷するすべてのユニットがエンジニアの意図した正確な聴覚体験を提供することを保証します。.
主要ポイントのまとめ
高性能スピーカーの製作は、芸術と精密工学の深遠な融合であり、音質は製造品質と不可分に結びついています。スピーカー部品の背後にあるプロセスを深く掘り下げることで、いくつかの重要な結論が明らかになります。.
第一に、, スピーカー部品の機械加工 は単なる金属加工をはるかに超えたものであり、モーター構造、フレーム、エンクロージャーといった部品においてミクロンレベルの精度を達成することに専念する学問です。この精度は譲れないものであり、わずかな偏差でさえも直接的に可聴な歪み、共振、忠実度の低下を引き起こします。.
第二に、アルミニウムや鋼合金から先進複合材料に至るまでの材料の選択は、剛性、制動、磁気効率といった特定の音響的・機械的目標を念頭に行われます。そして加工プロセスは、これらの材料を効果的に扱えるよう調整されなければなりません。.
第三に、現代の製造は主にCNCフライス加工、旋削、そして放電加工(EDM)のような特殊プロセスといった、一連の先進技術に依存しています。これらはすべてデジタル指示によって制御され、手作業では到底及ばない再現性と複雑さを保証します。.
第四に、この取り組み全体はデジタル基盤の上に築かれています。CADは完全な3Dモデルの作成を可能にし、FEAや音響シミュレーションは仮想テストと最適化を可能にし、膨大なリソースを節約しながら設計の限界を押し広げます。.
最後に、この精度は検証なしでは意味を持ちません。寸法検査、材料試験、そして最も重要な包括的な電気音響測定という堅牢な体制が、すべての部品がその理論上のポテンシャルを発揮することを保証します。磁気ギャップからリスニングルームに至るまで、加工と試験のプロセスのあらゆる段階は、不要な機械的ノイズを排除し、音楽信号の純粋さを際立たせるための意図的な取り組みです。.
よくある質問(FAQ)
スピーカー部品はなぜ単純な鋳造やプレス加工では作れないのですか?なぜ精密加工が必要なのですか?
鋳造やプレス加工は量産スピーカーにはコスト効率が良いものの、高忠実度サウンドに必要な精度と材料の完全性に欠けます。鋳造部品は多孔質な表面になりやすく寸法のばらつきも大きい一方、プレス金属は撓みや共振が生じることがあります。無垢のビレットや高品質なブランクからの精密加工は、正確な公差、優れた剛性、そして優れた表面仕上げを保証します。最終形状と特性をこのように制御することは、歪みを最小限に抑え、ドライバーのモーターとサスペンションシステムが設計通りに正確に動作することを確保するために不可欠です。.
加工における厳しい公差は、実際にどのように音質を向上させるのですか?
厳しい公差は、正確な音の再現の敵である非線形性を低減することで音質を向上させます。例えば、完全に同心のモーター構造は均一な磁界を生み出し、ボイスコイルに加わる力がその可動範囲全体で一定となり、高調波歪みを低減します。完全に平坦なドライバー取り付け面はキャビネットとの気密シールを確保し、低音のキャンセルを防ぎます。精密加工された振動板アセンブリは完全なピストン運動で動き、音を濁らせる分割振動を回避します。要するに、厳しい公差はシステムから意図しない機械的な「ノイズ」を取り除くのです。.
加工するのが最も難しいスピーカー部品は何ですか、そしてその理由は?
モーター構造アセンブリ、特にトッププレート、ポールピース、バックプレートが最も難しいとしばしば考えられます。これらの部品は、ボイスコイル用の正確で対称な磁気ギャップを形成するために、同心度、平坦度、内径について極めて厳しい公差で加工する必要があります。これらはしばしば、専用工具なしでは加工が困難な硬化磁性鋼から作られます。ここでの誤差はボイスコイルの擦れを直接引き起こし、歪みとドライバー故障の主要な原因となります。.
加工されたスピーカー部品と鋳造品の違いは聞き分けられますか?
高品質なアンプと音源を備えた批判的リスニング環境では、はい、注意深いリスナーはしばしば違いを聞き分けられます。加工部品を備えたスピーカーは一般に歪みが低く、特に大音量時にそれが顕著で、よりクリーンな低音、より明瞭なボーカル再生、より詳細な高域をもたらします。その音はより「制御された」「透明な」「余裕のある」ものと表現されるかもしれません。違いはしばしば微妙な細部と、複雑な楽曲のパッセージにおける耳障りさやぼやけの欠如に現れます。.
コンピュータシミュレーションはスピーカー設計と加工をどのように変えましたか?
シミュレーションは、試行錯誤のプロセスの多くを物理的な作業場からコンピュータへ移すことで、この分野に革命をもたらしました。エンジニアは今や次のことが可能です:
- 一つ作る前に、数十のバスケット形状の剛性と共振を仮想的にテストする。.
- 磁界の強さと磁束分布を予測し、モーター設計を最適化する。.
- 分割振動モードを防ぐために振動板の挙動をモデル化する。.
- 仮想エンクロージャー内でスピーカーシステム全体の応答をシミュレーションする。.
これは開発を加速し試作コストを削減するだけでなく、物理的な実験だけでは開発不可能な、より最適化された高性能部品の設計を可能にします。その結果得られた最適化設計は、CNC加工を通じて精密に実行されます。.
よく加工されたスピーカードライバーであることを最もよく示す品質管理チェックは何ですか?
すべてのチェックは重要ですが、ドライバーの周波数範囲全体にわたり、複数の出力レベルで行う包括的な歪み分析(THD/IMD測定)がおそらく最も多くのことを明らかにします。一貫して低い歪み値、特に高い出力レベルでのそれは、優れた加工品質の強い指標となります。それは完全に対称なモーター、擦れのない中心に位置したボイスコイル、剛性が高く適切に制振された振動板、そして安定したサスペンションを示唆しており、これらはすべて精密な部品製造と組立の直接的な結果です。.