
Введение: Точность, стоящая за звуком
Когда мы слушаем музыку или саундтрек к фильму, мы переживаем эмоциональное и чувственное событие. Редко мы задумываемся о сложном механическом балете, происходящем внутри корпуса динамика, чтобы создать этот опыт. Однако чистота вокалиста, удар бочки и деликатное затухание тарелки — это не просто продукты электрических сигналов и магнетизма. Они в фундаментальной степени формируются физическими объектами — компонентами, обработанными с поразительным уровнем точности. Стремление к высококачественному звуку в значительной степени является стремлением к механическому совершенству. Каждая вибрация, каждый резонанс и каждое нежелательное искажение зависят от геометрии, массы и жесткости деталей динамика. Эта статья погружается в критически важный, часто упускаемый из виду мир обработки компонентов динамиков, исследуя, как наука точного изготовления напрямую преобразуется в искусство воспроизведения звука.
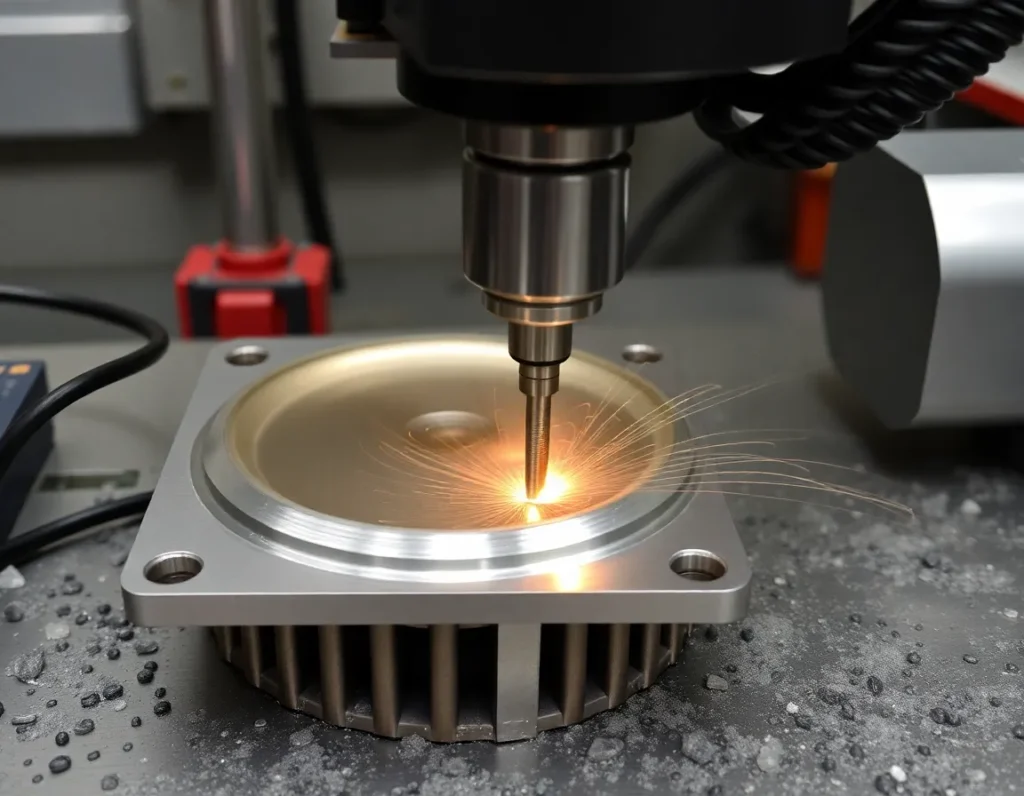
Что такое обработка компонентов динамиков? Определение основного процесса
Обработка компонентов динамиков — это специализированный производственный процесс создания критически важных структурных и функциональных деталей громкоговорителя и его сборки с использованием методов контролируемого удаления материала. Он выходит за рамки простой штамповки или литья и применяет передовые методы с компьютерным управлением, которые обеспечивают точные размерные допуски, превосходную отделку поверхности и сложные геометрии, недостижимые другими способами. По своей сути этот процесс заключается в преобразовании сырья — блоков алюминия, заготовок стали или заготовок композита — в акустически инертные и механически стабильные компоненты.
Цель состоит не просто в изготовлении детали, которая подходит, а в изготовлении такой, которая ведет себя предсказуемо в экстремальных условиях воспроизведения звука. Динамик — это высокоскоростной пневматический насос, диафрагма которого резко ускоряется и замедляется, создавая звуковые волны. Любое несовершенство в его движущихся частях (таких как звуковая катушка или диафрагма) или в его неподвижных структурах (таких как магнитная сборка и корзина) вносит искажения, окраску и потери энергии. Обработка обеспечивает необходимый контроль для минимизации этих дефектов. Она охватывает ряд операций, от резки и сверления до фрезерования и точения, все под управлением цифровых проектов, чтобы гарантировать, что каждый компонент динамика, от самого массивного радиатора до мельчайшей прокладки, способствует чистоте звука, а не ухудшает ее.
Анатомия динамика: ключевые компоненты, требующие точной обработки
Чтобы понять, где обработка необходима, мы должны сначала разобрать ключевые части динамического громкоговорителя. Каждая играет свою роль, и каждая выигрывает от точности, которую предлагает обработка.
Корзина или рама
Корзина — это скелетная основа, которая удерживает все в точном выравнивании. Плохо изготовленная корзина может прогибаться или резонировать, поглощая энергию и замутняя звук. Обработанные корзины, часто из алюминиевых сплавов, обеспечивают абсолютную жесткость и идеальную размерную стабильность для точек крепления шайбы, звуковой катушки и магнитной сборки. Это гарантирует, что звуковая катушка остается центрированной в магнитном зазоре на протяжении всего своего хода, что является критическим фактором для линейности и низких искажений.
Полюсный наконечник, верхняя пластина и магнитная сборка
Это трио образует сердце моторной системы. Полюсный наконечник (центр зазора) и верхняя пластина (образует внешний зазор) должны иметь исключительно гладкие, параллельные поверхности для создания однородного магнитного поля. Любая неровность может привести к тому, что звуковая катушка будет испытывать переменную магнитную силу, что приведет к искажениям. Обработка этих деталей из мягкого железа или стали с жесткими допусками обеспечивает идеально симметричный и постоянный зазор. Сам магнит, хотя обычно не обрабатывается производителями динамиков, заключен в обработанную структуру, которая часто действует как радиатор, отводя тепловую энергию от звуковой катушки.
Каркас и катушка звуковой катушки
Это цилиндрическая форма, на которую наматывается провод звуковой катушки. Она должна быть невероятно лёгкой, но при этом способной выдерживать высокие температуры без деформации. Хотя такие материалы, как каптон, распространены, в высокопроизводительных драйверах часто используются каркасы из обработанного алюминия или титана. Механическая обработка позволяет создавать ультратонкие, равномерные стенки, которые минимизируют массу (улучшая переходную характеристику), обеспечивая при этом превосходную теплопроводность для отвода тепла от катушки.
Диафрагмы (конусы и куполы)
Для высококлассных твитеров и среднечастотных драйверов сама диафрагма может быть изготовлена механической обработкой. Твитеры с металлическим куполом, изготовленные из алюминия, титана или бериллия, часто формуются с использованием сложных процессов механической обработки и формообразования для достижения идеальной, контролируемой по резонансу геометрии. Аналогично, сплошные алюминиевые или композитные конусы для среднечастотных драйверов обрабатываются из цельной заготовки для создания жёсткой, поршневой поверхности, избегающей модальных искажений, характерных для литых бумажных или пластиковых конусов.
Волноводы и рупоры
В компрессионных драйверах и твитерах с волноводной нагрузкой акустический тракт имеет решающее значение. Геометрия рупора или волновода напрямую управляет рассеиванием, амплитудно-частотной характеристикой и эффективностью. Эти компоненты со своими сложными, часто экспоненциальными кривыми требуют прецизионной механической обработки, чтобы их поверхности были идеально гладкими, а формы точно соответствовали акустическому проекту, предотвращая нежелательные отражения и дифракцию.
Материалы имеют значение: металлы, сплавы и композиты в производстве динамиков
Выбор материала неотделим от процесса механической обработки, поскольку каждое вещество привносит уникальные акустические и механические свойства в конечный компонент.
Алюминий и его сплавы
Рабочая лошадка среди обработанных компонентов динамиков, алюминий предлагает превосходное соотношение прочности и веса, хорошую обрабатываемость и естественные демпфирующие характеристики. Такие сплавы, как 6061-T6, предпочтительны для корзин, полюсных наконечников и диафрагм. Они достаточно жёсткие, чтобы сопротивляться деформации, достаточно лёгкие, чтобы не препятствовать движению, и могут быть обработаны до тонкой, резонансно-демпфирующей отделки.
Сталь и мягкое железо
Используемые в основном для деталей магнитной цепи (полюсных наконечников, верхних и задних пластин), низкоуглеродистая сталь и мягкое железо выбираются за их высокую магнитную проницаемость. Они эффективно направляют магнитный поток от магнита в зазор. Механическая обработка этих материалов до гладкой поверхности имеет решающее значение для предотвращения искажений магнитного поля и обеспечения идеальной посадки в сборке.
Титан
Титан ценится за исключительную прочность, лёгкость и высокую температуру плавления. Он часто используется для каркасов звуковых катушек и купольных диафрагм в очень высокопроизводительных драйверах. Хотя его сложнее и дороже обрабатывать, чем алюминий, его свойства позволяют создавать невероятно прочные и лёгкие подвижные части, повышая мощность и высокочастотное расширение.
Бериллий
Вершина материалов для диафрагм для многих, бериллий обладает наивысшим соотношением жёсткости к весу среди всех металлов. Твитер с бериллиевым куполом может быть изготовлен чрезвычайно тонким и лёгким, оставаясь при этом идеально поршневым далеко за пределами слышимого диапазона, устраняя модальные искажения. Однако его механическая обработка — это высокоспециализированный и опасный процесс, требующий строгого контроля, что отражает его премиальный статус.
Передовые композиты и полимеры
Такие материалы, как композиты, армированные углеродным волокном, керамика и высокотемпературные полимеры, находят всё более широкое применение. Хотя их часто формуют, в высококлассных изделиях может потребоваться механическая обработка этих материалов до конечной формы. Например, корзина из углеродного композита может обрабатываться после формования для достижения идеального совмещения монтажных отверстий и плоскостности поверхности, сочетая демпфирование композита с точностью механической обработки.
Основные методы механической обработки: ЧПУ-фрезерование, точение и передовое изготовление
Точность, требуемая для высококачественного звука, достигается с помощью набора технологий механической обработки с компьютерным управлением.
Фрезерование с ЧПУ
Числовое программное управление (ЧПУ) фрезерованием — наиболее распространённая техника. Вращающийся режущий инструмент перемещается по нескольким осям (3, 4 или 5), удаляя материал из цельной заготовки. Это идеально подходит для создания сложных деталей, не обладающих вращательной симметрией, таких как корзины динамиков, корпуса рупоров и замысловатые конструкции моторов. Многоосевые фрезерные станки с ЧПУ могут изготовить сложные кривые волновода за одну непрерывную операцию, обеспечивая акустическую целостность. Процесс позволяет создавать стратегические рёбра жёсткости в корзине для максимального повышения жёсткости при минимизации веса — свобода проектирования, невозможная при штамповке.
Токарная обработка с ЧПУ
Используемое для деталей с вращательной симметрией, ЧПУ-точение закрепляет заготовку на вращающемся патроне, пока неподвижный режущий инструмент придаёт ей форму. Это основной метод изготовления каркасов звуковых катушек, полюсных наконечников, а также различных проставок и втулок в составе магнитной системы. Прецизионное точение обеспечивает точные внутренние и наружные диаметры, необходимые для идеальной посадки звуковой катушки в магнитный зазор с точно нужным зазором. Приводной инструмент на современных токарных станках с ЧПУ также может фрезеровать лыски или сверлить отверстия, позволяя завершить деталь за одну установку.
Токарная обработка швейцарского типа
Для чрезвычайно малых высокоточных компонентов, подобных тем, что используются в микродрайверах или высокочастотных твитерах, применяются токарные станки швейцарского типа. Эти станки обеспечивают исключительную точность и качество поверхности на крошечных диаметрах, что необходимо для поддержания баланса и минимизации движущейся массы в миниатюрных драйверах.
Передовое изготовление: электроэрозионная и лазерная резка
Электроэрозионная обработка (ЭЭО) используется для создания замысловатых деталей или работы с чрезвычайно твёрдыми материалами. Проволока или электрод разрушает материал электрическими разрядами, позволяя получать сложные формы в закалённой стали без давления инструмента. Это может применяться для особо замысловатой конструкции верхней пластины. Лазерная резка, в свою очередь, предлагает высокоточный метод резки тонких материалов, например для создания точных прокладок или индивидуальных уплотнений, обеспечивающих идеальную герметичность и совмещение в конечной сборке.
Общая нить, проходящая через все эти методы, — цифровое управление. Процесс механической обработки начинается с модели автоматизированного проектирования (CAD), которая преобразуется в траектории инструмента, направляющие станок с точностью до микрона. Эта цифро-физическая цепочка гарантирует, что теоретический акустический проект точно воплощается в физическом компоненте, закладывая основу для критической взаимосвязи между допусками механической обработки и качеством звука.
Допуски и акустика: как точность механической обработки напрямую влияет на качество звука
Путь от цифрового проекта к физическому компоненту динамика — это история управления микроскопическими несовершенствами. В обработки компонентов динамиков, взаимосвязь между механическими допусками и акустическими характеристиками не просто важна — она фундаментальна. Каждая тысячная доля дюйма, или микрон, отклонения от идеального проекта имеет прямое и слышимое последствие. Это потому, что динамики — это преобразователи, превращающие точное механическое движение в звуковые волны; любое непреднамеренное движение, резонанс или утечка воздуха действуют как шум, искажая предполагаемый сигнал.
Рассмотрим узел звуковой катушки и магнита — двигатель динамика. Звуковая катушка должна располагаться идеально по центру магнитного зазора, пространства часто шириной всего в миллиметр или два. Если обработанные компоненты конструкции мотора — верхняя пластина, полюсный наконечник и задняя пластина — имеют даже незначительные размерные несоответствия, катушка может тереться о стенки. Это вызывает искажение, скребущий звук и, в конечном итоге, отказ. Более того, симметрия магнитного поля определяется соосностью и качеством поверхности этих деталей. Несовершенная обработка может создать неравномерное магнитное поле, приводя к нелинейной силе мотора, которая проявляется как гармоническое искажение, замутняя чистоту музыки.
Для корпусов и передних панелей точность означает жёсткость и герметичность. Плохо обработанная монтажная поверхность драйвера с неравномерной плоскостностью или неточными отверстиями для винтов препятствует идеальному уплотнению между рамой динамика и корпусом. Это позволяет воздуху утекать, снижая эффективность и точность басовой характеристики, поскольку обратная волна от драйвера выходит наружу и гасит нужные частоты. Аналогично, внутренние рёбра жёсткости и соединения высококлассного деревянного или металлического корпуса должны быть обработаны с жёсткими допусками, чтобы они соединялись без зазоров. Любая слабина становится источником резонансной вибрации, когда сам корпус начинает “петь” вместе с драйвером, добавляя свой окрашенный, гулкий или звенящий звук к выходному сигналу. Цель прецизионной механической обработки здесь — создать акустически инертную платформу, чтобы единственным слышимым звуком было намеренное движение драйвера.
Даже такие компоненты, как корзина динамика, играют критическую роль. Корзина, изготовленная из цельного алюминиевого бруска, должна быть идеально жёсткой, чтобы удерживать моторную систему и диафрагму в стабильном положении. Если она прогибается под мощными усилиями драйвера, геометрия динамически меняется вместе с музыкой, внося интермодуляционные искажения. Допуски на посадочную поверхность, к которой крепится диафрагма, напрямую влияют на стабильность податливости критически важных подвеса и центрирующей шайбы, изменяя демпфирование и амплитудно-частотную характеристику динамика.
В конечном счёте, стремление к высококачественному звуку — это стремление к устранению этих непреднамеренных механических артефактов. Точность, достигаемая с помощью передовых методов обработки, напрямую выражается в снижении искажений, более плотном басе, более чистой середине и более детальных высоких частотах. Это разница между прослушиванием записи и прослушиванием динамика.
Роль автоматизированного проектирования (CAD) и моделирования в современной обработке динамиков
Прежде чем будет вырезан хотя бы один кусок металла, современный компонент динамика существует в виртуальном мире исключительной детализации и прогнозного анализа. Автоматизированное проектирование (CAD) и сложное программное обеспечение для моделирования образуют незаменимую цифровую основу для всей точной обработки компонентов динамиков. . Этот цифровой фронтенд превращает акустическую теорию в реализуемую производством реальность и снижает риски всего производственного процесса.
Программное обеспечение CAD — это отправная точка, где инженеры создают полностью определённые 3D-модели каждого компонента. Это выходит далеко за рамки простых форм. Модель моторной системы драйвера будет включать не только размеры, но и свойства материалов, указывая марку алюминия или тип легированной стали. Модель определяет каждый скругление, каждый угол уклона для литья и каждую критическую зону допуска. Этот цифровой мастер становится единым источником истины, из которого выводятся все траектории обработки. Что крайне важно, CAD позволяет проектировать компоненты, которые было бы невозможно начертить или обработать вручную, такие как сложные изогнутые волноводы для твитеров или оптимизированные скелетные алюминиевые корзины, максимизирующие прочность при минимизации массы и резонанса.
Истинная сила этого цифрового рабочего процесса раскрывается через моделирование. Анализ методом конечных элементов (FEA) широко используется для моделирования механических характеристик. Инженеры могут прикладывать виртуальные усилия к конструкции корзины, чтобы увидеть, где она может прогибаться, или анализировать тепловые характеристики моторной системы для прогнозирования температуры звуковой катушки при высокой мощности. Это позволяет проводить итеративную оптимизацию — усиление слабого места или удаление ненужного материала — задолго до создания дорогостоящего прототипа.
Не менее важно акустическое моделирование. Инструменты на основе метода граничных элементов (BEM) или других вычислительных моделей могут предсказать, как будет вести себя магнитное поле драйвера, как диафрагма будет разбиваться на определённых частотах или как геометрия рупора будет направлять звуковые волны. Моделируя взаимодействие между драйвером и виртуальным корпусом, инженеры могут прогнозировать басовую характеристику, настройку порта и внутренние стоячие волны. Это виртуальное прототипирование экономит огромное количество времени и средств, позволяя исследовать десятки вариантов конструкции для поиска оптимальных акустических характеристик.
Бесшовная связь между CAD и автоматизированным производством (CAM) — это заключительный шаг. Утверждённая 3D-модель импортируется в программное обеспечение CAM, где программируются траектории обработки. Программное обеспечение автоматически рассчитывает наиболее эффективные маршруты резания, выбор инструмента, скорости шпинделя и подачи для выбранного материала. Оно может моделировать весь процесс обработки для обнаружения потенциальных столкновений или ошибок. Эта цифровая нить гарантирует, что точность, заложенная на этапе проектирования, будет точно и эффективно реализована на участке станков с ЧПУ, замыкая цикл от виртуального идеала до физического совершенства.
Контроль качества и испытания: обеспечение акустических и механических характеристик
Точная обработка и сложное проектирование мало что значат без строгой проверки. Комплексная программа контроля качества (QC) и испытаний — это последний, критически важный контролёр в производстве динамиков, гарантирующий, что каждый компонент не только выглядит идеально, но и соответствует своим точным акустическим и механическим спецификациям. Этот процесс соединяет завершение обработки и финальную сборку.
Контроль качества начинается с размерной инспекции. Хотя станки с ЧПУ обладают высокой точностью, они не безошибочны. Критические компоненты отбираются выборочно и часто проверяются на 100% с использованием высокоточных метрологических инструментов. Координатно-измерительные машины (CMM) используют чувствительный щуп для измерения физической геометрии детали и сравнения её напрямую с исходной CAD-моделью, проверяя допуски с точностью до микрон. Для более простых, но не менее критичных проверок используются лазерные микрометры и оптические компараторы для подтверждения диаметров, толщин и соосности. Диаметр каркаса звуковой катушки, например, проверяется в нескольких точках, чтобы гарантировать его свободное скольжение в магнитном зазоре.
Также проверяются целостность материала и конструкции. Твердомеры проверяют, что термообработанные стальные детали достигли желаемой прочности. Рентгеновская или ультразвуковая инспекция может использоваться для критических литых или сварных компонентов для проверки внутренних пустот или трещин, которые могут привести к отказу. Для панелей корпуса тесты простукиванием и анализ резонанса могут выявить области нежелательной вибрации до полной сборки корпуса.
Однако окончательным испытанием является акустическое. Драйверы проходят строгие электроакустические испытания в безэховых или специально спроектированных испытательных камерах. Они устанавливаются на стандартизированные приспособления, и с помощью прецизионных микрофонов и анализаторов проводится набор измерений. Ключевые показатели производительности включают:
- Параметры Тиля-Смолла: Основные электрические и механические параметры, такие как резонансная частота (Fs), полная добротность (Qts) и эквивалентный объём смещения (Vas). Они должны соответствовать проектным спецификациям, чтобы гарантировать, что динамик будет работать так, как предсказано, в предполагаемом корпусе.
- Амплитудно-частотная характеристика: Измерение уровня выходного сигнала во всём слышимом спектре для проверки равномерности, полосы пропускания и отсутствия резких пиков или провалов, вызванных дефектами обработки или сборки.
- Анализ искажений: Использование специализированного оборудования для измерения коэффициента нелинейных искажений (THD) и интермодуляционных искажений (IMD) на различных уровнях мощности. Избыточные искажения могут напрямую указывать на такие проблемы, как асимметрия магнитного поля, трение звуковой катушки или разрыв диффузора.
- Импульсная характеристика и графики затухания: Оценка того, насколько быстро динамик начинает и прекращает движение. Чистое, быстрое затухание указывает на хорошее демпфирование и отсутствие остаточных резонансов в диффузоре, подвесе или корзине.
Эти данные нужны не только для оценки «годен/не годен». Они передаются обратно в команды проектирования и механической обработки, создавая цикл непрерывного улучшения. Устойчивое отклонение измеряемого параметра может привести к корректировке CAD-модели или изменению допуска механической обработки. Таким образом, контроль качества является хранителем звуковой сигнатуры бренда, гарантируя, что каждое изделие, покидающее завод, обеспечивает именно то слуховое восприятие, которое задумали инженеры.
Краткое изложение ключевых моментов
Создание высокопроизводительных громкоговорителей — это глубокий синтез искусства и точной инженерии, где качество звука неразрывно связано с качеством производства. Это глубокое погружение в процессы создания компонентов громкоговорителей выявляет несколько ключевых выводов.
Во-первых, обработки компонентов динамиков это гораздо больше, чем просто обработка металла; это дисциплина, посвящённая достижению точности на уровне микрон в таких деталях, как магнитные системы, корзины и корпуса. Эта точность не подлежит обсуждению, поскольку даже малейшие отклонения напрямую вызывают слышимые искажения, резонанс и потерю точности воспроизведения.
Во-вторых, выбор материалов — от алюминиевых и стальных сплавов до современных композитов — делается с учётом конкретных акустических и механических целей, таких как жёсткость, демпфирование и магнитная эффективность. Процесс механической обработки затем должен быть адаптирован для эффективной работы с этими материалами.
В-третьих, современное производство опирается на набор передовых технологий, прежде всего на фрезерование и точение с ЧПУ, а также на специализированные процессы, такие как электроэрозионная обработка. Все они управляются цифровыми инструкциями, обеспечивая повторяемость и сложность, недостижимые ручными методами.
В-четвёртых, всё это предприятие построено на цифровой основе. CAD позволяет создавать идеальные 3D-модели, а FEA и акустическое моделирование обеспечивают виртуальное тестирование и оптимизацию, экономя огромные ресурсы и расширяя границы проектирования.
Наконец, эта точность бессмысленна без верификации. Надёжная система размерного контроля, испытаний материалов и, что самое важное, комплексных электроакустических измерений гарантирует, что каждый компонент работает на свой теоретический потенциал. От магнитного зазора до комнаты прослушивания каждый шаг процесса механической обработки и тестирования — это целенаправленная попытка устранить нежелательный механический шум, позволяя чистоте музыкального сигнала проявиться в полной мере.
Часто задаваемые вопросы (FAQ)
Почему детали динамиков нельзя изготовить простым литьём или штамповкой? Почему необходима прецизионная обработка?
Хотя литьё и штамповка экономически эффективны для динамиков массового рынка, им не хватает точности и целостности материала, необходимых для высококачественного звука. Литые детали часто имеют пористую поверхность и менее стабильные размеры, а штампованный металл может прогибаться и резонировать. Прецизионная обработка из цельных заготовок или высококачественных болванок гарантирует точные допуски, превосходную жёсткость и отличную чистоту поверхности. Этот контроль над конечной формой и свойствами необходим для минимизации искажений и обеспечения того, чтобы моторная и подвесная системы драйвера работали точно так, как задумано.
Как более жёсткие допуски при обработке действительно улучшают качество звука?
Более жёсткие допуски улучшают качество звука за счёт снижения нелинейностей — врага точного воспроизведения звука. Например, идеально концентричная конструкция мотора создаёт однородное магнитное поле, поэтому сила, действующая на звуковую катушку, остаётся постоянной на всём её ходе, что снижает гармонические искажения. Идеально плоская монтажная поверхность драйвера обеспечивает герметичное прилегание к корпусу, предотвращая отмену баса. Точно обработанный узел диафрагмы движется с идеальным поршневым движением, избегая разрывов, которые окрашивают звук. По сути, более жёсткие допуски устраняют непреднамеренный механический “шум” из системы.
Какой компонент динамика сложнее всего обрабатывать и почему?
Узел моторной конструкции — в частности, верхняя пластина, керн и задняя пластина — часто считается наиболее сложным. Эти компоненты должны быть обработаны с экстремальными допусками по концентричности, плоскостности и внутреннему диаметру, чтобы создать точный, симметричный магнитный зазор для звуковой катушки. Они часто изготавливаются из закалённых магнитных сталей, которые трудно обрабатывать без специализированного инструмента. Любая ошибка здесь напрямую вызывает трение звуковой катушки — основной источник искажений и отказа драйвера.
Можно ли услышать разницу между обработанным и литым компонентом динамика?
В условиях критического прослушивания с высококачественным усилением и исходным материалом — да, внимательный слушатель часто может услышать разницу. Динамики с обработанными компонентами обычно демонстрируют более низкие искажения, особенно на высокой громкости, что даёт более чистый бас, более чёткое воспроизведение вокала и более детальные высокие частоты. Звук можно описать как более “контролируемый”, “прозрачный” или “лёгкий”. Разница часто заключается в тонких деталях и отсутствии резкости или размытости во время сложных музыкальных пассажей.
Как компьютерное моделирование изменило дизайн динамиков и обработку?
Моделирование произвело революцию в этой области, перенеся большую часть процесса проб и ошибок из физической мастерской в компьютер. Инженеры теперь могут:
- Виртуально тестировать десятки геометрий корзины на жёсткость и резонанс, прежде чем изготовить одну.
- Прогнозировать напряжённость магнитного поля и распределение потока для оптимизации конструкции мотора.
- Моделировать поведение диафрагмы для предотвращения мод разрыва.
- Симулировать отклики всей системы динамика в виртуальных корпусах.
Это не только ускоряет разработку и снижает затраты на прототипирование, но и позволяет проектировать более оптимизированные высокопроизводительные компоненты, создание которых было бы невозможно только путём физических экспериментов. Полученные оптимизированные конструкции затем точно воплощаются с помощью ЧПУ-обработки.
Какой контроль качества наиболее показателен для качественно обработанного динамика громкоговорителя?
Хотя все проверки важны, комплексный анализ искажений (измерение THD/IMD) по всему диапазону частот динамика и на нескольких уровнях мощности, пожалуй, наиболее информативен. Стабильно низкие показатели искажений, особенно на высоких уровнях выходного сигнала, являются убедительным признаком превосходного качества обработки. Они свидетельствуют о идеально симметричном моторе, центрированной звуковой катушке без трения, жёсткой и хорошо демпфированной диафрагме и стабильном подвесе — всё это прямые результаты точного изготовления и сборки компонентов.