
Einleitung: Die Präzision hinter dem Klang
Wenn wir Musik oder einen Filmsoundtrack hören, erleben wir ein emotionales und sinnliches Ereignis. Selten bedenken wir das komplexe mechanische Ballett, das im Inneren des Lautsprechergehäuses abläuft, um dieses Erlebnis zu erzeugen. Doch die Klarheit einer Sängerin, der Punch einer Kick Drum und das feine Ausklingen eines Beckens sind nicht bloß Produkte elektrischer Signale und Magnetismus. Sie werden grundlegend durch physische Objekte geformt – Komponenten, die mit erstaunlicher Präzision bearbeitet wurden. Das Streben nach hochauflösendem Klang ist zu einem großen Teil ein Streben nach mechanischer Perfektion. Jede Schwingung, jede Resonanz und jede unerwünschte Verzerrung wird durch die Geometrie, die Masse und die Steifigkeit der Lautsprecherteile beeinflusst. Dieser Artikel taucht in die kritische, oft übersehene Welt der Bearbeitung von Lautsprecherkomponenten, ein und untersucht, wie sich die Wissenschaft der präzisen Fertigung direkt in die Kunst der Klangwiedergabe übersetzt.
Was ist die Bearbeitung von Lautsprecherkomponenten? Definition des Kernprozesses
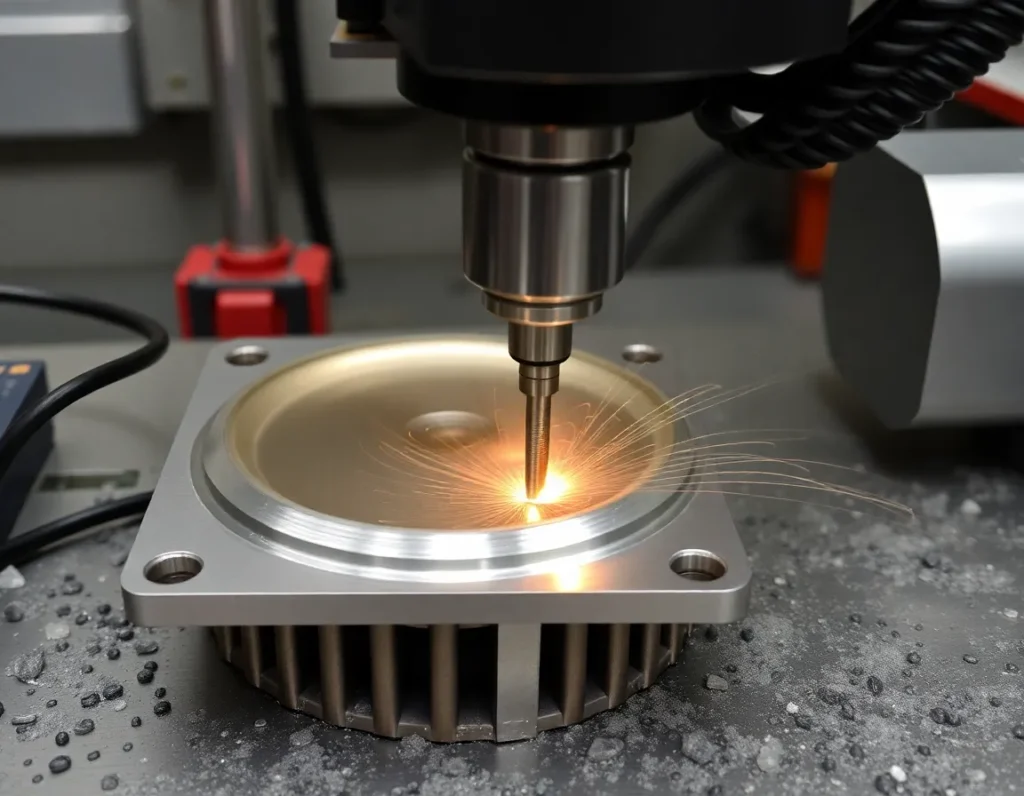
Die Bearbeitung von Lautsprecherkomponenten ist der spezialisierte Fertigungsprozess zur Herstellung der kritischen strukturellen und funktionalen Teile eines Lautsprechertreibers und seiner Baugruppe mithilfe kontrollierter Materialabtragungstechniken. Sie geht über einfaches Stanzen oder Formen hinaus und setzt fortschrittliche, computergesteuerte Verfahren ein, die exakte Maßtoleranzen, überlegene Oberflächengüten und komplexe Geometrien erreichen, die mit anderen Mitteln nicht möglich sind. Im Kern geht es bei diesem Prozess darum, Rohmaterialien – Aluminiumblöcke, Stahlknüppel oder Verbundwerkstoff-Rohlinge – in akustisch inerte und mechanisch stabile Komponenten zu verwandeln.
Das Ziel ist nicht nur, ein passendes Teil herzustellen, sondern eines zu fertigen, das sich unter den extremen Anforderungen der Audiowiedergabe vorhersehbar verhält. Ein Lautsprechertreiber ist eine Hochgeschwindigkeits-Luftpumpe, deren Membran heftig beschleunigt und abbremst, um Schallwellen zu erzeugen. Jede Unvollkommenheit in seinen beweglichen Teilen (wie Schwingspule oder Membran) oder seinen feststehenden Strukturen (wie Magnetbaugruppe und Korb) führt zu Verzerrung, Klangfärbung und Energieverlust. Die Bearbeitung bietet die notwendige Kontrolle, um diese Mängel zu minimieren. Sie umfasst eine Reihe von Operationen, vom Schneiden und Bohren bis zum Fräsen und Drehen, alle gesteuert durch digitale Designs, um sicherzustellen, dass jede Lautsprecherkomponente, vom massivsten Kühlkörper bis zum kleinsten Abstandshalter, zur klanglichen Reinheit beiträgt, statt sie zu beeinträchtigen.
Die Anatomie eines Lautsprechers: Schlüsselkomponenten, die eine Präzisionsbearbeitung erfordern
Um zu verstehen, wo die Bearbeitung unerlässlich ist, müssen wir zunächst die Schlüsselteile eines dynamischen Lautsprechertreibers zerlegen. Jedes spielt eine eigene Rolle, und jedes profitiert von der Präzision, die die Bearbeitung bietet.
Korb oder Rahmen
Der Korb ist das skelettartige Fundament, das alles in präziser Ausrichtung hält. Ein schlecht gefertigter Korb kann sich verwinden oder resonieren, Energie absorbieren und den Klang trüben. Bearbeitete Körbe, oft aus Aluminiumlegierungen, bieten absolute Steifigkeit und perfekte Maßstabilität für die Befestigungspunkte von Spinne, Schwingspule und Magnetbaugruppe. Dies stellt sicher, dass die Schwingspule während ihres gesamten Hubs im magnetischen Spalt zentriert bleibt, ein kritischer Faktor für Linearität und geringe Verzerrung.
Polstück, Topfplatte und Magnetbaugruppe
Dieses Trio bildet das Herz des Antriebssystems. Das Polstück (Zentrum des Spalts) und die Topfplatte (bildet den äußeren Spalt) müssen außergewöhnlich glatte, parallele Oberflächen aufweisen, um ein gleichmäßiges Magnetfeld zu erzeugen. Jede Unregelmäßigkeit kann dazu führen, dass die Schwingspule eine unterschiedliche Magnetkraft erfährt, was zu Verzerrung führt. Die Bearbeitung dieser Teile aus Weicheisen oder Stahl auf enge Toleranzen gewährleistet einen perfekt symmetrischen und gleichmäßigen Spalt. Der Magnet selbst wird, obwohl normalerweise nicht von Lautsprecherherstellern bearbeitet, in einer bearbeiteten Struktur untergebracht, die oft als Kühlkörper dient und thermische Energie von der Schwingspule ableitet.
Schwingspulenträger und Spulenkörper
Dies ist die zylindrische Form, auf die der Schwingspulendraht gewickelt wird. Sie muss extrem leicht sein und dennoch hohen Temperaturen standhalten, ohne sich zu verformen. Während Materialien wie Kapton üblich sind, verwenden Hochleistungstreiber oft spanend bearbeitete Aluminium- oder Titan-Formkörper. Die spanende Bearbeitung ermöglicht ultradünne, gleichmäßige Wandstärken, die die Masse minimieren (was das Einschwingverhalten verbessert) und gleichzeitig eine hervorragende Wärmeleitfähigkeit bieten, um die Wärme von der Spule abzuführen.
Membranen (Konusse und Kalotten)
Bei High-End-Hochtönern und Mitteltönern kann die Membran selbst spanend bearbeitet sein. Metallkalotten-Hochtöner aus Aluminium, Titan oder Beryllium werden häufig mit anspruchsvollen Bearbeitungs- und Umformverfahren geformt, um eine perfekte, resonanzkontrollierte Geometrie zu erzielen. Ebenso werden massive Aluminium- oder Verbundstoffkonusse für Mitteltöner aus einem massiven Rohling spanend bearbeitet, um eine steife, kolbenförmig schwingende Oberfläche zu schaffen, die die bei geformten Papier- oder Kunststoffkonussen üblichen Partialschwingungen vermeidet.
Waveguides und Hörner
Bei Kompressionstreibern und waveguide-geladenen Hochtönern ist der akustische Pfad entscheidend. Die Geometrie eines Horns oder Waveguides steuert direkt die Abstrahlung, den Frequenzgang und den Wirkungsgrad. Diese Komponenten mit ihren komplexen, oft exponentiellen Kurven erfordern eine Präzisionsbearbeitung, um sicherzustellen, dass ihre Oberflächen vollkommen glatt sind und ihre Formen exakt dem akustischen Design entsprechen, wodurch unerwünschte Reflexionen und Beugung verhindert werden.
Materialien sind entscheidend: Metalle, Legierungen und Verbundwerkstoffe in der Lautsprecherfertigung
Die Materialwahl ist untrennbar mit dem Bearbeitungsprozess verbunden, da jeder Stoff einzigartige akustische und mechanische Eigenschaften in das Endbauteil einbringt.
Aluminium und seine Legierungen
Als Arbeitstier unter den spanend bearbeiteten Lautsprecherkomponenten bietet Aluminium ein hervorragendes Verhältnis von Festigkeit zu Gewicht, gute Zerspanbarkeit und natürliche Dämpfungseigenschaften. Legierungen wie 6061-T6 werden für Körbe, Polstücke und Membranen bevorzugt. Sie sind steif genug, um Verformungen zu widerstehen, leicht genug, um die Bewegung nicht zu behindern, und können mit einer feinen, resonanzdämpfenden Oberfläche spanend bearbeitet werden.
Stahl und Weicheisen
Hauptsächlich für Magnetkreisteile (Polstücke, obere Platten und Rückschlussplatten) verwendet, werden kohlenstoffarmer Stahl und Weicheisen wegen ihrer hohen magnetischen Permeabilität gewählt. Sie leiten den magnetischen Fluss effizient vom Magneten in den Spalt. Die spanende Bearbeitung dieser Materialien zu einer glatten Oberfläche ist entscheidend, um Magnetfeldverzerrungen zu verhindern und eine perfekte Passung innerhalb der Baugruppe zu gewährleisten.
Titan
Titan wird für seine außergewöhnliche Festigkeit, Leichtigkeit und seinen hohen Schmelzpunkt geschätzt. Es wird häufig für Schwingspulen-Formkörper und Kalottenmembranen in sehr Hochleistungstreibern verwendet. Obwohl es schwieriger und teurer zu bearbeiten ist als Aluminium, ermöglichen seine Eigenschaften äußerst robuste und leichte bewegliche Teile, was die Belastbarkeit und die Hochfrequenzerweiterung verbessert.
Beryllium
Als Krönung der Membranmaterialien für viele hat Beryllium das höchste Verhältnis von Steifigkeit zu Gewicht aller Metalle. Ein Beryllium-Kalotten-Hochtöner kann extrem dünn und leicht gefertigt werden und bleibt dabei weit über den hörbaren Bereich hinaus perfekt kolbenförmig, wodurch Partialschwingungsverzerrungen eliminiert werden. Seine spanende Bearbeitung ist jedoch ein hochspezialisierter und gefährlicher Prozess, der strenge Kontrollen erfordert, was seinen Premium-Status widerspiegelt.
Fortschrittliche Verbundwerkstoffe und Polymere
Materialien wie kohlenstofffaserverstärkte Verbundwerkstoffe, Keramiken und Hochtemperaturpolymere werden zunehmend eingesetzt. Obwohl sie oft geformt werden, können bei High-End-Anwendungen diese Materialien durch Zerspanung in ihre endgültige Form gebracht werden. Ein Korb aus Kohlenstofffaser-Verbundwerkstoff könnte beispielsweise nach dem Formen zerspannt werden, um eine perfekte Ausrichtung der Montagelöcher und eine ebene Oberfläche zu erreichen, wodurch die Dämpfung des Verbundwerkstoffs mit der Präzision der Zerspanung kombiniert wird.
Kern-Zerspanungstechniken: CNC-Fräsen, Drehen und fortschrittliche Fertigung
Die von High-Fidelity-Audio geforderte Präzision wird durch eine Reihe computergesteuerter Zerspanungstechnologien erreicht.
CNC-Fräsen
Computer Numerical Control (CNC)-Fräsen ist die am weitesten verbreitete Technik. Ein rotierendes Schneidwerkzeug bewegt sich entlang mehrerer Achsen (3, 4 oder 5), um Material von einem massiven Block abzutragen. Dies ist ideal für die Herstellung komplexer, nicht rotationssymmetrischer Teile wie Lautsprecherkörbe, Hornkörper und aufwendiger Motorstrukturen. Mehrachsige CNC-Fräsmaschinen können die komplexen Kurven eines Wellenleiters in einem einzigen, nahtlosen Arbeitsgang erzeugen und so die akustische Kontinuität gewährleisten. Der Prozess ermöglicht die Schaffung strategischer Verstärkungsrippen in einem Korb, um die Steifigkeit zu maximieren und gleichzeitig das Gewicht zu minimieren – eine Designfreiheit, die mit Stanzen unmöglich ist.
CNC-Drehen
Für Teile mit Rotationssymmetrie wird das CNC-Drehen eingesetzt, bei dem ein Werkstück auf einem rotierenden Futter gehalten wird, während ein stationäres Schneidwerkzeug es formt. Dies ist die primäre Methode zur Herstellung von Schwingspulenträgern, Polstücken sowie verschiedenen Abstandshaltern und Hülsen innerhalb der Magnetanordnung. Präzisionsdrehen erreicht die exakten Innen- und Außendurchmesser, die erforderlich sind, damit die Schwingspule mit genau dem richtigen Spiel perfekt in den Magnetspalt passt. Angetriebene Werkzeuge auf fortschrittlichen CNC-Drehmaschinen können auch Flächen fräsen oder Löcher bohren, sodass ein Teil in einer einzigen Aufspannung fertiggestellt werden kann.
Langdrehen im Schweizer Stil
Für extrem kleine, hochpräzise Komponenten wie jene in Mikrotreibern oder Hochfrequenz-Hochtönern werden Langdrehautomaten (Swiss-Style-Drehmaschinen) eingesetzt. Diese Maschinen bieten außergewöhnliche Genauigkeit und Oberflächengüte auf winzigen Durchmessern, was für die Aufrechterhaltung des Gleichgewichts und die Minimierung der bewegten Masse in Miniaturtreibern unerlässlich ist.
Fortschrittliche Fertigung: EDM und Laserschneiden
Die Funkenerosion (Electrical Discharge Machining, EDM) wird zur Herstellung komplexer Details oder zur Bearbeitung extrem harter Materialien eingesetzt. Ein Draht oder eine Elektrode erodiert das Material mit elektrischen Funken, wodurch komplexe Formen in gehärtetem Stahl ohne Werkzeugdruck erzeugt werden können. Dies könnte für ein besonders komplexes Topfplatten-Design verwendet werden. Das Laserschneiden bietet wiederum eine hochpräzise Methode zum Schneiden dünner Materialien, beispielsweise zur Herstellung präziser Beilagen oder kundenspezifischer Dichtungen, die eine perfekte Abdichtung und Ausrichtung in der Endmontage gewährleisten.
Der gemeinsame Nenner all dieser Techniken ist die digitale Steuerung. Der Zerspanungsprozess beginnt mit einem Computer-Aided Design (CAD)-Modell, das in Werkzeugwege übersetzt wird, die die Maschine mit Mikrometer-Genauigkeit führen. Diese Kette vom Digitalen zum Physischen stellt sicher, dass das theoretische akustische Design im physischen Bauteil originalgetreu umgesetzt wird, und legt damit die Grundlage für die entscheidende Beziehung zwischen Zerspanungstoleranzen und Klangqualität.
Toleranzen und Akustik: Wie die Zerspanungspräzision die Klangqualität direkt beeinflusst
Der Weg vom digitalen Design zum physischen Lautsprecherbauteil ist eine Geschichte der Beherrschung mikroskopischer Unvollkommenheiten. Bei Bearbeitung von Lautsprecherkomponenten, ist die Beziehung zwischen mechanischen Toleranzen und akustischer Leistung nicht nur wichtig – sie ist grundlegend. Jeder tausendstel Zoll oder Mikrometer Abweichung vom idealen Design hat eine direkte und hörbare Konsequenz. Dies liegt daran, dass Lautsprecher Wandler sind, die präzise mechanische Bewegung in Schallwellen umwandeln; jede unbeabsichtigte Bewegung, Resonanz oder Luftleckage wirkt als Rauschen und verzerrt das beabsichtigte Signal.
Betrachten Sie die Schwingspulen- und Magnetanordnung, den Motor des Lautsprechers. Die Schwingspule muss perfekt zentriert im Magnetspalt sitzen, einem Raum, der oft nur ein oder zwei Millimeter breit ist. Wenn die zerspannten Komponenten der Motorstruktur – die Topfplatte, das Polstück und die Rückschlussplatte – auch nur geringfügige Maßabweichungen aufweisen, kann die Spule an den Seiten schleifen. Dies verursacht Verzerrungen, ein kratzendes Geräusch und letztlich einen Ausfall. Darüber hinaus wird die Symmetrie des Magnetfelds durch die Konzentrizität und Oberflächengüte dieser Teile bestimmt. Unvollkommene Zerspanung kann ein ungleichmäßiges Magnetfeld erzeugen, was zu einer nichtlinearen Motor kraft führt, die sich als harmonische Verzerrung manifestiert und die Klarheit der Musik trübt.
Bei Gehäusen und Schallwänden geht es bei der Präzision um Steifigkeit und Abdichtung. Eine schlecht zerspannte Treiber-Montagefläche mit unebener Ebenheit oder unpräzisen Schraublöchern verhindert eine perfekte Abdichtung zwischen Lautsprecherrahmen und Gehäuse. Dies lässt Luft entweichen, was die Effizienz und Genauigkeit der Basswiedergabe beeinträchtigt, da die rückwärtige Welle des Treibers entweicht und gewünschte Frequenzen auslöscht. Ebenso müssen die internen Verstrebungen und Verbindungen eines hochwertigen Holz- oder Metallgehäuses mit engen Toleranzen zerspannt werden, um sicherzustellen, dass sie ohne Spalten zusammenpassen. Jede Lockerheit wird zu einer Quelle resonanter Schwingungen, bei der das Gehäuse selbst beginnt, mit dem Treiber “mitzusingen”, und dem Ausgang seinen eigenen gefärbten, dröhnenden oder klingelnden Klang hinzufügt. Das Ziel der Präzisionszerspanung ist es hier, eine akustisch inerte Plattform zu schaffen, sodass der einzige hörbare Klang von der beabsichtigten Bewegung des Treibers stammt.
Selbst Komponenten wie der Lautsprecherrahmen (Korb) spielen eine entscheidende Rolle. Ein aus einem einzigen Aluminiumblock zerspannter Rahmen muss perfekt steif sein, um die Motorstruktur und die Membran in stabiler Ausrichtung zu halten. Wenn er unter den starken Kräften des Treibers nachgibt, ändert sich die Geometrie dynamisch mit der Musik, was Intermodulationsverzerrung einführt. Die Toleranzen an der Montagefläche, an der die Membran befestigt wird, beeinflussen direkt die Konsistenz der entscheidenden Sicke und der Spider-Nachgiebigkeit und verändern die Dämpfung und den Frequenzgang des Lautsprechers.
Letztlich ist das Streben nach hochauflösendem Klang ein Streben nach der Beseitigung dieser unbeabsichtigten mechanischen Artefakte. Die durch fortschrittliche Bearbeitungstechniken erzielte Präzision schlägt sich direkt in geringerer Verzerrung, strafferem Bass, klarerem Mittelton und detaillierteren Höhen nieder. Es ist der Unterschied zwischen der Aufnahme hören und den Lautsprecher hören.
Die Rolle von Computer-Aided Design (CAD) und Simulation in der modernen Lautsprecherbearbeitung
Bevor auch nur ein Stück Metall geschnitten wird, existiert die moderne Lautsprecherkomponente in einer virtuellen Welt akribischer Detailtreue und prädiktiver Analyse. Computer-Aided Design (CAD) und hochentwickelte Simulationssoftware bilden das unverzichtbare digitale Fundament für jegliche Präzision Bearbeitung von Lautsprecherkomponenten. Diese digitale Vorstufe verwandelt akustische Theorie in fertigbare Realität und minimiert die Risiken des gesamten Produktionsprozesses.
CAD-Software ist der Ausgangspunkt, an dem Ingenieure vollständig definierte 3D-Modelle jeder Komponente erstellen. Dies geht weit über einfache Formen hinaus. Das Modell einer Antriebsmotorstruktur umfasst nicht nur Abmessungen, sondern auch Materialeigenschaften und legt die Aluminiumgüte oder die Art der Stahllegierung fest. Das Modell definiert jede Verrundung, jeden Entformungswinkel für das Spritzgießen und jede kritische Toleranzzone. Dieser digitale Master wird zur einzigen Quelle der Wahrheit, aus der alle Bearbeitungswerkzeugwege abgeleitet werden. Entscheidend ist, dass CAD die Konstruktion von Komponenten ermöglicht, die manuell weder entworfen noch bearbeitet werden könnten, wie etwa komplexe gekrümmte Wellenleiter für Hochtöner oder optimierte, skelettierte Aluminiumkörbe, die Festigkeit maximieren und gleichzeitig Masse und Resonanz minimieren.
Die wahre Leistungsfähigkeit dieses digitalen Workflows wird durch Simulation erschlossen. Die Finite-Elemente-Analyse (FEA) wird umfassend eingesetzt, um das mechanische Verhalten zu simulieren. Ingenieure können virtuelle Kräfte auf ein Korbdesign anwenden, um zu sehen, wo es sich verformen könnte, oder die thermischen Eigenschaften einer Motorstruktur analysieren, um die Schwingspulentemperatur bei hoher Leistung vorherzusagen. Dies ermöglicht eine iterative Optimierung – die Stärkung einer Schwachstelle oder das Entfernen unnötigen Materials – lange bevor ein kostspieliger Prototyp hergestellt wird.
Ebenso wichtig ist die akustische Simulation. Werkzeuge auf Basis der Boundary-Element-Methode (BEM) oder anderer Berechnungsmodelle können vorhersagen, wie sich das Magnetfeld eines Antriebs verhalten wird, wie die Membran bei bestimmten Frequenzen aufbricht oder wie die Geometrie eines Horns die Schallwellen lenkt. Durch die Simulation der Wechselwirkung zwischen dem Antrieb und einem virtuellen Gehäuse können Ingenieure die Basswiedergabe, die Portabstimmung und interne stehende Wellen vorhersagen. Diese virtuelle Prototypenerstellung spart enorm viel Zeit und Kosten und ermöglicht die Erkundung Dutzender Designvarianten, um die optimale akustische Leistung zu finden.
Die nahtlose Verbindung zwischen CAD und Computer-Aided Manufacturing (CAM) ist der letzte Schritt. Das freigegebene 3D-Modell wird in die CAM-Software importiert, wo die Werkzeugwege programmiert werden. Die Software berechnet automatisch die effizientesten Schneidbahnen, die Werkzeugauswahl, die Spindeldrehzahlen und die Vorschubgeschwindigkeiten für das gewählte Material. Sie kann den gesamten Bearbeitungsprozess simulieren, um mögliche Kollisionen oder Fehler zu erkennen. Dieser digitale Faden stellt sicher, dass die in der Designphase konzipierte Präzision auf dem CNC-Maschinenpark treu und effizient umgesetzt wird und schließt den Kreis vom virtuellen Ideal zur physischen Perfektion.
Qualitätskontrolle und Prüfung: Sicherstellung der akustischen und mechanischen Leistung
Präzisionsbearbeitung und hochentwickeltes Design bedeuten wenig ohne rigorose Verifizierung. Ein umfassendes Qualitätskontroll- (QC-) und Prüfprogramm ist der letzte, kritische Wächter in der Lautsprecherfertigung und stellt sicher, dass jede Komponente nicht nur perfekt aussieht, sondern auch ihre exakten akustischen und mechanischen Spezifikationen erfüllt. Dieser Prozess überbrückt die Lücke zwischen dem Abschluss der Bearbeitung und der Endmontage.
Die QC beginnt mit der Maßprüfung. Obwohl CNC-Maschinen hochpräzise sind, sind sie nicht unfehlbar. Kritische Komponenten werden stichprobenartig und oft zu 1001TP3% geprüft, wobei hochpräzise Messtechnikwerkzeuge zum Einsatz kommen. Koordinatenmessmaschinen (KMM) verwenden einen empfindlichen Taster, um die physische Geometrie eines Teils zu messen und direkt mit dem ursprünglichen CAD-Modell zu vergleichen, wodurch Toleranzen auf Mikrometer genau verifiziert werden. Für einfachere, aber ebenso kritische Prüfungen werden Lasermikrometer und optische Komparatoren verwendet, um Durchmesser, Dicken und Rundlauf zu bestätigen. Der Durchmesser eines Schwingspulenträgers beispielsweise wird an mehreren Stellen geprüft, um sicherzustellen, dass er im magnetischen Spalt frei gleiten kann.
Auch die Material- und Strukturintegrität wird geprüft. Härteprüfgeräte verifizieren, dass wärmebehandelte Stahlteile die gewünschte Festigkeit erreicht haben. Röntgen- oder Ultraschallprüfungen können bei kritischen Guss- oder Schweißkomponenten eingesetzt werden, um innere Lunker oder Risse zu erkennen, die zu einem Ausfall führen könnten. Bei Gehäusepaneelen können Klopftests und Resonanzanalysen Bereiche unerwünschter Schwingungen identifizieren, bevor die Box vollständig montiert ist.
Der ultimative Test ist jedoch die Akustik. Treibereinheiten durchlaufen strenge elektroakustische Prüfungen in schalltoten oder speziell entwickelten Prüfkammern. Sie werden auf standardisierten Vorrichtungen montiert, und mit Präzisionsmikrofonen und Analysatoren wird eine Reihe von Messungen durchgeführt. Zu den wichtigsten Leistungsindikatoren gehören:
- Thiele-Small-Parameter: Grundlegende elektrische und mechanische Eigenschaften wie Resonanzfrequenz (Fs), Gesamtgüte (Qts) und äquivalentes Nachgiebigkeitsvolumen (Vas). Diese müssen der Designvorgabe entsprechen, um sicherzustellen, dass der Treiber im vorgesehenen Gehäuse wie vorhergesagt arbeitet.
- Frequenzgang: Messung des Ausgangspegels über das hörbare Spektrum, um Linearität, Bandbreite und das Fehlen von scharfen Spitzen oder Einbrüchen zu verifizieren, die durch Bearbeitungs- oder Montagefehler verursacht werden.
- Verzerrungsanalyse: Einsatz spezialisierter Geräte zur Messung der Gesamten Harmonischen Verzerrung (THD) und der Intermodulationsverzerrung (IMD) bei verschiedenen Leistungspegeln. Übermäßige Verzerrung kann direkt auf Probleme wie Magnetfeldasymmetrie, Schwingspulenreiben oder Membranaufbrechen hinweisen.
- Impulsantwort und Wasserfall-Diagramme: Bewertung, wie schnell ein Treiber mit der Bewegung beginnt und aufhört. Ein sauberer, schneller Abfall deutet auf eine gute Dämpfung und das Fehlen von nachklingenden Resonanzen in der Membran, der Sicke oder dem Korb hin.
Diese Daten dienen nicht nur der Bestanden/Nicht-bestanden-Bewertung. Sie fließen an die Design- und Bearbeitungsteams zurück und schaffen einen kontinuierlichen Verbesserungszyklus. Eine konsistente Abweichung eines gemessenen Parameters kann zu einer Anpassung des CAD-Modells oder einer Änderung einer Bearbeitungstoleranz führen. Auf diese Weise ist die Qualitätskontrolle der Hüter der Klangsignatur der Marke und stellt sicher, dass jedes Werk, das die Fabrik verlässt, das präzise Hörerlebnis liefert, das die Ingenieure beabsichtigt haben.
Zusammenfassung der wichtigsten Punkte
Die Herstellung von Hochleistungslautsprechern ist eine tiefgreifende Synthese aus Kunst und Präzisionstechnik, bei der die Klangqualität untrennbar mit der Fertigungsqualität verbunden ist. Dieser tiefe Einblick in die Prozesse hinter Lautsprecherkomponenten offenbart mehrere wichtige Erkenntnisse.
Erstens, Bearbeitung von Lautsprecherkomponenten ist weit mehr als einfache Metallbearbeitung; es ist eine Disziplin, die der Erreichung mikrometergenauer Präzision bei Teilen wie Motorstrukturen, Rahmen und Gehäusen gewidmet ist. Diese Präzision ist nicht verhandelbar, da selbst kleinste Abweichungen direkt hörbare Verzerrungen, Resonanzen und Klangtreueverlust verursachen.
Zweitens erfolgt die Materialauswahl – von Aluminium- und Stahllegierungen bis hin zu fortschrittlichen Verbundwerkstoffen – mit Blick auf spezifische akustische und mechanische Ziele wie Steifigkeit, Dämpfung und magnetische Effizienz. Der Bearbeitungsprozess muss dann entsprechend angepasst werden, um mit diesen Materialien effektiv zu arbeiten.
Drittens stützt sich die moderne Fertigung auf eine Reihe fortschrittlicher Techniken, vor allem CNC-Fräsen, Drehen und spezialisierte Verfahren wie EDM. Diese werden alle durch digitale Anweisungen gesteuert, was Wiederholbarkeit und Komplexität gewährleistet, die manuelle Methoden nicht erreichen können.
Viertens basiert das gesamte Unterfangen auf einer digitalen Grundlage. CAD ermöglicht die Erstellung perfekter 3D-Modelle, während FEA und akustische Simulation virtuelle Tests und Optimierung ermöglichen, wodurch umfangreiche Ressourcen eingespart und die Grenzen des Designs erweitert werden.
Schließlich ist diese Präzision ohne Verifikation bedeutungslos. Ein robustes Regime aus Maßprüfung, Materialtests und – am wichtigsten – umfassender elektroakustischer Messung stellt sicher, dass jede Komponente ihr theoretisches Potenzial erfüllt. Vom Magnetspalt bis zum Hörraum ist jeder Schritt im Bearbeitungs- und Prüfprozess eine bewusste Anstrengung, unerwünschtes mechanisches Rauschen zu eliminieren und so die Reinheit des Musiksignals durchscheinen zu lassen.
Häufig gestellte Fragen (FAQ)
Warum können Lautsprecherteile nicht durch einfaches Gießen oder Stanzen hergestellt werden? Warum ist Präzisionsbearbeitung notwendig?
Während Gießen und Stanzen für Massenmarkt-Lautsprecher kosteneffizient sind, fehlen ihnen die Präzision und Materialintegrität, die für High-Fidelity-Klang erforderlich sind. Gegossene Teile haben oft poröse Oberflächen und weniger konsistente Abmessungen, während gestanztes Metall sich verwinden und resonieren kann. Präzisionsbearbeitung aus massiven Rohlingen oder hochwertigen Ausgangsmaterialien garantiert exakte Toleranzen, überlegene Steifigkeit und hervorragende Oberflächengüten. Diese Kontrolle über die endgültige Form und Eigenschaften ist wesentlich, um Verzerrungen zu minimieren und sicherzustellen, dass sich die Motor- und Aufhängungssysteme des Treibers genau wie geplant verhalten.
Wie verbessern engere Toleranzen in der Bearbeitung tatsächlich die Klangqualität?
Engere Toleranzen verbessern die Klangqualität, indem sie Nichtlinearitäten reduzieren – den Feind einer akkuraten Klangwiedergabe. Eine perfekt konzentrische Motorstruktur erzeugt beispielsweise ein gleichmäßiges Magnetfeld, sodass die Kraft auf die Schwingspule über ihren gesamten Hub hinweg konstant ist, was die harmonische Verzerrung verringert. Eine perfekt ebene Treiber-Montagefläche gewährleistet eine luftdichte Abdichtung mit dem Gehäuse und verhindert Bassauslöschung. Eine präzise bearbeitete Membranbaugruppe bewegt sich mit perfekter kolbenartiger Bewegung und vermeidet Partialschwingungen, die den Klang verfärben. Im Wesentlichen entfernen engere Toleranzen unbeabsichtigtes mechanisches “Rauschen” aus dem System.
Welche Lautsprecherkomponente ist am schwierigsten zu bearbeiten, und warum?
Die Motorstruktur-Baugruppe – insbesondere die obere Platte, der Polstück und die Rückplatte – gilt oft als die anspruchsvollste. Diese Komponenten müssen mit extremen Toleranzen hinsichtlich Konzentrizität, Ebenheit und Innendurchmesser bearbeitet werden, um den präzisen, symmetrischen Magnetspalt für die Schwingspule zu schaffen. Sie werden häufig aus gehärteten magnetischen Stählen gefertigt, die ohne Spezialwerkzeuge schwer zu bearbeiten sind. Jeder Fehler hier verursacht direkt ein Schleifen der Schwingspule, eine Hauptursache für Verzerrung und Treiberausfall.
Kann man den Unterschied zwischen einer bearbeiteten und einer gegossenen Lautsprecherkomponente hören?
In einer kritischen Hörumgebung mit hochwertiger Verstärkung und hochwertigem Quellmaterial ja – ein aufmerksamer Hörer kann oft einen Unterschied hören. Lautsprecher mit bearbeiteten Komponenten weisen typischerweise eine geringere Verzerrung auf, insbesondere bei höheren Lautstärken, was zu saubererem Bass, klarerer Stimmwiedergabe und detaillierteren Höhen führt. Der Klang kann als “kontrollierter”, “transparenter” oder “müheloser” beschrieben werden. Der Unterschied liegt oft in den subtilen Details und dem Fehlen von Härte oder Verschmieren bei komplexen musikalischen Passagen.
Wie hat die Computersimulation das Lautsprecherdesign und die Bearbeitung verändert?
Die Simulation hat das Feld revolutioniert, indem sie einen Großteil des Trial-and-Error-Prozesses von der physischen Werkstatt auf den Computer verlagert hat. Ingenieure können nun:
- Dutzende Korbgeometrien virtuell auf Steifigkeit und Resonanz testen, bevor eine einzige gefertigt wird.
- Die Magnetfeldstärke und Flussverteilung vorhersagen, um das Motordesign zu optimieren.
- Das Membranverhalten modellieren, um Partialschwingungsmoden zu verhindern.
- Die Antworten ganzer Lautsprechersysteme in virtuellen Gehäusen simulieren.
Dies beschleunigt nicht nur die Entwicklung und senkt die Prototypenkosten, sondern ermöglicht auch das Design optimierterer Hochleistungskomponenten, die durch rein physische Experimente allein unmöglich zu entwickeln wären. Die daraus resultierenden optimierten Designs werden dann durch CNC-Bearbeitung präzise umgesetzt.
Welche Qualitätskontrollprüfung ist am aussagekräftigsten für einen gut bearbeiteten Lautsprechertreiber?
Obwohl alle Prüfungen wichtig sind, ist eine umfassende Verzerrungsanalyse (THD/IMD-Messung) über den Frequenzbereich des Treibers und bei mehreren Leistungspegeln vielleicht die aufschlussreichste. Durchgängig niedrige Verzerrungswerte, insbesondere bei höheren Ausgangspegeln, sind ein starker Indikator für hervorragende Bearbeitungsqualität. Sie deuten auf einen perfekt symmetrischen Motor, eine zentrierte Schwingspule ohne Schleifen, eine steife und gut gedämpfte Membran sowie eine stabile Aufhängung hin – alles direkte Ergebnisse präziser Komponentenfertigung und -montage.