
Introduction : La précision derrière le son
Lorsque nous écoutons de la musique ou la bande sonore d'un film, nous vivons un événement émotionnel et sensoriel. Rarement nous considérons le ballet mécanique complexe qui se déroule à l'intérieur de l'enceinte pour créer cette expérience. Pourtant, la clarté d'un chanteur, la frappe d'une grosse caisse et la décroissance délicate d'une cymbale ne sont pas simplement le produit de signaux électriques et de magnétisme. Elles sont fondamentalement façonnées par des objets physiques—des composants usinés à des niveaux de précision stupéfiants. La quête d'un son haute fidélité est, en grande partie, une quête de perfection mécanique. Chaque vibration, chaque résonance et chaque distorsion indésirable est influencée par la géométrie, la masse et la rigidité des pièces du haut-parleur. Cet article explore le monde critique et souvent négligé de l' usinage de composants de haut-parleur, en examinant comment la science de la fabrication précise se traduit directement par l'art de la reproduction sonore.
Qu'est-ce que l'usinage de composants de haut-parleur ? Définition du processus central
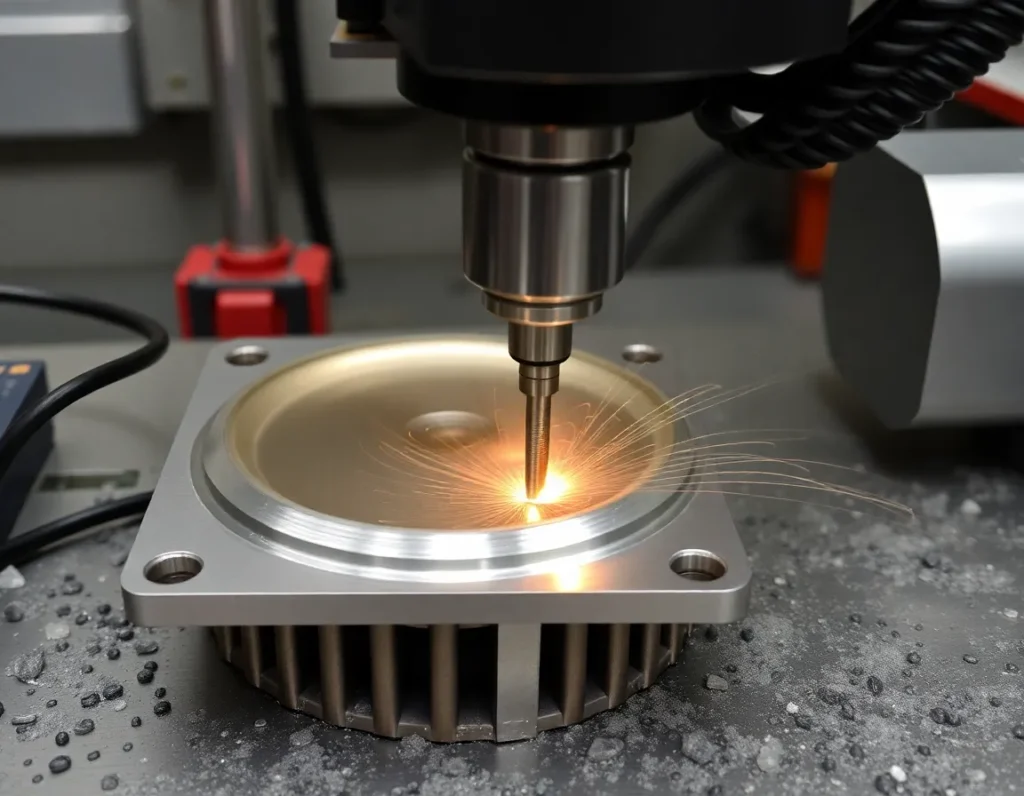
L'usinage de composants de haut-parleur est le processus de fabrication spécialisé consistant à créer les pièces structurelles et fonctionnelles critiques d'un haut-parleur et de son assemblage à l'aide de techniques contrôlées d'enlèvement de matière. Il va au-delà du simple emboutissage ou moulage pour employer des méthodes avancées contrôlées par ordinateur qui atteignent des tolérances dimensionnelles rigoureuses, des finitions de surface supérieures et des géométries complexes inaccessibles par d'autres moyens. À la base, ce processus consiste à transformer des matières premières—des blocs d'aluminium, des billettes d'acier ou des ébauches de composite—en composants acoustiquement inertes et mécaniquement stables.
L'objectif n'est pas seulement de fabriquer une pièce qui s'adapte, mais d'en fabriquer une qui se comporte de manière prévisible sous les exigences extrêmes de la reproduction audio. Un haut-parleur est une pompe pneumatique à grande vitesse, dont la membrane accélère et décélère violemment pour créer des ondes sonores. Toute imperfection dans ses pièces mobiles (comme la bobine mobile ou la membrane) ou ses structures fixes (comme l'assemblage magnétique et le panier) introduit de la distorsion, de la coloration et une perte d'énergie. L'usinage offre le contrôle nécessaire pour minimiser ces défauts. Il englobe une gamme d'opérations, du découpage et du perçage au fraisage et au tournage, toutes guidées par des conceptions numériques afin de garantir que chaque composant de haut-parleur, du dissipateur thermique le plus massif à la plus petite entretoise, contribue à la pureté sonore plutôt que de la diminuer.
L'anatomie d'un haut-parleur : composants clés nécessitant un usinage de précision
Pour comprendre où l'usinage est essentiel, nous devons d'abord disséquer les pièces clés d'un haut-parleur dynamique. Chacune joue un rôle distinct, et chacune bénéficie de la précision offerte par l'usinage.
Panier ou châssis
Le panier est la fondation squelettique qui maintient tout en alignement précis. Un panier mal fabriqué peut fléchir ou résonner, absorbant l'énergie et troublant le son. Les paniers usinés, souvent en alliages d'aluminium, offrent une rigidité absolue et une stabilité dimensionnelle parfaite pour les points de fixation du spider, de la bobine mobile et de l'assemblage magnétique. Cela garantit que la bobine mobile reste centrée dans l'entrefer magnétique tout au long de sa course, un facteur critique pour la linéarité et une faible distorsion.
Pièce polaire, plaque supérieure et assemblage magnétique
Ce trio forme le cœur du système moteur. La pièce polaire (centre de l'entrefer) et la plaque supérieure (forme l'entrefer extérieur) doivent avoir des surfaces exceptionnellement lisses et parallèles pour créer un champ magnétique uniforme. Toute irrégularité peut faire subir à la bobine mobile une force magnétique variable, entraînant une distorsion. L'usinage de ces pièces en fer doux ou en acier selon des tolérances serrées garantit un entrefer parfaitement symétrique et constant. L'aimant lui-même, bien que généralement non usiné par les fabricants de haut-parleurs, est logé dans une structure usinée qui agit souvent comme dissipateur thermique, évacuant l'énergie thermique loin de la bobine mobile.
Support de bobine mobile et bobine
Il s'agit de la forme cylindrique sur laquelle le fil de la bobine mobile est enroulé. Elle doit être extrêmement légère tout en étant capable de résister à des températures élevées sans se déformer. Bien que des matériaux comme le Kapton soient courants, les haut-parleurs hautes performances utilisent souvent des supports usinés en aluminium ou en titane. L'usinage permet d'obtenir des parois ultra-fines et régulières qui minimisent la masse (améliorant la réponse transitoire) tout en offrant une excellente conductivité thermique pour dissiper la chaleur de la bobine.
Diaphragmes (cônes et dômes)
Pour les tweeters et les haut-parleurs médiums haut de gamme, le diaphragme lui-même peut être usiné. Les tweeters à dôme métallique, fabriqués en aluminium, en titane ou en béryllium, sont souvent mis en forme à l'aide de procédés d'usinage et de formage sophistiqués afin d'obtenir une géométrie parfaite et contrôlée en résonance. De même, les cônes en aluminium massif ou en composite pour les haut-parleurs médiums sont usinés à partir d'une ébauche pleine pour créer une surface rigide et pistonnique qui évite les modes de rupture courants dans les cônes moulés en papier ou en plastique.
Guides d'ondes et pavillons
Dans les haut-parleurs à compression et les tweeters à guide d'ondes, le trajet acoustique est critique. La géométrie d'un pavillon ou d'un guide d'ondes contrôle directement la dispersion, la réponse en fréquence et l'efficacité. Ces composants, avec leurs courbes complexes, souvent exponentielles, nécessitent un usinage de précision pour garantir que leurs surfaces sont parfaitement lisses et que leurs formes correspondent exactement à la conception acoustique, évitant ainsi les réflexions et la diffraction indésirables.
L'importance des matériaux : métaux, alliages et composites dans la fabrication des haut-parleurs
Le choix du matériau est indissociable du processus d'usinage, car chaque substance apporte des propriétés acoustiques et mécaniques uniques au composant final.
L'aluminium et ses alliages
Véritable cheval de labour des composants de haut-parleurs usinés, l'aluminium offre un excellent rapport résistance/poids, une bonne usinabilité et des caractéristiques d'amortissement naturelles. Des alliages comme le 6061-T6 sont privilégiés pour les châssis, les pièces polaires et les diaphragmes. Ils sont suffisamment rigides pour résister à la déformation, suffisamment légers pour ne pas entraver le mouvement, et peuvent être usinés pour obtenir une finition fine amortissant les résonances.
L'acier et le fer doux
Utilisés principalement pour les pièces du circuit magnétique (pièces polaires, plaques supérieures et plaques arrière), l'acier à faible teneur en carbone et le fer doux sont choisis pour leur haute perméabilité magnétique. Ils canalisent efficacement le flux magnétique de l'aimant vers l'entrefer. L'usinage de ces matériaux jusqu'à une finition lisse est crucial pour éviter les distorsions du champ magnétique et garantir un ajustement parfait dans l'assemblage.
Titane
Le titane est prisé pour sa résistance exceptionnelle, sa légèreté et son point de fusion élevé. Il est souvent utilisé pour les supports de bobine mobile et les diaphragmes à dôme dans les haut-parleurs très hautes performances. Bien que plus difficile et plus coûteux à usiner que l'aluminium, ses propriétés permettent des pièces mobiles incroyablement robustes et légères, améliorant la tenue en puissance et l'extension des hautes fréquences.
Le béryllium
Sommet des matériaux de diaphragme pour beaucoup, le béryllium possède le rapport rigidité/poids le plus élevé de tous les métaux. Un tweeter à dôme en béryllium peut être rendu extrêmement fin et léger tout en restant parfaitement pistonnique bien au-delà de la plage audible, éliminant les distorsions de rupture. Son usinage, cependant, est un processus hautement spécialisé et dangereux nécessitant des contrôles stricts, ce qui reflète son statut premium.
Composites et polymères avancés
Les matériaux tels que les composites renforcés de fibre de carbone, les céramiques et les polymères haute température sont de plus en plus utilisés. Bien que souvent moulés, les applications haut de gamme peuvent impliquer l'usinage de ces matériaux pour obtenir leur forme finale. Un panier en composite de fibre de carbone, par exemple, peut être usiné après moulage pour obtenir un alignement parfait des trous de montage et une planéité de surface, combinant l'amortissement du composite avec la précision de l'usinage.
Techniques d'usinage essentielles : fraisage CNC, tournage et fabrication avancée
La précision exigée par l'audio haute fidélité est obtenue grâce à une suite de technologies d'usinage à commande numérique.
Fraisage CNC
Le fraisage à commande numérique par ordinateur (CNC) est la technique la plus répandue. Un outil de coupe rotatif se déplace selon plusieurs axes (3, 4 ou 5) pour enlever de la matière d'un bloc solide. C'est idéal pour créer des pièces complexes à symétrie non rotationnelle comme les paniers de haut-parleurs, les corps de pavillons et les structures de moteur complexes. Les fraiseuses CNC multiaxes peuvent produire les courbes complexes d'un guide d'ondes en une seule opération continue, assurant une continuité acoustique. Le procédé permet la création de nervures de renfort stratégiques dans un panier afin de maximiser la rigidité tout en minimisant le poids, une liberté de conception impossible avec l'emboutissage.
Tournage CNC
Utilisé pour les pièces à symétrie de révolution, le tournage CNC maintient une pièce sur un mandrin en rotation tandis qu'un outil de coupe stationnaire la façonne. C'est la méthode principale pour fabriquer les supports de bobine mobile, les pièces polaires et divers entretoises et manchons au sein de l'assemblage magnétique. Le tournage de précision permet d'obtenir les diamètres intérieurs et extérieurs exacts requis pour que la bobine mobile s'adapte parfaitement dans l'entrefer magnétique avec le jeu approprié. L'outillage motorisé sur les tours CNC avancés peut également fraiser des méplats ou percer des trous, permettant de terminer une pièce en une seule prise.
Tournage de type suisse
Pour les composants extrêmement petits et de haute précision comme ceux que l'on trouve dans les micro-transducteurs ou les tweeters haute fréquence, on utilise des tours de type suisse. Ces machines offrent une précision et un état de surface exceptionnels sur de très petits diamètres, essentiels pour maintenir l'équilibre et minimiser la masse mobile dans les transducteurs miniatures.
Fabrication avancée : EDM et découpe laser
L'usinage par électroérosion (EDM) est utilisé pour créer des détails complexes ou travailler avec des matériaux extrêmement durs. Un fil ou une électrode érode le matériau par des étincelles électriques, permettant la production de formes complexes dans de l'acier trempé sans pression d'outil. Cela peut être utilisé pour une conception de plaque supérieure particulièrement complexe. La découpe laser, quant à elle, offre une méthode de haute précision pour couper des matériaux minces, comme la création de cales précises ou de joints personnalisés qui assurent une étanchéité et un alignement parfaits dans l'assemblage final.
Le fil conducteur commun à toutes ces techniques est la commande numérique. Le processus d'usinage commence par un modèle de conception assistée par ordinateur (CAO), qui est traduit en trajectoires d'outil guidant la machine avec une précision micrométrique. Cette chaîne du numérique au physique garantit que la conception acoustique théorique est réalisée fidèlement dans le composant physique, préparant le terrain pour la relation critique entre les tolérances d'usinage et la qualité sonore.
Tolérances et acoustique : comment la précision d'usinage impacte directement la qualité sonore
Le parcours d'une conception numérique à un composant de haut-parleur physique est une histoire de gestion d'imperfections microscopiques. Dans usinage de composants de haut-parleur, la relation entre les tolérances mécaniques et les performances acoustiques n'est pas seulement importante—elle est fondamentale. Chaque millième de pouce, ou micron, d'écart par rapport à la conception idéale a une conséquence directe et audible. C'est parce que les haut-parleurs sont des transducteurs qui convertissent un mouvement mécanique précis en ondes sonores ; tout mouvement, résonance ou fuite d'air non intentionnel agit comme un bruit, déformant le signal prévu.
Considérez la bobine mobile et l'assemblage magnétique, le moteur du haut-parleur. La bobine mobile doit être parfaitement centrée dans l'entrefer magnétique, un espace souvent large de seulement un ou deux millimètres. Si les composants usinés de la structure du moteur—la plaque supérieure, la pièce polaire et la plaque arrière—présentent ne serait-ce que de légères incohérences dimensionnelles, la bobine peut frotter contre les parois. Cela provoque une distorsion, un bruit de grattement et, finalement, une défaillance. De plus, la symétrie du champ magnétique est dictée par la concentricité et l'état de surface de ces pièces. Un usinage imparfait peut créer un champ magnétique inégal, entraînant une force motrice non linéaire qui se manifeste par une distorsion harmonique, troublant la clarté de la musique.
Pour les enceintes et les baffles, la précision concerne la rigidité et l'étanchéité. Une surface de montage de transducteur mal usinée, avec une planéité inégale ou des trous de vis imprécis, empêche une étanchéité parfaite entre le châssis du haut-parleur et le coffret. Cela permet à l'air de fuir, compromettant l'efficacité et la précision de la réponse dans les basses, car l'onde arrière du transducteur s'échappe et annule les fréquences souhaitées. De même, les renforts internes et les joints d'une enceinte haut de gamme en bois ou en métal doivent être usinés avec des tolérances serrées pour garantir qu'ils s'emboîtent sans jeu. Tout jeu devient une source de vibration résonante, où le coffret lui-même commence à “ chanter ” avec le transducteur, ajoutant son propre son coloré, boomy ou résonnant à la sortie. L'objectif de l'usinage de précision ici est de créer une plateforme acoustiquement inerte, afin que le seul son entendu provienne du mouvement intentionnel du transducteur.
Même des composants comme le châssis du haut-parleur (panier) jouent un rôle critique. Un châssis usiné dans un seul bloc d'aluminium doit être parfaitement rigide pour maintenir la structure du moteur et le diaphragme dans un alignement stable. S'il fléchit sous les forces puissantes du transducteur, la géométrie change dynamiquement avec la musique, introduisant une distorsion d'intermodulation. Les tolérances sur la surface de montage, où le diaphragme se fixe, affectent directement la cohérence de la compliance cruciale de la suspension et du spider, modifiant l'amortissement et la réponse en fréquence du haut-parleur.
En fin de compte, la recherche d'un son haute-fidélité est la recherche de l'élimination de ces artefacts mécaniques involontaires. La précision obtenue grâce aux techniques d'usinage avancées se traduit directement par une distorsion plus faible, des basses plus serrées, un médium plus clair et des aigus plus détaillés. C'est la différence entre entendre l'enregistrement et entendre l'enceinte.
Le rôle de la conception assistée par ordinateur (CAO) et de la simulation dans l'usinage moderne des haut-parleurs
Avant même qu'un seul morceau de métal ne soit coupé, le composant de haut-parleur moderne existe dans un monde virtuel d'une précision extrême et d'analyse prédictive. La conception assistée par ordinateur (CAO) et les logiciels de simulation sophistiqués constituent le fondement numérique indispensable de toute précision usinage de composants de haut-parleur. Ce front-end numérique transforme la théorie acoustique en réalité manufacturable et réduit les risques de l'ensemble du processus de production.
Le logiciel de CAO est le point de départ, où les ingénieurs créent des modèles 3D entièrement définis de chaque composant. Cela va bien au-delà de simples formes. Le modèle de la structure du moteur d'un haut-parleur inclura non seulement les dimensions mais aussi les propriétés des matériaux, en spécifiant la nuance d'aluminium ou le type d'alliage d'acier. Le modèle définit chaque congé, chaque angle de dépouille pour le moulage et chaque zone de tolérance critique. Ce maître numérique devient la source unique de vérité, à partir de laquelle tous les parcours d'outils d'usinage sont dérivés. De manière cruciale, la CAO permet la conception de composants qui seraient impossibles à dessiner ou à usiner manuellement, tels que des guides d'ondes courbes complexes pour les tweeters ou des paniers en aluminium squelettiques optimisés qui maximisent la résistance tout en minimisant la masse et la résonance.
La véritable puissance de ce flux de travail numérique est libérée par la simulation. L'analyse par éléments finis (FEA) est largement utilisée pour simuler les performances mécaniques. Les ingénieurs peuvent appliquer des forces virtuelles à une conception de panier pour voir où il pourrait fléchir, ou analyser les caractéristiques thermiques d'une structure de moteur pour prédire la température de la bobine mobile sous haute puissance. Cela permet une optimisation itérative—renforcer un point faible ou retirer du matériau inutile—bien avant qu'un prototype coûteux ne soit fabriqué.
Tout aussi importante est la simulation acoustique. Les outils basés sur la méthode des éléments de frontière (BEM) ou d'autres modèles computationnels peuvent prédire comment le champ magnétique d'un haut-parleur se comportera, comment le diaphragme se décomposera à certaines fréquences, ou comment la géométrie d'un pavillon dirigera les ondes sonores. En simulant l'interaction entre le haut-parleur et une enceinte virtuelle, les ingénieurs peuvent prédire la réponse dans les basses, l'accord de l'évent et les ondes stationnaires internes. Ce prototypage virtuel permet d'économiser un temps et un coût considérables, permettant l'exploration de dizaines de variantes de conception pour trouver la performance acoustique optimale.
Le lien transparent entre la CAO et la fabrication assistée par ordinateur (FAO) est l'étape finale. Le modèle 3D approuvé est importé dans le logiciel de FAO, où les parcours d'outils sont programmés. Le logiciel calcule automatiquement les trajectoires de coupe les plus efficaces, la sélection des outils, les vitesses de broche et les avances pour le matériau choisi. Il peut simuler l'ensemble du processus d'usinage pour détecter les collisions ou erreurs potentielles. Ce fil numérique garantit que la précision conçue lors de la phase de conception est fidèlement et efficacement exécutée sur le plancher de la machine CNC, bouclant la boucle de l'idéal virtuel à la perfection physique.
Contrôle qualité et essais : garantir les performances acoustiques et mécaniques
L'usinage de précision et la conception sophistiquée signifient peu sans une vérification rigoureuse. Un programme complet de contrôle qualité (CQ) et d'essais est le dernier gardien critique dans la fabrication de haut-parleurs, garantissant que chaque composant non seulement semble parfait mais fonctionne également selon ses spécifications acoustiques et mécaniques exactes. Ce processus comble le fossé entre l'achèvement de l'usinage et l'assemblage final.
Le contrôle qualité commence par l'inspection dimensionnelle. Bien que les machines CNC soient très précises, elles ne sont pas infaillibles. Les composants critiques sont échantillonnés, et souvent inspectés à 100%, à l'aide d'outils de métrologie de haute précision. Les machines à mesurer tridimensionnelles (MMT) utilisent une sonde sensible pour mesurer la géométrie physique d'une pièce et la comparer directement au modèle CAO original, vérifiant les tolérances au micron près. Pour des contrôles plus simples mais tout aussi critiques, des micromètres laser et des comparateurs optiques sont utilisés pour confirmer les diamètres, les épaisseurs et la concentricité. Le diamètre d'un support de bobine mobile, par exemple, est vérifié en plusieurs points pour s'assurer qu'il glissera librement dans l'entrefer magnétique.
L'intégrité matérielle et structurelle est également testée. Les duromètres vérifient que les pièces en acier traité thermiquement ont atteint la résistance souhaitée. L'inspection par rayons X ou ultrasons peut être utilisée sur les composants critiques moulés ou soudés pour vérifier la présence de vides internes ou de fissures pouvant entraîner une défaillance. Pour les panneaux d'enceinte, les tests de tapotement et l'analyse de résonance peuvent identifier les zones de vibration indésirable avant que le coffret ne soit complètement assemblé.
Le test ultime, cependant, est acoustique. Les haut-parleurs subissent des tests électro-acoustiques rigoureux dans des chambres anéchoïques ou spécialement conçues. Ils sont montés sur des fixations standardisées, et une série de mesures est effectuée à l'aide de microphones et d'analyseurs de précision. Les indicateurs de performance clés comprennent :
- Paramètres Thiele-Small : Propriétés électriques et mécaniques fondamentales telles que la fréquence de résonance (Fs), le Q total (Qts) et le volume de compliance équivalent (Vas). Ceux-ci doivent correspondre aux spécifications de conception pour garantir que le haut-parleur se comportera comme prévu dans l'enceinte prévue.
- Réponse en fréquence : Mesure du niveau de sortie sur l'ensemble du spectre audible afin de vérifier la planéité, la bande passante et l'absence de pics ou de creux prononcés causés par des défauts d'usinage ou d'assemblage.
- Analyse de la distorsion : Utilisation d'équipements spécialisés pour mesurer la distorsion harmonique totale (THD) et la distorsion d'intermodulation (IMD) à différents niveaux de puissance. Une distorsion excessive peut directement indiquer des problèmes tels qu'une asymétrie du champ magnétique, un frottement de la bobine mobile ou une rupture de la membrane.
- Réponse impulsionnelle et diagrammes de décroissance (waterfall) : Évaluation de la rapidité avec laquelle un haut-parleur commence et cesse de se déplacer. Une décroissance propre et rapide indique un bon amortissement et l'absence de résonances persistantes dans le cône, la suspension ou le châssis.
Ces données ne servent pas uniquement à un contrôle qualité pass/fail. Elles sont transmises aux équipes de conception et d'usinage, créant ainsi une boucle d'amélioration continue. Une déviation constante d'un paramètre mesuré peut conduire à une modification du modèle CAO ou à un ajustement d'une tolérance d'usinage. De cette manière, le contrôle qualité est le gardien de la signature sonore de la marque, garantissant que chaque unité quittant l'usine offre l'expérience auditive précise voulue par les ingénieurs.
Résumé des points clés
La création de haut-parleurs haute performance est une profonde synthèse d'art et d'ingénierie de précision, où la qualité du son est inextricablement liée à la qualité de la fabrication. Cette plongée en profondeur dans les processus derrière les composants de haut-parleurs révèle plusieurs enseignements essentiels.
Premièrement, usinage de composants de haut-parleur va bien au-delà du simple travail du métal ; c'est une discipline dédiée à l'obtention d'une précision micrométrique sur des pièces telles que les structures de moteur, les châssis et les enceintes. Cette précision est non négociable, car même des écarts infimes causent directement une distorsion audible, une résonance et une perte de fidélité.
Deuxièmement, le choix des matériaux — des alliages d'aluminium et d'acier aux composites avancés — est fait en fonction d'objectifs acoustiques et mécaniques précis, tels que la rigidité, l'amortissement et l'efficacité magnétique. Le processus d'usinage doit ensuite être adapté pour travailler efficacement avec ces matériaux.
Troisièmement, la fabrication moderne repose sur une suite de techniques avancées, principalement le fraisage CNC, le tournage et des procédés spécialisés comme l'EDM. Tous sont régis par des instructions numériques, garantissant une répétabilité et une complexité que les méthodes manuelles ne peuvent égaler.
Quatrièmement, l'ensemble de l'entreprise repose sur une base numérique. La CAO permet la création de modèles 3D parfaits, tandis que la FEA et la simulation acoustique permettent des tests et une optimisation virtuels, économisant d'énormes ressources et repoussant les limites de la conception.
Enfin, cette précision n'a aucun sens sans vérification. Un régime robuste d'inspection dimensionnelle, d'essais des matériaux et, surtout, de mesure électro-acoustique complète garantit que chaque composant fonctionne à son potentiel théorique. De l'entrefer magnétique à la salle d'écoute, chaque étape du processus d'usinage et de test est un effort délibéré pour éliminer le bruit mécanique indésirable, permettant à la pureté du signal musical de s'exprimer pleinement.
Foire aux questions (FAQ)
Pourquoi les pièces de haut-parleurs ne peuvent-elles pas être fabriquées par simple moulage ou emboutissage ? Pourquoi l'usinage de précision est-il nécessaire ?
Bien que le moulage et l'estampage soient rentables pour les haut-parleurs grand public, ils manquent de la précision et de l'intégrité matérielle nécessaires à un son haute fidélité. Les pièces moulées présentent souvent des surfaces poreuses et des dimensions moins constantes, tandis que le métal estampé peut fléchir et entrer en résonance. L'usinage de précision à partir de lopins massifs ou d'ébauches de haute qualité garantit des tolérances exactes, une rigidité supérieure et d'excellents états de surface. Cette maîtrise de la forme et des propriétés finales est essentielle pour minimiser la distorsion et garantir que les systèmes moteur et suspension du transducteur se comportent exactement comme prévu.
En quoi des tolérances d'usinage plus serrées améliorent-elles réellement la qualité sonore ?
Des tolérances plus serrées améliorent la qualité sonore en réduisant les non-linéarités, l'ennemi d'une reproduction sonore fidèle. Par exemple, une structure moteur parfaitement concentrique crée un champ magnétique uniforme, de sorte que la force exercée sur la bobine mobile est constante sur toute sa course, ce qui réduit la distorsion harmonique. Une surface de montage du transducteur parfaitement plane garantit une étanchéité à l'air avec l'enceinte, empêchant toute annulation des basses. Un ensemble diaphragme usiné avec précision se déplace selon un mouvement parfaitement piston, évitant les ruptures de mode qui colorent le son. En substance, des tolérances plus serrées éliminent le “ bruit ” mécanique parasite du système.
Quel est le composant de haut-parleur le plus difficile à usiner, et pourquoi ?
L'ensemble de la structure moteur, en particulier la plaque supérieure, la pièce polaire et la plaque arrière, est souvent considéré comme le plus difficile. Ces composants doivent être usinés avec des tolérances extrêmes de concentricité, de planéité et de diamètre intérieur afin de créer l'entrefer magnétique précis et symétrique pour la bobine mobile. Ils sont souvent fabriqués à partir d'aciers magnétiques trempés difficiles à usiner sans outils spécialisés. Toute erreur à ce niveau provoque directement un frottement de la bobine mobile, une source majeure de distorsion et de défaillance du transducteur.
Peut-on entendre la différence entre un composant de haut-parleur usiné et un composant moulé ?
Dans un environnement d'écoute critique avec une amplification et des sources de haute qualité, oui, un auditeur attentif peut souvent entendre une différence. Les haut-parleurs dotés de composants usinés présentent généralement une distorsion plus faible, surtout à des volumes élevés, ce qui se traduit par des basses plus propres, une reproduction vocale plus claire et des hautes fréquences plus détaillées. Le son peut être décrit comme plus “ maîtrisé ”, “ transparent ” ou “ sans effort ”. La différence réside souvent dans les détails subtils et l'absence d'agressivité ou de flou lors des passages musicaux complexes.
Comment la simulation informatique a-t-elle transformé la conception et l'usinage des haut-parleurs ?
La simulation a révolutionné le domaine en transférant une grande partie du processus d'essais et d'erreurs de l'atelier physique vers l'ordinateur. Les ingénieurs peuvent désormais :
- Tester virtuellement des dizaines de géométries de châssis pour la rigidité et la résonance avant d'en fabriquer un.
- Prédire l'intensité du champ magnétique et la distribution du flux pour optimiser la conception du moteur.
- Modéliser le comportement du diaphragme pour prévenir les modes de rupture.
- Simuler les réponses de systèmes de haut-parleurs complets dans des enceintes virtuelles.
Cela accélère non seulement le développement et réduit les coûts de prototypage, mais permet aussi de concevoir des composants plus optimisés et hautes performances qu'il serait impossible de développer par la seule expérimentation physique. Les conceptions optimisées qui en résultent sont ensuite réalisées avec précision par usinage CNC.
Quel contrôle qualité est le plus révélateur d'un transducteur de haut-parleur bien usiné ?
Bien que tous les contrôles soient importants, une analyse complète de la distorsion (mesure THD/IMD) sur toute la plage de fréquences du haut-parleur et à plusieurs niveaux de puissance est peut-être la plus révélatrice. Des taux de distorsion systématiquement faibles, en particulier aux niveaux de sortie élevés, sont un indicateur fort d'une excellente qualité d'usinage. Ils suggèrent un moteur parfaitement symétrique, une bobine mobile centrée sans frottement, un diaphragme rigide et bien amorti, ainsi qu'une suspension stable—tous des résultats directs d'une fabrication et d'un assemblage de composants de précision.