
مقدمة: الدقة الكامنة خلف الصوت
عندما نستمع إلى الموسيقى أو الموسيقى التصويرية لفيلم، نعيش تجربة عاطفية وحسية. ونادرًا ما نفكر في الباليه الميكانيكي المعقد الذي يحدث داخل صندوق مكبر الصوت لإنتاج تلك التجربة. ومع ذلك، فإن وضوح صوت المغني، وقوة ضربة طبلة الباص، والتلاشي الرقيق للصنج ليست مجرد نتاج إشارات كهربائية ومغناطيسية. بل تتشكل بشكل أساسي بواسطة أجسام مادية—مكونات مُصنَّعة بدقة مذهلة. فالسعي وراء الصوت عالي الدقة هو، إلى حد كبير، سعي وراء الكمال الميكانيكي. فكل اهتزاز، وكل رنين، وكل تشويه غير مرغوب فيه يتأثر بالهندسة والكتلة والصلابة لأجزاء مكبر الصوت. يتعمق هذا المقال في العالم الحيوي الذي غالبًا ما يُغفل عنه تصنيع مكونات مكبر الصوت, ، مستكشفًا كيف تترجم علم التصنيع الدقيق مباشرة إلى فن إعادة إنتاج الصوت.
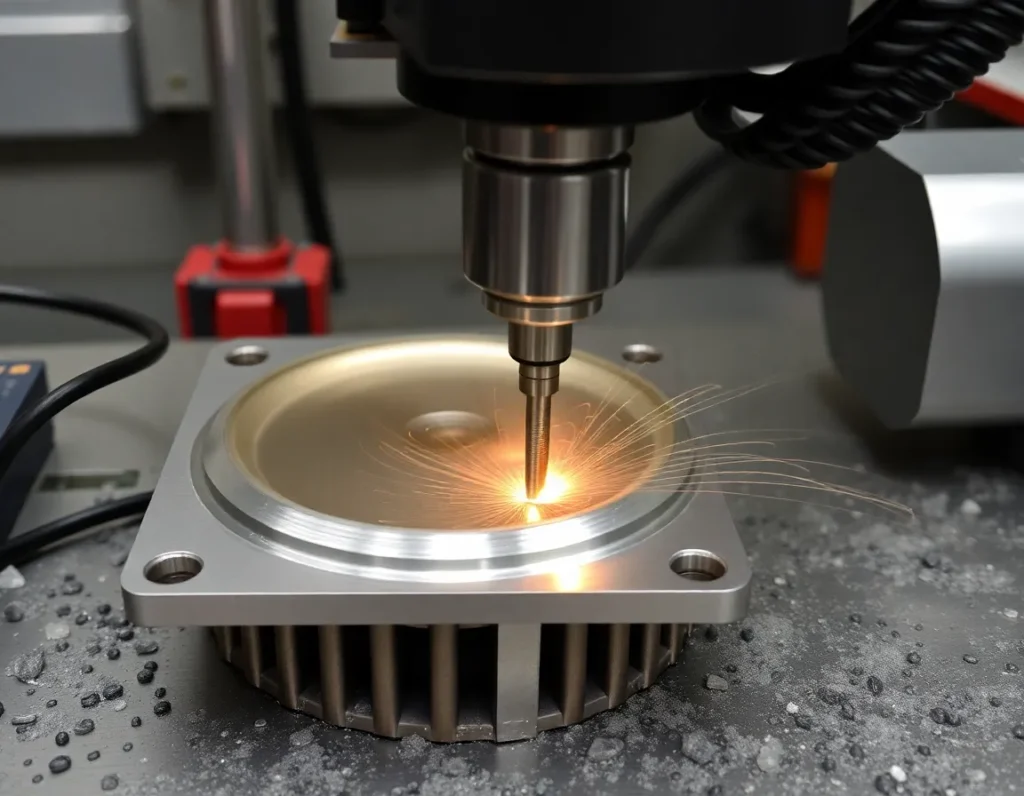
ما هو تصنيع مكونات مكبرات الصوت؟ تعريف العملية الأساسية
تصنيع مكونات مكبرات الصوت هو عملية التصنيع المتخصصة لإنشاء الأجزاء الهيكلية والوظيفية الحيوية لمشغل مكبر الصوت وتجميعه باستخدام تقنيات إزالة المواد المُتحكَّم فيها. وهو يتجاوز الختم أو القولبة البسيطة لاستخدام أساليب متقدمة مُتحكَّم فيها بالحاسوب تحقق تفاوتات أبعادية دقيقة، وتشطيبات سطحية فائقة، وهندسات معقدة لا يمكن تحقيقها بوسائل أخرى. في جوهره، تدور هذه العملية حول تحويل المواد الخام—كتل الألومنيوم، أو سبائك الفولاذ، أو قطع المواد المركبة—إلى مكونات خاملة صوتيًا ومستقرة ميكانيكيًا.
الهدف ليس مجرد صنع جزء يتناسب، بل تصنيع جزء يتصرف بشكل متوقع تحت المتطلبات القصوى لإعادة إنتاج الصوت. فمشغل مكبر الصوت هو مضخة هوائية عالية السرعة، حيث يتسارع غشاؤه ويتباطأ بعنف لتوليد موجات صوتية. أي عيب في أجزائه المتحركة (مثل الملف الصوتي أو الغشاء) أو هياكله الثابتة (مثل مجموعة المغناطيس والسلة) يُدخل تشويهًا وتلوينًا وفقدانًا للطاقة. يوفر التصنيع الآلي التحكم اللازم لتقليل هذه العيوب. وهو يشمل مجموعة من العمليات، من القطع والحفر إلى التفريز والخراطة، وكلها موجهة بتصاميم رقمية لضمان أن كل مكون من مكونات مكبر الصوت، من أكبر مشتت حراري إلى أصغر حشوة، يساهم في نقاء الصوت بدلًا من أن ينتقص منه.
تشريح مكبر الصوت: المكونات الرئيسية التي تتطلب تصنيعًا دقيقًا
لفهم أين يكون التصنيع الآلي ضروريًا، يجب أولًا تشريح الأجزاء الرئيسية لمشغل مكبر الصوت الديناميكي. كل جزء يؤدي دورًا مميزًا، وكل جزء يستفيد من الدقة التي يوفرها التصنيع الآلي.
السلة أو الإطار
السلة هي الأساس الهيكلي الذي يحافظ على كل شيء في محاذاة دقيقة. فالسلة سيئة الصنع قد تنحني أو ترن، فتمتص الطاقة وتُعكّر الصوت. أما السلال المُصنَّعة آليًا، غالبًا من سبائك الألومنيوم، فتوفر صلابة مطلقة واستقرارًا أبعاديًا مثاليًا لنقاط تثبيت العنكبوت والملف الصوتي ومجموعة المغناطيس. وهذا يضمن بقاء الملف الصوتي متمركزًا في الفجوة المغناطيسية طوال حركته، وهو عامل حاسم للخطية وانخفاض التشويه.
قطعة القطب والصفيحة العلوية ومجموعة المغناطيس
يشكل هذا الثلاثي قلب نظام المحرك. يجب أن تكون قطعة القطب (مركز الفجوة) والصفيحة العلوية (تشكل الفجوة الخارجية) ذات أسطح ناعمة ومتوازية بشكل استثنائي لإنشاء مجال مغناطيسي موحد. أي عدم انتظام قد يجعل الملف الصوتي يختبر قوة مغناطيسية متغيرة، مما يؤدي إلى التشويه. تصنيع هذه الأجزاء آليًا من الحديد اللين أو الفولاذ بتفاوتات ضيقة يضمن فجوة متناظرة ومتسقة تمامًا. أما المغناطيس نفسه، فرغم أنه لا يُصنَّع آليًا عادةً بواسطة مصنّعي مكبرات الصوت، فإنه يُحتوى داخل هيكل مُصنَّع آليًا يعمل غالبًا كمشتت حراري، يسحب الطاقة الحرارية بعيدًا عن الملف الصوتي.
حامل الملف الصوتي والبكرة
هذا هو الشكل الأسطواني الذي يُلف عليه سلك الملف الصوتي. يجب أن يكون خفيف الوزن بشكل لا يصدق ومع ذلك قادرًا على تحمل درجات الحرارة العالية دون تشوه. ورغم أن مواد مثل الكابتون شائعة، فإن المشغلات عالية الأداء غالبًا ما تستخدم حوامل من الألومنيوم أو التيتانيوم مُصنَّعة آليًا. يتيح التصنيع الآلي جدرانًا فائقة الرقة ومتسقة تقلل الكتلة (مما يحسن الاستجابة العابرة) مع توفير توصيل حراري ممتاز لتبديد الحرارة من الملف.
الأغشية (المخاريط والقباب)
بالنسبة لسماعات التويتر والمتوسطة عالية الجودة، قد يتم تشغيل الغشاء نفسه. غالبًا ما يتم تشكيل سماعات التويتر ذات القبة المعدنية، المصنوعة من الألومنيوم أو التيتانيوم أو البيريليوم، باستخدام عمليات تشغيل وتشكيل متطورة لتحقيق هندسة مثالية ومتحكم فيها بالرنين. وبالمثل، يتم تشغيل المخاريط المصنوعة من الألومنيوم الصلب أو المركبات لسماعات المدى المتوسط من قطعة فارغة صلبة لإنشاء سطح صلب ومتحرك بشكل مكبسي يتجنب أنماط التفكك الشائعة في المخاريط المصبوبة من الورق أو البلاستيك.
الموجهات الموجية والأبواق
في سماعات الضغط وسماعات التويتر المحملة بالموجهات الموجية، يكون المسار الصوتي حاسمًا. تتحكم هندسة البوق أو الموجه الموجي مباشرة في التشتت واستجابة التردد والكفاءة. تتطلب هذه المكونات، بمنحنياتها المعقدة وغالبًا الأسيّة، تشغيلًا دقيقًا لضمان أن تكون أسطحها ناعمة تمامًا وأن تتطابق أشكالها مع التصميم الصوتي بدقة، مما يمنع الانعكاسات والانحرافات غير المرغوب فيها.
المواد مهمة: المعادن والسبائك والمركبات في تصنيع السماعات
اختيار المادة لا ينفصل عن عملية التشغيل، حيث يجلب كل عنصر خصائص صوتية وميكانيكية فريدة للمكون النهائي.
الألومنيوم وسبائكه
الألومنيوم هو حصان العمل لمكونات السماعات المشغلة، حيث يوفر نسبة ممتازة بين القوة والوزن، وقابلية جيدة للتشغيل، وخصائص تخميد طبيعية. تُفضّل سبائك مثل 6061-T6 للسلالات وقطع الأقطاب والأغشية. فهي صلبة بما يكفي لمقاومة التشوه، وخفيفة بما يكفي لعدم إعاقة الحركة، ويمكن تشغيلها للحصول على تشطيب ناعم مخمد للرنين.
الصلب والحديد الطري
يُستخدم بشكل أساسي لأجزاء الدائرة المغناطيسية (قطع الأقطاب والألواح العلوية والألواح الخلفية)، ويتم اختيار الفولاذ منخفض الكربون والحديد الطري لقابليتهما العالية للنفاذية المغناطيسية. فهي توجه التدفق المغناطيسي بكفاءة من المغناطيس إلى الفجوة. يعد تشغيل هذه المواد للحصول على تشطيب ناعم أمرًا بالغ الأهمية لمنع تشوهات المجال المغناطيسي وضمان ملاءمة مثالية داخل التجميع.
التيتانيوم
يُقدّر التيتانيوم لقوته الاستثنائية وخفته ودرجة انصهاره العالية. غالبًا ما يُستخدم لبكرات الملف الصوتي وأغشية القبة في السماعات عالية الأداء جدًا. وعلى الرغم من صعوبة وتكلفة تشغيله مقارنة بالألومنيوم، إلا أن خصائصه تسمح بأجزاء متحركة قوية وخفيفة بشكل لا يصدق، مما يعزز تحمل الطاقة وامتداد الترددات العالية.
البيريليوم
يُعتبر البيريليوم قمة مواد الأغشية بالنسبة للكثيرين، حيث يمتلك أعلى نسبة صلابة إلى وزن بين جميع المعادن. يمكن صنع سماعة تويتر بقبة بيريليوم رقيقة وخفيفة للغاية مع بقائها مكبسية تمامًا إلى ما هو أبعد من النطاق المسموع، مما يلغي تشوهات التفكك. ومع ذلك، فإن تشغيله عملية متخصصة للغاية وخطيرة تتطلب ضوابط صارمة، مما يعكس مكانته المتميزة.
المركبات والبوليمرات المتقدمة
تُستخدم مواد مثل المركبات المعززة بألياف الكربون والسيراميك والبوليمرات عالية الحرارة بشكل متزايد. وعلى الرغم من أنها غالبًا ما تكون مصبوبة، إلا أن التطبيقات عالية الجودة قد تتضمن تشغيل هذه المواد إلى الشكل النهائي. على سبيل المثال، قد يتم تشغيل سلة مركبة من ألياف الكربون بعد القولبة لتحقيق محاذاة مثالية لثقوب التثبيت واستواء السطح، مما يجمع بين تخميد المركب ودقة التشغيل.
تقنيات التصنيع الأساسية: التفريز والتشغيل باستخدام الحاسب الآلي (CNC)، والتصنيع المتقدم
يتم تحقيق الدقة التي تتطلبها الصوتيات عالية الجودة من خلال مجموعة من تقنيات التصنيع المُتحكَّم بها حاسوبيًا.
الطحن باستخدام الحاسب الآلي
يُعدّ التفريز باستخدام التحكم الرقمي بالحاسب (CNC) التقنية الأكثر شيوعًا. تتحرك أداة قطع دوّارة على طول محاور متعددة (3 أو 4 أو 5) لإزالة المادة من كتلة صلبة. يُعدّ هذا مثاليًا لإنشاء أجزاء معقدة غير متماثلة دورانيًا مثل أقفاص مكبرات الصوت، وأجسام الأبواق، وهياكل المحركات المعقدة. يمكن لمفارز CNC متعددة المحاور إنتاج المنحنيات المعقدة لدليل الموجات في عملية واحدة متصلة، مما يضمن الاستمرارية الصوتية. تتيح العملية إنشاء أضلاع تقوية استراتيجية في القفص لتعظيم الصلابة مع تقليل الوزن، وهي حرية تصميمية مستحيلة مع الختم بالكبس.
الخراطة باستخدام الحاسب الآلي
تُستخدم لعمل الأجزاء ذات التماثل الدوراني، حيث يُثبّت التشغيل باستخدام CNC قطعة العمل على ظرف دوّار بينما تشكّلها أداة قطع ثابتة. هذه هي الطريقة الأساسية لتصنيع بكرات ملف الصوت، وقطع الأقطاب، ومختلف الحشوات والأكمام داخل مجموعة المغناطيس. يحقق التشغيل الدقيق الأقطار الداخلية والخارجية المطلوبة بالضبط ليتناسب ملف الصوت تمامًا مع الفجوة المغناطيسية بخلوص مناسب تمامًا. كما يمكن للأدوات الحية على المخارط المتقدمة باستخدام CNC تفريز الأسطح المستوية أو حفر الثقوب، مما يسمح بإكمال الجزء في عملية تثبيت واحدة.
الخراطة على النمط السويسري
بالنسبة للمكونات الصغيرة جدًا وعالية الدقة مثل تلك الموجودة في المشغلات الدقيقة أو مكبرات الصوت عالية التردد، تُستخدم المخارط السويسرية. توفر هذه الآلات دقة وتشطيبًا سطحيًا استثنائيين على الأقطار الصغيرة، وهو أمر ضروري للحفاظ على التوازن وتقليل الكتلة المتحركة في المشغلات المصغرة.
التصنيع المتقدم: التشغيل بالتفريغ الكهربائي والقطع بالليزر
يُستخدم التشغيل بالتفريغ الكهربائي (EDM) لإنشاء تفاصيل معقدة أو التعامل مع مواد صلبة للغاية. يقوم سلك أو قطب كهربائي بتآكل المادة بشرارات كهربائية، مما يسمح بإنتاج أشكال معقدة في الفولاذ المقسّى دون ضغط أدوات. قد يُستخدم هذا لتصميم لوحة علوية معقدة بشكل خاص. أما القطع بالليزر، فيوفر طريقة عالية الدقة لقطع المواد الرقيقة، مثل إنشاء حشوات دقيقة أو جوانات مخصصة تضمن إحكام الإغلاق والمحاذاة المثالية في التجميع النهائي.
الخيط المشترك بين كل هذه التقنيات هو التحكم الرقمي. تبدأ عملية التصنيع بنموذج التصميم بمساعدة الحاسب (CAD)، الذي يُترجم إلى مسارات أدوات توجّه الآلة بدقة تصل إلى مستوى الميكرون. تضمن هذه السلسلة من الرقمي إلى المادي تحقيق التصميم الصوتي النظري بأمانة في المكون المادي، مما يمهد الطريق للعلاقة الحاسمة بين تفاوتات التصنيع وجودة الصوت.
التفاوتات والصوتيات: كيف تؤثر دقة التصنيع مباشرة على جودة الصوت
رحلة من التصميم الرقمي إلى مكون مكبر الصوت المادي هي قصة إدارة العيوب المجهرية. في تصنيع مكونات مكبر الصوت, ، فإن العلاقة بين التفاوتات الميكانيكية والأداء الصوتي ليست مهمة فحسب، بل إنها جوهرية. كل جزء من الألف من البوصة، أو ميكرون، من الانحراف عن التصميم المثالي له نتيجة مباشرة ومسموعة. وذلك لأن مكبرات الصوت هي محوّلات تحوّل الحركة الميكانيكية الدقيقة إلى موجات صوتية؛ أي حركة غير مقصودة أو رنين أو تسرب هواء يعمل كضوضاء، مما يشوّه الإشارة المقصودة.
تأمل ملف الصوت ومجموعة المغناطيس، محرك مكبر الصوت. يجب أن يستقر ملف الصوت متمركزًا تمامًا داخل الفجوة المغناطيسية، وهي مساحة غالبًا ما يبلغ عرضها ملليمترًا أو اثنين فقط. إذا كانت المكونات المُشغَّلة آليًا لهيكل المحرك—اللوحة العلوية، وقطعة القطب، واللوحة الخلفية—تحتوي على تفاوتات أبعادية طفيفة، فقد يحتك الملف بالجوانب. يتسبب هذا في تشويه، وصوت خدش، وفي النهاية فشل. علاوة على ذلك، يتم تحديد تماثل المجال المغناطيسي من خلال تمركز وتشطيب سطح هذه الأجزاء. يمكن أن يؤدي التصنيع غير المثالي إلى إنشاء مجال مغناطيسي غير متساوٍ، مما يؤدي إلى قوة محرك غير خطية تظهر كتشويه توافقي، مما يعكّر وضوح الموسيقى.
بالنسبة للصناديق والحواجز، تتعلق الدقة بالصلابة والإحكام. سطح تركيب مشغل مُشغَّل بشكل سيئ، مع استواء غير متساوٍ أو ثقوب براغي غير دقيقة، يمنع الإغلاق المثالي بين إطار مكبر الصوت والخزانة. يسمح هذا بتسرب الهواء، مما يقوّض كفاءة ودقة استجابة الجهير، حيث تتسرب الموجة الخلفية من المشغل وتلغي الترددات المرغوبة. وبالمثل، يجب تشغيل الدعامات الداخلية والمفاصل لخزانة خشبية أو معدنية عالية الجودة بتفاوتات ضيقة لضمان تناسبها معًا دون فجوات. أي ارتخاء يصبح مصدرًا للاهتزاز الرنيني، حيث تبدأ الخزانة نفسها في “الغناء” مع المشغل، مضيفة صوتها الملون أو المدوّي أو الرنان إلى الخرج. الهدف من التصنيع الدقيق هنا هو إنشاء منصة خاملة صوتيًا، بحيث يكون الصوت الوحيد المسموع هو من الحركة المقصودة للمشغل.
حتى مكونات مثل إطار مكبر الصوت (القفص) تلعب دورًا حاسمًا. يجب أن يكون الإطار المُشغَّل من قطعة واحدة من الألومنيوم صلبًا تمامًا لتثبيت هيكل المحرك والحجاب في محاذاة مستقرة. إذا انثنى تحت القوى القوية للمشغل، يتغير الشكل الهندسي ديناميكيًا مع الموسيقى، مما يُدخل تشويهًا تشابكيًا. تؤثر التفاوتات على سطح التركيب، حيث يتصل الحجاب، مباشرة على اتساق امتثال الحافة والإطار الحلزوني الحاسمين، مما يغيّر تخميد مكبر الصوت واستجابة التردد.
في النهاية، السعي وراء الصوت عالي الجودة هو سعي للقضاء على هذه العيوب الميكانيكية غير المقصودة. تُترجم الدقة المحققة من خلال تقنيات التصنيع المتقدمة مباشرة إلى تشويه أقل، وجهير أكثر إحكامًا، ونطاق متوسط أوضح، وترددات عالية أكثر تفصيلًا. إنه الفرق بين سماع التسجيل وسماع مكبر الصوت.
دور التصميم بمساعدة الحاسوب (CAD) والمحاكاة في تصنيع مكبرات الصوت الحديثة
قبل قطع قطعة واحدة من المعدن، يوجد مكوّن مكبر الصوت الحديث في عالم افتراضي من التفاصيل الدقيقة والتحليل التنبؤي. يشكّل التصميم بمساعدة الحاسوب (CAD) وبرامج المحاكاة المتطورة الأساس الرقمي الذي لا غنى عنه لكل دقة تصنيع مكونات مكبر الصوت. تحوّل هذه الواجهة الرقمية الأمامية النظرية الصوتية إلى واقع قابل للتصنيع وتقلّل من مخاطر عملية الإنتاج بأكملها.
يُعدّ برنامج CAD نقطة البداية، حيث ينشئ المهندسون نماذج ثلاثية الأبعاد محدّدة بالكامل لكل مكوّن. وهذا يتجاوز بكثير الأشكال البسيطة. سيتضمن نموذج البنية الحركية لمشغّل الصوت ليس الأبعاد فحسب، بل أيضاً خصائص المواد، محدّداً درجة الألومنيوم أو نوع سبيكة الفولاذ. يحدّد النموذج كل حافة مستديرة، وكل زاوية سحب للقولبة، وكل منطقة تفاوت حرجة. ويصبح هذا النموذج الرقمي المرجع الوحيد الموثوق، الذي تُشتق منه جميع مسارات أدوات التشغيل. والأهم من ذلك، يتيح CAD تصميم مكوّنات يستحيل رسمها أو تشغيلها يدوياً، مثل الأدلة الموجية المنحنية المعقدة لمكبرات الصوت عالية التردد أو هياكل الألومنيوم الهيكلية المُحسّنة التي تزيد القوة إلى أقصى حد مع تقليل الكتلة والرنين.
تُفتح القوة الحقيقية لسير العمل الرقمي هذا من خلال المحاكاة. يُستخدم تحليل العناصر المحدودة (FEA) على نطاق واسع لمحاكاة الأداء الميكانيكي. يمكن للمهندسين تطبيق قوى افتراضية على تصميم هيكل لمعرفة أين قد ينحني، أو تحليل الخصائص الحرارية لبنية حركية للتنبؤ بدرجة حرارة ملف الصوت تحت قدرة عالية. وهذا يتيح التحسين التكراري—تقوية نقطة ضعف أو إزالة مواد غير ضرورية—قبل وقت طويل من صنع نموذج أولي مكلف.
ولا يقلّ عن ذلك أهمية المحاكاة الصوتية. يمكن للأدوات القائمة على طريقة العناصر الحدودية (BEM) أو غيرها من النماذج الحسابية التنبؤ بكيفية تصرف المجال المغناطيسي لمشغّل الصوت، وكيفية تفكك الحجاب الحاجز عند ترددات معينة، أو كيفية توجيه هندسة البوق للموجات الصوتية. ومن خلال محاكاة التفاعل بين مشغّل الصوت وصندوق افتراضي، يمكن للمهندسين التنبؤ باستجابة الجهير، وضبط فتحة التهوية، والموجات الواقفة الداخلية. يوفّر النمذجة الأولية الافتراضية هذه وقتاً وتكلفة هائلين، مما يتيح استكشاف عشرات تنويعات التصميم للعثور على الأداء الصوتي الأمثل.
الرابط السلس بين CAD والتصنيع بمساعدة الحاسوب (CAM) هو الخطوة الأخيرة. يُستورد النموذج ثلاثي الأبعاد المعتمد إلى برنامج CAM، حيث تُبرمَج مسارات الأدوات. يحسب البرنامج تلقائياً أكثر مسارات القطع كفاءة، واختيار الأدوات، وسرعات المغزل، ومعدلات التغذية للمادة المختارة. ويمكنه محاكاة عملية التشغيل بأكملها لاكتشاف أي تصادمات أو أخطاء محتملة. يضمن هذا الخيط الرقمي أن الدقة المتصوّرة في مرحلة التصميم تُنفَّذ بأمانة وكفاءة على أرضية آلة CNC، مُغلقاً الحلقة من المثالي الافتراضي إلى الكمال المادي.
مراقبة الجودة والاختبار: ضمان الأداء الصوتي والميكانيكي
لا يعني التشغيل الدقيق والتصميم المتطور شيئاً يُذكر دون تحقق صارم. يُعدّ نظام شامل لمراقبة الجودة (QC) والاختبار هو الحارس الأخير الحاسم في تصنيع مكبرات الصوت، مما يضمن أن كل مكوّن لا يبدو مثالياً فحسب، بل يؤدي أيضاً وفق مواصفاته الصوتية والميكانيكية الدقيقة. تسدّ هذه العملية الفجوة بين إتمام التشغيل والتجميع النهائي.
تبدأ مراقبة الجودة بالفحص الأبعادي. ورغم أن آلات CNC دقيقة للغاية، إلا أنها ليست معصومة من الخطأ. تُؤخذ عينات من المكوّنات الحرجة، وغالباً ما تُفحص بنسبة 100%، باستخدام أدوات قياس عالية الدقة. تستخدم آلات القياس الإحداثي (CMMs) مسباراً حساساً لقياس الهندسة الفيزيائية للقطعة ومقارنتها مباشرة بنموذج CAD الأصلي، والتحقق من التفاوتات ضمن حدود الميكرون. وللفحوصات الأبسط ولكن الحرجة بالقدر ذاته، تُستخدم مقاييس الليزر والمقارنات البصرية لتأكيد الأقطار والسماكات والتمركز. ويُفحص قطر جسم ملف الصوت، على سبيل المثال، عند نقاط متعددة لضمان انزلاقه بحرية في الفجوة المغناطيسية.
كما تُختبر سلامة المواد والبنية. تتحقق أجهزة اختبار الصلادة من أن أجزاء الفولاذ المعالجة حرارياً قد حققت القوة المطلوبة. وقد يُستخدم الفحص بالأشعة السينية أو بالموجات فوق الصوتية على المكوّنات المصبوبة أو الملحومة الحرجة للتحقق من وجود فراغات أو شقوق داخلية قد تؤدي إلى الفشل. وبالنسبة لألواح الصندوق، يمكن لاختبارات النقر وتحليل الرنين تحديد مناطق الاهتزاز غير المرغوب فيه قبل تجميع الصندوق بالكامل.
غير أن الاختبار النهائي هو الاختبار الصوتي. تخضع وحدات مشغّل الصوت لاختبارات كهروصوتية صارمة في غرف اختبار لا صدوية أو مصممة خصيصاً. وتُثبَّت على حوامل موحّدة، وتُجرى مجموعة من القياسات باستخدام ميكروفونات ومحللات دقيقة. تشمل مؤشرات الأداء الرئيسية:
- معاملات ثيل-سمول: الخصائص الكهربائية والميكانيكية الأساسية مثل تردد الرنين (Fs)، ومعامل الجودة الكلي (Qts)، وحجم الامتثال المكافئ (Vas). يجب أن تتطابق هذه مع مواصفات التصميم لضمان أداء مشغّل الصوت كما هو متوقع في الصندوق المقصود.
- استجابة التردد: قياس مستوى الخرج عبر الطيف المسموع للتحقق من الاستواء وعرض النطاق الترددي وغياب القمم أو الانخفاضات الحادة الناتجة عن عيوب التصنيع أو التجميع.
- تحليل التشويه: استخدام معدات متخصصة لقياس التشويه التوافقي الكلي (THD) وتشويه التشكيل البيني (IMD) عند مستويات طاقة مختلفة. قد يشير التشويه الزائد مباشرة إلى مشكلات مثل عدم تماثل المجال المغناطيسي، أو احتكاك ملف الصوت، أو تفكك الغشاء.
- الاستجابة النبضية ومخططات الشلال: تقييم مدى سرعة بدء حركة المشغل وتوقفها. يشير التلاشي النظيف والسريع إلى تخميد جيد وغياب الرنين المتبقي في المخروط أو الحلقة المحيطة أو الهيكل.
هذه البيانات ليست فقط للتصنيف بين النجاح/الفشل. بل تُغذَّى مرة أخرى إلى فرق التصميم والتصنيع، مما يخلق حلقة تحسين مستمرة. قد يؤدي انحراف ثابت في معامل مقاس إلى تعديل في نموذج CAD أو ضبط تفاوت تصنيعي. وبهذه الطريقة، تكون مراقبة الجودة حامية للبصمة الصوتية للعلامة التجارية، مما يضمن أن كل وحدة تغادر المصنع تقدم التجربة السمعية الدقيقة التي قصدها المهندسون.
ملخص النقاط الرئيسية
إن إنشاء مكبرات صوت عالية الأداء هو توليف عميق بين الفن والهندسة الدقيقة، حيث ترتبط جودة الصوت ارتباطًا وثيقًا بجودة التصنيع. يكشف هذا التعمق في العمليات الكامنة وراء مكونات مكبرات الصوت عن عدة استنتاجات حاسمة.
أولاً،, تصنيع مكونات مكبر الصوت هو أكثر بكثير من مجرد تشكيل معادن بسيط؛ إنه تخصص مكرس لتحقيق دقة على مستوى الميكرون في أجزاء مثل هياكل المحرك والأُطر والحاويات. هذه الدقة غير قابلة للتفاوض، لأن حتى الانحرافات الدقيقة تسبب مباشرة تشويهًا مسموعًا ورنينًا وفقدانًا للدقة.
ثانيًا، يتم اختيار المواد—من سبائك الألومنيوم والصلب إلى المركبات المتقدمة—مع وضع أهداف صوتية وميكانيكية محددة في الاعتبار، مثل الصلابة والتخميد والكفاءة المغناطيسية. ويجب بعد ذلك تصميم عملية التصنيع لتتناسب مع هذه المواد بفعالية.
ثالثًا، يعتمد التصنيع الحديث على مجموعة من التقنيات المتقدمة، وأبرزها التفريز والخراطة بالتحكم الرقمي، وعمليات متخصصة مثل التآكل الكهربائي (EDM). وتُحكم جميعها بتعليمات رقمية، مما يضمن قابلية التكرار والتعقيد الذي لا يمكن للطرق اليدوية مجاراته.
رابعًا، يقوم هذا المسعى بأكمله على أساس رقمي. يتيح CAD إنشاء نماذج ثلاثية الأبعاد مثالية، بينما تتيح FEA والمحاكاة الصوتية الاختبار والتحسين الافتراضيين، مما يوفر موارد هائلة ويدفع حدود التصميم.
أخيرًا، هذه الدقة بلا معنى دون التحقق. يضمن نظام قوي من الفحص الأبعادي واختبار المواد، والأهم من ذلك، القياس الكهروصوتي الشامل، أن كل مكون يعمل وفق إمكاناته النظرية. من الفجوة المغناطيسية إلى غرفة الاستماع، كل خطوة في عملية التصنيع والاختبار هي جهد متعمد لإزالة الضوضاء الميكانيكية غير المرغوب فيها، مما يسمح لنقاء الإشارة الموسيقية بالظهور.
الأسئلة الشائعة (FAQ)
لماذا لا يمكن تصنيع أجزاء مكبرات الصوت بالصب أو الختم البسيط؟ لماذا يلزم التصنيع الدقيق؟
بينما يكون الصب والختم فعالين من حيث التكلفة لمكبرات الصوت الموجهة للسوق الشامل، فإنهما يفتقران إلى الدقة وسلامة المواد اللازمتين للصوت عالي الدقة. غالبًا ما تحتوي الأجزاء المصبوبة على أسطح مسامية وأبعاد أقل اتساقًا، بينما يمكن للمعادن المختمة أن تنثني وتُرنّ. يضمن التصنيع الدقيق من كتل صلبة أو قطع أولية عالية الجودة تفاوتات دقيقة وصلابة فائقة وتشطيبات سطحية ممتازة. هذه السيطرة على الشكل النهائي والخصائص ضرورية لتقليل التشويه وضمان تصرف أنظمة محرك المشغل والتعليق تمامًا كما هو مصمم.
كيف تؤدي التفاوتات الأضيق في التصنيع الآلي إلى تحسين جودة الصوت فعليًا؟
تعمل التفاوتات الأضيق على تحسين جودة الصوت من خلال تقليل اللاخطية — عدو إعادة إنتاج الصوت الدقيق. على سبيل المثال، يخلق هيكل محرك متراكز تمامًا مجالًا مغناطيسيًا منتظمًا، بحيث تكون القوة المؤثرة على ملف الصوت ثابتة طوال حركته، مما يقلل التشوه التوافقي. ويضمن سطح تثبيت المشغل المستوي تمامًا إحكامًا محكمًا مع الصندوق، مما يمنع إلغاء الجهير. وتتحرك مجموعة الحجاب الحاجز المصنعة بدقة بحركة مكبسية مثالية، متجنبة التمزق الذي يشوّه الصوت. في جوهر الأمر، تزيل التفاوتات الأضيق “الضوضاء” الميكانيكية غير المقصودة من النظام.
ما هو مكون السماعة الأكثر صعوبة في التصنيع الآلي، ولماذا؟
غالبًا ما تُعتبر مجموعة هيكل المحرك — وتحديدًا الصفيحة العلوية وقطعة القطب والصفيحة الخلفية — الأكثر صعوبة. يجب تصنيع هذه المكونات آليًا بتفاوتات قصوى من حيث التمركز والاستواء والقطر الداخلي لإنشاء الفجوة المغناطيسية الدقيقة والمتماثلة لملف الصوت. وغالبًا ما تُصنع من فولاذ مغناطيسي مقسّى يصعب تشغيله آليًا دون أدوات متخصصة. وأي خطأ هنا يسبب مباشرة احتكاك ملف الصوت، وهو مصدر رئيسي للتشوه وفشل المشغل.
هل يمكنك سماع الفرق بين مكون سماعة مصنّع آليًا وآخر مصبوب؟
في بيئة استماع دقيقة مع تضخيم ومواد مصدر عالية الجودة، نعم، غالبًا ما يستطيع المستمع المتيقظ سماع فرق. عادةً ما تُظهر السماعات ذات المكونات المصنعة آليًا تشوهًا أقل، خاصة عند مستويات الصوت الأعلى، مما يؤدي إلى جهير أنقى وإعادة إنتاج أوضح للأصوات وترددات عالية أكثر تفصيلًا. وقد يُوصف الصوت بأنه أكثر “تحكمًا” أو “شفافية” أو “سلاسة”. وغالبًا ما يكون الفرق في التفاصيل الدقيقة وغياب الخشونة أو الضبابية خلال المقاطع الموسيقية المعقدة.
كيف غيّرت المحاكاة الحاسوبية تصميم السماعات والتصنيع الآلي؟
أحدثت المحاكاة ثورة في هذا المجال بنقل الكثير من عملية التجربة والخطأ من الورشة الفعلية إلى الحاسوب. يمكن للمهندسين الآن:
- اختبار عشرات أشكال الهياكل افتراضيًا من حيث الصلابة والرنين قبل تصنيع واحد منها.
- التنبؤ بقوة المجال المغناطيسي وتوزيع التدفق لتحسين تصميم المحرك.
- نمذجة سلوك الحجاب الحاجز لمنع أنماط التمزق.
- محاكاة استجابات نظام السماعة بالكامل في صناديق افتراضية.
وهذا لا يسرّع التطوير ويقلل تكاليف النماذج الأولية فحسب، بل يمكّن أيضًا من تصميم مكونات أكثر تحسينًا وعالية الأداء كان من المستحيل تطويرها عبر التجريب الفيزيائي وحده. ثم تُنفَّذ التصاميم المحسّنة الناتجة بدقة عبر التصنيع الآلي باستخدام الحاسوب.
ما فحص مراقبة الجودة الأكثر دلالة على مشغل سماعة مصنّع آليًا بشكل جيد؟
مع أن جميع الفحوصات مهمة، فإن تحليلًا شاملًا للتشوه (قياس THD/IMD) عبر نطاق ترددات المشغل وعند مستويات طاقة متعددة هو ربما الأكثر كشفًا. فالأرقام المنخفضة باستمرار للتشوه، خاصة عند مستويات الخرج الأعلى، مؤشر قوي على جودة تصنيع آلي ممتازة. وهي تشير إلى محرك متماثل تمامًا، وملف صوت متمركز دون احتكاك، وحجاب حاجز صلب ومخمّد جيدًا، وتعليق مستقر — وكلها نتائج مباشرة لتصنيع المكونات وتجميعها بدقة.