
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
内面研削(内径研削)
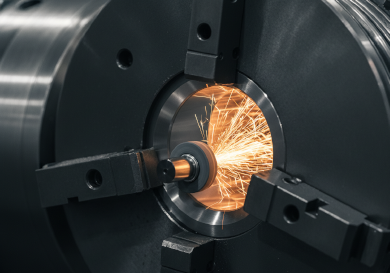
内面研削(内径研削)は、ワークピースの内径を仕上げるために用いられる研削加工プロセスです。ドリル加工やボーリング加工では達成できない、精密な穴径寸法、完全な真円度、高品質な表面仕上げが求められる部品、特に焼入れ材において不可欠です。.
Jucheng Precisionでは、1回の段取りで内径研削と外径研削の両方を実行できる万能研削盤を活用しています。これにより、内穴と外径の間の絶対的な同心度を確保します。当社は焼入れ鋼ブッシュ、軸受レース、コレットの研削を専門とし、0.005mm以内の公差で加工し、熱処理による歪みを矯正して完璧な嵌合を実現します。.
主な仕様
| 仕様 | 技術範囲 | 備考 |
|---|---|---|
| 最小穴径 | 5 mm | クイルサイズによる制限 |
| 最大穴径 | 300 mm | 機械能力 |
| 最大研削深さ | 200 mm | クイル剛性に依存 |
| 穴公差 | +/- 0.005 mm | H6 / H7 標準対応 |
| 表面粗さ(Ra) | 0.4 µm~0.8 µm | シール用の精密仕上げ |
| 同心度(内径と外径) | 0.003 mm未満 | 1回の段取りで研削する場合 |
| 標準リードタイム | 3~5日 | 精密加工プロセス |
内面研削の方法
| 方法 | 説明 | 主な利点と用途 |
|---|---|---|
| チャックによる内径研削 | ワークをチャックまたはコレットで保持して回転させ、砥石をボア内部で往復運動させます。. | 利点: 汎用部品向けの高い剛性。. 用途: ギア、フランジ、ブッシュ。. |
| 万能内径/外径研削 | 旋回式砥石台を使用し、1回のクランプ段取りで外径と内径の両方を研削します。. | 利点: 内径と外径の完全な位置合わせ(同心度)を保証します。. 用途: 工作機械のスピンドル、ツールホルダー。. |
| ジグ研削 | 研削スピンドルが遊星軌道運動を行う特殊な加工プロセス(非円形部品や複数穴の場合)。. | 利点: 超精密な穴位置決め。. 用途: 金型セット、複雑なモールドプレート。. |
内面研削の設計ガイドライン
止まり穴:
止まり穴(貫通しない穴)の研削は、砥石が底面に接触できないため困難です。. ヒント: ボアの底部に「研削逃げ」またはアンダーカットを必ず設け、砥石がわずかにオーバートラベルできるようにしてください。.
肉厚:
薄肉部品の内面研削は非常に困難です。チャック爪の圧力により部品が変形して真円度が損なわれる可能性があります。. ヒント: 十分な肉厚を維持するか、クランプ用のフランジを設計してください。.
長さと直径の比率:
深く小さな穴には長く細い研削クイルが必要となり、振動(びびり)が発生しやすくなります。. ヒント: 研削穴は直径の5倍より深く設計しないでください。.
貫通穴を推奨:
可能な限り貫通穴を設計してください。これによりクーラントが切りくずを効果的に排出でき、砥石が完全に貫通して均一な円筒形状を得ることができます。.
業界別用途
ベアリング
ローラーベアリングの内輪を研削し、高速回転と荷重に耐え、破損を防ぎます。.
自動車用ギア
トランスミッションギアの中心ボアを研削し、シャフトへの嵌合を確実にして、ぐらつきや騒音を防ぎます。.
油圧機器
油圧シリンダー本体は内径研削(またはホーニング)され、ピストンシール用の滑らかな表面を形成して漏れを防ぎます。.
工作機械用ツール
コレットやツールホルダーは、切削工具を振れゼロで保持するために内径研削が必要です。.