
+86-188-7042-1176
project@jcproto.com
Пн-Пт: 8:00-18:00 (GMT+8)
EN
Сертифицировано по ISO 9001:2015
Внутреннее шлифование (шлифование внутренних отверстий)
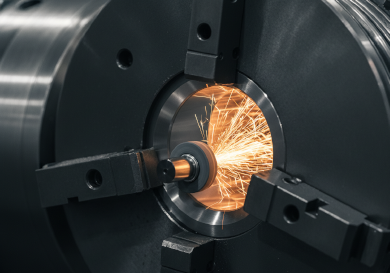
Внутреннее шлифование (шлифование внутренних отверстий) — это абразивный метод обработки, применяемый для финишной обработки внутреннего диаметра заготовки. Он необходим для деталей, требующих точной калибровки отверстия, идеальной округлости и высококачественной поверхности, чего невозможно достичь сверлением или растачиванием, особенно в закалённых материалах.
В Jucheng Precision мы используем универсальные шлифовальные станки, способные выполнять как внутреннее, так и наружное шлифование за одну установку. Это обеспечивает абсолютную соосность между внутренним отверстием и наружным диаметром. Мы специализируемся на шлифовании закалённых стальных втулок, подшипниковых колец и цанг с допусками в пределах 0,005 мм, устраняя любые деформации от термообработки для обеспечения идеальной посадки.
Ключевые характеристики
| Характеристика | Технический диапазон | Примечание |
|---|---|---|
| Мин. диаметр отверстия | 5 мм | Ограничено размером шпинделя |
| Макс. диаметр отверстия | 300 мм | Возможности станка |
| Макс. глубина шлифования | 200 мм | Зависит от жёсткости шпинделя |
| Допуск отверстия | +/- 0,005 мм | Посадки H6 / H7 стандарт |
| Шероховатость поверхности (Ra) | 0,4 µm – 0,8 µm | Чистовая обработка для уплотнений |
| Сосность (внутренний диаметр к наружному) | < 0,003 мм | При шлифовании за один установ |
| Стандартный срок выполнения | 3 – 5 дней | Прецизионный процесс |
Методы внутреннего шлифования
| Метод | Описание | Ключевые преимущества и области применения |
|---|---|---|
| Внутреннее шлифование в патроне | Деталь закрепляется в патроне или цанге и вращается, пока шлифовальный круг совершает возвратно-поступательные движения внутри отверстия. | Преимущество: Высокая жёсткость для стандартных деталей. Применение: Шестерни, фланцы, втулки. |
| Универсальное внутреннее/наружное шлифование | Шлифование наружного и внутреннего диаметров за один установ с использованием поворотной шлифовальной бабки. | Преимущество: Гарантирует идеальное совмещение (сосность) внутреннего и наружного диаметров. Применение: Шпиндели станков, держатели инструмента. |
| Координатное шлифование | Специализированный процесс, при котором шлифовальный шпиндель движется по орбитальной планетарной траектории (для некруглых деталей или нескольких отверстий). | Преимущество: Сверхточное позиционирование отверстий. Применение: Штамповые блоки, сложные плиты пресс-форм. |
Рекомендации по проектированию для внутреннего шлифования
Глухие отверстия:
Шлифование глухого отверстия (отверстия, не проходящего насквозь) затруднено, поскольку круг не может коснуться дна. Совет: Всегда предусматривайте “шлифовальный поднутрение” или выточку у дна отверстия, чтобы круг мог немного выйти за пределы.
Толщина стенок:
Тонкостенные детали очень сложно шлифовать внутренним шлифованием. Давление кулачков патрона может деформировать деталь, нарушив её округлость. Совет: Обеспечьте достаточную толщину стенки или предусмотрите фланец для зажима.
Отношение длины к диаметру:
Глубокие малые отверстия требуют длинных тонких шлифовальных оправок, подверженных вибрации (дребезгу). Совет: Избегайте проектирования шлифованных отверстий глубиной более 5x их диаметра.
Предпочтительны сквозные отверстия:
По возможности проектируйте сквозные отверстия. Это позволяет СОЖ эффективно вымывать стружку и даёт кругу возможность пройти насквозь для получения равномерного цилиндра.
Отраслевое применение
Подшипники
Шлифование внутренних колец роликовых подшипников для выдерживания высоких скоростей вращения и нагрузок без отказа.
Автомобильные шестерни
Центральное отверстие шестерён коробки передач шлифуется, чтобы обеспечить идеальную посадку на вал, предотвращая биение и шум.
Гидравлика
Корпуса гидравлических цилиндров подвергаются внутреннему шлифованию (или хонингованию) для создания гладкой поверхности под уплотнение поршня, предотвращая утечки.
Станочный инструмент
Цанги и держатели инструмента требуют внутреннего шлифования, чтобы обеспечить удержание режущих инструментов с нулевым биением.