
+86-188-7042-1176
project@jcproto.com
월-금: 오전 8시-오후 6시 (GMT+8)
EN
ISO 9001:2015 인증
내경 연삭 (ID 연삭)
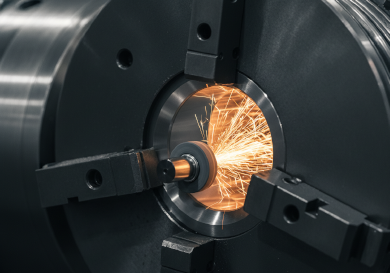
내경 연삭(ID 연삭)은 공작물의 내경을 마무리하는 데 사용되는 연삭 가공 공정입니다. 정밀한 보어 치수, 완벽한 진원도, 그리고 드릴링이나 보링으로는 달성할 수 없는 고품질 표면 조도를 요구하는 부품, 특히 경화된 소재의 부품에 필수적입니다.
주성정밀에서는 한 번의 셋업으로 내경(ID)과 외경(OD) 연삭을 모두 수행할 수 있는 범용 연삭기를 활용합니다. 이를 통해 내부 보어와 외경 사이의 완벽한 동심도를 보장합니다. 당사는 경화 강 부싱, 베어링 레이스, 콜릿을 0.005mm 이내의 공차로 연삭하는 데 특화되어 있으며, 열처리로 인한 변형을 교정하여 완벽한 끼워맞춤을 보장합니다.
주요 사양
| 사양 | 기술 범위 | 비고 |
|---|---|---|
| 최소 보어 직경 | 5 mm | 퀼 크기에 의해 제한됨 |
| 최대 보어 직경 | 300 mm | 기계 용량 |
| 최대 연삭 깊이 | 200 mm | 퀼 강성에 따라 달라짐 |
| 보어 공차 | +/- 0.005 mm | H6 / H7 표준 끼워맞춤 |
| 표면 거칠기(Ra) | 0.4 µm – 0.8 µm | 씰용 정밀 마무리 |
| 동심도 (내경 대 외경) | < 0.003 mm | 한 번의 셋업으로 연삭할 경우 |
| 표준 리드 타임 | 3 – 5일 | 정밀 공정 |
내경 연삭 방법
| 방법 | 설명 | 주요 이점 및 응용 분야 |
|---|---|---|
| 척 내경 연삭 | 공작물을 척 또는 콜릿에 고정하여 회전시키고, 연삭 숫돌이 보어 내부에서 왕복 운동합니다. | 이점: 일반 부품에 적합한 높은 강성. 응용: 기어, 플랜지, 부싱. |
| 유니버설 내경/외경 연삭 | 회전식 연삭 헤드를 사용하여 한 번의 클램핑 셋업으로 외경과 내경을 모두 연삭합니다. | 이점: 내경과 외경 사이의 완벽한 정렬(동심도)을 보장합니다. 응용: 공작 기계 스핀들, 공구 홀더. |
| 지그 연삭 | 연삭 스핀들이 궤도형 유성 운동으로 움직이는 특수 공정(비원형 부품 또는 다중 홀의 경우). | 이점: 초정밀 홀 위치 정밀도. 응용: 다이 세트, 복잡한 금형 플레이트. |
내경 연삭을 위한 설계 지침
맹홀:
맹홀(관통하지 않는 홀) 연삭은 연삭 휠이 바닥에 닿을 수 없기 때문에 어렵습니다. 팁: 연삭 휠이 약간 오버트래블할 수 있도록 보어 바닥에 항상 “연삭 릴리프” 또는 언더컷을 포함하십시오.
벽 두께:
박벽 부품은 내경 연삭이 매우 어렵습니다. 척 조의 압력으로 부품이 변형되어 진원도가 틀어질 수 있습니다. 팁: 충분한 벽 두께를 유지하거나 클램핑을 위한 플랜지를 설계하십시오.
길이 대 직경 비율:
깊고 작은 홀은 진동(채터)이 발생하기 쉬운 길고 가는 연삭 퀼이 필요합니다. 팁: 직경의 5배보다 깊은 연삭 홀을 설계하지 마십시오.
관통홀 선호:
가능하면 관통홀을 설계하십시오. 이렇게 하면 절삭유가 칩을 효과적으로 배출할 수 있고 연삭 휠이 완전히 통과하여 균일한 원통을 만들 수 있습니다.
산업 응용 분야
베어링
고속 회전 및 하중을 견디며 고장 없이 작동할 수 있도록 롤러 베어링의 내륜을 연삭합니다.
자동차 기어
변속기 기어의 중앙 보어를 연삭하여 샤프트에 완벽하게 맞도록 하여 흔들림과 소음을 방지합니다.
유압
유압 실린더 본체는 내경 연삭(또는 호닝)을 통해 피스톤 씰용 매끄러운 표면을 만들어 누유를 방지합니다.
공작 기계 공구
콜릿과 공구 홀더는 절삭 공구를 런아웃 없이 고정할 수 있도록 내경 연삭이 필요합니다.