
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
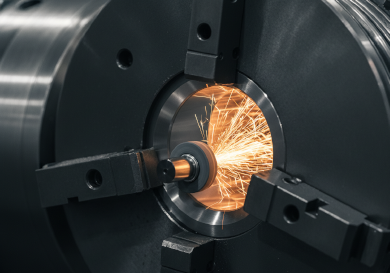
Rectification intérieure (rectification d'alésage)
La rectification intérieure (rectification d'alésage) est un procédé d'usinage par abrasion utilisé pour finir le diamètre intérieur d'une pièce. Elle est essentielle pour les pièces nécessitant un dimensionnement précis de l'alésage, une circularité parfaite et un état de surface de haute qualité que le perçage ou l'alésage ne peuvent atteindre, en particulier dans les matériaux trempés.
Chez Jucheng Precision, nous utilisons des rectifieuses universelles capables d'effectuer à la fois la rectification intérieure et extérieure en un seul montage. Cela garantit une concentricité absolue entre l'alésage intérieur et le diamètre extérieur. Nous sommes spécialisés dans la rectification de douilles en acier trempé, de bagues de roulement et de pinces à une tolérance de 0,005 mm, en corrigeant toute déformation due au traitement thermique pour garantir un ajustement parfait.
Spécifications clés
| Spécification | Plage technique | Remarque |
|---|---|---|
| Diamètre d'alésage min. | 5 mm | Limité par la taille de la broche |
| Diamètre d'alésage max. | 300 mm | Capacité machine |
| Profondeur de rectification max. | 200 mm | Dépend de la rigidité de la broche |
| Tolérance d'alésage | +/- 0,005 mm | Ajustements H6 / H7 standard |
| Rugosité de surface (Ra) | 0,4 µm – 0,8 µm | Finition fine pour les joints d'étanchéité |
| Concentricité (alésage par rapport au diamètre extérieur) | < 0,003 mm | Lors d'une rectification en un seul montage |
| Délai de livraison standard | 3 – 5 jours | Procédé de précision |
Méthodes de rectification intérieure
| Méthode | Description | Principaux avantages et applications |
|---|---|---|
| Rectification d'alésage par mandrin | La pièce est maintenue dans un mandrin ou une pince et tourne pendant que la meule oscille à l'intérieur de l'alésage. | Avantage : Haute rigidité pour les pièces courantes. Application : Engrenages, brides, bagues. |
| Rectification universelle intérieure/extérieure | Rectification des diamètres extérieur et intérieur en un seul montage à l'aide d'une tête porte-meule orientable. | Avantage : Garantit un alignement parfait (concentricité) entre l'alésage et le diamètre extérieur. Application : Broches de machine, porte-outils. |
| Rectification par coordonnées | Un procédé spécialisé où la broche de meulage se déplace selon un mouvement planétaire orbital (pour les pièces non circulaires ou les trous multiples). | Avantage : Positionnement ultra-précis de l'emplacement des trous. Application : Jeux d'estampage, plaques de moules complexes. |
Directives de conception pour la rectification interne
Trous borgnes :
La rectification d'un trou borgne (un trou qui ne traverse pas entièrement la pièce) est difficile car la meule ne peut pas atteindre le fond. Conseil : Prévoyez toujours un “ dégagement de rectification ” ou une saignée au fond de l'alésage afin que la meule puisse légèrement dépasser.
Épaisseur de paroi :
Les pièces à paroi mince sont très difficiles à rectifier intérieurement. La pression des mors du mandrin peut déformer la pièce et la rendre non circulaire. Conseil : Maintenez une épaisseur de paroi suffisante ou concevez une bride pour le serrage.
Rapport longueur-diamètre :
Les trous profonds et de petit diamètre nécessitent de longues tiges de meulage fines, sujettes aux vibrations (broutement). Conseil : Évitez de concevoir des trous rectifiés plus profonds que 5 fois leur diamètre.
Trous débouchants préférés :
Dans la mesure du possible, concevez des trous débouchants. Cela permet au liquide de refroidissement d'évacuer efficacement les copeaux et à la meule de traverser complètement la pièce pour obtenir un cylindre uniforme.
Applications industrielles
Roulements
Rectification des bagues intérieures des roulements à rouleaux pour résister aux vitesses de rotation et aux charges élevées sans défaillance.
Engrenages automobiles
L'alésage central des engrenages de transmission est rectifié pour garantir un ajustement parfait sur l'arbre, évitant ainsi le voile et le bruit.
Hydraulique
Les corps de vérins hydrauliques sont rectifiés intérieurement (ou rodés) pour créer une surface lisse pour le joint du piston, empêchant les fuites.
Outillage machine-outil
Les pinces et porte-outils nécessitent une rectification intérieure pour garantir le maintien des outils de coupe sans faux rond.