
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
8620鋼
AISI 8620は、浸炭焼入れ(ケース硬化)用に特別に配合された低ニッケル・クロムモリブデン合金鋼です。表面の耐摩耗性と芯部の高い衝撃靭性を兼ね備えた優れた組み合わせを提供します。焼入れ焼戻し鋼とは異なり、8620は「外は硬く、中は粘り強い」部品の設計を可能にし、大きな衝撃荷重下でも折損に対してほぼ無敵です。Jucheng Precisionでは、自動車および重工業分野向けの8620部品の精密CNC加工を専門としています。高速歯切り、管理された浸炭処理、最終精密研削を含む完全な製造サイクルを提供し、お客様の正確な組立要件を満たします。.
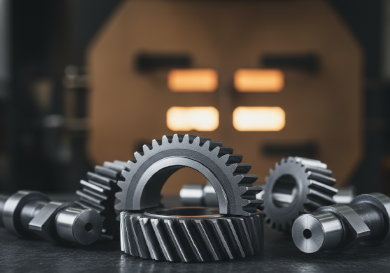
8620鋼の加工能力
| 能力 | 技術的説明 | Juchengの強み |
|---|---|---|
| 浸炭前旋削 | 浸炭および焼入れプロセスに備えた精密な取り代を確保し、8620ブランクをニアネットシェイプに加工します。. | 歯車ブランク向けの高速CNC旋削を提供し、硬化処理前に完全な同心度を保証します。. |
| 複雑な歯切り加工 | 工具寿命を最大化するため、焼なまし状態で複雑な歯車歯形やスプラインをフライス加工およびホブ切りします。. | 当社の4軸および5軸加工機は、厳格なAGMA品質基準を満たす複雑な歯形を生成できます。. |
| 浸炭焼入れ管理 | 特定の浸炭深さ(例:0.5mm~1.5mm)と表面硬さを達成するための浸炭プロセスを監督します。. | 管理された熱処理を提供し、芯部の靭性を維持しながら表面硬さ58~62 HRCの8620部品を納入します。. |
| 硬質仕上げ研削 | 熱処理後の歪みを補正するため、穴、ジャーナル、歯部を硬化後に研削します。. | Juchengの精密研削により、最終的な歯車やピンが±0.005mmの公差を満たし、静かで耐久性のある動作を実現します。. |
8620合金鋼の製作ガイドライン
浸炭戦略:
8620は浸炭処理を前提に設計されています。これにより表面に炭素が添加され、高い硬度(60+ HRC)に達する一方、低炭素の芯部は延性を保ちます。. ヒント: 高い衝撃と激しい表面摩耗を受ける部品に最適です。.
被削性:
焼なまし状態の8620は優れた被削性を持ちます(1212の約65%TP3T)。きれいに剪断され、標準的な超硬工具によく適合します。. ヒント: 表面の引き裂きを防ぐため、工具を鋭利に保ってください。.
ひずみ制御:
焼入れは寸法変化を引き起こす可能性があります。. ヒント: 重要な直径部には0.2mmから0.4mmの研削代を残し、 硬化サイクル 後に仕上げることを推奨します。.
溶接性:
8620は焼なまし状態で標準的な方法を用いて容易に溶接できます。ただし、浸炭焼入れ後の溶接は 推奨されません 表面特性を破壊するためです。.
主な用途
トランスミッション&ギアリング
自動車および重機械産業向けのドライブギア、ピニオン、スプラインシャフト、リングギア。.
エンジン部品
極めて高い表面耐摩耗性と高い芯部靭性が要求されるカムシャフト、ピストンピン、タペット。.
産業機械
高い衝撃と摩耗に耐える必要があるファスナー、ピン、ブッシング、ユニバーサルジョイント。.
石油・ガス用工具
高圧摩擦と衝撃荷重にさらされるチェーンピンおよびドリルビット部品。.
特性
| 密度 | 7.85 g/cm³ |
| 引張強度 | 530~660 MPa |
| 降伏強度 | 380~450 MPa |
| 表面硬度 | 58~62 HRC |
| 芯部硬さ | 20~35 HRC |
| 破断伸び | 15 - 25% |
| 熱伝導率 | 46.6 W/m-K |
| 被削性評価 | 65% |
| 溶接性 | 良好 |
| 浸炭深さ | 0.5 - 1.5 mm |
| 最大部品サイズ | 2000 x 800 x 600 mm |