
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
8620 Stahl
AISI 8620 ist ein nickelarmer Chrom-Molybdän-Legierungsstahl, der speziell für die Einsatzhärtung (Aufkohlung) entwickelt wurde. Er bietet eine außergewöhnliche Kombination aus Verschleißfestigkeit an der Oberfläche und hoher Schlagzähigkeit im Kern. Im Gegensatz zu durchhärtenden Stählen ermöglicht 8620 Konstrukteuren die Auslegung von Bauteilen, die "außen hart, innen zäh" sind, wodurch sie bei schweren Stoßbelastungen nahezu unempfindlich gegen Bruch sind. Bei Jucheng Precision sind wir auf die präzise CNC-Bearbeitung von 8620-Komponenten für die Automobil- und Schwerindustrie spezialisiert. Wir bieten einen kompletten Fertigungszyklus, einschließlich Hochgeschwindigkeits-Verzahnung, gesteuerter Aufkohlung und abschließendem Präzisionsschleifen, um Ihre exakten Montageanforderungen zu erfüllen.
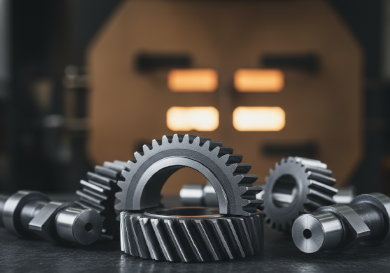
Bearbeitungskapazitäten für 8620 Stahl
| Kapazität | Technische Beschreibung | Jucheng-Vorteil |
|---|---|---|
| Drehen vor der Aufkohlung | Bearbeitung von 8620-Rohteilen auf Endkontur mit präzisen Aufmaßen für den Aufkohlungs- und Härteprozess. | Wir bieten Hochgeschwindigkeits-CNC-Drehen für Zahnradrohteile und gewährleisten perfekte Rundlaufgenauigkeit vor dem Härteprozess. |
| Komplexe Verzahnung | Fräsen und Wälzfräsen komplexer Zahnräder und Verzahnungen im geglühten Zustand für maximale Standzeit. | Unsere 4-Achs- und 5-Achs-Maschinen können komplexe Zahnprofile erzeugen, die strenge AGMA-Qualitätsstandards erfüllen. |
| Steuerung der Einsatzhärtung | Überwachung des Aufkohlungsprozesses zur Erreichung einer spezifischen Einsatzhärtungstiefe (z. B. 0,5 mm – 1,5 mm) und Oberflächenhärte. | Wir bieten gesteuerte Wärmebehandlung und liefern 8620-Teile mit einer Oberflächenhärte von 58–62 HRC bei gleichzeitig zähem Kern. |
| Hartfeinschleifen | Schleifen nach dem Härten von Bohrungen, Zapfen und Zähnen zum Ausgleich geringer Verzugserscheinungen durch die Wärmebehandlung. | Die Präzisionsschleifbearbeitung von Jucheng stellt sicher, dass Ihre endgültigen Zahnräder und Bolzen Toleranzen von +/- 0,005 mm für einen leisen und langlebigen Betrieb einhalten. |
Fertigungsrichtlinien für 8620 Legierungsstahl
Aufkohlungsstrategie:
8620 ist für die Aufkohlung ausgelegt. Dadurch wird der Oberfläche Kohlenstoff zugeführt, sodass sie eine hohe Härte (60+ HRC) erreichen kann, während der kohlenstoffarme Kern duktil bleibt. Tipp: Ideal für Teile, die hohen Stößen und starkem Oberflächenverschleiß ausgesetzt sind.
Bearbeitbarkeit:
Im geglühten Zustand weist 8620 eine ausgezeichnete Zerspanbarkeit auf (ca. 65 % von 1212). Es lässt sich sauber scheren und reagiert gut auf Standard-Hartmetallwerkzeuge. Tipp: Halten Sie die Werkzeuge scharf, um Oberflächeneinrisse zu vermeiden.
Verzugs kontrolle:
Das Abschrecken kann zu Maßänderungen führen. Tipp: Wir empfehlen, an kritischen Durchmessern 0,2 mm bis 0,4 mm Schleifzugabe zu belassen, die fertigbearbeitet werden nachdem den Härtungszyklus.
Schweißbarkeit:
8620 kann im geglühten Zustand mit Standardmethoden leicht geschweißt werden. Schweißen nach dem Einsatzhärten ist jedoch nicht empfehlenswert da es die Oberflächeneigenschaften zerstört.
Hauptanwendungen
Getriebe & Verzahnung
Antriebszahnräder, Ritzel, Keilwellen und Hohlräder für die Automobil- und Schwerindustrie.
Motorbauteile
Nockenwellen, Kolbenbolzen und Stößel, die eine extreme Oberflächenverschleißfestigkeit und eine hohe Kernzähigkeit erfordern.
Industriemaschinen
Verbindungselemente, Stifte, Buchsen und Kreuzgelenke, die hohen Aufprall- und Abriebbelastungen standhalten müssen.
Öl- und Gaswerkzeuge
Kettenbolzen und Bohrkronenkomponenten, die hochdruckbedingter Reibung und Stoßbelastungen ausgesetzt sind.
Eigenschaften
| Dichte | 7,85 g/cm³ |
| Zugfestigkeit | 530 - 660 MPa |
| Streckgrenze | 380 - 450 MPa |
| Oberflächenhärte | 58 - 62 HRC |
| Kernhärte | 20 - 35 HRC |
| Bruchdehnung | 15 - 25% |
| Wärmeleitfähigkeit | 46,6 W/m-K |
| Zerspanbarkeitsbewertung | 65% |
| Schweißbarkeit | Gut |
| Einsatzhärtungstiefe | 0,5 - 1,5 mm |
| Max. Teilegröße | 2000 x 800 x 600 mm |