
+86-188-7042-1176
project@jcproto.com
Mo-Fr: 8-18 Uhr (GMT+8)
EN
ISO 9001:2015 zertifiziert
Werkzeugstahl A2
AISI A2 stellt den Maßstab für Vielseitigkeit in der Familie der Kaltarbeitsstähle dar. Es ist eine lufthärtende Legierung, die einen überlegenen Kompromiss zwischen der Zähigkeit von S7 und der Verschleißfestigkeit von D2 bietet. Die entscheidende Eigenschaft von A2 ist seine hervorragende Maßstabilität während der Wärmebehandlung; da es an Luft statt in Öl abgeschreckt wird, werden innere Spannungen und Verzug minimiert. Bei Jucheng Precision nutzen wir diese Stabilität, um hochpräzise Schnittmatrizen, komplexe Lehren und robuste Maschinenkomponenten zu fertigen. Wir steuern den gesamten Prozess – vom anfänglichen CNC-Fräsen im geglühten Zustand bis zum abschließenden Präzisionsschleifen des gehärteten Teils (58–62 HRC) – und stellen so sicher, dass Ihre Werkzeuge Millionen von Zyklen ohne Ausfall leisten.
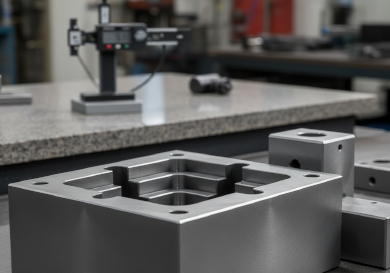
Bearbeitungsmöglichkeiten für Werkzeugstahl A2
| Kapazität | Technische Beschreibung | Jucheng-Vorteil |
|---|---|---|
| Fräsen im geglühten Zustand | A2 wird typischerweise im geglühten Zustand (~200 HB) bearbeitet. Wir setzen Hochgeschwindigkeitsfräsen ein, um komplexe Matrizengeometrien vor dem Härten zu erzeugen. | Unsere 5-Achs-Haas-Maschinen können komplexe Taschen und Profile mit hoher Effizienz fräsen, wodurch die Durchlaufzeiten für kundenspezifische Werkzeuge verkürzt werden. |
| Hartfräsen (nach der Wärmebehandlung) | Fertigbearbeitung von A2 nach dem Lufthärten auf 58–62 HRC mit speziellen Keramik- oder CBN-Schneidwerkzeugen. | Ermöglicht es uns, eventuelle Mikroverformungen aus der Wärmebehandlung zu korrigieren und sicherzustellen, dass kritische Matrizenmerkmale ohne starkes Schleifen perfekt ausgerichtet sind. |
| Präzisions-Flächenschleifen | Erreichen von höchster Ebenheit und Parallelität auf A2-Platten und -Blöcken nach dem Härten. | Wir halten Ebenheitstoleranzen innerhalb von 0,005 mm ein, was für mehrstufige Stanzwerkzeuge und Präzisionsvorrichtungen unerlässlich ist. |
| Drahterodier-Integration | Einsatz von Drahterodieren, um scharfe Innenkanten und komplexe Profile in gehärtete A2-Blöcke zu schneiden. | Jucheng bietet einen kompletten Arbeitsablauf: CNC-Schruppen -> Wärmebehandlung -> Drahterodier-Finish -> Präzisionsschleifen. |
Fertigungsrichtlinien für Werkzeugstahl A2
Maßhaltigkeit:
A2 ist ein “lufthärtender” Stahl, was bedeutet, dass er sich während der Wärmebehandlung deutlich weniger verzieht als ölhärtende Stähle (wie O1). Tipp: Dies macht ihn ideal für komplexe Formen, bei denen maßliche Präzision entscheidend ist.
Wärmebehandlungsprozess:
Um Spitzenleistung zu erreichen, muss A2 auf ~950°C erhitzt und dann an ruhender Luft abgekühlt werden. Tipp: Wir führen stets ein Doppel-Anlassen durch, um sicherzustellen, dass das Material stabilisiert wird und eine gleichmäßige 58-62 HRC erreicht.
Eckenradien:
Obwohl A2 stabil ist, können scharfe Innenkanten dennoch als Spannungsspitzen wirken. Tipp: Fügen Sie in gefrästen Taschen stets einen kleinen Radius (min. 0,5 mm) ein, um die Ermüdungslebensdauer des Werkzeugs zu verbessern.
Schleifvorsichtsmaßnahmen:
Gehärteter A2 kann empfindlich auf “Schleifbrand” reagieren, wenn die Scheibe zu aggressiv ist. Tipp: Wir verwenden spezifische Scheibenspezifikationen und leichte Zustellungen, um eine Oberflächenerweichung beim Fertigschleifen zu verhindern.
Hauptanwendungen
Stanz- und Schnittwerkzeuge
Stempel, Matrizensegmente und Abstreiferplatten für die Hochvolumen-Metallumformung, bei der Verschleißfestigkeit von größter Bedeutung ist.
Präzisionslehren
Ringlehren, Dornlehren und Prüfblöcke, die ihre Größe über Jahre industrieller Nutzung hinweg beibehalten müssen.
Industriemesser
Schermesser, Rotationsschneider und Holzhackmesser, die eine Balance aus Zähigkeit und Schneidhaltigkeit erfordern.
Spritzgussformeinsätze
Kleine, hochverschleißfeste Einsätze in Kunststoffformen, bei denen A2 eine bessere Haltbarkeit als Standard-P20 oder 420-Edelstahl bietet.
Eigenschaften
| Dichte | 7,86 g/cm³ |
| Zugfestigkeit | 2000+ MPa |
| Streckgrenze | 1500+ MPa |
| Härte | 58 - 62 HRC |
| Schlagzähigkeit | 27 J (Charpy-V-Kerbe) |
| Wärmeleitfähigkeit | 26,0 W/m-K |
| Zerspanbarkeitsbewertung | 60% (geglüht) |
| Schweißbarkeit | Gering |
| Verschleißfestigkeit | Hoch |
| Stabilität beim Härten | Überlegen |
| Max. Teilegröße | 2000 x 800 x 600 mm |