
+86-188-7042-1176
project@jcproto.com
الإثنين-الجمعة: 8ص-6م (GMT+8)
EN
معتمد ISO 9001:2015
فولاذ الأدوات A2
يمثل AISI A2 المعيار المرجعي للتنوع في عائلة فولاذ أدوات التشغيل البارد. إنه سبيكة تتصلب بالهواء وتوفر حلًا وسطًا متفوقًا بين متانة S7 ومقاومة التآكل في D2. السمة المميزة لـ A2 هي استقراره البعدي الممتاز أثناء المعالجة الحرارية؛ ولأنه يُطفأ بالهواء بدلًا من الزيت، يتم تقليل الإجهادات الداخلية والالتواء إلى الحد الأدنى. في Jucheng Precision، نستفيد من هذا الاستقرار لتصنيع قوالب ختم عالية الدقة وأدوات قياس معقدة ومكونات آلية متينة. نحن ندير العملية بأكملها—من التفريز CNC الأولي في الحالة الملدنة إلى التجليخ الدقيق النهائي للقطعة المصلدة (58-62 HRC)—لضمان أن تؤدي أدواتك ملايين الدورات دون فشل.
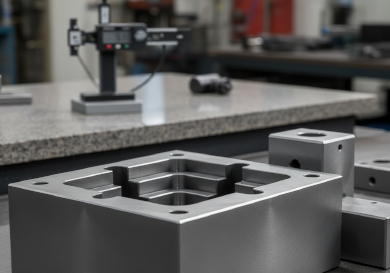
قدرات تشغيل فولاذ الأدوات A2
| القدرة | الوصف الفني | ميزة Jucheng |
|---|---|---|
| التفريز في الحالة الملدنة | عادةً ما يتم تشغيل A2 في حالته الملدنة (~200 HB). نستخدم التفريز عالي السرعة لإنشاء أشكال قوالب معقدة قبل التصلد. | يمكن لآلات Haas الخماسية المحاور لدينا نحت جيوب وملامح معقدة بكفاءة عالية، مما يقلل أوقات التسليم للأدوات المخصصة. |
| التفريز الصلب (بعد المعالجة الحرارية) | تشطيب A2 بعد تصلده بالهواء إلى 58-62 HRC باستخدام أدوات قطع خزفية أو CBN متخصصة. | يتيح لنا تصحيح أي تشوهات دقيقة ناتجة عن المعالجة الحرارية، مما يضمن محاذاة ملامح القالب الحرجة بشكل مثالي دون تجليخ ثقيل. |
| التجليخ السطحي الدقيق | تحقيق أقصى درجات الاستواء والتوازي على ألواح وكتل A2 بعد التصلد. | نحافظ على تفاوتات الاستواء ضمن 0.005 مم، وهو أمر ضروري لقوالب الختم متعددة المراحل والمثبتات الدقيقة. |
| دمج القطع بالأسلاك الكهربائية (Wire EDM) | استخدام Wire EDM لقطع الزوايا الداخلية الحادة والملامح المعقدة في كتل A2 المصلدة. | توفر Jucheng سير عمل كاملًا: التفريز CNC الخشن -> المعالجة الحرارية -> التشطيب بـ Wire EDM -> التجليخ الدقيق. |
إرشادات التصنيع لفولاذ الأدوات A2
الاستقرار الأبعادي:
A2 هو فولاذ “يتصلب بالهواء”، مما يعني أنه يتشوه بشكل أقل بكثير أثناء المعالجة الحرارية مقارنة بالفولاذ الذي يتصلب بالزيت (مثل O1). نصيحة: وهذا يجعله مثالياً للقوالب المعقدة حيث تكون الدقة الأبعادية بالغة الأهمية.
عملية المعالجة الحرارية:
لتحقيق الأداء الأمثل، يجب تسخين A2 إلى حوالي 950 درجة مئوية ثم تبريده في الهواء الساكن. نصيحة: نقوم دائماً بإجراء عمليتي تلطيف (Double Tempering) لضمان استقرار المادة ووصولها إلى صلابة ثابتة تتراوح بين 58-62 HRC.
أنصاف أقطار الزوايا:
على الرغم من أن A2 مستقر، إلا أن الزوايا الداخلية الحادة قد تعمل كمركزات للإجهاد. نصيحة: احرص دائماً على تضمين نصف قطر صغير (بحد أدنى 0.5 مم) في التجاويف المفروزة لتحسين عمر الكلال للأداة.
احتياطات التجليخ:
قد يكون A2 المقسى حساساً لـ“حرق التجليخ” إذا كان قرص التجليخ عدوانياً للغاية. نصيحة: نستخدم درجات أقراص محددة وتمريرات خفيفة لمنع تليين السطح أثناء تجليخ التشطيب.
التطبيقات الأساسية
قوالب الختم والتقطيع
المكابس وشرائح القوالب وألواح النزع لتشكيل المعادن بكميات كبيرة حيث تكون مقاومة التآكل أمراً بالغ الأهمية.
أدوات القياس الدقيقة
مقاييس الحلقات ومقاييس السدادات والكتل المعيارية التي يجب أن تحافظ على أبعادها على مدى سنوات من الاستخدام الصناعي.
السكاكين الصناعية
شفرات القص، القواطع الدوارة، وسكاكين تقطيع الخشب التي تتطلب توازناً بين المتانة والحفاظ على الحد.
إدراجات قوالب الحقن
إدراجات صغيرة عالية التآكل في قوالب البلاستيك حيث يوفر A2 متانة أفضل من P20 القياسي أو الفولاذ المقاوم للصدأ 420.
الخصائص
| الكثافة | 7.86 جم/سم³ |
| مقاومة الشد | 2000+ ميجاباسكال |
| مقاومة الخضوع | 1500+ ميجاباسكال |
| الصلابة | 58 - 62 HRC |
| مقاومة الصدمات | 27 جول (شاربي V-notch) |
| التوصيل الحراري | 26.0 واط/م-ك |
| تقييم قابلية التشغيل | 60% (ملدن) |
| قابلية اللحام | ضعيفة |
| مقاومة التآكل | عالية |
| الاستقرار في المعالجة الحرارية | متفوق |
| أقصى حجم للقطعة | 2000 × 800 × 600 مم |