
+86-188-7042-1176
project@jcproto.com
Lun-Vie: 8am-6pm (GMT+8)
ES
Certificado ISO 9001:2015
Acero para Herramientas A2
AISI A2 representa el referente en versatilidad dentro de la familia de aceros para herramientas de trabajo en frío. Es una aleación de temple al aire que ofrece un compromiso superior entre la tenacidad del S7 y la resistencia al desgaste del D2. La característica definitoria del A2 es su excelente estabilidad dimensional durante el tratamiento térmico; debido a que se templa al aire en lugar de al aceite, se minimizan las tensiones internas y el alabeo. En Jucheng Precision, aprovechamos esta estabilidad para fabricar punzones y matrices de alta precisión, calibres complejos y componentes de máquina robustos. Gestionamos todo el proceso, desde el fresado CNC inicial en estado recocido hasta el rectificado de precisión final de la pieza endurecida (58-62 HRC), lo que garantiza que sus herramientas soporten millones de ciclos sin fallar.
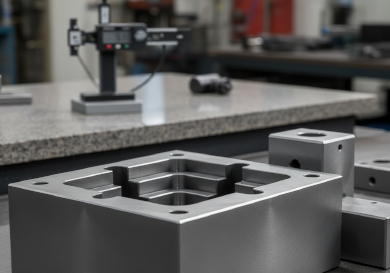
Capacidades de mecanizado del acero para herramientas A2
| Capacidad | Descripción técnica | Ventaja de Jucheng |
|---|---|---|
| Fresado en estado recocido | El A2 normalmente se mecaniza en su estado recocido (~200 HB). Utilizamos fresado de alta velocidad para crear geometrías de matriz complejas antes del endurecimiento. | Nuestras máquinas Haas de 5 ejes pueden tallar bolsillos y perfiles complejos con alta eficiencia, reduciendo los plazos de entrega para utillajes personalizados. |
| Fresado en duro (posterior al tratamiento térmico) | Acabado del A2 después de haber sido templado al aire a 58-62 HRC utilizando herramientas de corte especializadas de cerámica o CBN. | Nos permite corregir cualquier microdistorsión del tratamiento térmico, asegurando que las características críticas de la matriz se alineen perfectamente sin necesidad de un rectificado intensivo. |
| Rectificado de superficies de precisión | Conseguir la máxima planitud y paralelismo en placas y bloques de A2 después del endurecimiento. | Mantenemos tolerancias de planitud dentro de 0,005 mm, lo cual es esencial para matrices de estampado multietapa y dispositivos de precisión. |
| Integración de electroerosión por hilo | Uso de electroerosión por hilo para cortar esquinas internas afiladas y perfiles complejos en bloques de A2 endurecido. | Jucheng ofrece un flujo de trabajo completo: Desbaste CNC -> Tratamiento térmico -> Acabado por electroerosión por hilo -> Rectificado de precisión. |
Directrices de fabricación para el acero para herramientas A2
Estabilidad dimensional:
El A2 es un acero de “endurecimiento al aire”, lo que significa que se distorsiona significativamente menos durante el tratamiento térmico que los aceros templados en aceite (como el O1). Consejo: Esto lo hace ideal para troqueles complejos donde la precisión dimensional es crítica.
Proceso de tratamiento térmico:
Para lograr el máximo rendimiento, el A2 debe calentarse a ~950 °C y luego enfriarse al aire en reposo. Consejo: Siempre realizamos un doble revenido para garantizar que el material se estabilice y alcance una dureza constante de 58-62 HRC.
Radios de esquina:
Aunque el A2 es estable, las esquinas internas afiladas aún pueden actuar como concentradores de tensiones. Consejo: Incluya siempre un radio pequeño (mín. 0,5 mm) en las cavidades fresadas para mejorar la vida a la fatiga de la herramienta.
Precauciones de rectificado:
El A2 endurecido puede ser sensible a las “quemaduras de rectificado” si la muela es demasiado agresiva. Consejo: Utilizamos grados de muela específicos y pasadas ligeras para evitar el ablandamiento de la superficie durante el rectificado de acabado.
Aplicaciones principales
Troqueles de estampado y corte
Punzones, segmentos de troquel y placas extractoras para la conformación de metales en grandes volúmenes donde la resistencia al desgaste es primordial.
Calibres de precisión
Calibres de anillo, calibres de tapón y bloques patrón que deben mantener su tamaño a lo largo de años de uso industrial.
Cuchillas industriales
Cuchillas de cizalla, cortadores rotativos y cuchillas para astillado de madera que requieren un equilibrio entre tenacidad y retención del filo.
Insertos para moldes de inyección
Insertos pequeños de alto desgaste en moldes de plástico donde el A2 ofrece mejor durabilidad que el P20 estándar o el acero inoxidable 420.
Propiedades
| Densidad | 7,86 g/cm³ |
| Resistencia a la tracción | 2000+ MPa |
| Límite elástico | 1500+ MPa |
| Dureza | 58 - 62 HRC |
| Resistencia al impacto | 27 J (Charpy entalla en V) |
| Conductividad térmica | 26,0 W/m-K |
| Índice de maquinabilidad | 60% (Recocido) |
| Soldabilidad | Baja |
| Resistencia al desgaste | Alta |
| Estabilidad en tratamiento térmico | Superior |
| Tamaño máximo de pieza | 2000 x 800 x 600 mm |