
+86-188-7042-1176
project@jcproto.com
Lun-Ven : 8h-18h (GMT+8)
EN
Certifié ISO 9001:2015
Acier à outils A2
L'AISI A2 représente la référence en matière de polyvalence dans la famille des aciers à outils pour travail à froid. C'est un alliage à durcissement à l'air qui offre un compromis supérieur entre la ténacité du S7 et la résistance à l'usure du D2. La caractéristique déterminante de l'A2 est son excellente stabilité dimensionnelle lors du traitement thermique ; comme il est trempé à l'air plutôt qu'à l'huile, les contraintes internes et le gauchissement sont minimisés. Chez Jucheng Precision, nous exploitons cette stabilité pour fabriquer des matrices de poinçonnage de haute précision, des calibres complexes et des composants de machines robustes. Nous gérons l'ensemble du processus—du fraisage CNC initial à l'état recuit jusqu'à la rectification de précision finale de la pièce durcie (58-62 HRC)—garantissant que vos outils réalisent des millions de cycles sans défaillance.
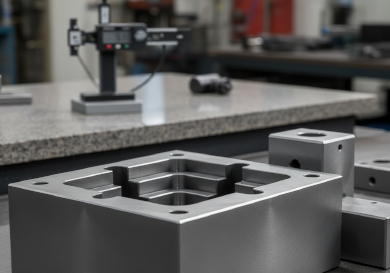
Capacités d'usinage de l'acier à outils A2
| Capacité | Description technique | Avantage Jucheng |
|---|---|---|
| Fraisage à l'état recuit | L'A2 est généralement usiné à l'état recuit (~200 HB). Nous utilisons le fraisage à grande vitesse pour créer des géométries de matrices complexes avant durcissement. | Nos machines Haas 5 axes peuvent usiner des poches et des profils complexes avec une grande efficacité, réduisant les délais de livraison pour l'outillage sur mesure. |
| Fraisage à sec (après traitement thermique) | Finition de l'A2 après son durcissement à l'air à 58-62 HRC à l'aide d'outils de coupe spécialisés en céramique ou CBN. | Nous permet de corriger toute micro-déformation issue du traitement thermique, garantissant que les caractéristiques critiques de la matrice s'alignent parfaitement sans rectification lourde. |
| Rectification de surface de précision | Obtention d'une planéité et d'un parallélisme ultimes sur les plaques et blocs en A2 après durcissement. | Nous maintenons des tolérances de planéité de 0,005 mm, ce qui est essentiel pour les matrices d'estampage multi-étages et les gabarits de précision. |
| Intégration de l'électroérosion à fil | Utilisation de l'électroérosion à fil pour découper des angles internes vifs et des profils complexes dans les blocs d'A2 durcis. | Jucheng offre un flux de travail complet : Ébauche CNC -> Traitement thermique -> Finition par électroérosion à fil -> Rectification de précision. |
Directives de fabrication pour l'acier à outils A2
Stabilité dimensionnelle :
L'A2 est un acier à “ durcissement à l'air ”, ce qui signifie qu'il se déforme nettement moins lors du traitement thermique que les aciers trempés à l'huile (comme l'O1). Conseil : Cela le rend idéal pour les matrices complexes où la précision dimensionnelle est critique.
Processus de traitement thermique :
Pour obtenir des performances optimales, l'A2 doit être chauffé à ~950°C puis refroidi à l'air calme. Conseil : Nous effectuons toujours un double revenu pour garantir que le matériau est stabilisé et atteint une dureté constante de 58-62 HRC.
Rayons d'angle :
Bien que l'A2 soit stable, les angles internes vifs peuvent encore agir comme des concentrateurs de contraintes. Conseil : Incluez toujours un petit rayon (min 0,5 mm) dans les poches fraisées pour améliorer la durée de vie en fatigue de l'outil.
Précautions de meulage :
L'A2 trempé peut être sensible aux “ brûlures de meulage ” si la meule est trop agressive. Conseil : Nous utilisons des grades de meule spécifiques et des passes légères pour éviter le ramollissement de la surface lors de la rectification de finition.
Applications principales
Matrices d'estampage et de découpage
Poinçons, segments de matrice et plaques dévêtisseuses pour le formage des métaux à grande cadence, où la résistance à l'usure est primordiale.
Calibres de précision
Calibres à bague, calibres à tampon et blocs de référence qui doivent conserver leur dimension au fil des années d'utilisation industrielle.
Couteaux industriels
Lames de cisaille, lames rotatives et couteaux à bois exigeant un équilibre entre ténacité et tenue du tranchant.
Inserts de moules d'injection
Petits inserts à forte usure dans les moules plastiques, où l'A2 offre une meilleure durabilité que le P20 standard ou l'inox 420.
Propriétés
| Densité | 7,86 g/cm³ |
| Résistance à la traction | 2000+ MPa |
| Limite d'élasticité | 1500+ MPa |
| Dureté | 58 - 62 HRC |
| Résistance aux chocs | 27 J (Charpy V-notch) |
| Conductivité thermique | 26,0 W/m-K |
| Indice d'usinabilité | 60% (recuit) |
| Soudabilité | Médiocre |
| Résistance à l'usure | Élevée |
| Stabilité à haute température | Supérieure |
| Taille max. de pièce | 2000 x 800 x 600 mm |