
スパークアウトとは、平面研削において、プログラムされたインフィードが停止した後も砥石が工作物上を走査し続ける最終段階のことです。このパスにより、砥石と工作物の系が弾性たわみを解放し、残った高い部分の材料を少量除去することができます。仕上げ研削後の寸法を安定させる助けにはなりますが、不適切な段取り、ドレッシング不良の砥石、大きな素材ばらつき、または歪んだ工作物を補うことはできません。.
図面が公差に近い場合、「スパークアウトを増やす」だけでは完全な工程計画とはなりません。パス数、砥石の状態、クーラント、ワークホールディング、温度、測定タイミングはすべて結果に影響します。スパークアウトを管理された仕上げ変数の一つとして扱い、安定した後に部品を検証してください。.
スパークアウト中に何が起こるか
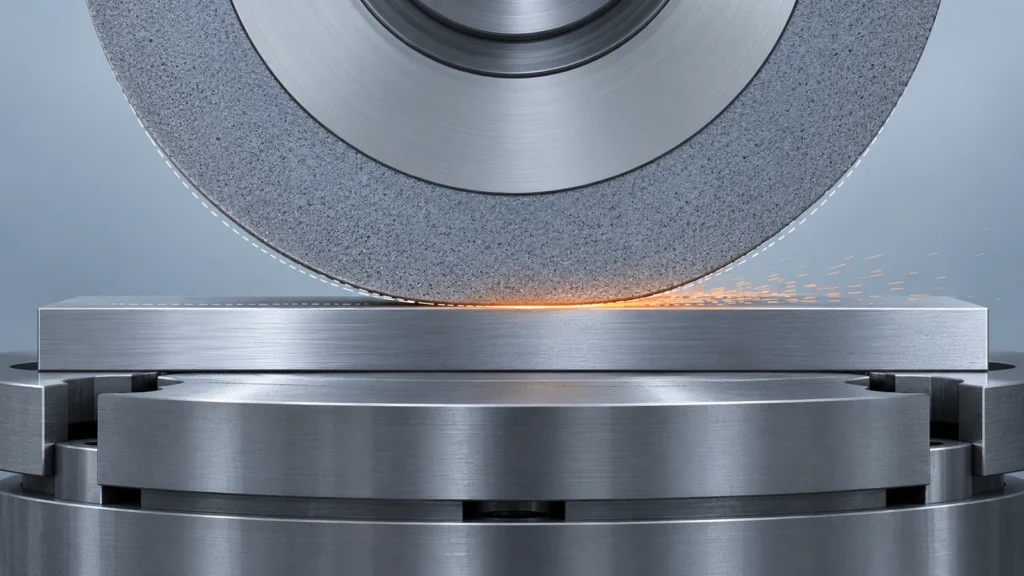
一般的な平面研削サイクルでは、砥石は測定された増分で工作物に切り込まれ、その後表面を走査します。接触中、機械、砥石、治具、工作物は研削力の下でわずかにたわみます。インフィードが停止しても、この弾性系は無負荷位置に即座に戻るわけではありません。走査を続けることで、たわみが緩和されるにつれて砥石は残った高い部分と軽く接触し続けることができます。.
なぜ最終パスで寸法が変わり得るのか
主な価値は、管理された研削シーケンスの終端における再現性にあります。仕上げインフィードでは、砥石と機械が負荷の下でたわむため、高い領域に少量の材料が残ることがあります。負荷を低減した状態での走査の継続により、それらの領域をより一貫した接触に導くことができます。砥石が鋭く、工作物が確実に固定され、前工程が妥当で均一な取り代を残している場合、これは寸法安定性と表面均一性を改善できます。.
その効果は部品だけでなく系に結びついています。柔軟な治具、弱い磁気保持、長いオーバーハング、目詰まりした砥石、または広い接触領域はたわみを変化させ得ます。工作物が薄い場合、研削中に反り、解放後にスプリングバックすることがあります。したがって、部品が温かい状態やクランプされた状態で測定した値は、冷却され自由状態の結果と異なる場合があります。追加のパスはそれらの原因を除去しません。.
平面研削自体は、図面の機能要件に適合させるべきです。このサイトの 表面研削工程ページ 関連する能力の文脈を提供する。図面には依然として、要求される厚さ、平坦度、平行度、および仕上げを明記する必要がある。滑らかに見える面だけでは、これらの特性のいずれも確立されない。.
追加のドウェルが効果を失うのはどこか
パス数が多いほど常に良いとは限らない。砥石が鈍いか目詰まりしている場合、トラバースを続けると、清浄な切削を生み出すどころか、擦りと熱を増大させる可能性がある。過度のドウェルは、熱に敏感な面や硬化面を焼き、残留応力を変化させ、砥石を目詰まりさせ、または有意な改善なしにサイクルタイムを浪費する可能性がある。ワークが曲がっている場合、パス数では自由状態の形状をクランプ状態の形状に一致させることはできない。.
スパークアウトは、不均一な取り代を修正する代わりとしても不適切である。先行する工程で生じた高低の領域は異なるタイミングで接触する可能性があり、局所的な加熱や不均一な支持が結果を予測不能にする可能性がある。反ったブランクの場合、まず基準を確立し、歪みを安全に除去するのに十分な取り代があるかどうかを判断する。不十分な場合は、仕上げ研削の前に図面または製造ルートを見直す必要があるかもしれない。.
各パスの後に変化する測定値は、作業者を単一の読み取り値が理想的に見えるまで研削し続けるよう誘惑する可能性がある。それは他の箇所での寸法過大/過小誤差や平行度の喪失につながる可能性がある。合否測定と停止基準を事前に定義する。特性が測定器の不確かさに近い場合、小さな読み取り値の変動をすべて実際の材料除去として扱うのではなく、再現性と温度を考慮する。.
パス周辺の変数を管理する
再現性のあるスパークアウトサイクルは最終トラバースの前に始まる。砥石がドレッシングされており、材料と接触面積に適していることを確認する。安定したワーク保持方法を使用し、薄肉部を研削域の近くで支持し、部品が基準面下の切り粉やバリなしで着座していることを確認する。クーラント流量を維持し、砥石が既に最終寸法にある面に擦り付くことを避ける。.
仕上げ取り代を一定に保つ。重い粗加工の後に、変動する面を単一の試みでスパークアウトして公差内に収めようとしてはならない。必要に応じて段階的除去を用い、最終パスの前に部品と機械が予測可能な状態に達するようにする。繰り返しジョブのために、仕上げインフィード、トラバースパターン、砥石状態、クーラント状態、およびドウェル戦略を記録する。これらの工程メモにより、後の変更が追跡可能になる。.
- 形状や取り代がそれを正当化する場合、粗加工、半仕上げ、および最終研削を分離する。.
- 切削挙動や仕上げがそれを必要と示す場合に砥石をドレッシングする。鈍い刃を補償するために余分なドウェルを使用しない。.
- 接触領域の近くで柔軟なワークを支持し、過度のクランプを避ける。.
- 最終的な自由状態検査の前に、部品を冷却させ、治具から解放する。.
- 部品ごとに同じ測定位置と向きを使用する。.
ゲージを追いかけずに結果を検証する
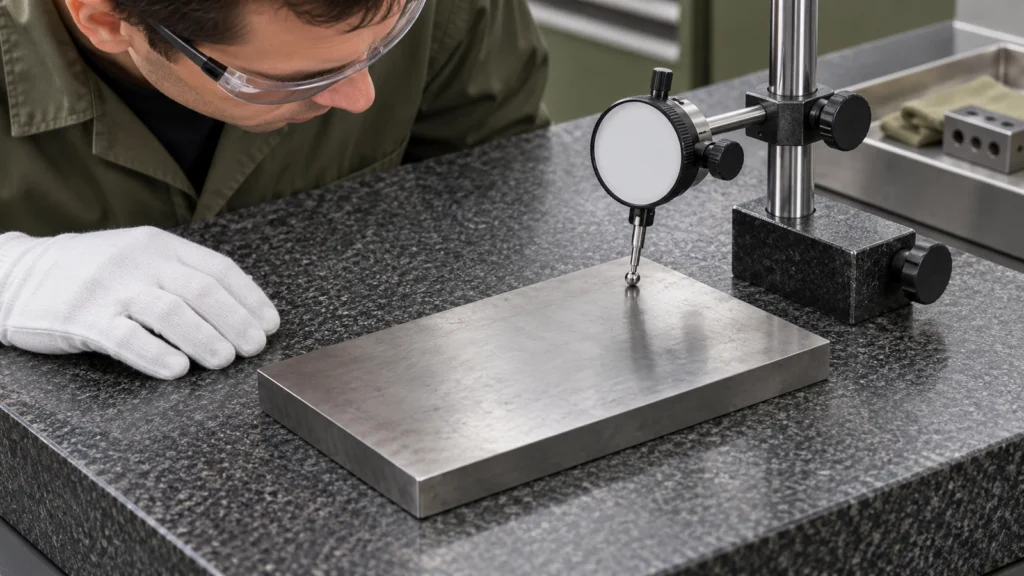
図面が管理する特性を測定する。マイクロメータまたは適切な厚さ測定器は局所的な厚さを確認できる。平坦度と平行度には、関連する面の関係を評価できるセットアップが必要である。粗さ測定器は、指定されたフィルタと方向の下でテクスチャを評価する。1つの測定が3つすべての代わりにはならない。.
安定した研削ルートでこの操作を用いる
健全なルートは、ブランク状態、基準準備、取り代、粗加工および仕上げ工程、該当する場合の冷却または応力除去の必要性、および最終測定を定義する。スパークアウトはそのシーケンスの終わり近くに属する。適切な量は機械と部品に依存し、砥石、材料、治具、および形状をまたいで転用できる普遍的なパス数は存在しない。.
プロセスを開発する際は、一度に1つの変数だけを変更し、測定結果を記録します。冷却後の自由状態の寸法と形状を比較し、追加のパスが意味のある差を生み出したかどうかを判断します。これにより、スパークアウトは儀式的なものから、プロセスにおける管理されたステップへと変わります。.
よくある質問
スパークアウトとは、砥石が材料を全く除去しないという意味ですか?
いいえ。プログラムされたインフィードは停止していても、システムは弾性的にたわんだままであり、砥石が高い箇所から少量の材料を除去し続ける可能性があります。.
スパークアウトを増やせば平面度を修正できますか?
残留する高い箇所と機械のたわみが制限要因である場合、表面を改善できる可能性があります。しかし、不適切な支持、ワークの反り、大きな歪み、または不十分なデータム戦略を確実に修正することはできません。.
スパークアウトのパスは何回使用すべきですか?
普遍的な回数はありません。特定の機械、砥石、治具、材料、公差に合わせてサイクルを確立し、その後、冷却されクランプを解除した部品を図面と照合して検証してください。.