
Искровой выход — это заключительный этап плоского шлифования, когда круг продолжает перемещаться по заготовке после прекращения запрограммированной подачи. Этот проход позволяет системе «круг–заготовка» снять упругую деформацию и удалить небольшое количество оставшегося выступающего материала. Он может помочь стабилизировать размер после чистового шлифования, но не может компенсировать неподходящую наладку, плохо правленый круг, значительные колебания припуска или деформированную заготовку.
Когда чертёж близок к допуску, “добавить побольше искрового выхода” — это не полноценный технологический план. Количество проходов, состояние круга, СОЖ, закрепление заготовки, температура и момент измерения — всё это влияет на результат. Рассматривайте искровой выход как одну контролируемую переменную чистовой обработки, а затем проверяйте деталь после того, как она стабилизируется.
Что происходит во время искрового выхода
В типичном цикле плоского шлифования круг подаётся на заготовку измеренными шагами, а затем перемещается по поверхности. Во время контакта станок, круг, приспособление и заготовка упруго деформируются на небольшие величины под действием силы шлифования. Когда подача прекращается, эта упругая система не возвращается мгновенно в ненагруженное положение. Продолжающиеся перемещения могут удерживать круг в лёгком контакте с оставшимися выступами по мере снятия деформации.
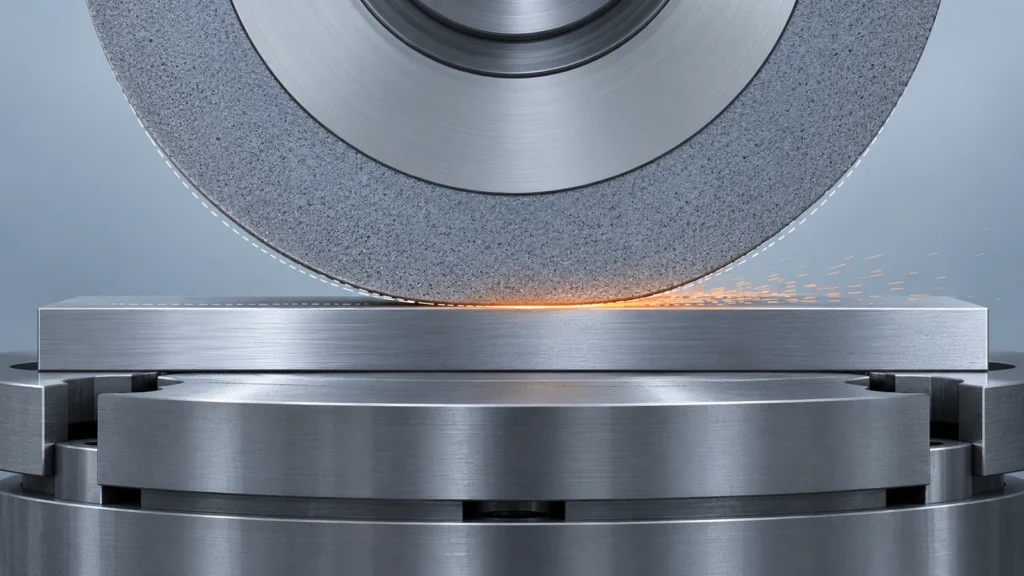
Почему заключительные проходы могут изменить размер
Основная ценность — повторяемость в конце контролируемой последовательности шлифования. Чистовая подача может оставить небольшое количество материала на выступающих участках, поскольку круг и станок деформируются под нагрузкой. Продолжающиеся проходы при пониженной нагрузке могут привести эти участки в более равномерный контакт. Это может улучшить стабильность размера и однородность поверхности, когда круг острый, заготовка надёжно закреплена, а предыдущие операции оставили разумный и равномерный припуск.
Эффект связан с системой, а не только с деталью. Податливое приспособление, слабое магнитное удержание, большой вылет, засаленный круг или широкая зона контакта могут изменить деформацию. Если заготовка тонкая, она может изгибаться при шлифовании и пружинить после освобождения. Поэтому измерение, выполненное, пока деталь тёплая или зажата, может отличаться от результата в остывшем свободном состоянии. Дополнительные проходы не устраняют эти причины.
Само плоское шлифование должно соответствовать функциональному требованию чертежа. На сайте страница процесса плоского шлифования обеспечивает соответствующий контекст возможностей; в чертеже всё равно должны быть указаны требуемая толщина, плоскостность, параллельность и чистота обработки. Одна лишь гладкая на вид поверхность не подтверждает ни одну из этих характеристик.
Где дополнительная выдержка перестаёт помогать
Большее число проходов не всегда лучше. Если круг затуплен или засален, продолжение продольного перемещения может усилить трение и нагрев, а не дать чистый рез. Чрезмерная выдержка может поджечь термочувствительную или закалённую поверхность, изменить остаточные напряжения, засалить круг или впустую потратить время цикла без значимого улучшения. Если заготовка изгибается, число проходов не заставит форму в свободном состоянии соответствовать форме в зажатом состоянии.
Выхаживание также является плохой заменой устранению неравномерного припуска. Высокие и низкие участки, созданные предыдущей операцией, могут вступать в контакт в разное время; локальный нагрев или неравномерная опора могут сделать результат непредсказуемым. Для покоробленной заготовки сначала решите, достаточно ли припуска, чтобы создать базу и безопасно устранить искажение. Если нет, возможно, потребуется пересмотреть чертёж или маршрут изготовления перед чистовым шлифованием.
Измерение, которое меняется после каждого прохода, может подтолкнуть оператора продолжать шлифование, пока отдельное показание не станет идеальным. Это может привести к ошибкам завышенного/заниженного размера в других местах или к потере параллельности. Заранее определите приёмочное измерение и критерий остановки. Если характеристика близка к неопределённости прибора, учитывайте повторяемость и температуру, а не воспринимайте каждое небольшое изменение показания как фактическое съём материала.
Контролируйте переменные вокруг прохода
Воспроизводимый цикл выхаживания начинается до финального продольного прохода. Убедитесь, что круг правлен и подходит для материала и площади контакта. Используйте стабильный способ закрепления, поддерживайте тонкие сечения вблизи зоны шлифования и проверяйте, что деталь установлена без стружки и заусенцев под базовой поверхностью. Поддерживайте поток СОЖ и не допускайте трения круга о поверхность, уже достигшую окончательного размера.
Поддерживайте постоянный припуск на чистовую обработку. После тяжёлого чернового шлифования не следует одной попыткой выхаживать переменную поверхность до допуска. При необходимости используйте поэтапный съём, позволяя детали и станку достичь предсказуемого состояния перед финальными проходами. Записывайте подачу при чистовой обработке, схему продольных перемещений, состояние круга, состояние СОЖ и стратегию выдержки для повторяющихся работ. Эти технологические заметки делают последующие изменения прослеживаемыми.
- Разделяйте черновое, получистовое и финальное шлифование, когда этого требует геометрия или припуск.
- Правьте круг, когда поведение при резании или чистота указывают на необходимость; не используйте дополнительную выдержку для компенсации затупленной кромки.
- Поддерживайте гибкие детали вблизи зоны контакта и избегайте чрезмерного зажима.
- Дайте детали остыть и освободите её из приспособления перед финальным контролем в свободном состоянии.
- Используйте одни и те же места и ориентацию измерений от детали к детали.
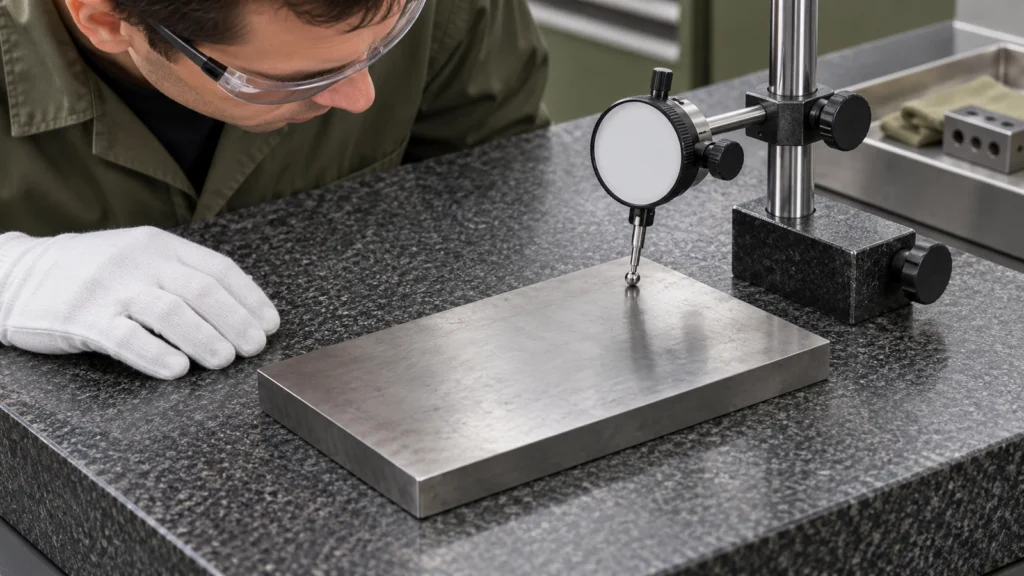
Проверяйте результат, не гоняясь за показаниями измерительного прибора
Измеряйте характеристику, которую контролирует чертёж. Микрометр или подходящий толщиномер может проверить локальную толщину; плоскостность и параллельность требуют оснастки, способной оценить соответствующее соотношение поверхностей. Прибор шероховатости оценивает текстуру в рамках заданного фильтра и направления. Одно измерение не может заменить все три.
Используйте операцию в стабильном маршруте шлифования
Обоснованный маршрут определяет состояние заготовки, подготовку базы, припуск, черновые и чистовые операции, потребность в охлаждении или снятии напряжений, если применимо, и финальное измерение. Выхаживание относится к концу этой последовательности. Надлежащая величина зависит от станка и детали; не существует универсального числа проходов, которое можно перенести между кругами, материалами, приспособлениями и геометриями.
При разработке процесса изменяйте по одной переменной за раз и документируйте измеренный результат. Сравните размер и форму в свободном состоянии после охлаждения, затем решите, дали ли дополнительные проходы значимую разницу. Это превращает выхаживание из ритуала в контролируемый этап процесса.
Часто задаваемые вопросы
Означает ли выхаживание, что круг не снимает материал?
Нет. Запрограммированная подача может быть остановлена, но система может оставаться упруго отклонённой, и круг может продолжать снимать небольшие количества материала с высоких участков.
Может ли большее выхаживание исправить плоскостность?
Оно может улучшить поверхность, когда ограничивающими факторами являются остаточные высокие точки и отжатие станка. Оно не исправит надёжно плохое базирование, изгиб заготовки, существенную деформацию или неадекватную стратегию базирования.
Сколько проходов выхаживания следует использовать?
Универсального количества нет. Установите цикл для конкретного станка, круга, приспособления, материала и допуска, затем проверьте охлаждённую незажатую деталь по чертежу.