
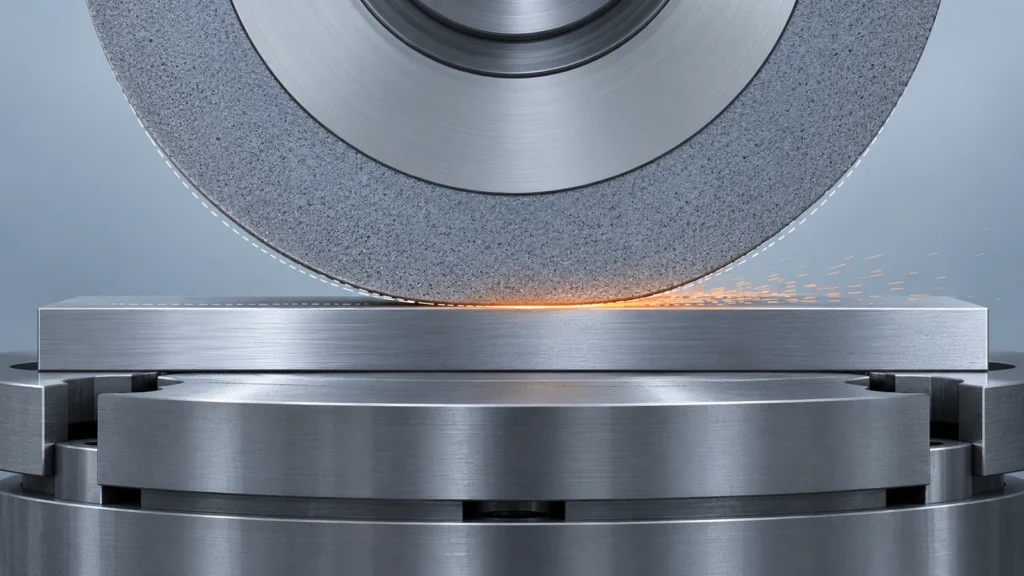
스파크아웃은 표면 연삭에서 프로그래밍된 인피드가 멈춘 후에도 숫돌이 공작물 위를 계속 주행하는 마지막 구간입니다. 이 패스는 숫돌-공작물 시스템이 탄성 변형을 해소하고 남은 소량의 고점 재료를 제거할 수 있게 합니다. 이는 정삭 치수의 안정화에 도움이 될 수 있지만, 부적합한 셋업, 잘못 드레싱된 숫돌, 상당한 여유량 편차 또는 변형된 공작물을 보상할 수는 없습니다.
도면이 공차에 근접한 경우, “스파크아웃을 더 하라”는 것은 완전한 공정 계획이 아닙니다. 패스 수, 숫돌 상태, 절삭유, 공작물 고정, 온도, 측정 시점이 모두 결과에 영향을 미칩니다. 스파크아웃을 하나의 통제된 정삭 변수로 취급한 다음, 부품이 안정된 후에 검증하십시오.
스파크아웃 중에 일어나는 일
일반적인 표면 연삭 사이클에서 숫돌은 측정된 증분으로 공작물에 인피드된 후 표면을 주행합니다. 접촉 중에 기계, 숫돌, 고정구, 공작물은 연삭력에 의해 소량 변형됩니다. 인피드가 멈추면 이 탄성 시스템은 무부하 위치로 즉시 복귀하지 않습니다. 계속된 주행은 변형이 완화됨에 따라 숫돌이 남은 고점과 가볍게 접촉하도록 유지할 수 있습니다.
마지막 패스가 치수를 변화시킬 수 있는 이유
주요 가치는 통제된 연삭 시퀀스 말미의 반복성입니다. 정삭 인피드는 부하 상태에서 숫돌과 기계가 변형되기 때문에 고점 부위에 소량의 재료를 남길 수 있습니다. 감소된 부하에서의 계속된 패스는 해당 부위를 보다 일관된 접촉으로 이끌 수 있습니다. 이는 숫돌이 날카롭고, 공작물이 견고하게 고정되어 있으며, 이전 작업이 합리적이고 균일한 여유량을 남긴 경우 치수 안정성과 표면 균일성을 향상시킬 수 있습니다.
그 효과는 부품만이 아니라 시스템과 연관됩니다. 유연한 고정구, 약한 자기 고정, 긴 오버행, 로딩된 숫돌 또는 넓은 접촉 영역은 변형을 변화시킬 수 있습니다. 공작물이 얇으면 연삭 중에 휘었다가 해제 후 되돌아올 수 있습니다. 따라서 부품이 따뜻하거나 클램프된 상태에서 측정한 값은 냉각된 자유 상태의 결과와 다를 수 있습니다. 추가 패스는 그러한 원인을 제거하지 못합니다.
표면 연삭 자체는 도면의 기능적 요구사항에 맞춰져야 합니다. 해당 사이트의 표면 연삭 공정 페이지 관련 역량 맥락을 제공합니다. 도면에는 여전히 요구되는 두께, 평탄도, 평행도 및 표면 조도가 명시되어야 합니다. 매끄러워 보이는 면만으로는 그러한 특성 중 어느 것도 입증되지 않습니다.
추가 드웰이 도움이 되지 않는 지점
패스 횟수가 많다고 항상 더 좋은 것은 아닙니다. 숫돌이 무디거나 눈메움(loaded)된 경우, 계속 이송하면 깨끗한 절삭을 만들어내기보다 문지름과 열을 증가시킬 수 있습니다. 과도한 정지(dwell)는 열에 민감하거나 경화된 표면을 태우고, 잔류 응력을 변화시키며, 숫돌을 글레이징(glaze)시키거나, 의미 있는 개선 없이 사이클 시간을 낭비할 수 있습니다. 공작물이 휘고 있다면, 패스 횟수만으로는 자유 상태의 형상을 클램프된 형상과 일치시킬 수 없습니다.
스파크아웃(spark-out)은 불균일한 여유량을 고치는 데에도 좋은 대안이 아닙니다. 이전 공정에서 생긴 높은 영역과 낮은 영역은 서로 다른 시점에 접촉할 수 있으며, 국부적 가열이나 불균일한 지지는 결과를 예측 불가능하게 만들 수 있습니다. 휘어진 소재의 경우, 먼저 기준면(datum)을 설정하고 변형을 안전하게 제거할 충분한 소재가 있는지 판단해야 합니다. 그렇지 않다면 최종 연삭 전에 도면이나 제조 경로를 검토해야 할 수 있습니다.
패스마다 측정값이 변하면 작업자는 단일 판독값이 이상적으로 보일 때까지 계속 연삭하고 싶은 유혹을 받을 수 있습니다. 이는 다른 곳에서 과대/과소 오차나 평행도 손실로 이어질 수 있습니다. 허용 측정 항목과 정지 기준을 미리 정의하십시오. 해당 특성이 측정기의 불확도에 가깝다면, 모든 작은 판독값 변화를 실제 재료 제거로 간주하지 말고 반복성과 온도를 고려하십시오.
패스 주변 변수 통제
반복 가능한 스파크아웃 사이클은 최종 이송 전에 시작됩니다. 숫돌이 드레싱되었고 재료 및 접촉 면적에 적합한지 확인하십시오. 안정적인 공작물 고정 방법을 사용하고, 연삭 영역 가까이에서 얇은 단면을 지지하며, 기준면 아래에 칩이나 버가 없이 부품이 안착되었는지 확인하십시오. 절삭유 흐름을 유지하고 숫돌이 이미 최종 치수에 도달한 표면에 문지르지 않도록 하십시오.
마무리 여유량을 일정하게 유지하십시오. 중황삭 후에 불균일한 표면을 단 한 번의 스파크아웃 시도로 공차 내에 맞추려 해서는 안 됩니다. 필요한 경우 단계적 제거를 사용하여 최종 패스 전에 부품과 기계가 예측 가능한 상태에 도달하도록 하십시오. 반복 작업을 위해 마무리 인피드, 이송 패턴, 숫돌 상태, 절삭유 상태 및 정지 전략을 기록하십시오. 이러한 공정 노트는 이후 변경을 추적 가능하게 만듭니다.
- 형상이나 여유량이 이를 정당화할 경우 황삭, 준마무리 및 최종 연삭을 분리하십시오.
- 절삭 거동이나 표면 조도가 필요하다고 나타낼 때 숫돌을 드레싱하십시오. 무딘 날을 보상하기 위해 추가 정지를 사용하지 마십시오.
- 접촉 영역 근처에서 유연한 공작물을 지지하고 과도한 클램핑을 피하십시오.
- 최종 자유 상태 검사 전에 부품을 냉각시키고 고정구에서 해제하십시오.
- 부품마다 동일한 측정 위치와 방향을 사용하십시오.
게이지를 쫓지 않고 결과 검증
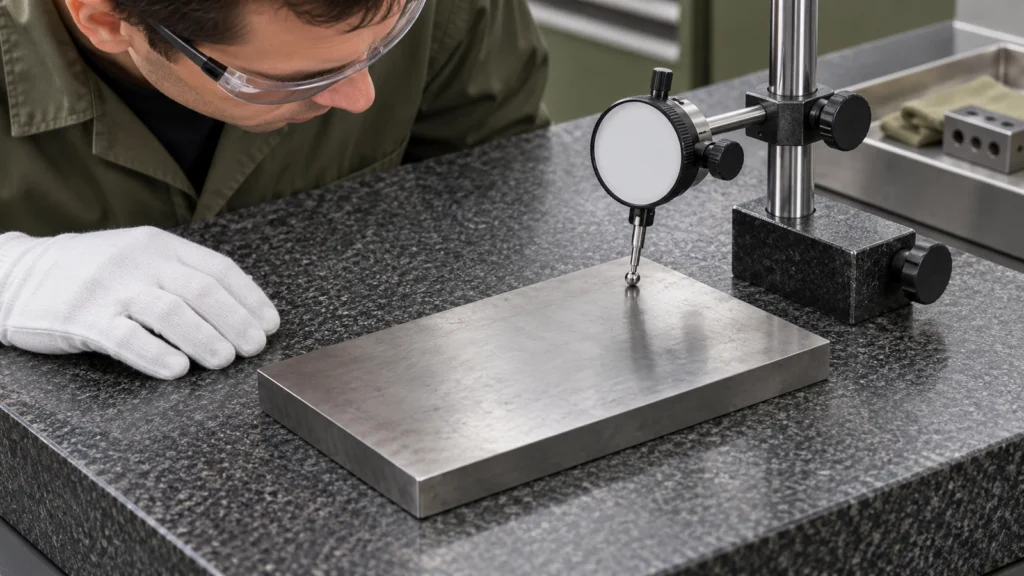
도면이 규제하는 특성을 측정하십시오. 마이크로미터나 적절한 두께 측정기는 국부 두께를 확인할 수 있으며, 평탄도와 평행도는 관련 표면 관계를 평가할 수 있는 셋업이 필요합니다. 조도 측정기는 지정된 필터와 방향에서 질감을 평가합니다. 하나의 측정으로 세 가지 모두를 대신할 수 없습니다.
안정적인 연삭 공정에서의 작업 활용
건전한 경로는 소재 상태, 기준면 준비, 소재 여유량, 황삭 및 마무리 작업, 해당되는 경우 냉각 또는 응력 완화 필요성, 그리고 최종 측정을 정의합니다. 스파크아웃은 해당 순서의 끝 부분에 속합니다. 적절한 양은 기계와 부품에 따라 다릅니다. 숫돌, 재료, 고정구 및 형상 전반에 걸쳐 이전 가능한 보편적인 패스 횟수는 없습니다.
공정을 개발할 때에는 한 번에 하나의 변수만 변경하고 측정된 결과를 문서화하십시오. 냉각 후 자유 상태의 치수와 형상을 비교한 다음, 추가 패스가 의미 있는 차이를 만들었는지 판단하십시오. 이렇게 하면 스파크아웃이 의례적인 절차에서 공정 내의 통제된 단계로 바뀝니다.
자주 묻는 질문
스파크아웃은 숫돌이 재료를 전혀 제거하지 않는다는 뜻인가요?
아닙니다. 프로그램된 인피드는 정지될 수 있지만, 시스템은 탄성적으로 변형된 상태로 남을 수 있으며 숫돌은 높은 부위에서 소량의 재료를 계속 제거할 수 있습니다.
스파크아웃을 더 하면 평탄도를 교정할 수 있나요?
잔류 고점과 기계 변형이 제한 요인인 경우 표면을 개선할 수 있습니다. 그러나 불량한 지지, 공작물 휨, 상당한 변형 또는 부적절한 데이텀 전략을 안정적으로 교정하지는 못합니다.
스파크아웃 패스는 몇 회 사용해야 하나요?
보편적인 횟수는 없습니다. 특정 기계, 숫돌, 고정구, 재료 및 공차에 맞춰 사이클을 설정한 다음, 냉각되고 클램프가 해제된 부품을 도면과 대조하여 검증하십시오.