
خروج الشرر هو الفترة الأخيرة في التجليخ السطحي عندما يستمر القرص في التحرك عبر قطعة العمل بعد توقف التغذية المبرمجة. يسمح هذا التمرير لنظام القرص وقطعة العمل بتحرير الانحراف المرن وإزالة كمية صغيرة من المادة المرتفعة المتبقية. يمكن أن يساعد في تثبيت بُعد مشغول نهائيًا، لكنه لا يمكنه التعويض عن إعداد غير مناسب، أو قرص مُهيأ بشكل سيئ، أو تفاوت كبير في المخزون، أو قطعة عمل مشوهة.
عندما تكون الرسمة قريبة من التفاوت المسموح، فإن “إضافة المزيد من خروج الشرر” ليست خطة عملية كاملة. يؤثر عدد التمريرات وحالة القرص وسائل التبريد وتثبيت قطعة العمل ودرجة الحرارة وتوقيت القياس جميعًا على النتيجة. تعامل مع خروج الشرر كمتغير تشطيب واحد خاضع للتحكم، ثم تحقق من القطعة بعد أن تستقر.
ما يحدث أثناء خروج الشرر
في دورة تجليخ سطحي نموذجية، يتم تغذية القرص في قطعة العمل بزيادات مقاسة، ثم يتحرك عبر السطح. أثناء التلامس، تنحرف الماكينة والقرص والتثبيت وقطعة العمل بكميات صغيرة تحت قوة التجليخ. عندما تتوقف التغذية، لا يعود ذلك النظام المرن فورًا إلى موضعه غير المحمّل. يمكن أن تُبقي التمريرات المستمرة القرص في تلامس خفيف مع النقاط المرتفعة المتبقية بينما يتحرر الانحراف.
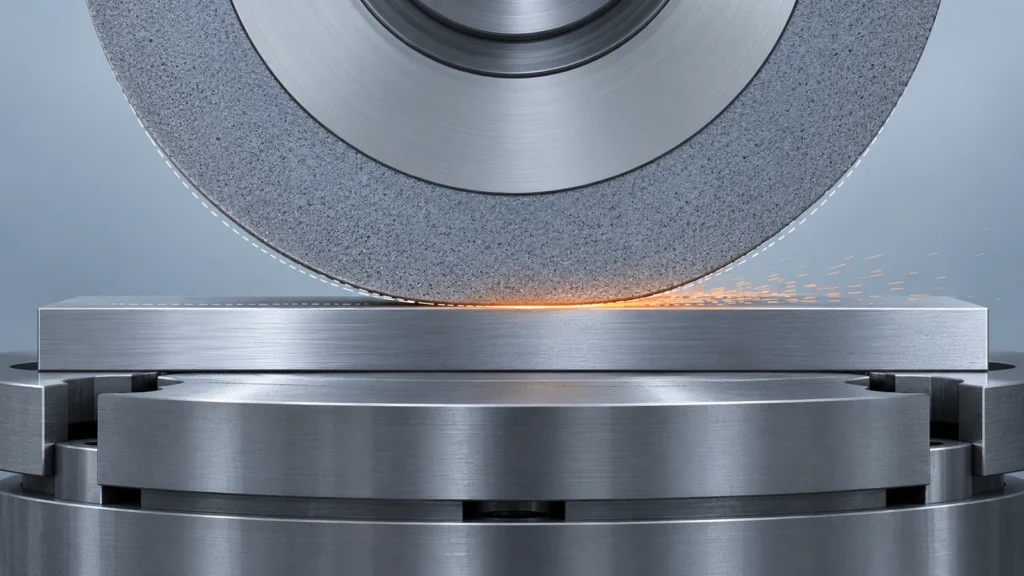
لماذا يمكن أن تغير التمريرات الأخيرة الحجم
القيمة الرئيسية هي القابلية للتكرار في نهاية تسلسل تجليخ خاضع للتحكم. قد تترك تغذية التشطيب كمية صغيرة من المادة على المناطق المرتفعة لأن القرص والماكينة تنحرفان تحت الحمل. يمكن أن تجلب التمريرات المستمرة تحت حمل مخفّض تلك المناطق إلى تلامس أكثر اتساقًا. يمكن أن يحسّن ذلك استقرار الحجم وانتظام السطح عندما يكون القرص حادًا، وقطعة العمل مثبتة بإحكام، والعمليات السابقة قد تركت سماحية معقولة ومتساوية.
يرتبط التأثير بالنظام، وليس بالقطعة فقط. يمكن أن يغير التثبيت المرن، أو التثبيت المغناطيسي الضعيف، أو البروز الطويل، أو القرص المحمّل، أو منطقة التلامس الواسعة الانحراف. إذا كانت قطعة العمل رقيقة، فقد تنحني أثناء التجليخ وترتد بعد التحرير. لذلك قد يختلف القياس المأخوذ بينما القطعة دافئة أو مثبتة عن النتيجة في الحالة الحرة المبردة. لا تزيل التمريرات الإضافية تلك الأسباب.
يجب أن يتطابق التجليخ السطحي نفسه مع المتطلب الوظيفي للرسمة. موقع صفحة عملية التجليخ السطحي توفر سياق القدرات ذي الصلة؛ يجب أن يحدد الرسم الفني سمك المطلوب، والاستواء، والتوازي، والتشطيب النهائي. فالمظهر الأملس للوجه وحده لا يثبت أيًا من هذه الخصائص.
أين يتوقف التمرير الإضافي عن المساعدة
المزيد من التمريرات ليس دائمًا أفضل. فإذا كان القرص باهتًا أو محمّلًا، فإن مواصلة التحرك يمكن أن تزيد الاحتكاك والحرارة بدلًا من إنتاج قطع نظيف. وقد يؤدي التوقف المفرط إلى حرق سطح حساس للحرارة أو مُقسّى، أو تغيير الإجهادات المتبقية، أو تزجيج القرص، أو إهدار وقت الدورة دون تحسين ذي معنى. وإذا كان المشغول ينحني، فإن عدد التمريرات لا يمكن أن يجعل الشكل في الحالة الحرة مطابقًا للشكل المثبّت.
كما أن التشغيل بدون تغذية (Spark-out) بديل ضعيف عن معالجة السماحية غير المنتظمة. فالمناطق المرتفعة والمنخفضة الناتجة عن عملية سابقة قد تتلامس في أوقات مختلفة؛ وقد يجعل التسخين الموضعي أو الدعم غير المتساوي النتيجة غير متوقعة. وبالنسبة لقطعة عمل مشوهة، حدد أولًا ما إذا كانت هناك مادة كافية لإنشاء مرجع وإزالة التشوه بأمان. وإذا لم يكن الأمر كذلك، فقد تحتاج الرسم أو مسار التصنيع إلى مراجعة قبل التجليخ النهائي.
القياس الذي يتغير بعد كل تمريرة قد يغري المشغلين بمواصلة التجليخ حتى تبدو قراءة واحدة مثالية. وقد يؤدي ذلك إلى أخطاء في الحجم الزائد/الناقص في مواضع أخرى أو فقدان التوازي. حدد قياس القبول ومعيار التوقف مسبقًا. وإذا كانت الخاصية قريبة من عدم اليقين في الجهاز، فاحسب التكرارية ودرجة الحرارة بدلًا من اعتبار كل تغير صغير في القراءة إزالة فعلية للمادة.
تحكم في المتغيرات المحيطة بالتمرير
تبدأ دورة التشغيل بدون تغذية القابلة للتكرار قبل التمريرة النهائية. تأكد من أن القرص مُهيأ ومناسب للمادة ومنطقة التلامس. استخدم طريقة تثبيت مستقرة، وادعم المقاطع الرقيقة بالقرب من منطقة التجليخ، وتحقق من استقرار القطعة دون رقائق أو نتوءات تحت وجه المرجع. حافظ على تدفق سائل التبريد وتجنب ترك القرص يحتك بسطح وصل بالفعل إلى الحجم النهائي.
حافظ على اتساق سماحية التشطيب. لا ينبغي أن يتبع التجليخ الخشن الثقيل محاولة واحدة للتشغيل بدون تغذية لسطح متغير حتى يدخل ضمن التفاوت. استخدم الإزالة على مراحل حيث يلزم، مع السماح للقطعة والماكينة بالوصول إلى حالة يمكن التنبؤ بها قبل التمريرات النهائية. سجّل تغذية التشطيب، ونمط التمرير، وحالة القرص، وحالة سائل التبريد، واستراتيجية التوقف للمهام المتكررة. تجعل ملاحظات العملية هذه أي تغيير لاحق قابلًا للتتبع.
- افصل التجليخ الخشن، والتشطيب النصفي، والتجليخ النهائي عندما تستدعي الهندسة أو السماحية ذلك.
- هيّئ القرص عندما يشير سلوك القطع أو التشطيب إلى الحاجة لذلك؛ لا تستخدم توقفًا إضافيًا للتعويض عن حافة باهتة.
- ادعم العمل المرن بالقرب من منطقة التلامس وتجنب التثبيت المفرط.
- اسمح للقطعة بالتبريد وحررها من التثبيت قبل الفحص النهائي في الحالة الحرة.
- استخدم نفس مواضع القياس والاتجاه من قطعة إلى أخرى.
تحقق من النتيجة دون مطاردة المقياس
قِس الخاصية التي يتحكم فيها الرسم. يمكن للميكرومتر أو أداة سماكة مناسبة فحص السماكة الموضعية؛ أما الاستواء والتوازي فيتطلبان إعدادًا قادرًا على تقييم علاقة السطح ذات الصلة. وتقيّم أداة الخشونة الملمس وفق المرشح والاتجاه المحددين لها. لا يمكن لقياس واحد أن يحل محل الثلاثة جميعًا.
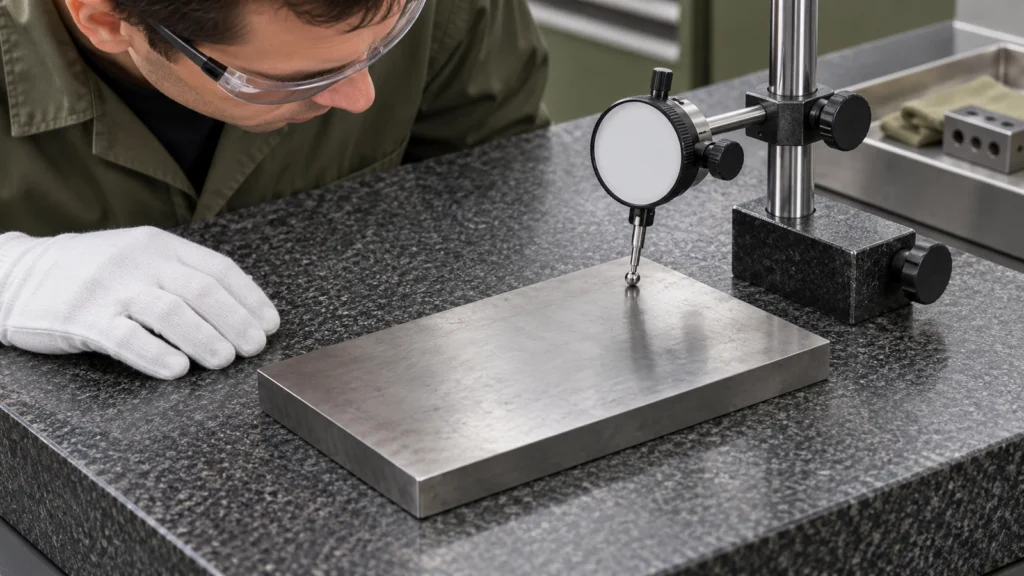
استخدم العملية في مسار تجليخ مستقر
يحدد المسار السليم حالة القطعة الخام، وتحضير المرجع، وسماحية المادة، وعمليات التجليخ الخشن والنهائي، واحتياجات التبريد أو تخفيف الإجهاد إن وجدت، والقياس النهائي. وينتمي التشغيل بدون تغذية إلى قرب نهاية هذا التسلسل. تعتمد الكمية المناسبة على الماكينة والقطعة؛ فلا يوجد عدد تمريرات عالمي يمكن نقله عبر الأقراص والمواد والتثبيتات والأشكال الهندسية.
عند تطوير عملية ما، غيّر متغيرًا واحدًا في كل مرة ووثّق النتيجة المقاسة. قارن البُعد والحالة الشكلية في الوضع الحر بعد التبريد، ثم قرّر ما إذا كانت التمريرات الإضافية قد أحدثت فرقًا ذا دلالة. هذا يحوّل مرحلة الشرر الصفري من طقس روتيني إلى خطوة مضبوطة في العملية.
الأسئلة الشائعة
هل يعني الشرر الصفري أن العجلة لا تزيل أي مادة؟
لا. قد يتم إيقاف التغذية المبرمجة، لكن النظام قد يبقى منحرفًا مرنًا وقد تستمر العجلة في إزالة كميات صغيرة من المادة من المناطق المرتفعة.
هل يمكن لمزيد من الشرر الصفري تصحيح الاستواء؟
قد يحسّن السطح عندما تكون البقع المرتفعة المتبقية وانحراف الآلة من العوامل المحدِّدة. لكنه لن يصحّح بشكل موثوق الدعم الرديء، أو تقوّس قطعة العمل، أو التشوه الكبير، أو استراتيجية مرجعية غير كافية.
كم عدد تمريرات الشرر الصفري التي ينبغي استخدامها؟
لا يوجد عدد عالمي. حدّد الدورة للآلة والعجلة والتثبيت والمادة والتفاوت المحددة، ثم تحقق من القطعة المبردة غير المثبتة مقابل الرسم.