
ドリルが2つのポートを接続したというだけでは、PVDFの流路は完成したことになりません。PVDF加工には、交差部について合意された状態、付着した材料を除去するためのアクセス可能な方法、そして結果を検査する手段が必要です。まず、どのエッジがシールや流体の流れに接触するのか、どのエッジが逃げ加工を許容できるのかを明示します。次に、部品をどのように洗浄し、合格とするかを決定します。外観がきれいな外面も、ポリマー名も、流路内部の状態を証明するものではありません。.
PVDF(ポリフッ化ビニリデン)は、その材料特性が用途に適するエンジニアリング部品に使用されます。Ensingerは、PVDFの素材形状やその他のブランクのフライス加工および旋削加工について説明しています。ここでの議論は、機械加工部品の指定方法に関するものであり、特定されていない流体システムの化学的適合性、純度等級、または使用寿命を立証するものではありません。.
加工工程を選ぶ前に流路マップを描く
軸方向のボア、2つのクロスドリル加工ポート、および取付面を持つ小さな分配ブロックを例に取ります。各流路について、工具の進入位置、交差部、出口を明示します。ドリルが交差部に到達しても、バリ取り工具やカメラのためのスペースが必ずしも残るわけではありません。形状をまだ変更できるうちに、これらのアクセス要件を併せて設計します。.
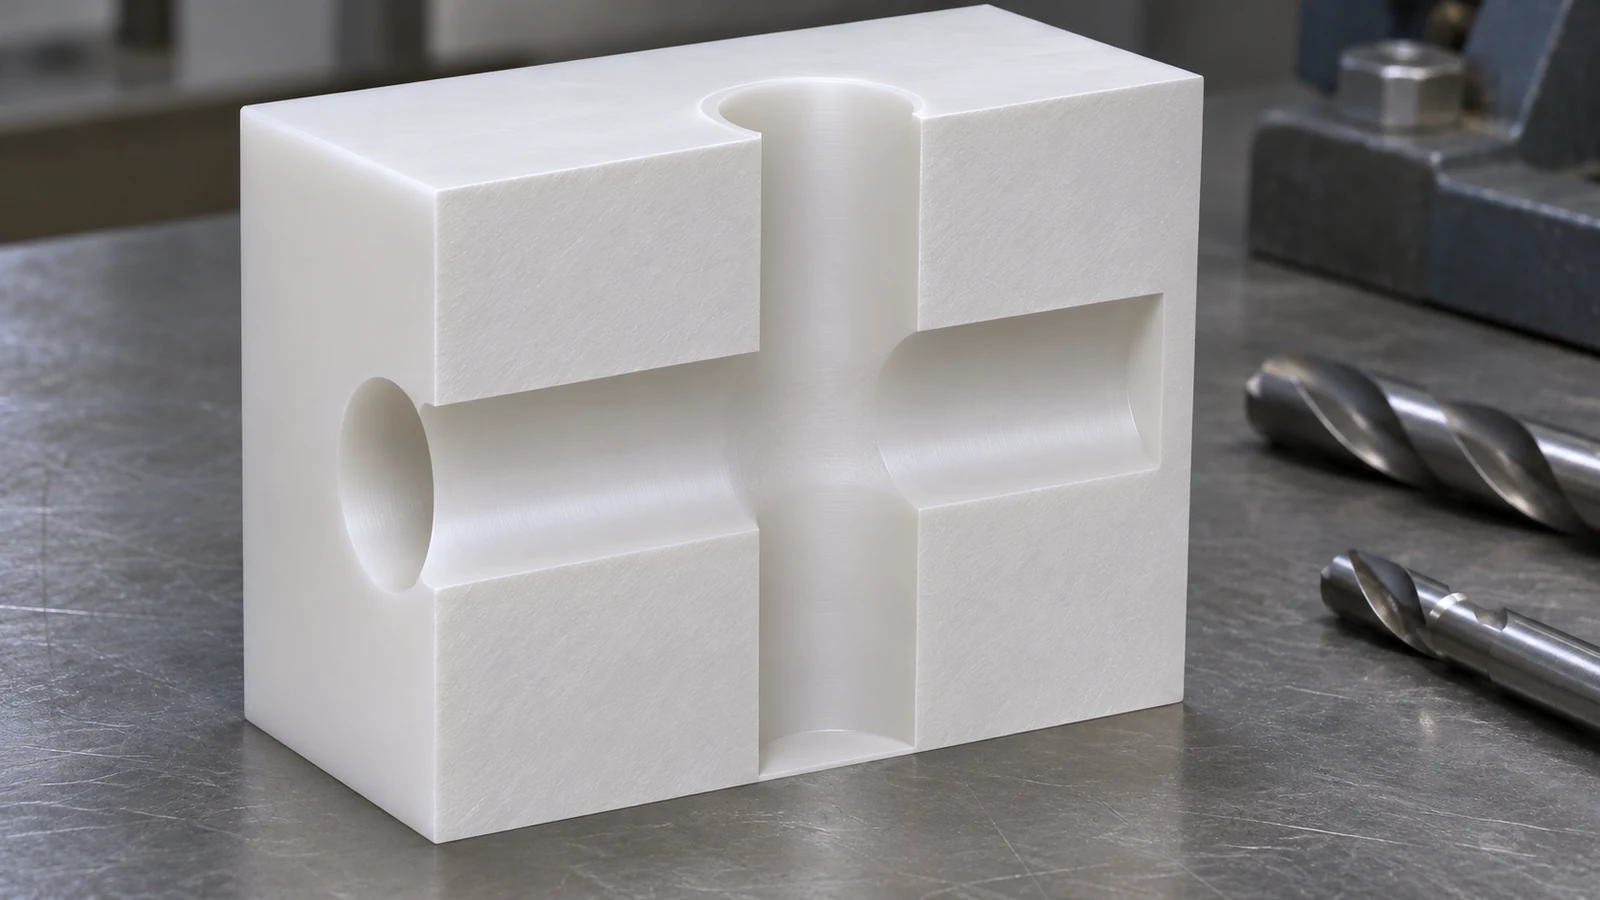 意図する機能を変えることなく、貫通流路、取り外し可能な閉塞部、またはポート向きの変更によって、仕上げと検査を可能にできるかどうかを検討します。閉塞部はまた、シールと清浄度に関する問題を生じさせます。組み立て後のシステムに何が追加されるかを検討せずに、単に切削を簡素化するためだけにプラグを導入してはなりません。.
流路の形状と取付の形状を分離します。ポートはシール面との関係が必要な場合がありますが、外部の取付穴は組み立てに十分な精度だけが必要です。これらの作業を独立して定義することで、ブロック全体が1つのインターフェースの最も厳しい要件を引き継ぐことを防ぎます。.
実際に合格判定の対象となるエッジを特定する
付着したバリ、なめらかに伸びたリップ、破れたエッジ、意図的な面取りは、それぞれ異なる状態です。「バリ取り」とだけ記載された図面では、あるサプライヤはすべてのエッジを面取りし、別のサプライヤは緩んだ材料を除去しつつ機能上の鋭い移行部を保持する、という結果になりかねません。シール、挿入、または流れが変化する箇所で、許容されるエッジ処理を明記します。.
| 位置 | 潜在的な問題 | 有用な図面または工程指示 |
|---|---|---|
| クロスボア交差部 | 付着物が容易に視認できない範囲に残っている | 除去および検査アクセスを定義する |
| シール挿入エッジ | 鋭利または損傷したリップは挿入を妨げる | 許容されるリードインと表面状態を定義する |
| ねじ入口 | 緩い切りくずまたは変形した最初のねじ山 | 切削および洗浄後に入口を検査する |
| 取付け周囲 | 不要な外観手直し | 取扱いエッジと機能インターフェースを分離する |
For PVDF加工, 工程順序は、最も敏感なインターフェースを後続の切りくず移動や工具接触から保護したままにするべきである。シール着座面が最初に仕上げられ、その後別の工程からの切りくずがその上を通過した場合でも、最終検査では実際に納入される表面を評価しなければならない。.
治具で動きを隠さずにきれいに切削する
加工中のポリマー形状には熱と拘束が影響します。切削ではなくこすれる工具は表面を変化させることがあり、治具は解放後に保持されない形状で部品を固定することがあります。より小さな送りやより厳しいクランプを自動的な改善として扱うのではなく、工具状態、支持、切りくず排出を相互に関連するプロセス変数として扱ってください。.
深い通路を持つブロックでは、蓄積した切りくずがこすれを増加させ、ドリルがまだ効果的に切削しているかどうかを不明瞭にすることがあります。薄い取付耳では、同じ力が局部的なたわみを生じることがあります。機械のサイクル内位置が完成形状を示すと結論付ける前に、解放後に関連するフィーチャーを検査してください。.
試作には実際のグレードと素材形態を使用すべきです。切削液を選定する前に、クーラントや洗浄に関する制約を記録してください。材料適合性の懸念は素材サプライヤーとアプリケーション責任者とともに解決すべきです。一般的な耐薬品性の主張は、製造中に使用されるすべての流体の承認ではありません。.
バリ取り、洗浄、検証は別々の成果物である
バリ取りは不要な付着材料を除去または改変します。洗浄は指定された汚染を除去します。検査は要求される状態が達成されたかどうかを確定します。洗浄のみでは固着したすべてのリップを除去できると仮定することはできず、バリのないエッジでも不要な残留物を伴うことがあります。.
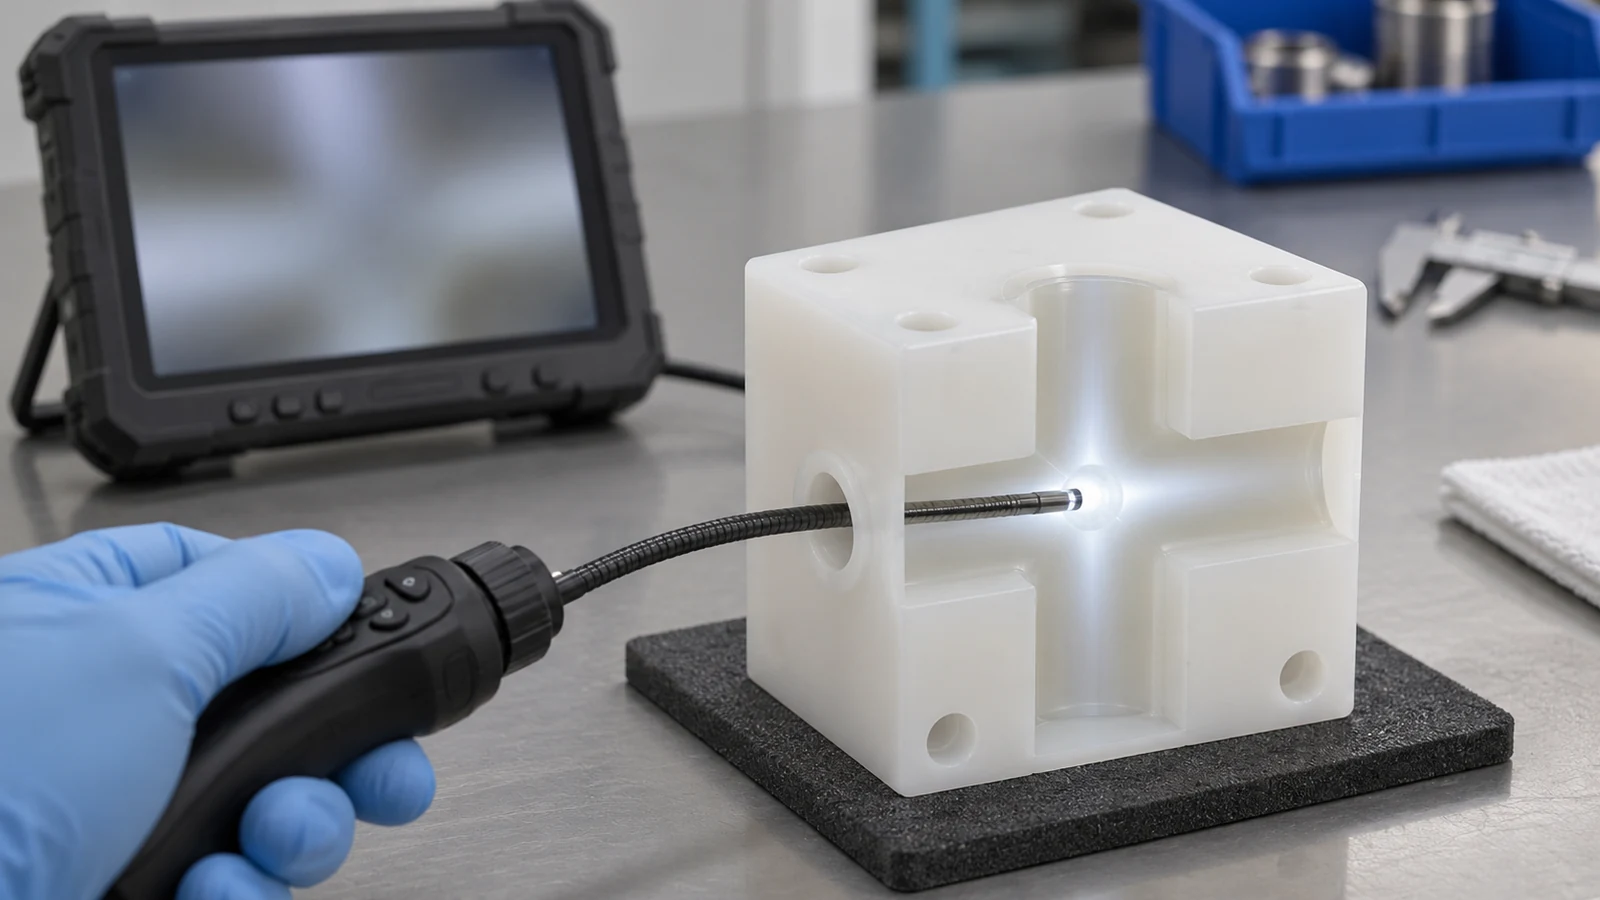 何を検査すべきか、どのように到達できるか、検査記録が何を示すかを合意してください。ボアスコープは目に見えるリップを明らかにすることがありますが、エッジ半径を自動的に定量化することはできません。フラッシング結果は定義された残留物要件を裏付けることがありますが、アクセスできない交差部の形状を証明するものではありません。各手法を、それが答えられる問いに対応させてください。.
敏感な通路については、許容される製造補助材、管理される場合は洗浄媒体、乾燥条件、取扱い、保護包装を特定してください。購入者が粒子限界や別の清浄度試験を必要とする場合は、方法と合格基準を別途明記してください。この部品レベルの合意は、「超クリーンPVDF」のような裏付けのない表示よりも正確です。“
検査員が使用できる図面を発行する
正確なPVDF要件、モデルと図面、データム関係、ポートとねじの仕様、管理されたエッジ詳細、および制限された残留物を含めてください。機能面を説明する場合は、組み立てられたシールや嵌合形状を示してください。特定の機能がより厳しい限界を正当化しない限り、非重要領域には一般公差を維持してください。.
The プラスチック材料リファレンス は材料選択の整理に役立ちますが、リリースされた図面は実際のグレードと完成部品要件を特定しなければなりません。見積もりでは、達成できない検査アクセスや、別途適格なプロセスを必要とする洗浄要件を説明すべきです。PVDF加工の合格判定は、形状、表面、残留物の要件が個別に検証可能であるときに最も強固になります。.
PVDFに関する実務的な疑問
すべての内部エッジに同じ面取りを施すべきですか?
いいえ。シール入口、ねじ開始部、流路交差部は異なる機能を果たします。性能に影響する箇所では意図するエッジを指定し、アクセス性をレビューしてください。.
透明なフラッシング液はクロスホールにバリがないことを証明できますか?
いいえ。付着したリップは液体が透明に見えても残存する可能性があります。交差部そのものに対応した検査方法を使用してください。.
PVDFコーティングはPVDF素材の機械加工と同じ範囲ですか?
いいえ。金属部品へのコーティングとポリマー素材からの材料除去では、基材、プロセス、合格基準が異なります。.
素材形状が変わった場合、何を変更すべきですか?
保持、材料除去、検査、および承認された適格性確認を見直してください。異なるブランクは、当初の試験で観察されたすべての挙動を再現することなく材料を節約できる場合があります。.