
Un passage en PVDF n'est pas terminé simplement parce qu'un foret a relié deux orifices. L'usinage du PVDF exige une condition convenue pour l'intersection, une méthode accessible pour éliminer la matière attachée et un moyen d'inspecter le résultat. Commencez par identifier quelles arêtes sont en contact avec un joint ou un flux de fluide et lesquelles peuvent être adoucies. Décidez ensuite comment le composant sera nettoyé et accepté. Ni une surface extérieure d'apparence propre ni le nom du polymère ne prouvent l'état à l'intérieur d'un passage.
Le PVDF, ou fluorure de polyvinylidène, est utilisé dans des composants techniques où ses propriétés matérielles conviennent à l'application. Ensinger décrit le fraisage et le tournage de formes de stock en PVDF et d'autres ébauches. La présente discussion porte sur la manière de spécifier une pièce usinée ; elle n'établit pas la compatibilité chimique, le niveau de pureté ni la durée de vie d'un système fluidique non spécifié.
Établir une cartographie des passages avant de choisir les opérations
Prenez un petit bloc de distribution avec un alésage axial, deux orifices percés transversalement et une face de montage. Repérez l'entrée de l'outil, l'intersection et la sortie de chaque passage. Un foret qui atteint l'intersection ne laisse pas nécessairement la place à un outil d'ébavurage ou à une caméra. Concevez ces exigences d'accès ensemble tant que la géométrie peut encore évoluer.
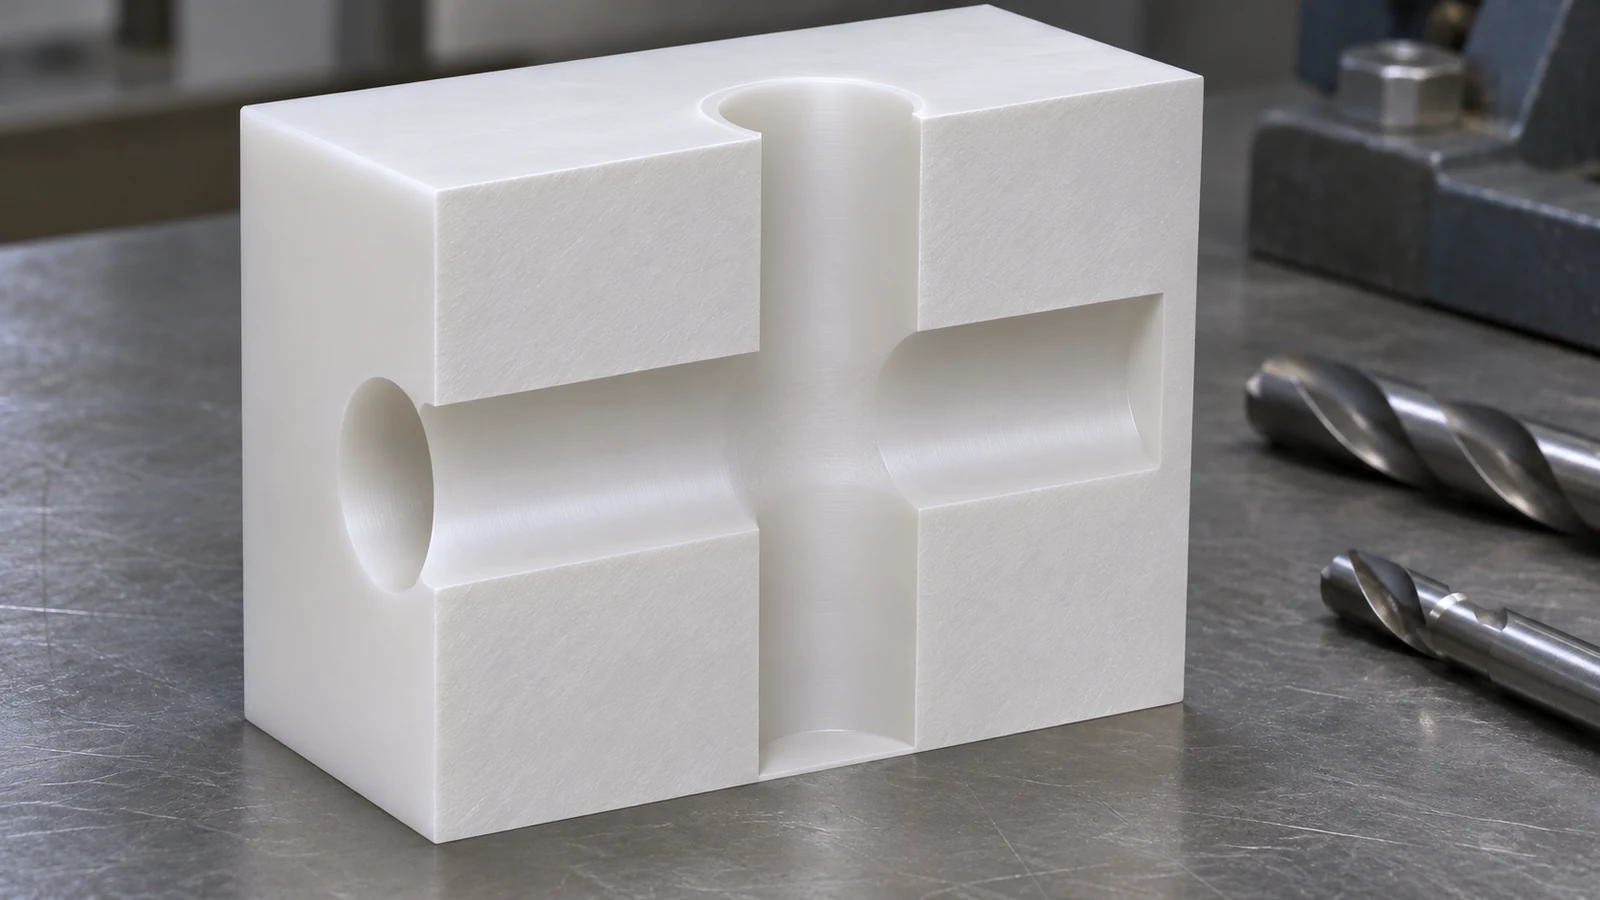 Demandez si un passage traversant, une fermeture amovible ou une orientation d'orifice révisée pourraient rendre la finition et l'inspection possibles sans altérer la fonction prévue. Toute fermeture crée également une question d'étanchéité et de propreté. N'introduisez pas un bouchon uniquement pour simplifier la coupe sans examiner ce qu'il ajoute au système assemblé.
Séparez la géométrie des passages de la géométrie de montage. Les orifices peuvent nécessiter une relation avec une face de joint, tandis que les trous de montage extérieurs n'ont besoin que d'une précision suffisante pour l'assemblage. Définir ces tâches indépendamment évite que l'ensemble du bloc hérite de l'exigence la plus stricte d'une seule interface.
Identifier l'arête qui est réellement acceptée
Une bavure attachée, une lèvre étalée, une arête arrachée et un chanfrein volontaire sont des conditions différentes. Un plan qui indique seulement “ ébavurer ” peut conduire un fournisseur à casser toutes les arêtes tandis qu'un autre élimine la matière libre mais préserve les transitions fonctionnelles vives. Précisez le traitement d'arête acceptable aux endroits où il modifie l'étanchéité, l'insertion ou l'écoulement.
| Localisation | Problème potentiel | Instruction de dessin ou de processus utile |
|---|---|---|
| Intersection de perçages croisés | La matière attachée reste au-delà de la vue facile | Définir l'accès pour l'enlèvement et l'inspection |
| Bord d'entrée de joint | Une lèvre acérée ou endommagée nuit à l'insertion | Définir le chanfrein d'entrée et l'état de surface autorisés |
| Entrée de filetage | Copeaux libres ou premier filet déformé | Inspecter l'entrée après coupe et nettoyage |
| Périmètre de montage | Retouche cosmétique inutile | Séparer les bords de manipulation des interfaces fonctionnelles |
Pour Usinage du PVDF, la séquence d'opérations doit laisser les interfaces les plus sensibles protégées contre le passage ultérieur des copeaux et le contact des outils. Si une portée d'étanchéité est finie en premier et ensuite traversée par des copeaux provenant d'une autre opération, l'inspection finale doit tout de même évaluer sa surface réellement livrée.
Couper proprement sans utiliser le montage pour masquer un mouvement
La chaleur et le maintien influencent la géométrie du polymère pendant l'usinage. Un outil qui frotte au lieu de couper peut modifier la surface, tandis qu'un montage peut maintenir le composant dans une forme qu'il ne conservera pas après relâchement. Traitez l'état de l'outil, le support et l'évacuation des copeaux comme des variables de procédé liées, plutôt que de considérer une avance plus faible ou un serrage plus fort comme une amélioration automatique.
Sur un bloc comportant un passage profond, l'accumulation de copeaux peut accroître le frottement et masquer si le foret coupe encore efficacement. Sur une patte de fixation mince, la même force peut produire une déflexion locale. Inspectez la caractéristique concernée après relâchement avant de conclure que la position en cycle de la machine démontre la géométrie finie.
L'essai doit utiliser la nuance et la forme de stock réelles. Consignez toute restriction relative au liquide de refroidissement ou au nettoyage avant de choisir un fluide de coupe. Une préoccupation de compatibilité matière doit être résolue avec le fournisseur du stock et le responsable de l'application ; une affirmation générique de résistance chimique ne constitue pas une approbation de chaque fluide utilisé pendant la fabrication.
Ébavurage, nettoyage et contrôle : des livrables distincts
L'ébavurage élimine ou modifie la matière attachée indésirable. Le nettoyage élimine une contamination spécifiée. L'inspection établit si l'état requis a été atteint. On ne peut supposer que le nettoyage seul élimine toute lèvre fermement attachée, et un bord sans bavure peut encore porter des résidus indésirables.
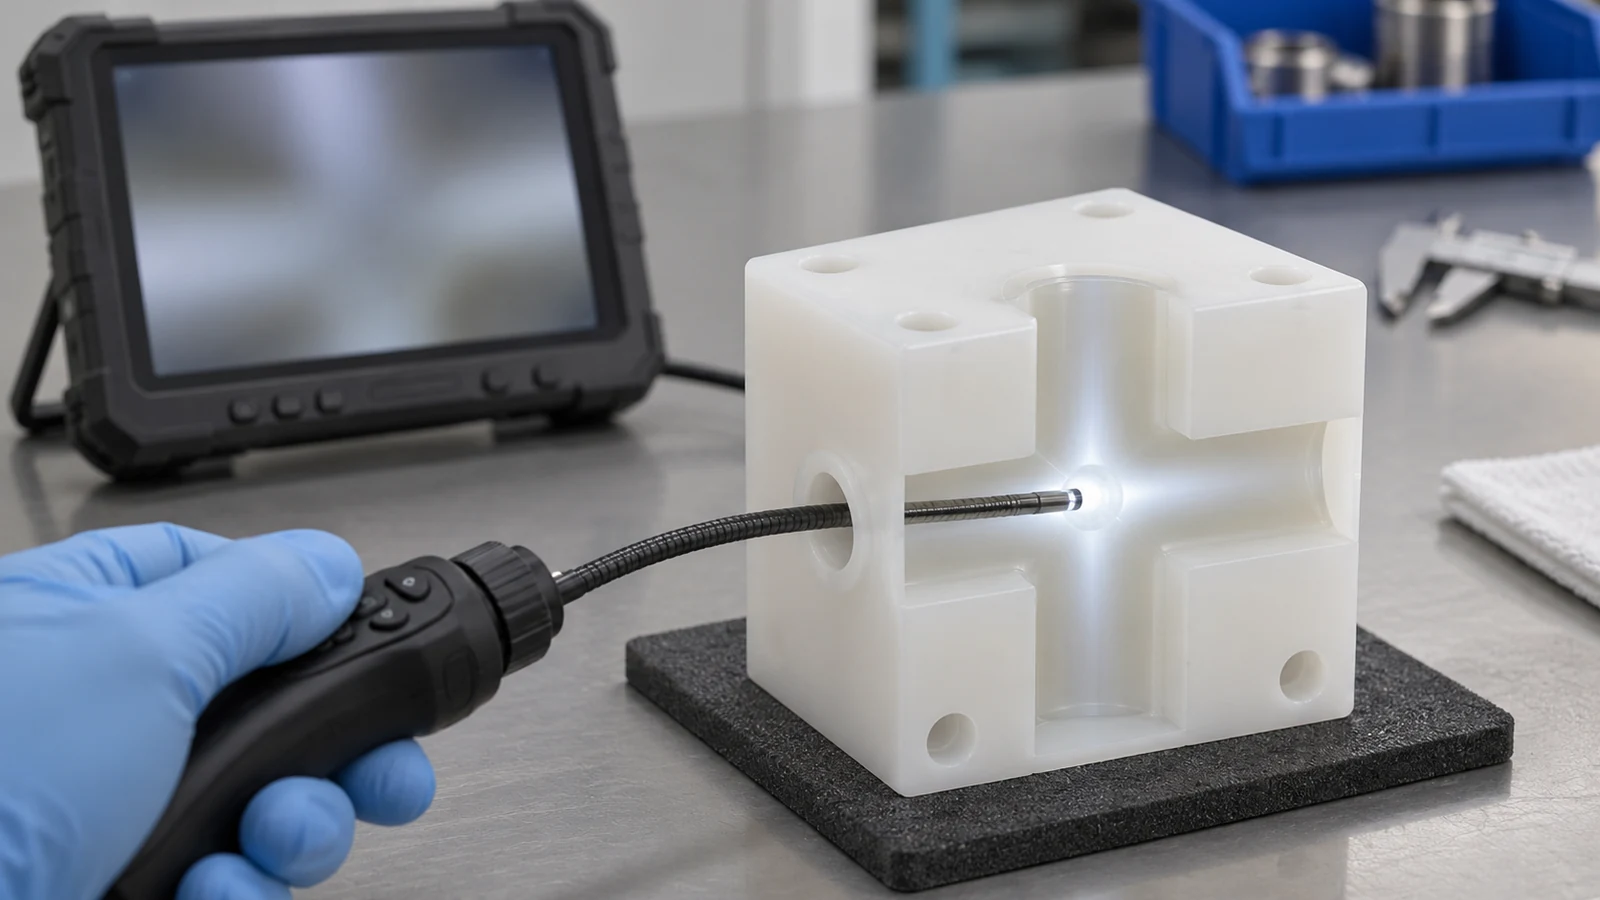 Convenez de ce qui doit être inspecté, de la manière d'y accéder et de ce que montrera l'enregistrement d'inspection. Un boroscope peut révéler une lèvre visible mais ne peut pas quantifier automatiquement un rayon de bord. Un résultat de rinçage peut appuyer une exigence de résidus définie mais ne prouve pas la géométrie d'une intersection inaccessible. Faites correspondre chaque méthode à la question à laquelle elle peut répondre.
Pour les passages sensibles, identifiez les auxiliaires de fabrication autorisés, le milieu de lavage lorsqu'il est contrôlé, la condition de séchage, la manutention et l'emballage protecteur. Si l'acheteur a besoin d'une limite de particules ou d'un autre essai de propreté, nommez la méthode et la base d'acceptation séparément. Cet accord au niveau du composant est plus précis qu'une étiquette non étayée telle que “ PVDF ultra-propre ”.”
Diffuser un plan utilisable par l'inspecteur
Incluez l'exigence PVDF exacte, un modèle et un plan, les relations de référence, les spécifications d'orifices et de filetages, les détails de bords contrôlés et tout résidu restreint. Montrez les joints assemblés ou la géométrie d'accouplement lorsqu'ils expliquent les surfaces fonctionnelles. Conservez les tolérances générales sur les zones non critiques, sauf si une fonction particulière justifie une limite plus serrée.
La référence de matière plastique aide à organiser les choix de matières, mais le plan diffusé doit identifier la nuance réelle et les exigences de la pièce finie. Une offre doit expliquer tout accès d'inspection qui ne peut être réalisé et toute exigence de nettoyage nécessitant un procédé qualifié distinct. L'acceptation de l'usinage du PVDF est la plus solide lorsque les exigences de géométrie, de surface et de résidus sont individuellement vérifiables.
Questions pratiques sur le PVDF
Chaque bord interne doit-il avoir le même chanfrein ?
Non. Les entrées de joint, les débuts de filetage et les intersections d'écoulement remplissent des fonctions différentes. Spécifiez le bord prévu là où il affecte la performance et examinez l'accessibilité.
Un liquide de rinçage clair peut-il prouver qu'un trou transversal est sans bavure ?
Non. Une lèvre attachée peut subsister alors que le liquide paraît clair. Utilisez une méthode d'inspection qui traite l'intersection elle-même.
Le revêtement PVDF relève-t-il du même périmètre que l'usinage d'une matière PVDF ?
Non. Revêtir un composant métallique et enlever de la matière sur une ébauche polymère impliquent des substrats, des procédés et des critères d'acceptation différents.
Que faut-il modifier lorsque la forme de l'ébauche change ?
Examinez le maintien, l'enlèvement de matière, l'inspection et toute qualification approuvée. Une ébauche différente peut économiser de la matière sans reproduire chaque comportement observé lors de l'essai initial.