
Un pasaje de PVDF no está terminado solo porque una broca haya conectado dos puertos. El mecanizado de PVDF requiere una condición acordada para la intersección, un método accesible para eliminar el material adherido y una forma de inspeccionar el resultado. Comience marcando qué bordes están en contacto con un sello o con el flujo de fluido y cuáles pueden aliviarse. Luego decida cómo se limpiará y aceptará el componente. Ni una superficie exterior de aspecto limpio ni el nombre del polímero demuestran la condición del interior de un pasaje.
El PVDF, o fluoruro de polivinilideno, se utiliza en componentes de ingeniería donde las propiedades de su material se adaptan a la función. Ensinger describe el fresado y torneado de formas de stock de PVDF y otras piezas en bruto. El análisis aquí presentado se refiere a cómo especificar una pieza mecanizada; no establece la compatibilidad química, la clasificación de pureza ni la vida útil de un sistema de fluidos no especificado.
Trace un mapa de pasajes antes de seleccionar las operaciones
Tome un pequeño bloque de distribución con un taladro axial, dos puertos taladrados transversalmente y una cara de montaje. Marque la entrada de la herramienta, la intersección y la salida de cada pasaje. Una broca que alcanza la intersección no necesariamente deja espacio para una herramienta de desbarbado o una cámara. Diseñe esos requisitos de acceso en conjunto mientras la geometría aún puede cambiar.
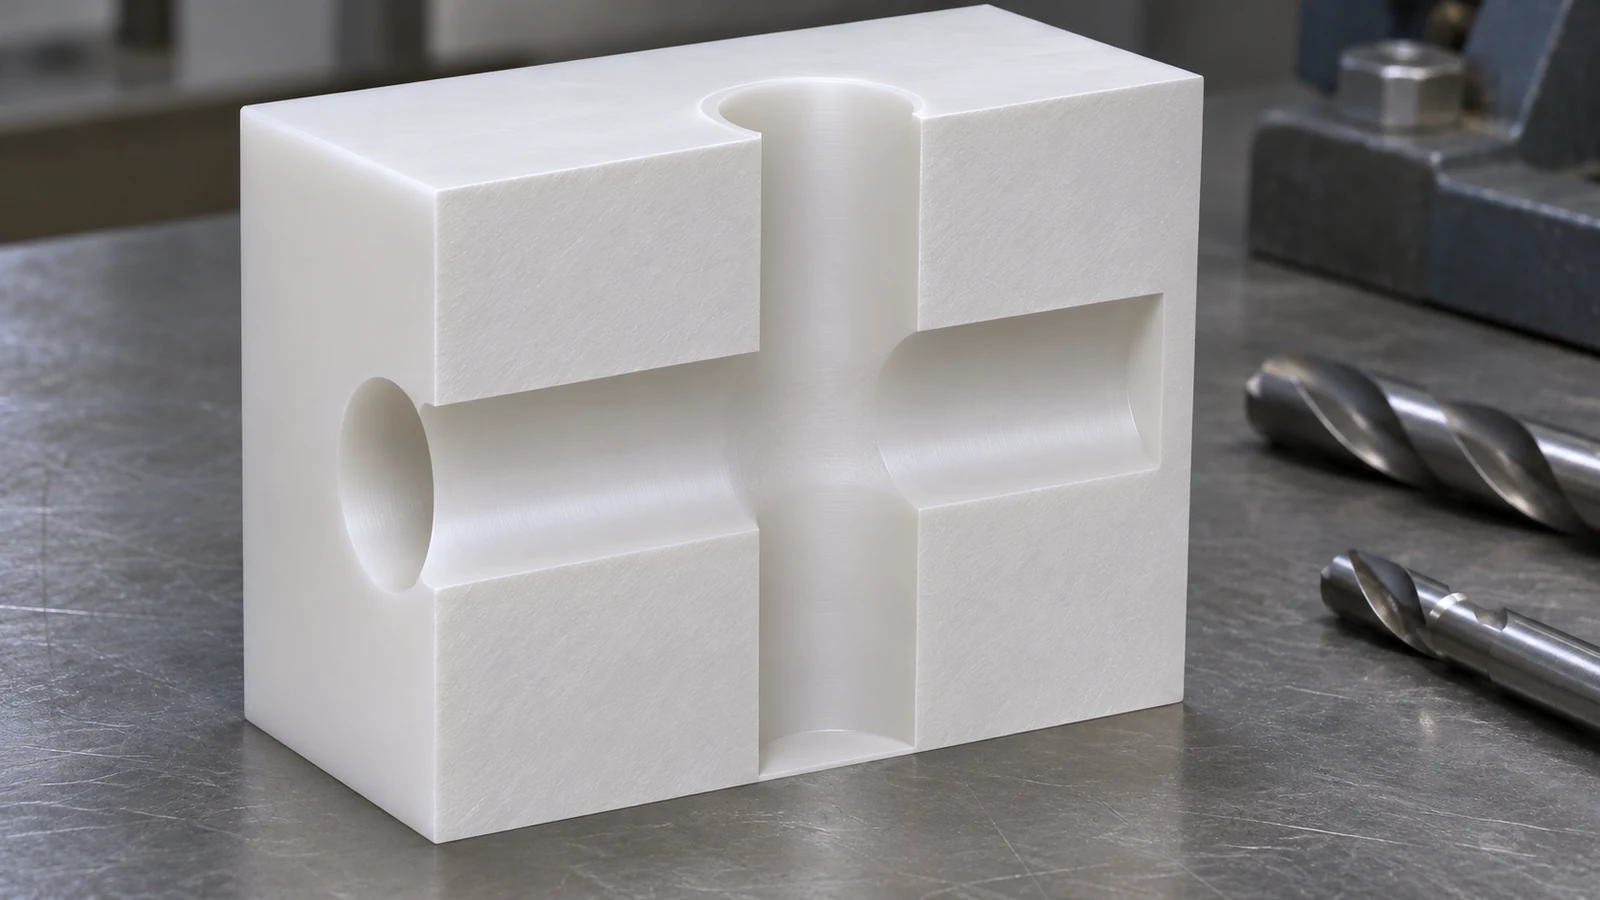 Pregunte si un pasaje pasante, un cierre desmontable o una orientación revisada de los puertos podría hacer posible el acabado y la inspección sin alterar la función prevista. Cualquier cierre también crea una cuestión de sellado y limpieza. No introduzca un tapón únicamente para simplificar el corte sin revisar lo que añade al sistema ensamblado.
Separe la geometría de los pasajes de la geometría de montaje. Los puertos pueden necesitar una relación con una cara de sello, mientras que los orificios de montaje exteriores solo necesitan la precisión suficiente para el ensamblaje. Definir esas tareas de forma independiente evita que todo el bloque herede el requisito más estricto de una sola interfaz.
Identifique el borde que realmente se está aceptando
Una rebaba adherida, un labio embotado, un borde desgarrado y un chaflán deliberado son condiciones diferentes. Un plano que solo indica “desbarbar” puede hacer que un proveedor rompa todos los bordes mientras otro elimina el material suelto pero conserva las transiciones funcionales afiladas. Indique el tratamiento de borde aceptable en las ubicaciones donde cambia el sellado, la inserción o el flujo.
| Ubicación | Problema potencial | Instrucción de dibujo o proceso útil |
|---|---|---|
| Intersección de taladros cruzados | El material adherido permanece fuera de la vista fácil | Definir el acceso para extracción e inspección |
| Borde de entrada del sello | Un labio afilado o dañado perjudica la inserción | Definir la entrada permitida y la condición superficial |
| Entrada de la rosca | Virutas sueltas o una primera rosca deformada | Inspeccionar la entrada después del corte y la limpieza |
| Perímetro de montaje | Retrabajo cosmético innecesario | Separar los bordes de manipulación de las interfaces funcionales |
Para Mecanizado de PVDF, la secuencia de operaciones debe dejar las interfaces más sensibles protegidas del desplazamiento posterior de virutas y del contacto con herramientas. Si una superficie de sellado se termina primero y posteriormente es cruzada por virutas de otra operación, la inspección final debe evaluar igualmente su superficie real entregada.
Corte limpiamente sin usar el dispositivo de sujeción para ocultar el movimiento
El calor y la sujeción influyen en la geometría del polímero durante el mecanizado. Una herramienta que roza en lugar de cortar puede alterar la superficie, mientras que un dispositivo de fijación puede mantener el componente en una forma que no conservará tras la liberación. Utilice el estado de la herramienta, el soporte y la evacuación de virutas como variables de proceso conectadas, en lugar de tratar un avance menor o una sujeción más apretada como una mejora automática.
En un bloque con un pasaje profundo, las virutas acumuladas pueden aumentar el rozamiento y ocultar si la broca sigue cortando de forma eficaz. En una orejeta de montaje delgada, la misma fuerza puede producir una deflexión local. Inspeccione la característica relevante tras la liberación antes de concluir que la posición en ciclo de la máquina demuestra la geometría acabada.
La prueba debe utilizar el grado y la forma de stock reales. Registre cualquier restricción de refrigerante o limpieza antes de seleccionar un fluido de corte. Una preocupación de compatibilidad de materiales debe resolverse con el proveedor del stock y el responsable de la aplicación; una afirmación genérica de resistencia química no es la aprobación de todos los fluidos utilizados durante la fabricación.
El desbarbado, la limpieza y la verificación son entregables separados
El desbarbado elimina o modifica el material adherido no deseado. La limpieza elimina la contaminación especificada. La inspección establece si se ha alcanzado la condición requerida. No puede suponerse que la limpieza por sí sola elimine cada rebaba firmemente adherida, y un borde sin rebabas aún puede portar residuos no deseados.
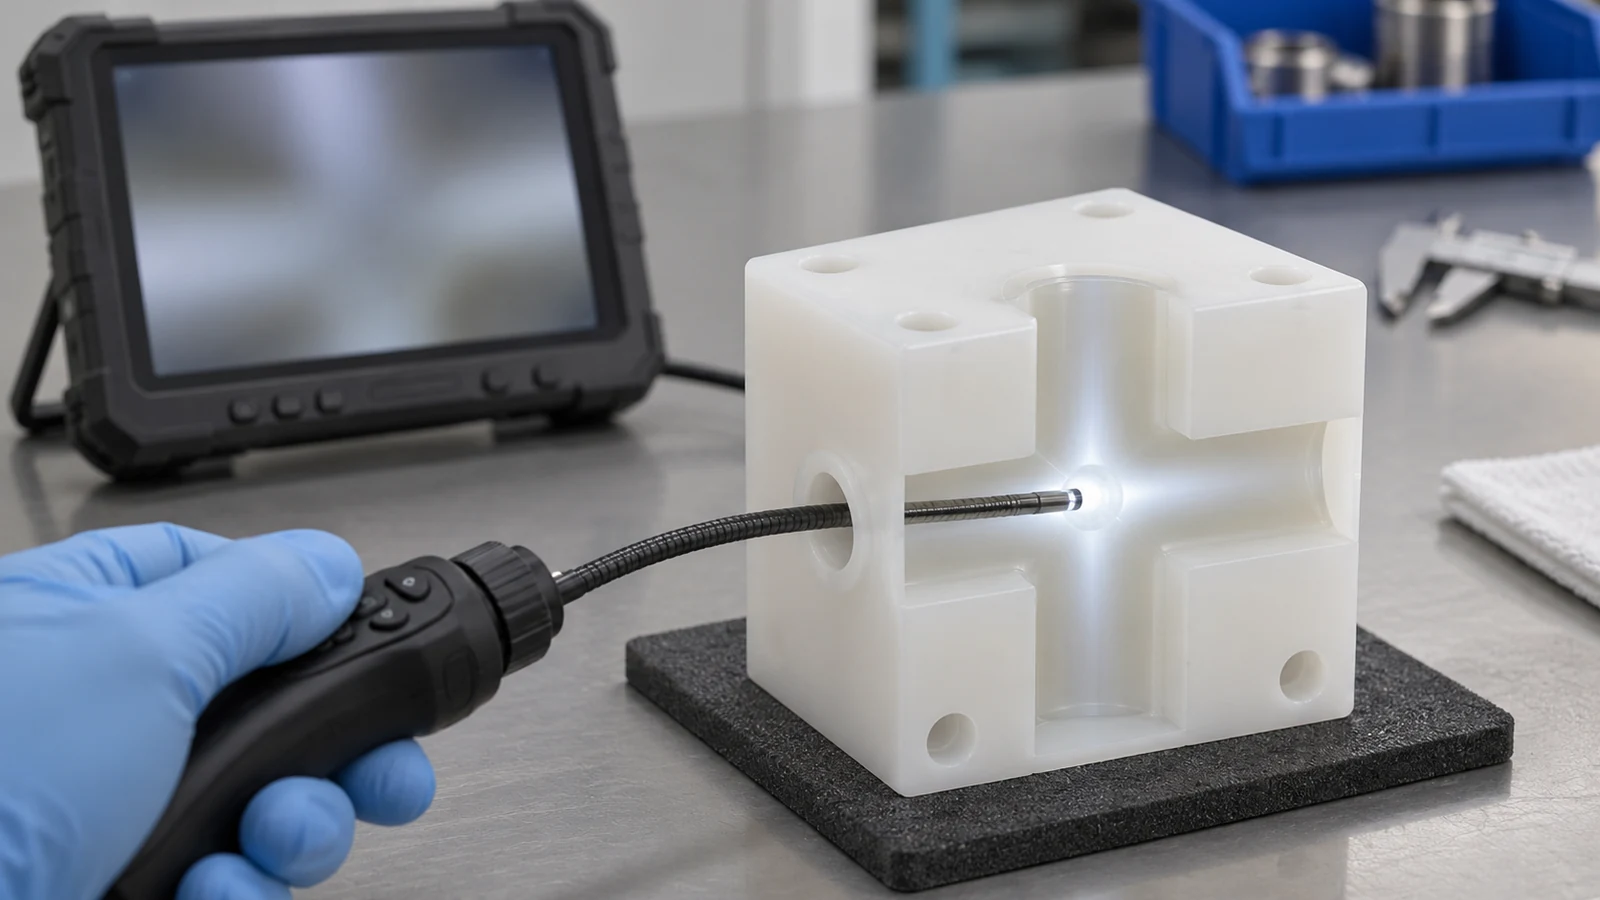 Acuerde qué debe inspeccionarse, cómo puede accederse a ello y qué mostrará el registro de inspección. Un boroscopio puede revelar una rebaba visible pero no puede cuantificar automáticamente un radio de borde. Un resultado de enjuague puede respaldar un requisito de residuo definido pero no prueba la geometría de una intersección inaccesible. Empareje cada método con la pregunta que puede responder.
Para pasajes sensibles, identifique los auxiliares de fabricación permitidos, el medio de lavado cuando esté controlado, la condición de secado, la manipulación y el embalaje protector. Si el comprador necesita un límite de partículas u otra prueba de limpieza, nombre el método y la base de aceptación por separado. Este acuerdo a nivel de componente es más preciso que una etiqueta no respaldada como “PVDF ultra-limpio”.”
Emita un plano que el inspector pueda utilizar
Incluya el requisito exacto de PVDF, un modelo y un plano, las relaciones de datum, las especificaciones de puertos y roscas, los detalles de bordes controlados y cualquier residuo restringido. Muestre las juntas ensambladas o la geometría de acoplamiento donde expliquen las superficies funcionales. Mantenga las tolerancias generales en áreas no críticas a menos que una función particular justifique un límite más estricto.
El referencia de material plástico ayuda a organizar las opciones de material, pero el plano liberado debe identificar el grado real y los requisitos de la pieza acabada. Una cotización debe explicar cualquier acceso de inspección que no pueda lograrse y cualquier requisito de limpieza que necesite un proceso cualificado por separado. La aceptación del mecanizado de PVDF es más sólida cuando los requisitos de geometría, superficie y residuos son verificables individualmente.
Preguntas prácticas sobre el PVDF
¿Debe tener cada borde interno el mismo chaflán?
No. Las entradas de sellado, los inicios de rosca y las intersecciones de flujo cumplen funciones diferentes. Especifique el borde previsto donde afecte al rendimiento y revise la accesibilidad.
¿Puede un líquido de enjuague transparente demostrar que un taladro transversal está libre de rebabas?
No. Un labio adherido puede permanecer mientras el líquido parece claro. Utilice un método de inspección que aborde la intersección en sí.
¿El recubrimiento de PVDF tiene el mismo alcance que el mecanizado de material de PVDF?
No. Recubrir un componente metálico y eliminar material de una pieza en bruto de polímero implican sustratos, procesos y criterios de aceptación diferentes.
¿Qué debe cambiar cuando cambia la forma de la pieza en bruto?
Revise la sujeción, la eliminación de material, la inspección y cualquier calificación aprobada. Una pieza en bruto diferente puede ahorrar material sin reproducir cada comportamiento observado en la prueba original.