
Un passaggio in PVDF non è finito solo perché una punta ha collegato due porte. La lavorazione meccanica del PVDF richiede una condizione concordata per l'intersezione, un metodo accessibile per rimuovere il materiale aderente e un modo per ispezionare il risultato. Iniziare indicando quali bordi entrano in contatto con una guarnizione o con il flusso di fluido e quali possono essere alleggeriti. Poi decidere come il componente sarà pulito e accettato. Né una superficie esterna dall'aspetto pulito né il nome del polimero dimostrano la condizione all'interno di un passaggio.
Il PVDF, o fluoruro di polivinilidene, è utilizzato in componenti ingegneristici in cui le sue proprietà materiali si adattano al servizio. Ensinger descrive la fresatura e la tornitura di semilavorati in PVDF e altri grezzi. La discussione qui riguarda come specificare un pezzo lavorato; non stabilisce la compatibilità chimica, il grado di purezza o la durata di un sistema fluido non specificato.
Tracciare una mappa dei passaggi prima di selezionare le operazioni
Prendere un piccolo blocco di distribuzione con un foro assiale, due porte con fori trasversali e una faccia di montaggio. Contrassegnare l'ingresso dell'utensile, l'intersezione e l'uscita per ciascun passaggio. Una punta che raggiunge l'intersezione non lascia necessariamente spazio per un utensile di sbavatura o una telecamera. Progettare insieme questi requisiti di accesso finché la geometria può ancora cambiare.
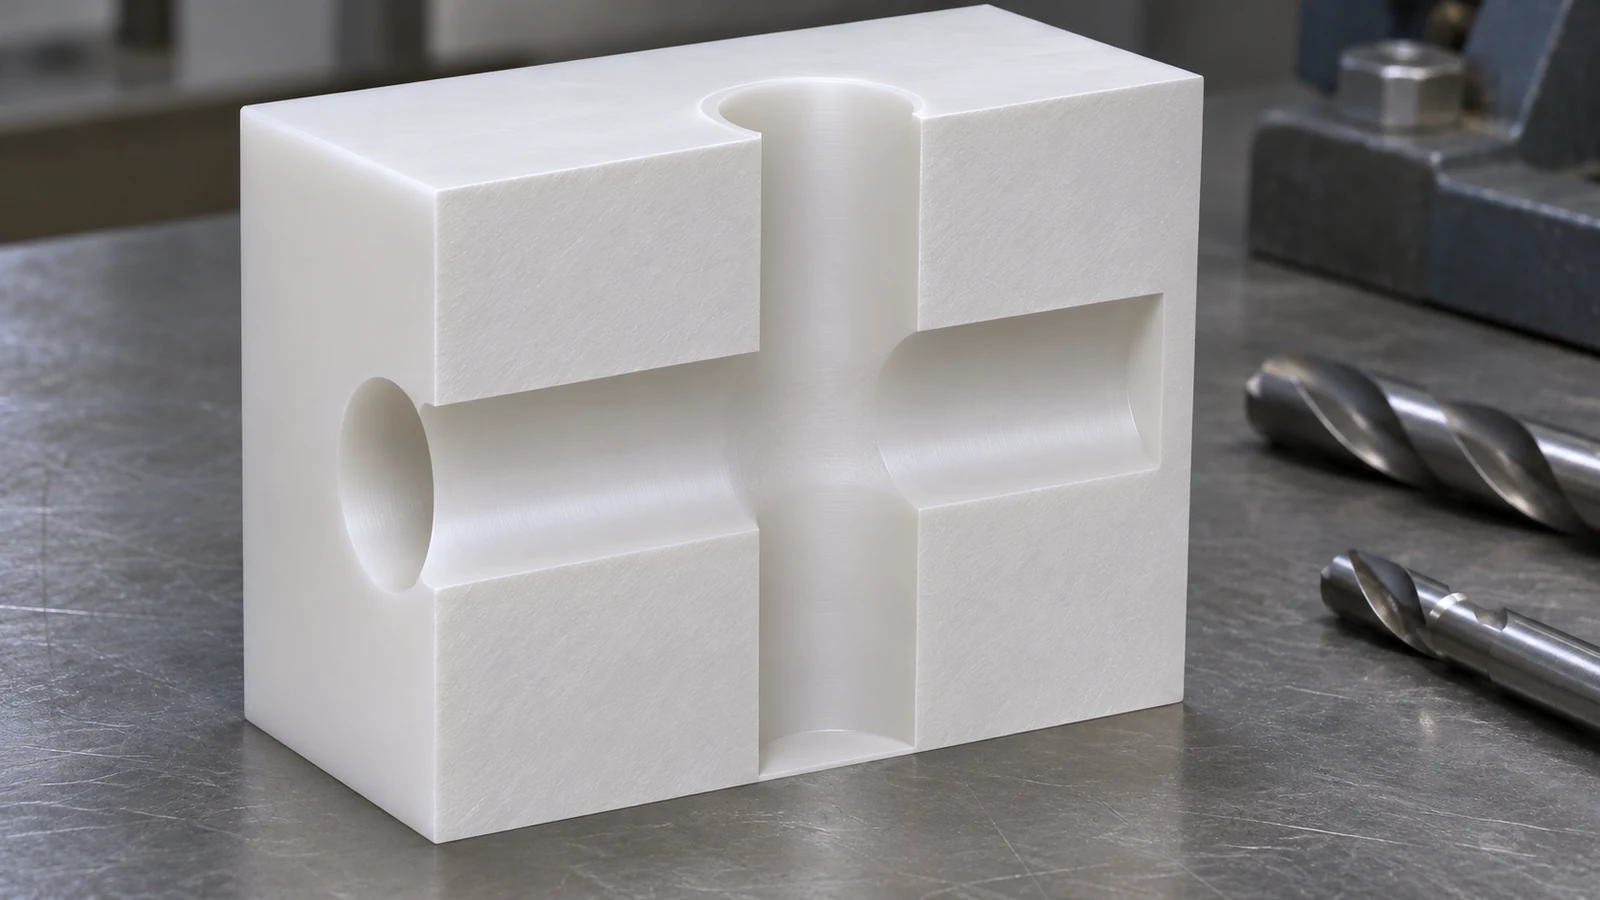 Chiedersi se un passaggio passante, una chiusura rimovibile o un orientamento rivisto delle porte possano rendere possibile la finitura e l'ispezione senza alterare la funzione prevista. Qualsiasi chiusura crea anche una questione di tenuta e pulizia. Non introdurre un tappo solo per semplificare il taglio senza esaminare ciò che aggiunge al sistema assemblato.
Separare la geometria dei passaggi dalla geometria di montaggio. Le porte possono richiedere una relazione con una faccia di tenuta mentre i fori di montaggio esterni necessitano solo di una precisione sufficiente per l'assemblaggio. Definire tali compiti in modo indipendente impedisce che l'intero blocco erediti il requisito più severo di un'interfaccia.
Identificare il bordo che viene effettivamente accettato
Una bava aderente, un labbro sbavato, un bordo strappato e uno smusso intenzionale sono condizioni diverse. Un disegno che riporta solo “sbavare” può lasciare che un fornitore rompa ogni bordo mentre un altro rimuove il materiale sciolto ma preserva le transizioni funzionali nette. Indicare il trattamento dei bordi accettabile nelle posizioni in cui modifica la tenuta, l'inserimento o il flusso.
| Posizione | Potenziale problema | Istruzione utile per disegno o processo |
|---|---|---|
| Intersezione tra fori incrociati | Materiale residuo rimasto oltre la visibilità immediata | Definire l'accesso per la rimozione e l'ispezione |
| Bordo di ingresso della tenuta | Un labbro affilato o danneggiato compromette l'inserimento | Definire lo smusso di ingresso e la condizione superficiale consentiti |
| Ingresso della filettatura | Trucioli sciolti o primo filetto deformato | Ispezionare l'ingresso dopo il taglio e la pulizia |
| Perimetro di montaggio | Rilavorazione estetica non necessaria | Separare i bordi di manipolazione dalle interfacce funzionali |
Per Lavorazione meccanica del PVDF, la sequenza delle operazioni dovrebbe lasciare le interfacce più sensibili protette dal passaggio successivo di trucioli e dal contatto con gli utensili. Se una superficie di tenuta viene finita per prima e successivamente attraversata da trucioli provenienti da un'altra operazione, l'ispezione finale deve comunque valutare la sua superficie effettivamente consegnata.
Tagliare in modo pulito senza usare l'attrezzatura per mascherare il movimento
Il calore e il vincolo influenzano la geometria del polimero durante la lavorazione. Un utensile che striscia invece di tagliare può modificare la superficie, mentre un'attrezzatura può mantenere il componente in una forma che non conserverà dopo il rilascio. Utilizzare le condizioni dell'utensile, il supporto e l'evacuazione del truciolo come variabili di processo correlate, invece di considerare un avanzamento più ridotto o un serraggio più stretto come un miglioramento automatico.
Su un blocco con un passaggio profondo, i trucioli accumulati possono aumentare lo sfregamento e mascherare se la punta sta ancora tagliando efficacemente. Su un'appendice di montaggio sottile, la stessa forza può produrre una deflessione locale. Ispezionare la caratteristica rilevante dopo il rilascio prima di concludere che la posizione in ciclo della macchina dimostri la geometria finita.
La prova deve utilizzare la classe e la forma del materiale effettive. Registrare eventuali restrizioni relative al refrigerante o alla pulizia prima di selezionare un fluido da taglio. Un problema di compatibilità dei materiali deve essere risolto con il fornitore del materiale e il responsabile dell'applicazione; un'affermazione generica di resistenza chimica non costituisce approvazione di ogni fluido utilizzato durante la produzione.
Sbavatura, pulizia e verifica sono forniture separate
La sbavatura rimuove o modifica il materiale indesiderato aderente. La pulizia rimuove la contaminazione specificata. L'ispezione stabilisce se la condizione richiesta è stata raggiunta. Non si può presumere che la sola pulizia rimuova ogni bordo rilevato saldamente aderente, e un bordo privo di bave può comunque trattenere residui indesiderati.
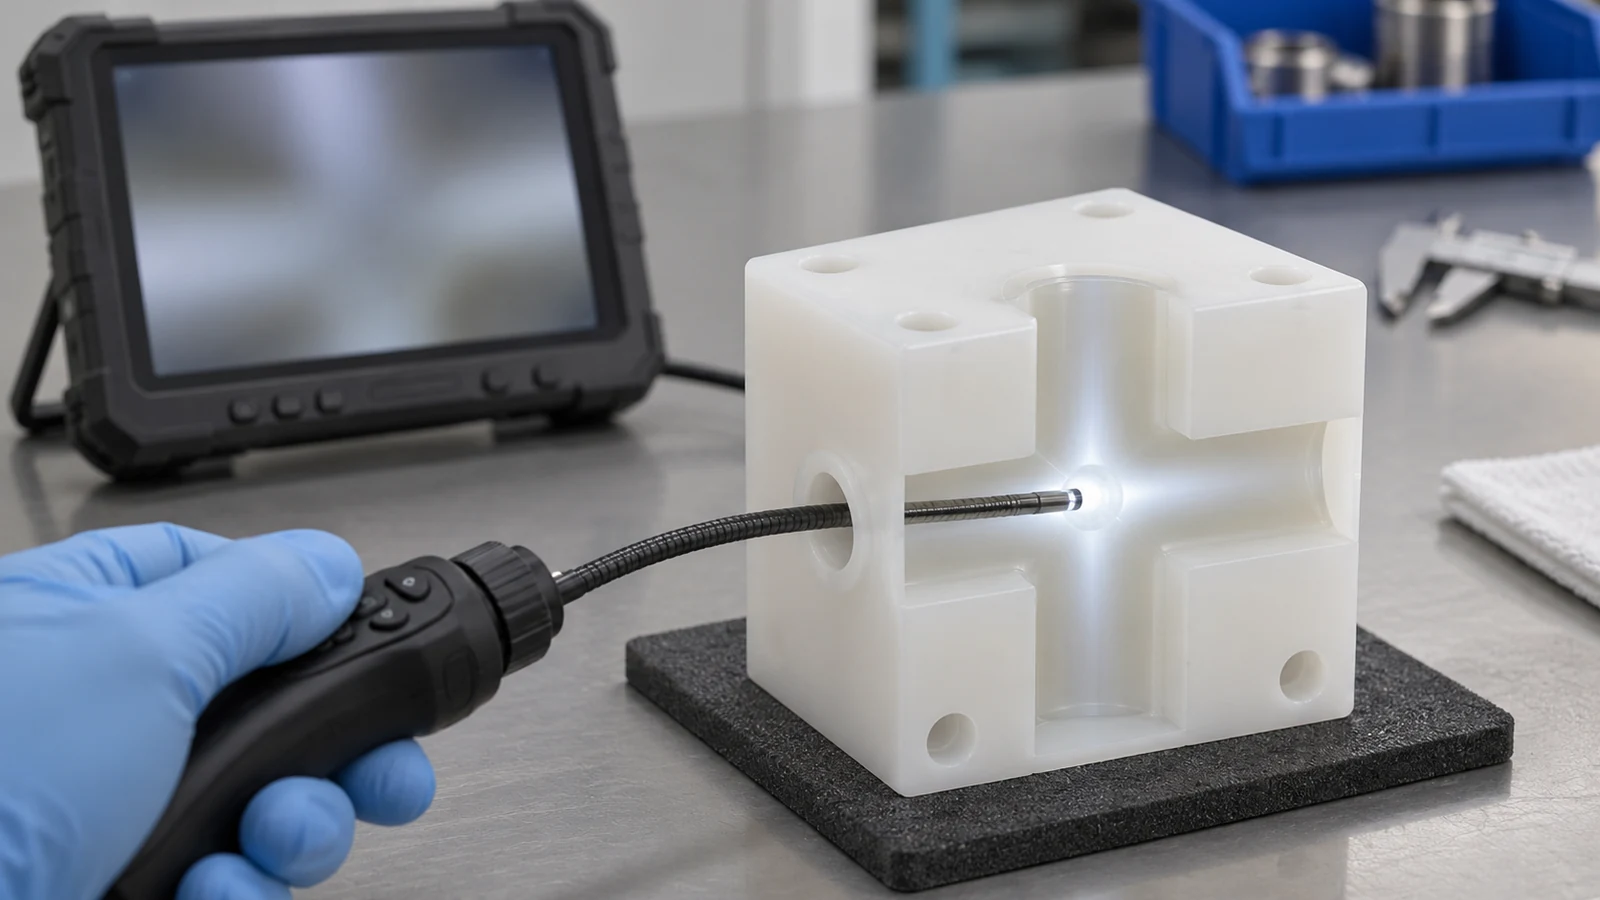 Concordare cosa deve essere ispezionato, come è possibile accedervi e cosa mostrerà il registro di ispezione. Un boroscopio può rivelare un bordo visibile ma non può quantificare automaticamente un raggio di spigolo. Un risultato di lavaggio può supportare un requisito definito sui residui ma non dimostra la geometria di un'intersezione inaccessibile. Abbinare ciascun metodo alla domanda a cui può rispondere.
Per i passaggi sensibili, identificare gli ausili di produzione consentiti, il mezzo di lavaggio ove controllato, le condizioni di asciugatura, la movimentazione e l'imballaggio protettivo. Se l'acquirente necessita di un limite di particelle o di un altro test di pulizia, indicare separatamente il metodo e il criterio di accettazione. Questo accordo a livello di componente è più preciso di un'etichetta non supportata come “PVDF ultra-pulito”.”
Rilasciare un disegno utilizzabile dall'ispettore
Includere il requisito esatto del PVDF, un modello e un disegno, le relazioni dei datum, le specifiche delle porte e delle filettature, i dettagli controllati degli spigoli e eventuali residui limitati. Mostrare le guarnizioni assemblate o la geometria di accoppiamento ove spiegano le superfici funzionali. Mantenere le tolleranze generali sulle aree non critiche a meno che una particolare funzione giustifichi un limite più stretto.
La riferimento del materiale plastico aiuta a organizzare le scelte dei materiali, ma il disegno rilasciato deve identificare la classe effettiva e i requisiti del pezzo finito. Un preventivo deve spiegare qualsiasi accesso di ispezione che non può essere ottenuto e qualsiasi requisito di pulizia che necessita di un processo qualificato separato. L'accettazione della lavorazione del PVDF è più solida quando i requisiti di geometria, superficie e residui sono verificabili individualmente.
Domande pratiche sul PVDF
Ogni spigolo interno deve avere lo stesso smusso?
No. Gli ingressi delle guarnizioni, gli inizi delle filettature e le intersezioni di flusso svolgono funzioni diverse. Specificare lo spigolo previsto ove influisce sulle prestazioni e rivedere l'accessibilità.
Un liquido di lavaggio trasparente può dimostrare che un foro trasversale è privo di bave?
No. Un labbro attaccato può rimanere mentre il liquido appare limpido. Utilizzare un metodo di ispezione che interessi direttamente l'intersezione.
La rivestitura in PVDF ha lo stesso ambito della lavorazione di semilavorati in PVDF?
No. Rivestire un componente metallico e asportare materiale da un grezzo polimerico comportano substrati, processi e criteri di accettazione diversi.
Cosa dovrebbe cambiare quando cambia la forma del semilavorato?
Rivedere il fissaggio, l'asportazione di materiale, l'ispezione e qualsiasi qualifica approvata. Un grezzo diverso può far risparmiare materiale senza riprodurre ogni comportamento osservato nella prova originale.