
CNC加工、レーザー切断、ウォータージェット切断の中から選ぶ際は、機械の名称ではなく、完成形状から始めてください。レーザーとウォータージェットは通常、板やプレートから切り出すプロファイルに検討されます。CNC加工は、ポケット、ボア、ねじ、正確な面、または複数面のフィーチャが必要な部品に適しています。1つの工程で経済的な外形と機能的なインターフェースの両方を実現できない場合、切断ブランクにCNC仕上げを組み合わせるのが実用的な方法となることがよくあります。.
このトレードオフは単純に速度対精度ではありません。入熱、エッジの状態、材料、板厚、ネスティング、素材の使用量、ワークホールディング、および後工程の数が、合格部品のコストに影響します。見積を比較する前に、どのエッジと面が位置決め、シール、接合、または荷重を担うのかを定義してください。.
仕上げる必要がある形状から始める
各フィーチャを、どのように作られ、何をするかで分類します。平坦な外形は素早く切断できますが、軸受ボア、ねじ穴、シール面、カウンターボア、または3次元ポケットは後から加工が必要になる場合があります。重要な問いは、切断エッジ自体が機能的なのか、それともブランクを定義するだけなのかです。.
部品が本質的に2次元プロファイルである場合、切断工程は、ソリッド素材から外形全体をフライス加工する場合と比べて材料除去を減らすことができます。部品に複数の加工平面、面間の精密な間隔、または共通データムを基準とするフィーチャがある場合、CNCは制御された段取りでそれらの関係を作り出すことでルートを簡素化できる場合があります。いくつかの重要なフィーチャを伴う平坦なプロファイルは、両方のアプローチを組み合わせることができます。.
各ルートが果たすように作られている役割
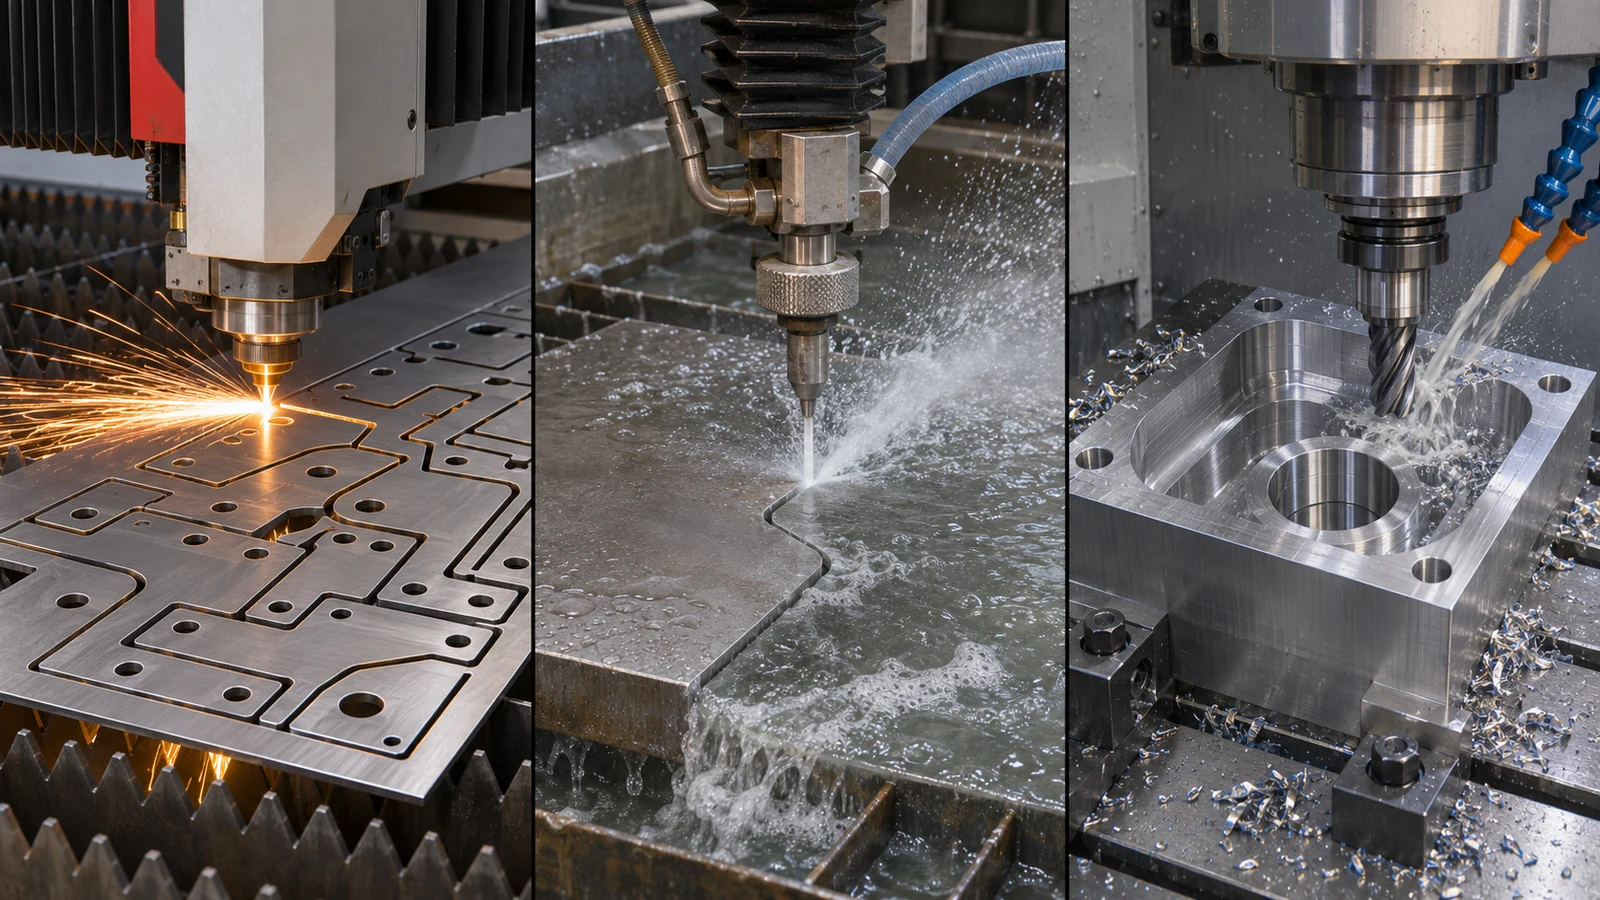
レーザー切断は 集中した熱ビームを材料に通します。ネスティングされた板プロファイルに効率的ですが、使用可能な結果は合金、板厚、反射率、アシストガス、切断パラメータ、エッジ要件、および設備に依存します。溶接部、シール面、疲労限界エッジ、または後から加工されるフィーチャの近くでは、熱影響を受けた材料や歪みが問題になる場合があります。レーザー切断エッジが仕上げデータムであると仮定しないでください。.
研磨ウォータージェット切断は 高圧の研磨材流で材料を除去します。レーザー切断に伴う熱影響層を避けるため、熱に敏感な材料や熱的変化が許容できない設計に有用です。それでも切断面にはテーパー、ストライエーション、エッジのばらつき、および工程設定に依存する仕上げグレードが生じる場合があります。ウォータージェットは冷間工程であるという理由だけで、加工嵌合面の代替として扱うべきではありません。.
CNC機械加工 切削工具で材料を除去し、平面および3次元形状、穴、ねじ、ポケット、制御されたインターフェースを作り出すことができます。その経済性は、素材形状、材料除去量、工具アクセス、段取り回数、ワークホールディング、および検査に依存します。板やビレットからのフライス加工は薄いプロファイルでは材料を無駄にする場合がありますが、完成部品に実質的な3次元の詳細が必要な場合は適切となる場合があります。サイトの CNCフライス加工能力 プロセスコンテキスト用。.
部品を中心に工程を比較する
| 決定要因 | レーザー切断は | 研磨ウォータージェット | CNC機械加工 |
|---|---|---|---|
| 代表的な初期形状 | シートまたはプレートのプロファイル | シートまたはプレートのプロファイル | プレート、バー、ビレット、押出材、またはニアネットブランク |
| フィーチャ強度 | 高速プロファイル切断。ボア、ねじ、データム面には後工程の機械加工が必要な場合がある | 冷間プロファイル切断。機能エッジやインターフェースには仕上げ加工が依然として必要な場合がある | 3Dフィーチャ、機械加工面、穴、ポケット、ねじ詳細に強い |
| 熱的考慮事項 | 熱プロセス。材料と用途に応じて入熱とエッジ状態を確認すること | 切断流による熱影響部(HAZ)なし。エッジプロファイルと仕上げを検査すること | 機械的切断。切断力、ワーク保持、バリ、変形を確認すること |
| 主なコスト要因 | ネスティング、板厚、材料の反応、エッジ要件、数量 | 切断時間、研磨材使用量、板厚、エッジ品質、数量 | 段取り、素材、除去時間、工具アクセス、検査、仕上げ |
| 次に問うべき最適な質問 | 切断ままのエッジで許容できるか? | 切断プロファイルは後工程に対して十分な精度か? | 必要な機能はデータムとアクセス可能な段取りを共有できるか? |
これは経路選定用のスクリーニング表であり、汎用的な公差表や板厚表ではありません。実際の能力は機械、材料、形状、切断パラメータ、合否判定方法によって変わります。汎用数値を当てはめるのではなく、特定の部品についてベンダーに根拠を求めてください。.
エッジの状態がルートを変えることがある
レーザー切断のエッジは、ドロス、エッジのテーパー、熱影響、局所的な表面状態が嵌合、疲労、コーティング、接合に影響し得る場合、バリ取りや機械加工が必要になることがあります。ウォータージェットのエッジはレーザーの入熱を避けられますが、切断方向、研磨材流の挙動、品質設定によってテーパーやストリエーションが残ることがあります。どちらのプロセスも有用なブランクを製作しつつ、機能界面を後工程に残すことができます。.
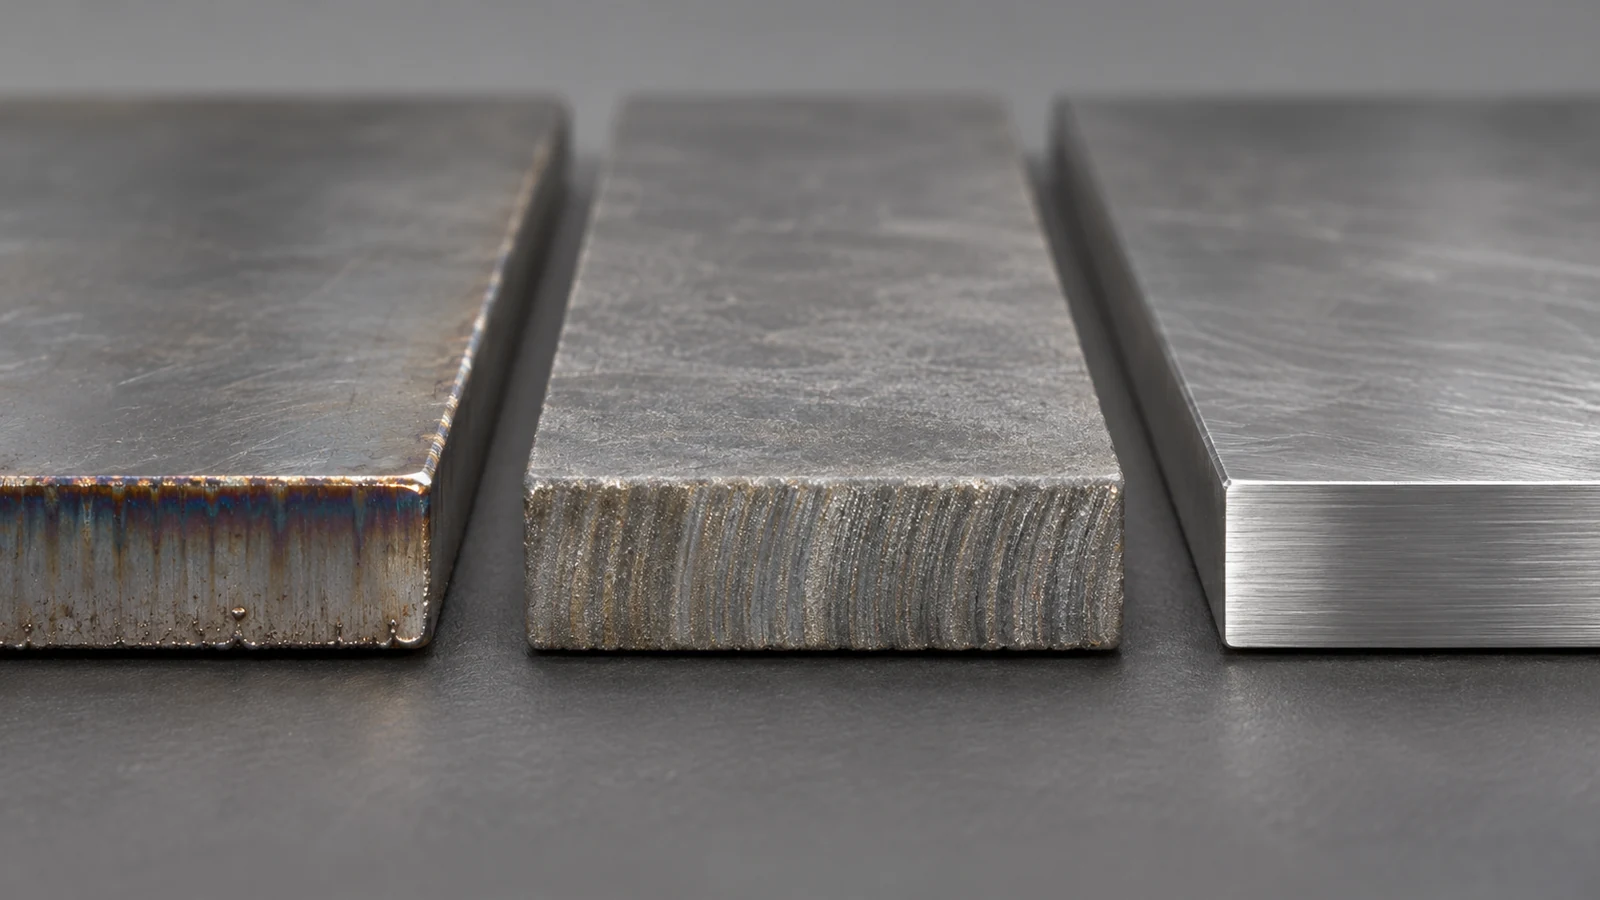
CNCの場合、対応するリスクはHAZではなく、切削力、材料除去、工具のリーチ、クランプ、残留応力の相互作用です。薄肉部品は解放時に動くことがあり、機械加工エッジにはバリが生じることがあり、長いリーチはたわみを生じます。経路は、どの機能を粗取りし、どれを仕上げるか、部品をどう位置決めするか、いつ検査するかを定義すべきです。.
ブランクが単純な場合はハイブリッドルートを使う
レーザーまたはウォータージェットのブランクにCNC加工を続ける方式は、外周が低コストの二次元切断でありながら、部品に高精度のボア、シール面、ねじ穴、ミリングポケットも必要な場合に理にかなっています。切断プロファイルを粗取りの外郭とし、機械加工データムで機能フィーチャー間の最終的な関係を確立できます。.
このハイブリッド経路は、ブランクに仕上げ用の取り代が十分あり、再現性よく位置決めできる場合にのみ機能します。取り代を図面または工程計画に定義し、最初に作成するデータム面を特定し、切断エッジを位置決めに使用してよいかを明確にします。その目的でエッジが管理されていない場合は、機械加工基準を使用してください。CNC加工サプライヤーには、ブランクの状態、必要に応じて切断方向、取り代、数量、最終的な合否判定フィーチャーを伝えるべきです。.
RFQで同一条件を比較する
同じモデルと同じ図面リビジョンを各サプライヤーに送付してください。重要面、嵌合寸法、穴とねじの要件、エッジの面取り、仕上げ、材料と状態、数量、検査書類を明記します。見積が完成品を含むのか切断ブランクのみなのか、またバリ取り、二次加工、仕上げ、検査、梱包、材料証明が含まれるかを確認してください。.
合格部品1個あたりの総コストとリスクを比較してください。エッジに大規模な手直しが必要な場合や、部品の位置決めに追加工程が必要な場合、低いプロファイル切断価格は上昇することがあります。単に平坦な輪郭を作るためだけに素材の多くを除去する場合、CNCのみの見積は不必要に高くなることがあります。機能的に管理すべき事項を明示し、経路提案の中でサプライヤーがそれをどう製作し検証するかを説明させてください。.
よくある質問
厚い金属ではウォータージェットは常にレーザーより優れていますか?
普遍的な規則はありません。実際の合金、板厚、エッジ要件、変形リスク、切断品質、スループット、後工程を比較してください。厚い熱感受性部品はウォータージェットが有利な場合もあれば、別の形状では別の経路の方が適する場合もあります。.
レーザーまたはウォータージェットは完成した精密部品を製作できますか?
形状と受け入れ要件がそのプロセスの能力に適合する場合、それらは完成部品を製作できます。部品に管理されたボア、ねじ、複数のデータム面、または三次元形状が必要な場合は、機械加工または別の仕上げ工程を計画してください。.
切断とCNC機械加工はいつ組み合わせるべきですか?
切断ブランクが無駄や切断時間を削減し、CNCが嵌合、シール、位置合わせ、または組立を制御する形状を創成する場合に組み合わせます。ブランクには適切な取り代と再現可能な位置決め戦略を含める必要があります。.