
Wählen Sie zwischen CNC-Bearbeitung, Laserschneiden und Wasserstrahlschneiden, indem Sie mit der fertigen Geometrie beginnen, nicht mit der Maschinenbezeichnung. Laser und Wasserstrahl werden üblicherweise für Profile in Betracht gezogen, die aus Blech oder Platte geschnitten werden; die CNC-Bearbeitung ist die bessere Wahl, wenn das Teil Taschen, Bohrungen, Gewinde, präzise Flächen oder Merkmale auf mehreren Seiten benötigt. Ein geschnittener Rohling, gefolgt von CNC-Fertigbearbeitung, ist oft der praktische Weg, wenn ein einzelner Prozess nicht sowohl eine wirtschaftliche Kontur als auch funktionale Schnittstellen liefern kann.
Der Kompromiss ist nicht einfach Geschwindigkeit gegen Genauigkeit. Wärmeeintrag, Kantenzustand, Material, Dicke, Verschachtelung, Materialausnutzung, Werkstückaufnahme und die Anzahl der nachfolgenden Operationen beeinflussen alle die Kosten des abgenommenen Teils. Legen Sie fest, welche Kanten und Flächen positionieren, abdichten, fügen oder Last tragen, bevor Sie Angebote vergleichen.
Beginnen Sie mit der Geometrie, die fertigbearbeitet werden muss
Klassifizieren Sie jedes Merkmal danach, wie es hergestellt wird und was es bewirkt. Eine flache Kontur lässt sich schnell schneiden, während eine Lagerbohrung, ein Gewindeloch, eine Dichtfläche, eine Senkung oder eine dreidimensionale Tasche danach möglicherweise bearbeitet werden müssen. Die entscheidende Frage ist, ob die Schnittkante selbst funktional ist oder nur den Rohling definiert.
Wenn ein Teil im Wesentlichen ein zweidimensionales Profil ist, können Schneidprozesse den Materialabtrag im Vergleich zum Fräsen der gesamten Kontur aus Vollmaterial reduzieren. Wenn das Teil mehrere bearbeitete Ebenen, präzise Abstände zwischen Flächen oder Merkmale aufweist, die sich auf ein gemeinsames Bezugssystem beziehen, kann CNC den Weg vereinfachen, indem diese Beziehungen in kontrollierten Aufspannungen hergestellt werden. Ein flaches Profil mit einigen wenigen kritischen Merkmalen kann beide Ansätze kombinieren.
Wofür jeder Weg ausgelegt ist
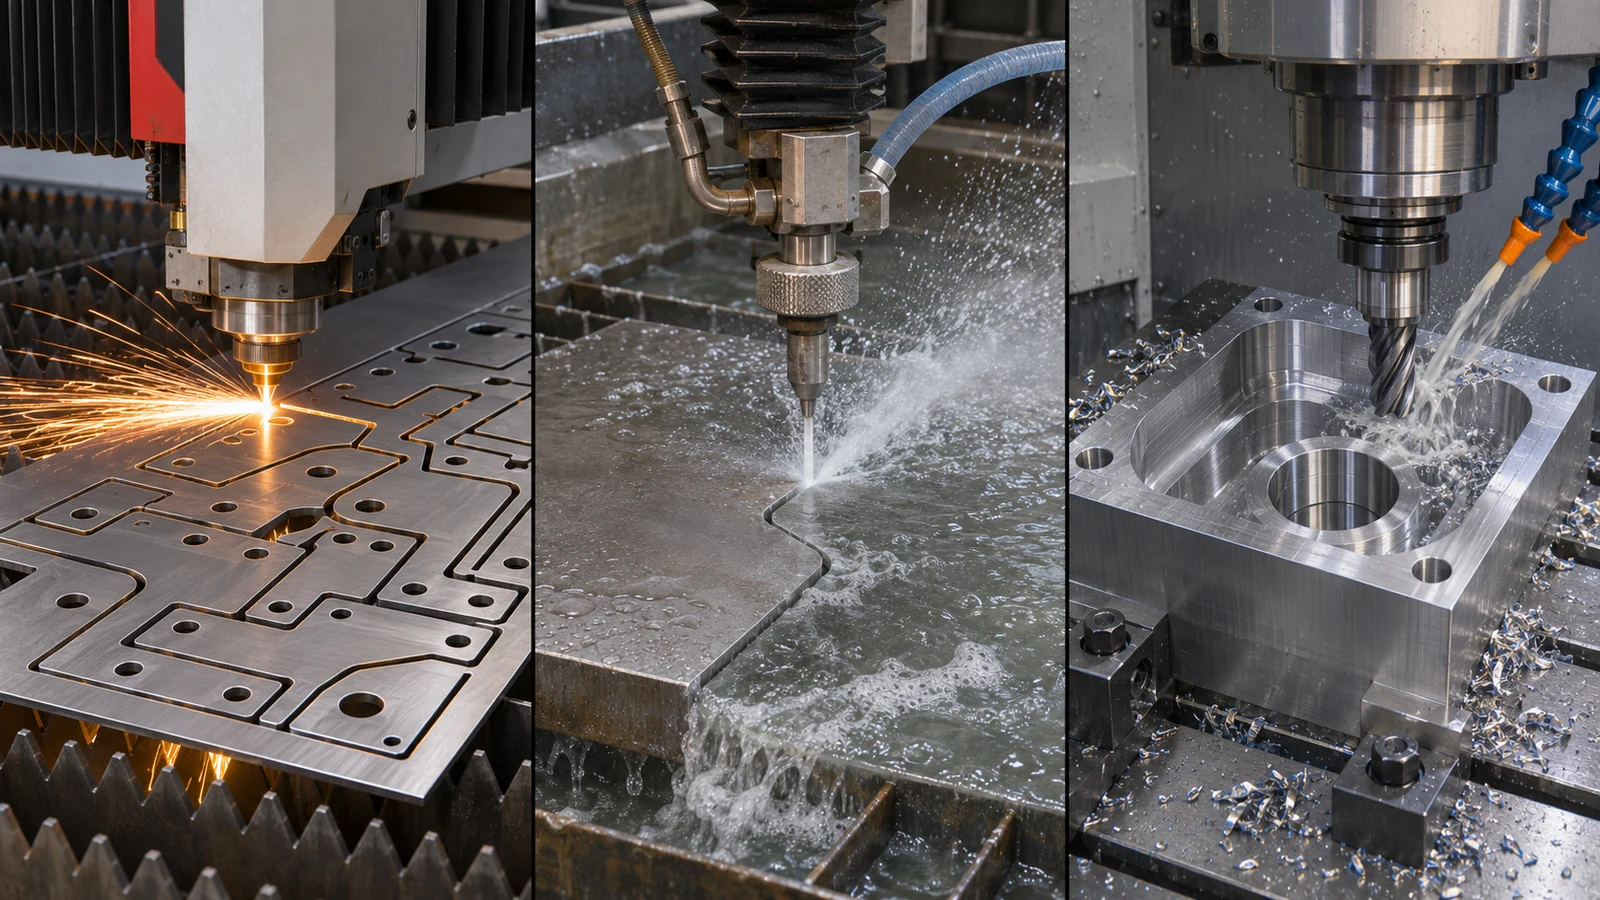
Laserschneiden richtet einen konzentrierten thermischen Strahl durch das Material. Es kann für verschachtelte Blechprofile effizient sein, aber das nutzbare Ergebnis hängt von Legierung, Dicke, Reflexionsvermögen, Hilfsgas, Schnittparametern, Kantenanforderung und der Ausrüstung ab. Wärmebeeinflusstes Material oder Verzug kann in der Nähe einer Schweißnaht, einer Dichtfläche, einer ermüdungskritischen Kante oder eines später bearbeiteten Merkmals von Bedeutung sein. Gehen Sie nicht davon aus, dass eine lasergeschnittene Kante ein fertiges Bezugssystem ist.
Abrasives Wasserstrahlschneiden trägt Material mit einem Hochdruck-Schleifmittelstrahl ab. Es vermeidet die thermisch beeinflusste Zone, die mit dem Laserschneiden verbunden ist, was für wärmeempfindliche Materialien oder Konstruktionen nützlich sein kann, bei denen eine thermische Veränderung nicht akzeptabel ist. Der Schnitt kann dennoch Konizität, Riefen, Kantenvariation und eine Oberflächengüte aufweisen, die von den Prozesseinstellungen abhängt. Wasserstrahlschneiden sollte nicht als Ersatz für eine bearbeitete Passfläche behandelt werden, nur weil der Prozess kalt ist.
CNC-Bearbeitung trägt Material mit einem Schneidwerkzeug ab und kann ebene und dreidimensionale Geometrien, Bohrungen, Gewinde, Taschen und kontrollierte Schnittstellen erzeugen. Seine Wirtschaftlichkeit hängt von der Materialform, dem Materialabtrag, dem Werkzeugzugang, der Anzahl der Aufspannungen, der Werkstückaufnahme und der Prüfung ab. Das Fräsen aus Platte oder Block kann bei einem dünnen Profil Material verschwenden, während es geeignet sein kann, wenn das fertige Teil erhebliche dreidimensionale Details benötigt. Siehe die Website CNC-Fräsbearbeitungskapazität für den Prozesskontext.
Vergleichen Sie den Prozess rund um das Teil
| Entscheidungsfaktor | Laserschneiden | Abrasives Wasserstrahlschneiden | CNC-Bearbeitung |
|---|---|---|---|
| Typische Ausgangsgeometrie | Blech- oder Plattenprofil | Blech- oder Plattenprofil | Platte, Stab, Block, Strangpressprofil oder Near-Net-Blank |
| Merkmalsfestigkeit | Schnelles Profilschneiden; späteres Bearbeiten kann für Bohrungen, Gewinde und Bezugsflächen erforderlich sein | Kaltes Profilschneiden; Nachbearbeitung kann für Funktionskanten und Schnittstellen weiterhin erforderlich sein | Leistungsstark für 3D-Merkmale, bearbeitete Flächen, Bohrungen, Taschen und Gewindedetails |
| Thermische Betrachtung | Thermisches Verfahren; Wärmeeintrag und Kantenzustand für Werkstoff und Anwendung prüfen | Keine thermische Wärmeeinflusszone durch den Schneidstrahl; Kantenprofil und Oberflächengüte prüfen | Mechanisches Schneiden; Schnittkraft, Werkstückaufnahme, Grate und Verzug prüfen |
| Wesentliche Kostentreiber | Verschachtelung, Dicke, Werkstoffverhalten, Kantenanforderung und Stückzahl | Schnittzeit, Schleifmittelverbrauch, Dicke, Kantenqualität und Stückzahl | Rüsten, Rohteil, Zerspanungszeit, Werkzeugzugänglichkeit, Prüfung und Nachbearbeitung |
| Nächste sinnvolle Frage | Ist die Kante so geschnitten akzeptabel? | Ist das Schnittprofil genau genug für die folgende Operation? | Können die erforderlichen Merkmale gemeinsame Bezüge und zugängliche Aufspannungen nutzen? |
Dies ist eine Tabelle zur Verfahrensvorauswahl, kein universelles Toleranz- oder Dicken-Diagramm. Die tatsächliche Leistungsfähigkeit variiert je nach Maschine, Werkstoff, Geometrie, Schnittparametern und Abnahmeverfahren. Fordern Sie von Anbietern Nachweise zum konkreten Teil an, statt pauschale Zahlen anzuwenden.
Der Kantenzustand kann den Weg ändern
Lasergeschnittene Kanten können Entgraten oder Nachbearbeitung erfordern, wenn Grat, Kantenverjüngung, thermische Effekte oder lokaler Oberflächenzustand Passung, Ermüdung, Beschichtung oder Fügen beeinträchtigen könnten. Wasserstrahlkanten vermeiden den Wärmeeintrag des Lasers, doch Schnittrichtung, Strahlverhalten des Schleifmittels und Qualitätseinstellungen können Verjüngung oder Riefen hinterlassen. Beide Verfahren können einen brauchbaren Rohling erzeugen und die funktionale Schnittstelle einer späteren Operation überlassen.
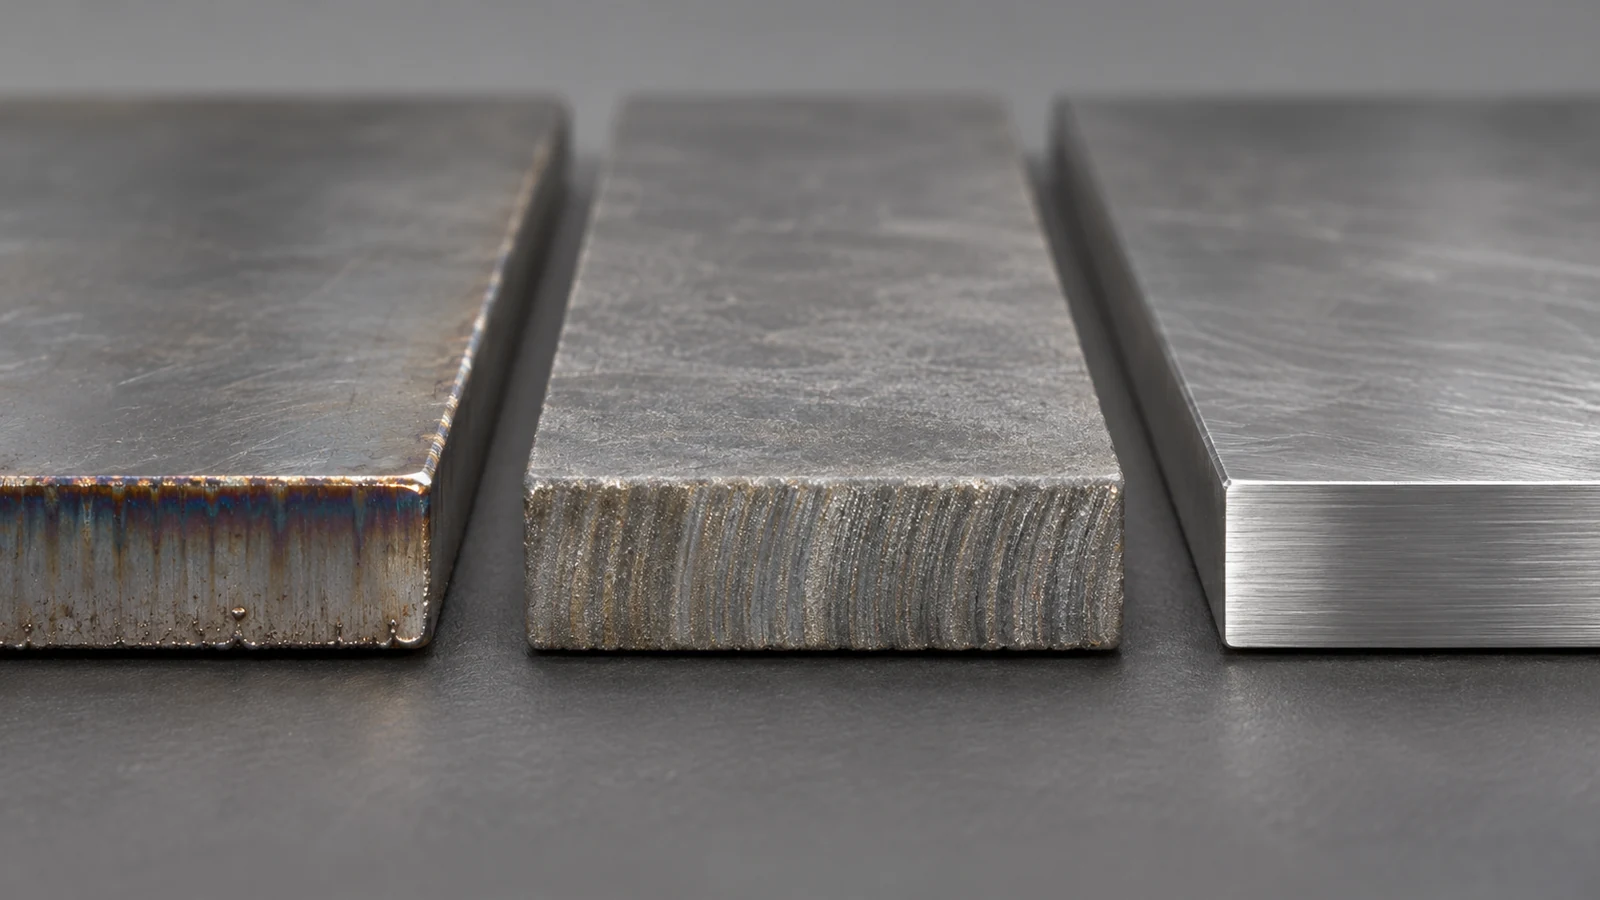
Bei CNC besteht das entsprechende Risiko nicht in einer Wärmeeinflusszone, sondern im Zusammenspiel von Schnittkräften, Materialabtrag, Werkzeugreichweite, Einspannung und Eigenspannung. Dünne Teile können sich beim Entspannen verziehen; eine bearbeitete Kante kann Grat bilden; eine große Auskragung kann sich durchbiegen. Der Fertigungsweg sollte festlegen, welche Merkmale vorbearbeitet und welche fertigbearbeitet werden, wie das Teil positioniert wird und wann es geprüft wird.
Nutzen Sie einen hybriden Weg, wenn der Rohling einfach ist
Ein Laser- oder Wasserstrahlrohling mit anschließender CNC-Bearbeitung kann sinnvoll sein, wenn der Umriss ein kostengünstiger zweidimensionaler Schnitt ist, das Teil aber zusätzlich genaue Bohrungen, Dichtflächen, Gewindebohrungen oder gefräste Taschen benötigt. Das Schnittprofil kann als Grobkontur dienen, während bearbeitete Bezüge die endgültige Beziehung zwischen funktionalen Merkmalen herstellen.
Dieser hybride Fertigungsweg funktioniert nur, wenn der Rohling genügend Aufmaß für die Fertigbearbeitung hat und wiederholbar positioniert werden kann. Legen Sie das Aufmaß im Zeichnungssatz oder Fertigungsplan fest, benennen Sie die zuerst erzeugten Bezugsflächen und bestimmen Sie, ob die Schnittkante als Positionierfläche verwendet werden darf. Ist die Kante für diesen Zweck nicht kontrolliert, verwenden Sie stattdessen eine bearbeitete Referenz. Ein CNC-Bearbeitungsanbieter sollte den Rohlingzustand, gegebenenfalls die Schnittrichtung, das Aufmaß, die Stückzahl und die abschließenden Abnahmemerkmale erhalten.
Gestalten Sie die Anfrage so, dass Gleiches mit Gleichem verglichen wird
Senden Sie jedem Anbieter dasselbe Modell und dieselbe Zeichnungsrevision. Kennzeichnen Sie kritische Flächen, Passmaße, Bohrungs- und Gewindeanforderungen, Kantenbrüche, Oberfläche, Werkstoff und Zustand, Stückzahl und Prüfunterlagen. Fragen Sie, ob das Angebot das Fertigteil oder nur den geschnittenen Rohling umfasst und ob Entgraten, Sekundärbearbeitung, Oberflächenbehandlung, Prüfung, Verpackung und Materialzertifikate enthalten sind.
Vergleichen Sie die Gesamtkosten und das Risiko pro abgenommenem Teil. Ein niedriger Preis für das Profilschneiden kann steigen, wenn die Kante umfangreiche Nacharbeit erfordert oder eine zusätzliche Operation zum Positionieren des Teils nötig ist. Ein reines CNC-Angebot kann unnötig hoch sein, wenn viel Material nur zur Erzeugung eines flachen Umrisses abgetragen wird. Legen Sie fest, was funktional kontrolliert werden muss, und lassen Sie im Fertigungsvorschlag erklären, wie der Anbieter dies herstellen und verifizieren wird.
Häufig gestellte Fragen
Ist Wasserstrahlschneiden bei dickem Metall immer besser als Laser?
Es gilt keine allgemeine Regel. Vergleichen Sie die tatsächliche Legierung, Dicke, Kantenanforderung, Verzugsrisiko, Schnittqualität, Durchsatz und die nächste Operation. Ein dickes wärmeempfindliches Teil kann Wasserstrahlschneiden begünstigen, während eine andere Geometrie mit einem anderen Fertigungsweg besser bedient sein kann.
Können Laser oder Wasserstrahl ein fertiges Präzisionsteil herstellen?
Sie können fertige Teile herstellen, wenn die Geometrie und die Abnahmeanforderungen der Prozessfähigkeit entsprechen. Wenn das Teil kontrollierte Bohrungen, Gewinde, mehrere Bezugsflächen oder dreidimensionale Merkmale erfordert, ist eine spanende Bearbeitung oder ein weiterer Fertigungsschritt einzuplanen.
Wann sollten Schneiden und CNC-Bearbeitung kombiniert werden?
Kombinieren Sie sie, wenn ein Zuschnittrohling Abfall oder Schneidzeit reduziert und CNC die Merkmale erzeugt, die Passung, Dichtheit, Ausrichtung oder Montage bestimmen. Der Rohling muss ein geeignetes Aufmaß und eine wiederholbare Positionierungsstrategie aufweisen.