
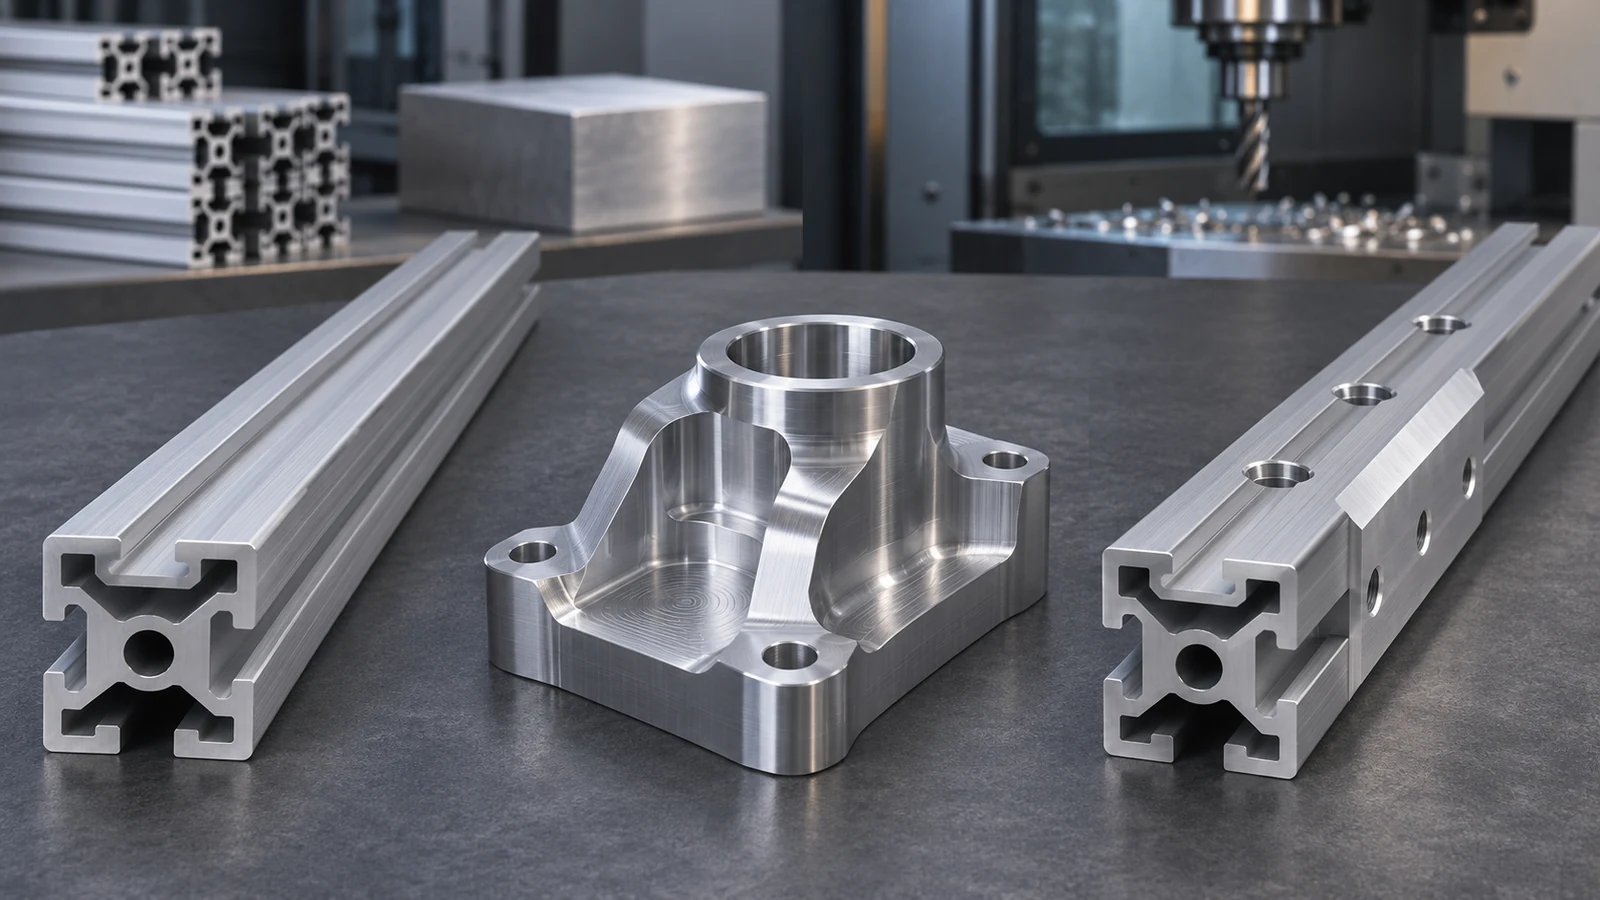
部品が長く反復可能な断面を必要とする場合、アルミニウム押出は通常より強力な出発経路です。CNC加工は、各部品の三次元形状が変化する場合、カスタム面がある場合、または初期数量が少ない場合に、通常より直接的です。多くの生産部品は両方を使用します。押出材がニアネットの構造プロファイルを供給し、その後加工によって穴、ポート、基準面、および組立を制御するインターフェースを作成します。.
選択は、断面がどのくらい頻繁に反復するか、プログラムがどの程度のダイ投資を支えられるか、プロファイルと完成機能にどの公差が適用されるか、そして二次加工のために押出材を確実に位置決めできるかどうかに依存します。生プロファイル価格が低くても、直線度、切断長さ、材料状態、または加工代が下流で追加作業を生じる場合、決定は確定しません。.
同じ断面が反復するかどうかを問う
押出はダイを通して材料を成形し、その長さに沿って連続するプロファイルを作成します。リブ、チャネル、取付レール、またはその他の断面機能がその長さに沿って反復する場合に有用です。ダイはプロファイルに機能を統合し、後の材料除去を減らすことができます。断面は依然として合金、調質、肉厚分布、ダイの複雑さ、矯正、仕上げ、および押出業者のプロセス限界を考慮して設計する必要があります。.
CNC加工はプレート、バー、ビレット、またはプリフォームなどの素材から始まり、材料を除去して部品を作成します。形状が一つの面から別の面へ変化する場合、機能が全長に沿って走らない場合、または設計がまだ改訂中の場合に柔軟です。深いポケット、狭いスロット、薄い壁、および大量の材料除去は、素材からの加工を遅くまたは無駄にする可能性があります。.
サイトの 6063-T6材料情報 は押出製品に使用される一つのアルミニウム合金について説明します。合金、調質、製品形態、および仕様は依然として実際の図面と一致する必要があります。 CNCフライス加工ページ は材料除去を必要とする機能のプロセスコンテキストを提供します。.
生産ライフ全体にわたって経路を比較する
| 決定要因 | 押し出し成形 | CNC機械加工 | ハイブリッド経路 |
|---|---|---|---|
| 形状パターン | 長さ方向に一定または繰り返しの断面 | 局所的な3D形状と変化する面 | 繰り返しプロファイルと重要な局所形状 |
| 初期投資 | ダイ設計、工具製作、および認定が必要となる場合がある | プログラミングとワークホールディング。部品プロファイル用の押出ダイは不要 | ダイに加え、二次加工の段取りと工程計画 |
| 材料使用 | プロファイルにより必要な断面付近に材料を配置できる | 素材のエンベロープと除去される材料量に依存 | 加工インターフェースを維持しつつ粗加工を削減できる |
| 管理すべき主な変動要因 | プロファイル寸法、直線度、ねじれ、切断長さ、および材料状態 | 段取り、工具アクセス、素材状態、クランプ、および材料除去 | プロファイル変動、位置決め戦略、取り代、およびデータム変換 |
| 典型的な設計上の疑問 | 必要な機能を1つの製造可能なセクションに組み込めるか? | 完成した形状に経済的に到達し、検査できるか? | どの寸法がプロファイルに属し、どれを機械加工する必要があるか? |
工具費は、現実的なプログラムライフサイクル数量と改訂リスクと比較すべきである。発注されることのない楽観的な数量で金型費を割ってはならない。同様に、機械加工部品のコストは意図した数量で比較し、材料歩留まり、段取り、検査、仕上げを含めること。.
押出が完全な答えでなくなる場合
一部の詳細はプロファイル製作後に形成する方が容易である。クロスドリル穴、精度の高い端面、座ぐり、ねじ、ポート、直交する取付面は、しばしば二次加工を必要とする。長尺プロファイルでは、定尺切断、矯正、バリ取り、表面処理、機械加工用治具も必要になることがある。各工程では、押出方向を機械軸や組立基準と混同することなく、プロファイルを位置決めしなければならない。.
プロファイル寸法は自動的に機械加工寸法と同一にはならない。どのプロファイル面が位置決めや嵌合に用いられるか、どのフィーチャーが機械加工されるか、長さ方向に沿って基準がどのように確立されるかを明記すること。重要なボアがプロファイルと整合しなければならない場合、制御可能な関係と検査方法を定義すること。押出材の広い公差は、プロセスがそれを創出し検証しない限り、精密な機械加工関係を定義するものではない。.
素材からの加工が無駄になる場合
厚板やビレットから出発して長く薄い断面を製作すると、多大な材料と切削時間を消費することがある。完成断面に押出成形でニアネットに形成できる反復的なチャネルやリブがある場合、無駄は増大する。しかし、安定した生産量がない場合、断面が頻繁に変更される場合、または工具承認や改訂コストが節約される材料を上回る場合には、機械加工の方が好ましいことがある。.
機械加工はプロトタイプの実用的な橋渡しにもなり得る。設計チームはインターフェースや断面が変化している間に小ロットを機械加工し、断面が安定した後に押出成形を評価することができる。この移行では機能基準を維持し、材料方向、表面状態、素材形状の違いを考慮すべきである。.
ハイブリッド経路には独自の基準が必要
優れたハイブリッド設計は、プロファイル機能と機械加工機能を分離する。押出成形は連続断面と構造的包絡を確立し、CNC加工は取付穴、軸受座、シール面、コネクタポートなどの局所的なフィーチャーを確立する。押出材をどこでクランプするか、どの面を基準として用いるか、切削中にプロファイルをねじれや反りに対して支持するかどうかを定義すること。.
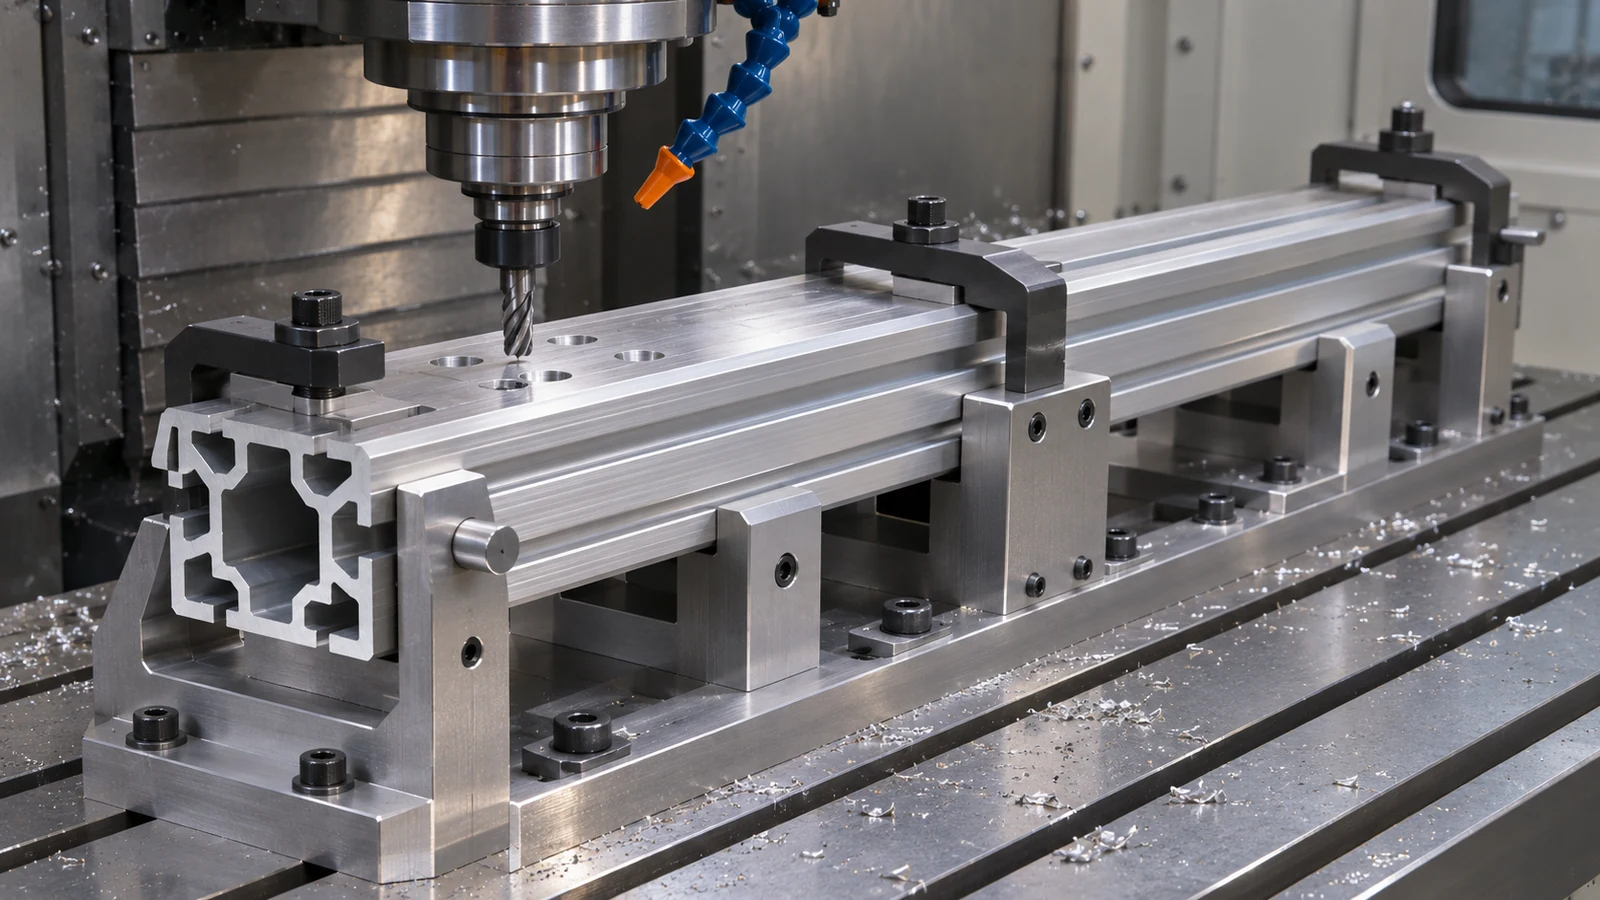
仕上げが必要な面には十分な機械加工代を設けるが、1つの取り代がすべてのプロファイルと合金に適合すると仮定してはならない。取り代を設定する前に、プロファイル公差、切断長さ、真直度、局部肉厚、仕上げを確認すること。二次加工が部品の基準を変更する場合、その移行を特定し、機械加工後に機能関係を検査すること。.
図面レビューでは、区別を明確にすること。「押出プロファイル」要件は供給される断面に適用され、機械加工フィーチャーは独自の寸法と基準を持つ。これにより、合意なしに押出ままの面を精密機械加工基準として扱う見積を防ぐ。.
RFQに記載すべきこと
- CADと図面を同一リビジョンとし、プロファイル要件と完成部品要件を明確に分離すること。.
- 合金、調質、製品形態、認証、仕上げ、およびトレーサビリティ要件。.
- リリース別の予想数量と、プロトタイプおよび量産段階を含むプログラムライフの見込み。.
- 重要なプロファイル寸法、直線度またはねじれの要件、切断長さ、機械加工基準面、および機能インターフェース。.
- 検査記録、梱包、および機械加工または仕上げの前後に必ず実施する必要があるあらゆる作業。.
提案されたルートと前提条件を確認してください。有用な見積もりでは、ダイ/ツーリングの償却費を、部品ごとの押出、機械加工、仕上げ、検査の費用とは別に示すため、損益分岐点の議論は単一の主要部品価格ではなく、実際のプログラムを反映したものになります。.
よくある質問
高ボリュームでは、押出は常にCNC機械加工より安価ですか?
いいえ。ボリュームはツーリングコストを分散できますが、プロファイルの複雑さ、合金、公差、仕上げ、二次機械加工、材料歩留まり、および改訂リスクがすべて総コストに影響します。完成部品のルート全体を比較してください。.
押出材は製造後にCNC機械加工できますか?
はい。二次機械加工により、穴、ポート、端部形状、および精密インターフェースを形成できます。工程計画には、安定した位置決め方法と、実際のプロファイル状態に対する十分な取り代が必要です。.
すべてのアルミニウム押出の形状を機械加工すべきですか?
いいえ。機能上、管理された機械加工面または形状が必要な形状のみを機械加工してください。すべてのプロファイル表面に厳しい機械加工要件を適用すると、組立や性能を向上させることなくコストが増加する可能性があります。.