
Escolha entre usinagem CNC, corte a laser e corte por jato de água começando pela geometria final, não pelo rótulo da máquina. O laser e o jato de água são geralmente considerados para perfis cortados de chapa ou placa; a usinagem CNC é a opção mais adequada quando a peça precisa de cavidades, furos, roscas, faces precisas ou recursos em vários lados. Um blank cortado seguido de acabamento CNC é frequentemente o caminho prático quando um único processo não consegue entregar tanto um contorno econômico quanto interfaces funcionais.
A troca não é simplesmente velocidade versus precisão. A entrada de calor, a condição da borda, o material, a espessura, o nesting, o uso do estoque, a fixação e o número de operações posteriores afetam o custo da peça aceita. Defina quais bordas e faces localizam, vedam, unem ou suportam carga antes de comparar cotações.
Comece pela geometria que deve ser acabada
Classifique cada recurso pela forma como é feito e pelo que faz. Um contorno plano pode ser cortado rapidamente, enquanto um furo de rolamento, furo roscado, face de vedação, rebaixo ou cavidade tridimensional pode precisar de usinagem depois. A questão-chave é se a própria borda cortada é funcional ou apenas define o blank.
Se uma peça é essencialmente um perfil bidimensional, os processos de corte podem reduzir a remoção de material em comparação com a fresagem do contorno completo a partir de estoque maciço. Se a peça tem vários planos usinados, espaçamento preciso entre faces ou recursos que referenciam um datum comum, o CNC pode simplificar a rota criando essas relações em setups controlados. Um perfil plano com alguns recursos críticos pode combinar ambas as abordagens.
O que cada rota foi feita para fazer
Corte a laser direciona um feixe térmico concentrado através do material. Pode ser eficiente para perfis de chapa aninhados, mas o resultado utilizável depende da liga, espessura, refletividade, gás de assistência, parâmetros de corte, requisito de borda e do equipamento. Material afetado pelo calor ou distorção pode importar perto de uma solda, superfície de vedação, borda crítica à fadiga ou recurso usinado posteriormente. Não presuma que uma borda cortada a laser seja um datum acabado.
Corte por jato de água abrasivo remove material com um jato abrasivo de alta pressão. Evita a zona termicamente afetada associada ao corte a laser, o que pode ser útil para materiais sensíveis ao calor ou projetos em que a alteração térmica é inaceitável. O corte ainda pode ter conicidade, estrias, variação de borda e um grau de acabamento que depende das configurações do processo. O jato de água não deve ser tratado como substituto de uma superfície de ajuste usinada só porque o processo é a frio.
usinagem CNC remove material com uma ferramenta de corte e pode criar geometria planar e tridimensional, furos, roscas, bolsões e interfaces controladas. Sua economia depende da forma do estoque, remoção de material, acesso da ferramenta, número de setups, fixação da peça e inspeção. Fresar a partir de chapa ou bloco pode desperdiçar material em um perfil fino, embora possa ser apropriado quando a peça acabada precisa de detalhes tridimensionais substanciais. Consulte o capacidade de fresamento CNC do site para contexto do processo.
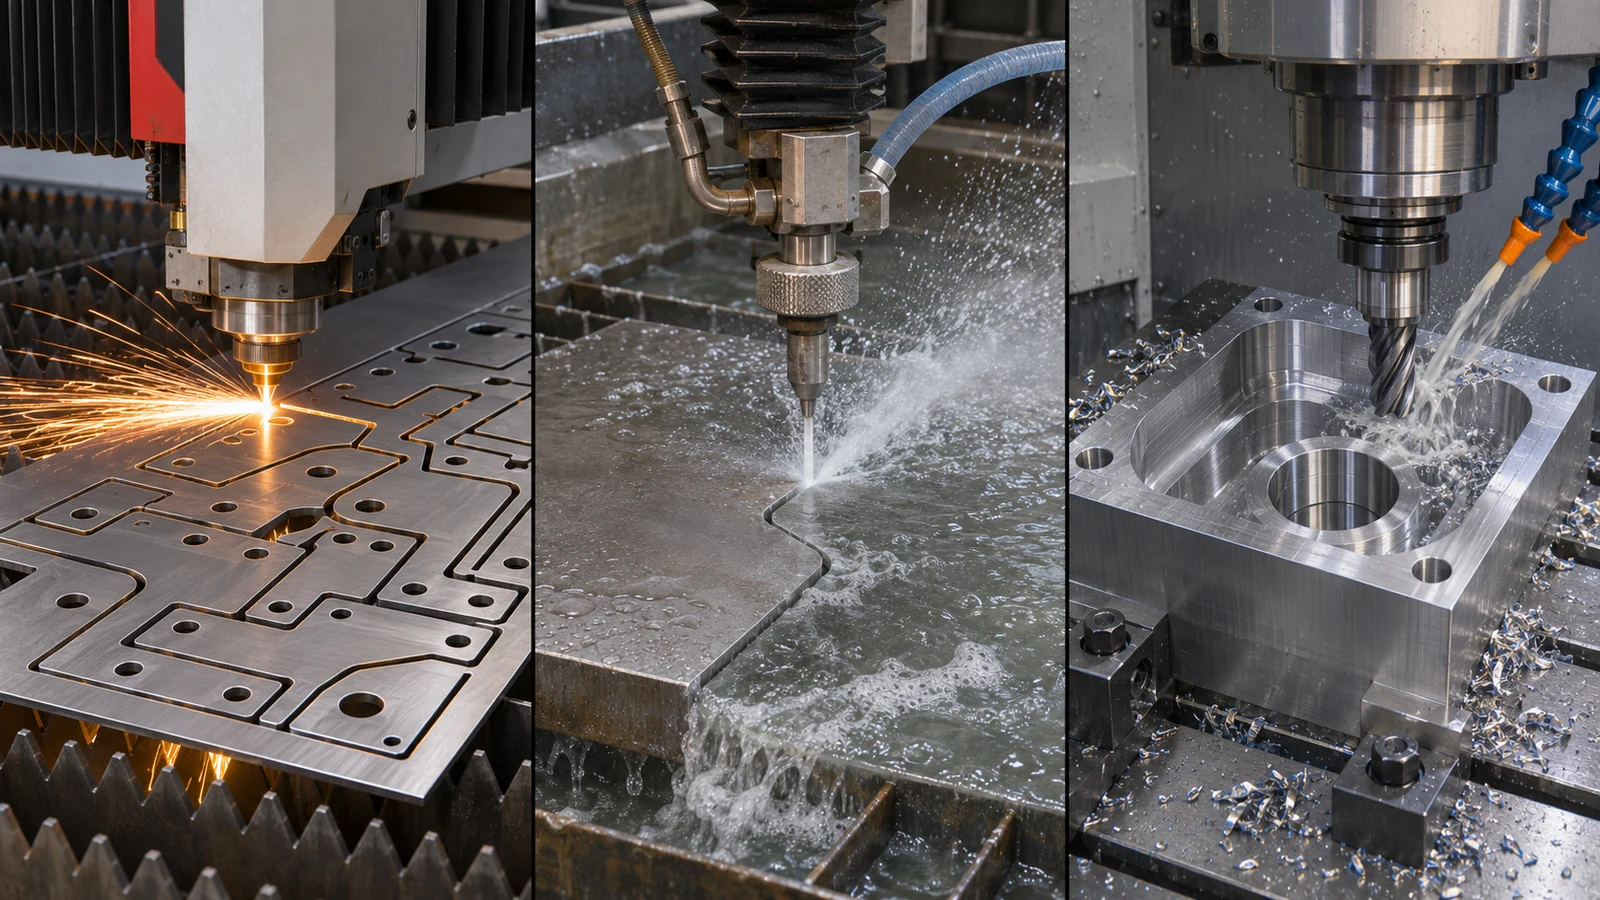
Compare o processo em torno da peça
| Fator de decisão | Corte a laser | Jato de água abrasivo | usinagem CNC |
|---|---|---|---|
| Geometria inicial típica | Perfil de chapa ou placa | Perfil de chapa ou placa | Placa, barra, bloco, extrusão ou blank próximo da forma final |
| Resistência das features | Corte rápido de perfil; usinagem posterior pode ser necessária para furos, roscas e faces de referência | Corte de perfil a frio; acabamento ainda pode ser necessário para bordas funcionais e interfaces | Forte para features 3D, faces usinadas, furos, bolsões e detalhes roscados |
| Consideração térmica | Processo térmico; revise a entrada de calor e a condição da borda para o material e a aplicação | Sem ZTA térmica do jato de corte; inspecione o perfil e o acabamento da borda | Corte mecânico; revise a força de corte, a fixação da peça, as rebarbas e a distorção |
| Principais direcionadores de custo | Nesting, espessura, resposta do material, requisito de borda e volume | Tempo de corte, uso de abrasivo, espessura, qualidade da borda e volume | Setup, estoque, tempo de remoção, acesso da ferramenta, inspeção e acabamento |
| Melhor próxima pergunta | A borda é aceitável como cortada? | O perfil de corte é preciso o suficiente para a operação seguinte? | Os recursos necessários podem compartilhar datums e setups acessíveis? |
Esta é uma tabela de triagem de rotas, não um gráfico universal de tolerância ou espessura. A capacidade real varia com a máquina, o material, a geometria, os parâmetros de corte e o método de aceitação. Peça aos fornecedores evidências sobre a peça específica em vez de aplicar números genéricos.
A condição da borda pode mudar a rota
Bordas cortadas a laser podem precisar de rebarbação ou usinagem se a escória, a conicidade da borda, os efeitos térmicos ou a condição superficial local puderem afetar o ajuste, a fadiga, o revestimento ou a junção. Bordas cortadas por jato de água evitam a entrada de calor do laser, mas a direção do corte, o comportamento do jato abrasivo e as configurações de qualidade podem deixar conicidade ou estriação. Ambos os processos podem produzir um blank útil, deixando a interface funcional para uma operação posterior.
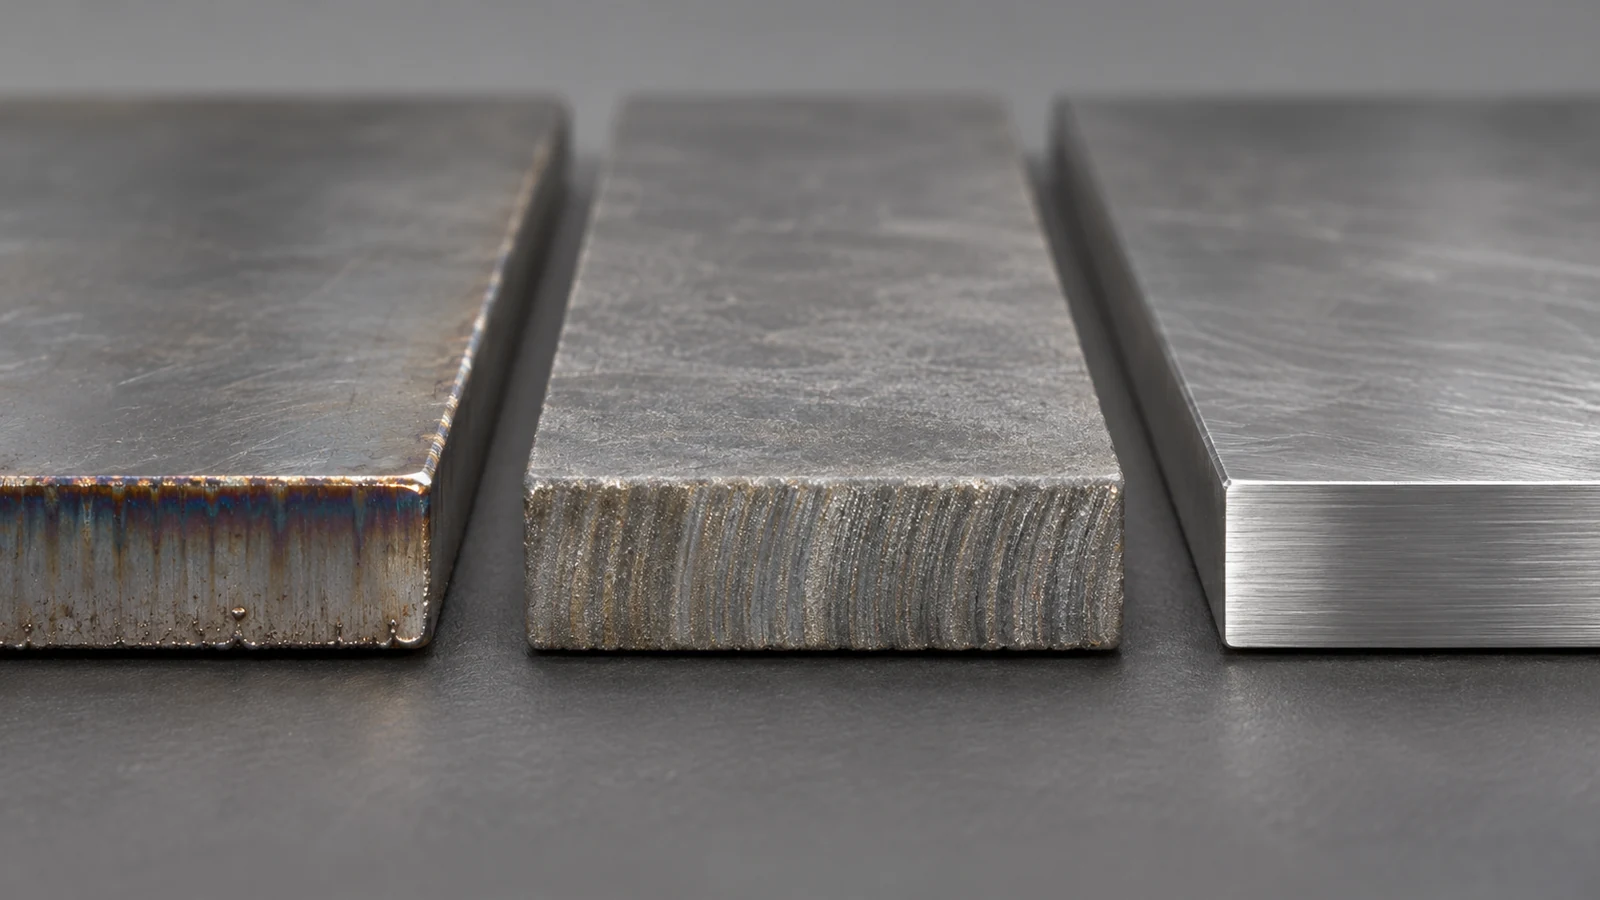
Para CNC, o risco correspondente não é uma HAZ, mas a interação das forças de corte, remoção de material, alcance da ferramenta, fixação e tensão residual. Peças finas podem se mover quando liberadas; uma borda usinada pode ter rebarba; um alcance longo pode defletir. A rota deve definir quais recursos são desbastados, quais são acabados, como a peça é localizada e quando é inspecionada.
Use uma rota híbrida quando o blank for simples
Um blank cortado a laser ou jato de água seguido de usinagem CNC pode fazer sentido quando o perímetro é um corte bidimensional de baixo custo, mas a peça também precisa de furos precisos, faces de vedação, furos roscados ou bolsões fresados. O perfil de corte pode servir como envelope bruto, enquanto os datums usinados estabelecem a relação final entre os recursos funcionais.
Essa rota híbrida só funciona quando o blank tem material suficiente para acabamento e pode ser localizado de forma repetível. Defina a sobremetal no desenho ou plano de processo, identifique as superfícies de datum criadas primeiro e estabeleça se a borda cortada pode ser usada como localizador. Se a borda não for controlada para esse propósito, use uma referência usinada. Um fornecedor de usinagem CNC deve receber a condição do blank, a direção do corte se relevante, a sobremetal, a quantidade e os recursos finais de aceitação.
Faça o RFQ comparar coisas equivalentes
Envie o mesmo modelo e revisão de desenho para cada fornecedor. Marque superfícies críticas, dimensões de ajuste, requisitos de furos e roscas, quebras de borda, acabamento, material e condição, quantidade e documentos de inspeção. Pergunte se a cotação inclui a peça acabada ou apenas o blank cortado, e se rebarbação, usinagem secundária, acabamento, inspeção, embalagem e certificação de material estão incluídos.
Compare o custo total e o risco por peça aceita. Um preço baixo de corte de perfil pode aumentar se a borda exigir limpeza extensiva ou se uma operação extra for necessária para localizar a peça. Uma cotação somente de CNC pode ser desnecessariamente alta se muito material for removido apenas para criar um contorno plano. Declare o que deve ser funcionalmente controlado e deixe a proposta de rota explicar como o fornecedor irá produzir e verificar isso.
Perguntas frequentes
O jato de água é sempre melhor que o laser para metal espesso?
Nenhuma regra universal se aplica. Compare a liga real, a espessura, o requisito de borda, o risco de distorção, a qualidade do corte, a produtividade e a operação seguinte. Uma peça espessa e sensível ao calor pode favorecer o jato de água, enquanto outra geometria pode ser melhor atendida por uma rota diferente.
O laser ou o jato de água podem produzir uma peça de precisão acabada?
Eles podem produzir peças acabadas quando a geometria e os requisitos de aceitação se ajustam à capacidade do processo. Se a peça precisar de furos controlados, roscas, múltiplas faces de referência ou recursos tridimensionais, planeje a usinagem ou outra etapa de acabamento.
Quando o corte e a usinagem CNC devem ser combinados?
Combine-os quando um blank cortado reduzir o desperdício ou o tempo de corte e o CNC criar os recursos que controlam o ajuste, a vedação, o alinhamento ou a montagem. O blank deve incluir sobremetal adequado e uma estratégia de localização repetível.