
Scegli tra fresatura CNC, taglio laser e taglio waterjet partendo dalla geometria finita, non dall'etichetta della macchina. Laser e waterjet sono di solito presi in considerazione per profili tagliati da lamiera o piastra; la fresatura CNC è la scelta più adatta quando il pezzo richiede tasche, fori, filettature, facce accurate o lavorazioni su più lati. Un grezzo tagliato seguito da finitura CNC è spesso la soluzione pratica quando un unico processo non può garantire sia un contorno economico sia interfacce funzionali.
Il compromesso non è semplicemente velocità contro precisione. Apporto termico, condizione del bordo, materiale, spessore, nesting, utilizzo del materiale, attrezzaggio e numero di operazioni successive influenzano tutti il costo del pezzo accettato. Definisci quali bordi e facce svolgono funzioni di posizionamento, tenuta, giunzione o sopportazione del carico prima di confrontare i preventivi.
Parti dalla geometria che deve essere finita
Classifica ogni caratteristica in base a come viene realizzata e a cosa serve. Un contorno piano può essere tagliato rapidamente, mentre un foro per cuscinetto, un foro filettato, una superficie di tenuta, una svasatura o una tasca tridimensionale possono richiedere successivamente la lavorazione meccanica. La domanda chiave è se il bordo tagliato è esso stesso funzionale o definisce solo il grezzo.
Se un pezzo è essenzialmente un profilo bidimensionale, i processi di taglio possono ridurre l'asportazione di materiale rispetto alla fresatura dell'intero contorno da materiale pieno. Se il pezzo presenta diversi piani lavorati, distanze precise tra le facce o caratteristiche riferite a un datum comune, il CNC può semplificare il percorso creando tali relazioni in attrezzaggi controllati. Un profilo piano con alcune caratteristiche critiche può combinare entrambi gli approcci.
A cosa è destinata ciascuna soluzione
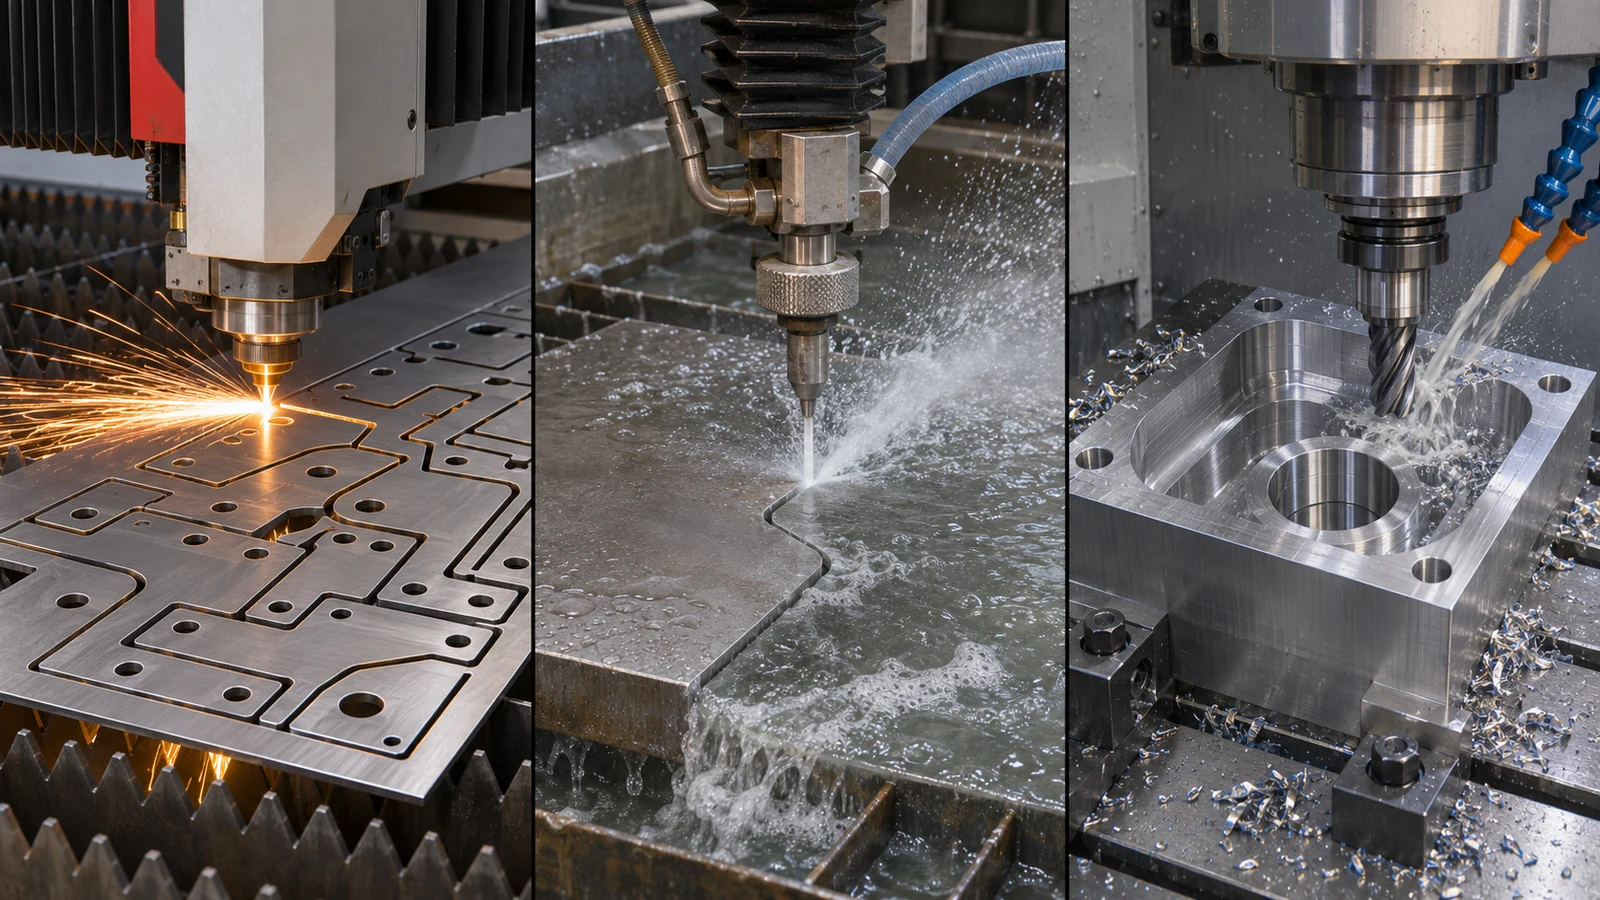
Taglio laser dirige un fascio termico concentrato attraverso il materiale. Può essere efficiente per profili annidati in lamiera, ma il risultato utilizzabile dipende dalla lega, dallo spessore, dalla riflettività, dal gas di assistenza, dai parametri di taglio, dai requisiti del bordo e dall'attrezzatura. Il materiale termicamente alterato o la distorsione possono essere rilevanti in prossimità di una saldatura, di una superficie di tenuta, di un bordo critico per la fatica o di una caratteristica da lavorare successivamente. Non dare per scontato che un bordo tagliato al laser sia un datum finito.
Taglio waterjet abrasivo rimuove materiale con un getto abrasivo ad alta pressione. Evita la zona termicamente alterata associata al taglio laser, il che può essere utile per materiali sensibili al calore o per progetti in cui l'alterazione termica non è accettabile. Il taglio può comunque presentare conicità, striature, variazione del bordo e una classe di finitura che dipende dalle impostazioni del processo. Il taglio ad acqua non deve essere considerato un sostituto di una superficie di accoppiamento lavorata meccanicamente solo perché il processo è a freddo.
lavorazione CNC rimuove materiale con un utensile da taglio e può creare geometrie planari e tridimensionali, fori, filettature, tasche e interfacce controllate. La sua economicità dipende dalla forma del grezzo, dall'asportazione di materiale, dall'accesso dell'utensile, dal numero di setup, dall'attrezzatura di fissaggio e dall'ispezione. La fresatura da lastra o da blocco può comportare spreco di materiale su un profilo sottile, mentre può essere appropriata quando il pezzo finito richiede dettagli tridimensionali sostanziali. Consultare la sezione del sito Capacità di fresatura CNC per il contesto del processo.
Confronta il processo intorno al pezzo
| Fattore decisionale | Taglio laser | Taglio ad acqua abrasivo | lavorazione CNC |
|---|---|---|---|
| Geometria di partenza tipica | Profilo da lamiera o lastra | Profilo da lamiera o lastra | Lastra, barra, blocco, estruso o grezzo quasi a forma finale |
| Resistenza delle caratteristiche | Taglio rapido di profili; può essere necessaria una successiva lavorazione meccanica per alesaggi, filettature e facce di riferimento | Taglio a freddo di profili; può essere comunque necessaria una finitura per bordi funzionali e interfacce | Efficace per caratteristiche 3D, facce lavorate, fori, tasche e dettagli filettati |
| Considerazioni termiche | Processo termico; verificare l'apporto di calore e la condizione del bordo per il materiale e l'applicazione | Nessuna HAZ termica dal getto di taglio; ispezionare il profilo del bordo e la finitura | Taglio meccanico; verificare la forza di taglio, il fissaggio del pezzo, le bave e la distorsione |
| Principali fattori di costo | Nesting, spessore, risposta del materiale, requisiti del bordo e volume | Tempo di taglio, consumo di abrasivo, spessore, qualità del bordo e volume | Setup, materiale grezzo, tempo di asportazione, accesso utensile, ispezione e finitura |
| La prossima domanda migliore | Il bordo è accettabile così come tagliato? | Il profilo di taglio è sufficientemente preciso per l'operazione successiva? | Le caratteristiche richieste possono condividere datum e setup accessibili? |
Questa è una tabella di selezione del processo, non una tabella universale di tolleranze o spessori. La capacità effettiva varia con la macchina, il materiale, la geometria, i parametri di taglio e il metodo di accettazione. Chiedete ai fornitori evidenze sul pezzo specifico anziché applicare numeri generici.
La condizione del bordo può cambiare la scelta del processo
I bordi tagliati al laser possono richiedere sbavatura o lavorazione meccanica se bava, rastremazione del bordo, effetti termici o condizioni superficiali locali possono influire su accoppiamento, fatica, rivestimento o giunzione. I bordi tagliati ad acqua evitano l'apporto termico del laser, ma la direzione di taglio, il comportamento del getto abrasivo e le impostazioni di qualità possono lasciare rastremazione o striature. Entrambi i processi possono produrre un semilavorato utile lasciando l'interfaccia funzionale a un'operazione successiva.
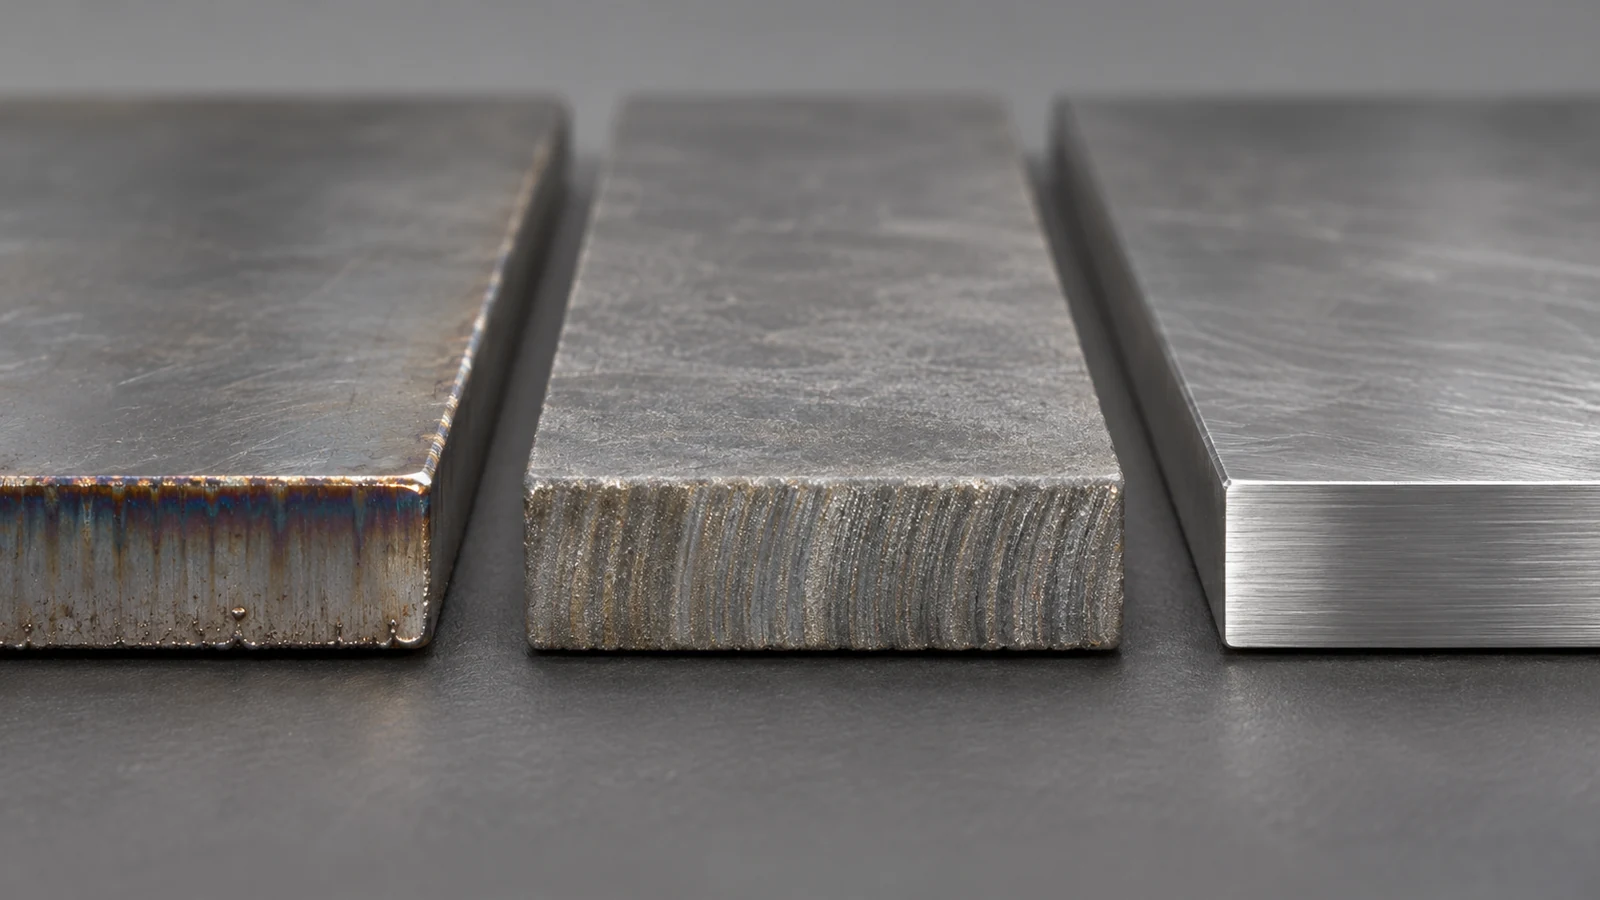
Per la CNC, il rischio corrispondente non è una HAZ ma l'interazione tra forze di taglio, asportazione di materiale, raggiungibilità dell'utensile, serraggio e tensioni residue. I pezzi sottili possono deformarsi al rilascio; un bordo lavorato può presentare bave; uno sbalzo lungo può flettere. Il processo deve definire quali caratteristiche sono sgrossate, quali finite, come il pezzo è posizionato e quando viene ispezionato.
Usa una soluzione ibrida quando il grezzo è semplice
Un semilavorato tagliato al laser o ad acqua seguito da lavorazione CNC può avere senso quando il perimetro è un taglio bidimensionale a basso costo ma il pezzo richiede anche alesaggi precisi, superfici di tenuta, fori filettati o tasche fresate. Il profilo di taglio può servire come inviluppo di sgrossatura mentre i datum lavorati stabiliscono la relazione finale tra le caratteristiche funzionali.
Questo processo ibrido funziona solo quando il semilavorato ha materiale sufficiente per la finitura e può essere posizionato in modo ripetibile. Definite il sovrametallo sul disegno o sul piano di processo, identificate le superfici di datum create per prime e stabilite se il bordo tagliato può essere usato come riferimento di posizionamento. Se il bordo non è controllato a tale scopo, usate un riferimento lavorato. Un fornitore di lavorazioni CNC dovrebbe ricevere la condizione del semilavorato, la direzione di taglio se rilevante, il sovrametallo, la quantità e le caratteristiche di accettazione finali.
Fai in modo che la RFQ confronti elementi comparabili
Inviate lo stesso modello e la stessa revisione del disegno a ciascun fornitore. Contrassegnate superfici critiche, dimensioni di accoppiamento, requisiti di fori e filettature, rotture di spigolo, finitura, materiale e condizione, quantità e documenti di ispezione. Chiedete se il preventivo include il pezzo finito o solo il semilavorato tagliato, e se sono inclusi sbavatura, lavorazioni secondarie, finitura, ispezione, imballaggio e certificazione del materiale.
Confrontate costo totale e rischio per pezzo accettato. Un prezzo basso di taglio del profilo può aumentare se il bordo richiede una pulizia estesa o se serve un'operazione aggiuntiva per posizionare il pezzo. Un preventivo di sola CNC può essere inutilmente alto se gran parte del materiale viene asportata solo per creare un contorno piatto. Indicate ciò che deve essere controllato funzionalmente e lasciate che la proposta di processo spieghi come il fornitore lo produrrà e lo verificherà.
Domande frequenti
Il taglio ad acqua è sempre migliore del laser per metalli spessi?
Non esiste una regola universale. Confronta la lega effettiva, lo spessore, i requisiti del bordo, il rischio di distorsione, la qualità del taglio, la produttività e l'operazione successiva. Un pezzo spesso e termosensibile può favorire il taglio ad acqua, mentre un'altra geometria può essere servita meglio da un percorso diverso.
Il laser o il taglio ad acqua possono realizzare un pezzo di precisione finito?
Possono realizzare pezzi finiti quando la geometria e i requisiti di accettazione sono compatibili con la capacità del processo. Se il pezzo richiede fori controllati, filettature, più facce di riferimento o caratteristiche tridimensionali, prevedi una fase di lavorazione meccanica o un'altra fase di finitura.
Quando si devono combinare taglio e lavorazione CNC?
Combinarli quando uno sbozzato tagliato riduce gli scarti o il tempo di taglio e la CNC crea le caratteristiche che controllano accoppiamento, tenuta, allineamento o assemblaggio. Lo sbozzato deve includere un sovrametallo adeguato e una strategia di posizionamento ripetibile.