
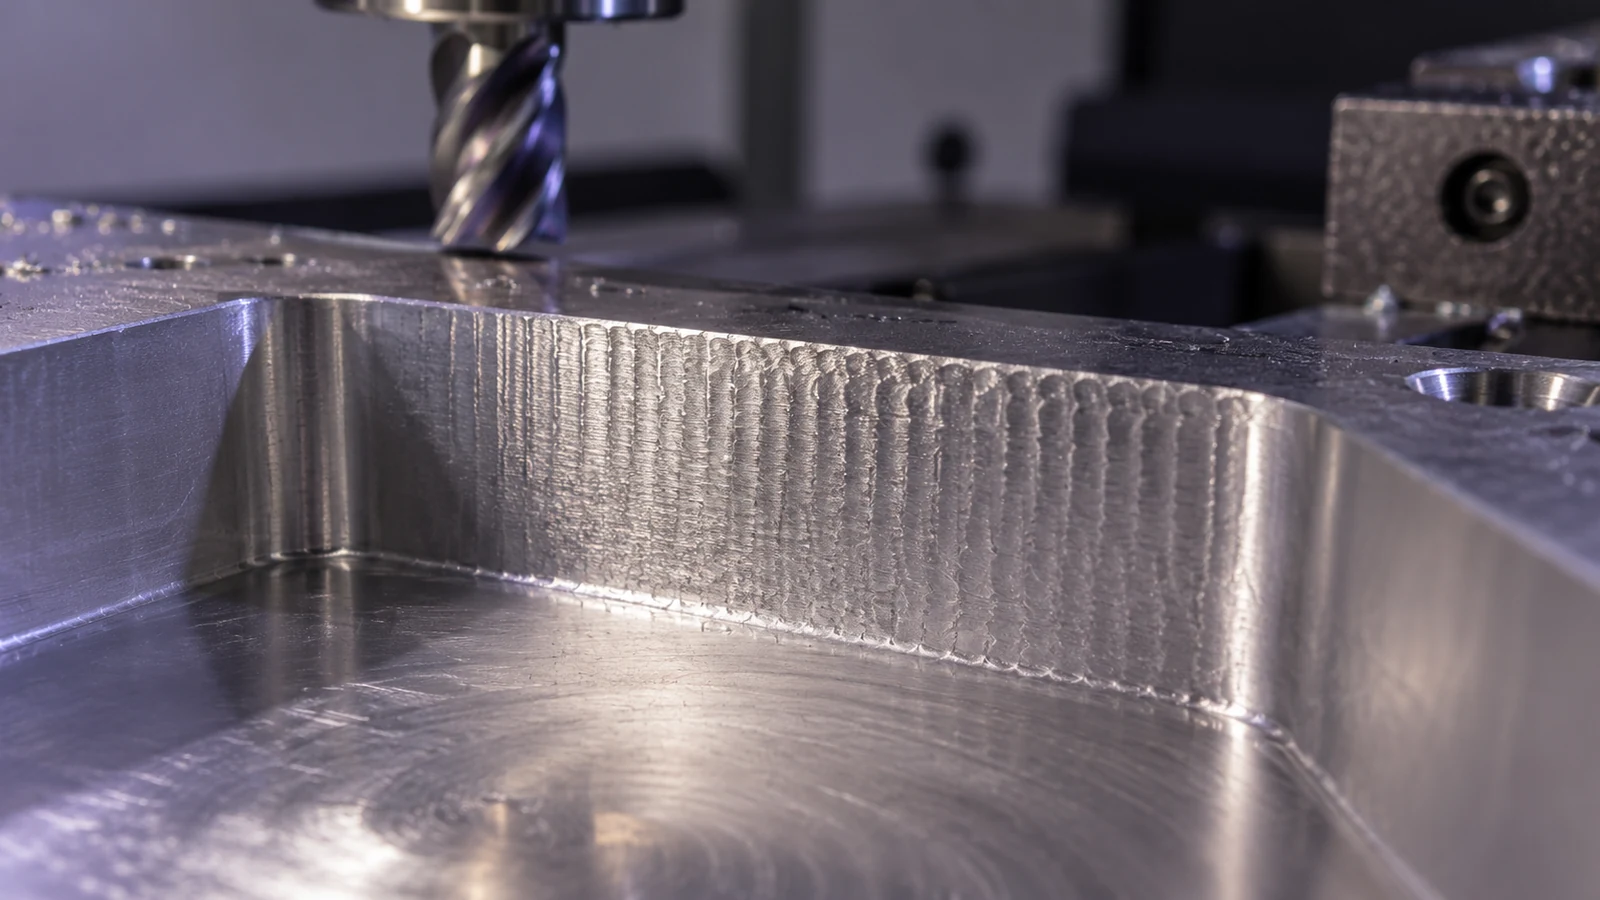
Il chatter in fresatura è un problema di vibrazione dell'intero sistema di taglio, non un difetto superficiale che un avanzamento più lento cura automaticamente. L'utensile, il portautensile, il mandrino, il pezzo, l'attrezzatura e lo schema di impegno possono contribuire ciascuno. Una parete ondulata o un tono udibile è un indizio, ma la posizione e la tempistica dei segni sono di solito più utili del loro aspetto da sole. Questa guida trasforma questi indizi in un piano di risoluzione dei problemi controllato per i pezzi fresati a CNC.
È separato dalla nostra panoramica del processo di fresatura CNC, che mappa l'intero percorso. Qui la domanda è più ristretta: quando un taglio particolare diventa instabile, cosa dovrebbe controllare per primo l'ingegnere, quale modifica dovrebbe essere testata e come può il team capire se la correzione ha anche protetto le dimensioni e la funzione superficiale?
Leggere i segni come una mappa delle posizioni
Le onde iniziano solo vicino al fondo di una tasca profonda, solo in un angolo o dopo che è stata scoperta una parete sottile? La posizione restringe l'indagine. Un segno che appare quando la fresa si addentra più in una cavità suggerisce una questione di accesso o di utensile non supportato. Un segno che peggiora dopo che la sgrossatura ha rimosso materiale da un lato suggerisce un cambiamento di rigidità del pezzo. Un segno solo in corrispondenza degli angoli può seguire un picco di impegno della fresa, anche se lo stesso utensile taglia una parete dritta in modo pulito.
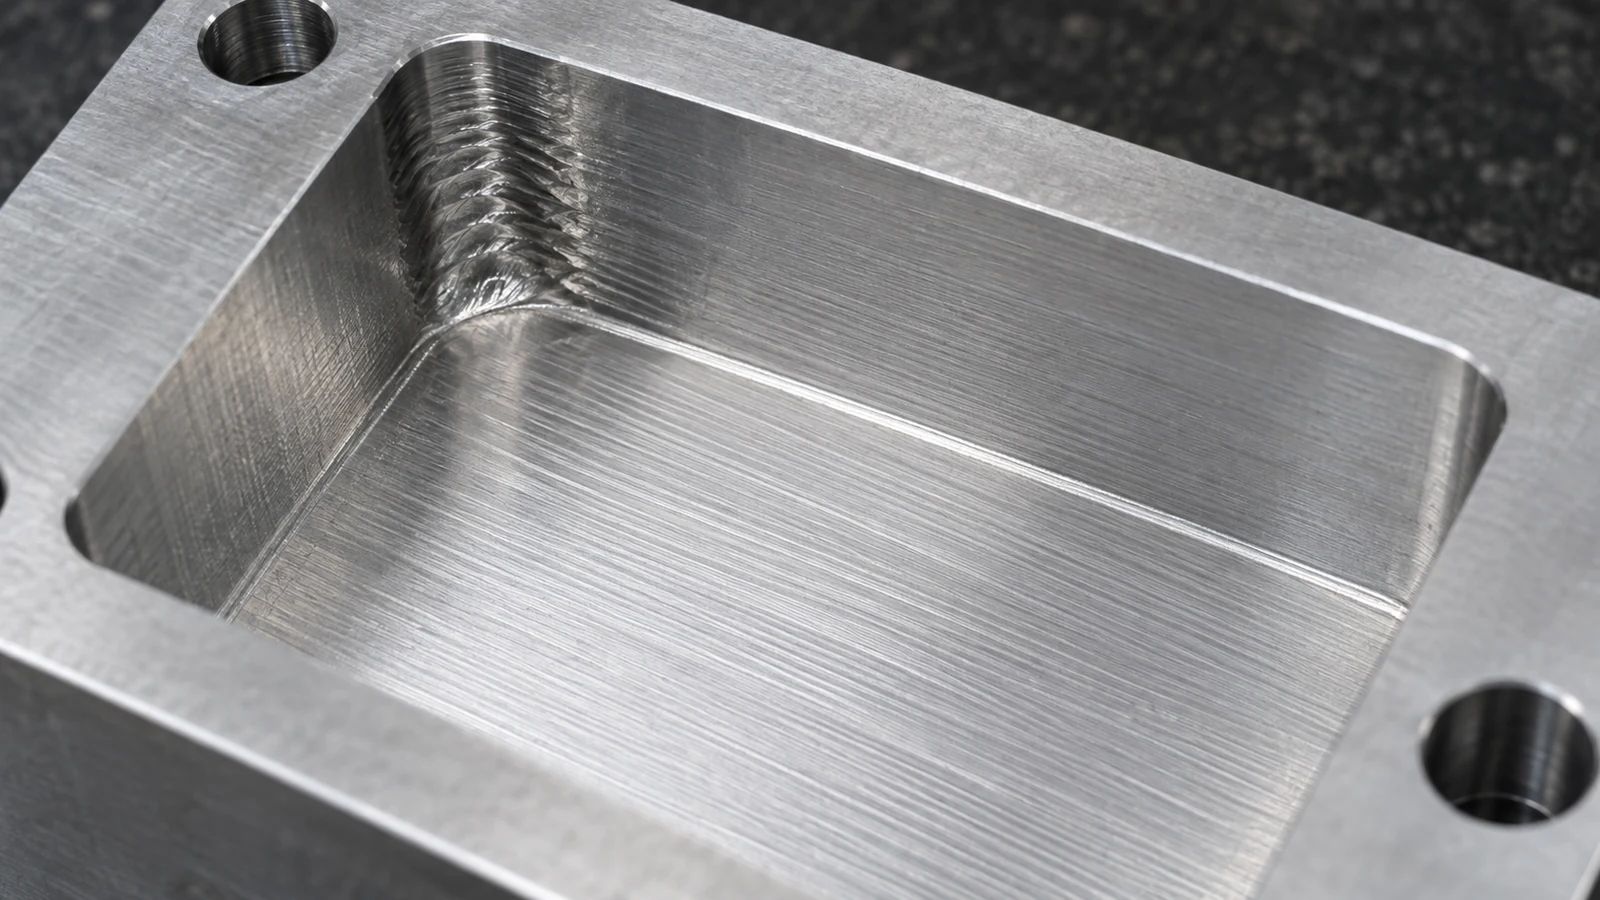
Registrare l'operazione e l'allestimento prima di toccare l'override: identificazione dell'utensile e del portautensile, sporgenza effettiva, offset pezzo, revisione dell'attrezzatura, grado del materiale, percorso programmato, velocità del mandrino, avanzamento, profondità assiale, impegno radiale e punto nella vita dell'utensile. Fotografare la superficie con una scala e annotare la direzione di taglio. Se i segni si ripetono nella stessa posizione della macchina ma su pezzi e attrezzature non correlati, diventa più plausibile un controllo lato macchina; non diagnosticare un mandrino da una singola foto non attribuita.
I normali segni di avanzamento, i trucioli ritagliati, il tagliente di riporto e il chatter possono sembrare simili sotto una luce casuale. Un motivo periodico o una vibrazione distinta durante il taglio supporta l'ipotesi di chatter, ma una superficie misurata e un registro di processo dovrebbero stabilire se il difetto è geometrico, estetico o funzionale.
Separare il movimento lato utensile e lato pezzo
Iniziare dalla catena meccanica. Sul lato utensile, una sporgenza eccessiva, un appoggio scarso, un runout, l'usura, una pinza allentata o un portautensile inadatto al taglio possono ridurre la stabilità. Sul lato pezzo, una parete sottile, una zona di contatto debole, un bloccaggio troppo lontano dal taglio, un fondo non supportato o trucioli sotto un elemento di posizionamento possono consentire al pezzo di muoversi. Entrambi i lati possono muoversi contemporaneamente. Aggiungere semplicemente forza di bloccaggio può deformare un pezzo delicato e peggiorare la dimensione finale allo stato libero.
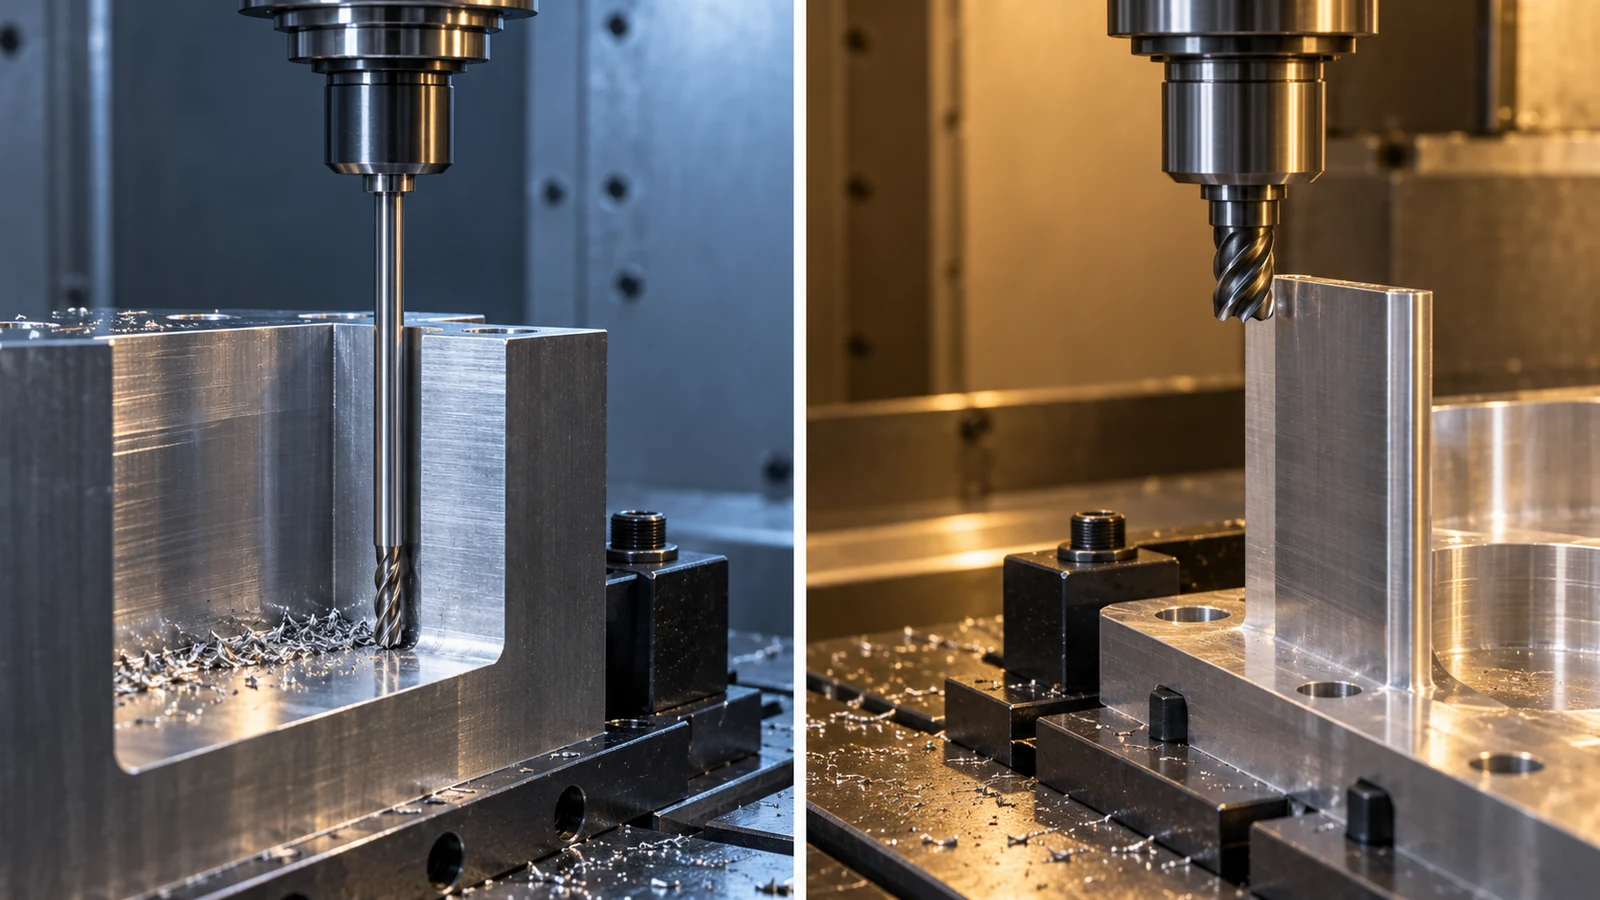
Verificare l'effettivo assemblaggio dell'utensile da taglio, non solo il diametro nominale della fresa in CAM. Un assemblaggio corto e rigido può comportare un comportamento diverso rispetto a una prolunga lunga anche con valori programmati identici. Per una tasca aperta, una diversa direzione di attacco o un'operazione precedente che preservi il supporto può ridurre la tendenza del pezzo a flettersi. Una cavità profonda richiede inoltre di verificare il franco del portautensile e la portata minima dell'utensile alla profondità instabile.
Se un problema compare solo su una determinata colata di materiale o su un lotto trattato esternamente, riesaminare le condizioni del grezzo e la geometria del pezzo prima di attribuire la colpa a un operatore. Le differenze di materiale possono modificare le forze di taglio e il comportamento del truciolo, ma una correlazione con il lotto da sola non è prova del meccanismo.
Una matrice sintomo-test
La tabella è un punto di partenza diagnostico. Ogni prova suggerita deve essere eseguita entro limiti sicuri di macchina, utensile e attrezzatura di fissaggio; non è una ricetta universale di velocità e avanzamento.
| Motivo osservato | Ipotesi principale | Verifica discriminante | Possibile risposta |
|---|---|---|---|
| Le onde peggiorano man mano che l'utensile raggiunge profondità maggiori | L'assemblaggio dell'utensile manca di rigidità o di franco | Confrontare lo sbalzo effettivo e l'ingombro del portautensile con la profondità della feature | Ridurre la portata ove possibile; rivedere l'accesso o suddividere le operazioni |
| Vibra solo uno spigolo | Aumento improvviso dell'engagement | Rivedere la simulazione della traiettoria utensile in corrispondenza di quello spigolo e del materiale residuo | Ridurre il carico locale con un percorso adeguato per lo spigolo o una passata di sgrossatura residua |
| I segni iniziano dopo che una parete diventa sottile | Il supporto del pezzo si sta perdendo | Confrontare la fase precedente stabile con la fase successiva non supportata | Modificare l'ordine di taglio o aggiungere un supporto approvato senza deformare il pezzo |
| Il problema segue un utensile su pezzi diversi | Usura, eccentricità, portautensile o geometria dell'utensile | Ispezionare l'assieme completo e confrontare con un ricambio qualificato | Correggere l'assieme o selezionare un utensile adeguato |
| Il problema compare in una posizione dell'attrezzatura | Contatto locale o variazione del serraggio | Controllare i localizzatori, i trucioli, il percorso del serraggio e l'appoggio del primo pezzo | Ripristinare un contatto e un supporto ripetibili |
Un acquirente non ha bisogno del registro esatto di messa a punto della macchina per trarre vantaggio da questo approccio. La spiegazione di un fornitore che indica il modello osservato, la causa testata, l'azione correttiva e il risultato dopo la modifica è più utile di una promessa generica di “alta precisione”.”
Cambiare una causa alla volta
Un test controllato confronta un taglio di riferimento con una modifica deliberata mantenendo costanti le altre variabili e il metodo di ispezione. Se lo sbraccio dell'utensile viene accorciato, documentare il nuovo assieme e verificare che sia ancora libero dal pezzo. Se il percorso utensile viene modificato, confrontare l'engagement attraverso la regione precedentemente instabile. Se la velocità del mandrino viene regolata entro i limiti approvati, non modificare contemporaneamente avanzamento, larghezza, profondità, fresa e pressione di serraggio; altrimenti nessuno saprà quale modifica abbia aiutato.
Il risultato dovrebbe essere giudicato da più del suono. Catturare la superficie con la stessa illuminazione e scala, misurare le caratteristiche del disegno interessate da quel taglio e registrare le condizioni dell'utensile dopo il test. Un taglio silenzioso può comunque produrre un errore dimensionale dovuto a deflessione statica, calore o tagliente usurato. Al contrario, un tono udibile della macchina può non creare una superficie inaccettabile; il disegno controllato e la funzione decidono l'accettazione.
In produzione, la condizione stabile deve resistere alla variazione normale: un nuovo utensile, un punto successivo nella vita dell'utensile, un altro operatore, un altro lotto di materiale e un riattrezzaggio. Ciò non significa che ogni variabile debba essere testata in modo esaustivo per ogni particolare a basso rischio; significa che la correzione proposta dovrebbe essere commisurata alla conseguenza del guasto e alle evidenze richieste dall'ordine.
Quando una modifica del percorso utensile non basta
La geometria può imporre instabilità. Uno spigolo interno stretto può richiedere un utensile piccolo che deve anche raggiungere un fondo profondo; una flangia sottile può essere non supportata proprio quando viene finita la sua faccia visibile. In questi casi una discussione DFM può essere più efficace che regolare all'infinito avanzamento e velocità. Le opzioni possono includere un raggio interno maggiore, un alleggerimento locale, una diversa apertura di accesso, una sequenza diversa o lo spostamento di una regione critica di finitura su una faccia più accessibile. Qualsiasi modifica progettuale necessita di approvazione ingegneristica.
Un ciclo di lavorazione può anche essere inadatto per una particolare superficie o condizione del materiale. Se la funzione richiede una finitura o una geometria che l'allestimento di fresatura proposto non può verificare o ripetere, valutare un'altra operazione di finitura qualificata. Non lasciare intendere che un diverso numero di assi della macchina risolva automaticamente le vibrazioni; rigidità, supporto, traiettoria utensile e controllo dei datum contano comunque.
Per le decisioni di asportazione di materiale che influenzano tempo ciclo, utensileria, attrezzaggi e rischio di pezzi scartati, il Guida ai costi della lavorazione CNC fornisce il quadro di costo più ampio. Il primo taglio più economico non è necessariamente il pezzo conforme più economico.
Accettazione dopo che il taglio diventa silenzioso
Decidere cosa minacciava il chatter. Su una copertura estetica, l'aspetto visivo in condizioni di illuminazione concordate può essere dominante. Su una sede di tenuta, texture superficiale, ondulazione locale e planarità possono essere importanti. Su una sede di cuscinetto o una parete di posizionamento, dimensione, posizione e forma possono essere più importanti dell'aspetto. Documentare la revisione del disegno pertinente e lo stato di misurazione; non sostituirli con una vaga affermazione di “finitura liscia”.
Dove la finitura è specificata tramite rugosità, un singolo valore Ra non rivela necessariamente un'ondulazione periodica o un danno locale. Far corrispondere il percorso di misurazione all'area funzionale e impedire che il trattamento superficiale nasconda una condizione as-machined inaccettabile. Il nostro panoramica delle finiture superficiali aiuta a distinguere la superficie lavorata richiesta dai successivi trattamenti post-lavorazione.
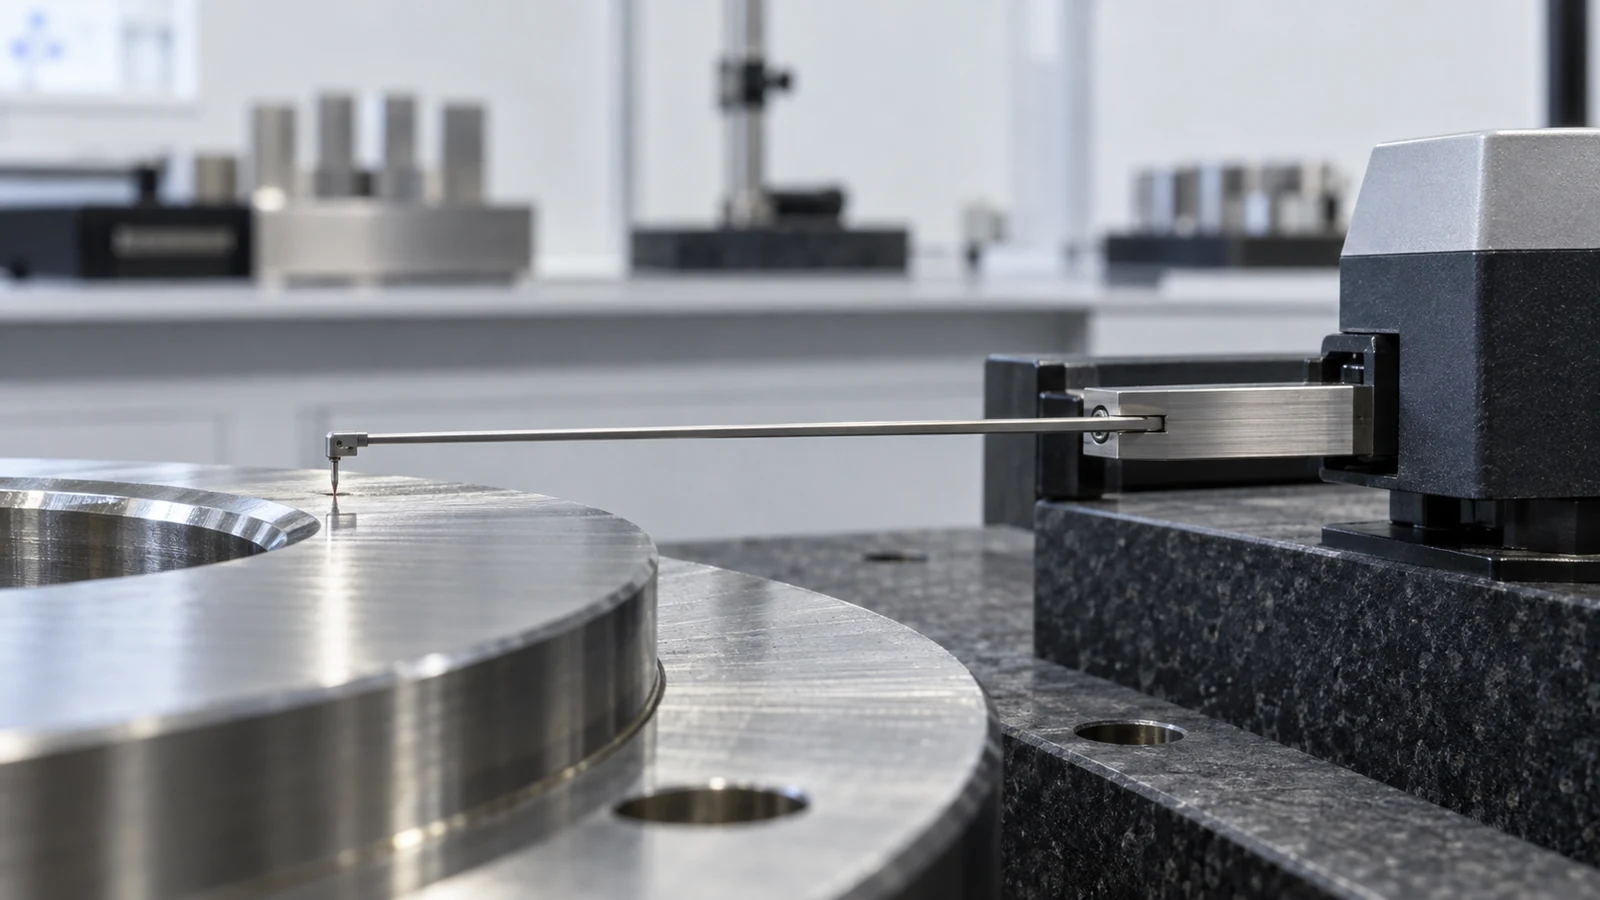
Il registro minimo utile di azione correttiva è conciso: dove è comparso il segno, quale causa è stata testata, cosa è cambiato, cosa ha mostrato il confronto nella stessa posizione e quali dimensioni e caratteristiche superficiali sono state superate in seguito. Tale registro aiuta l'acquirente a giudicare se la correzione è ripetibile, non solo se un campione appare migliore.