
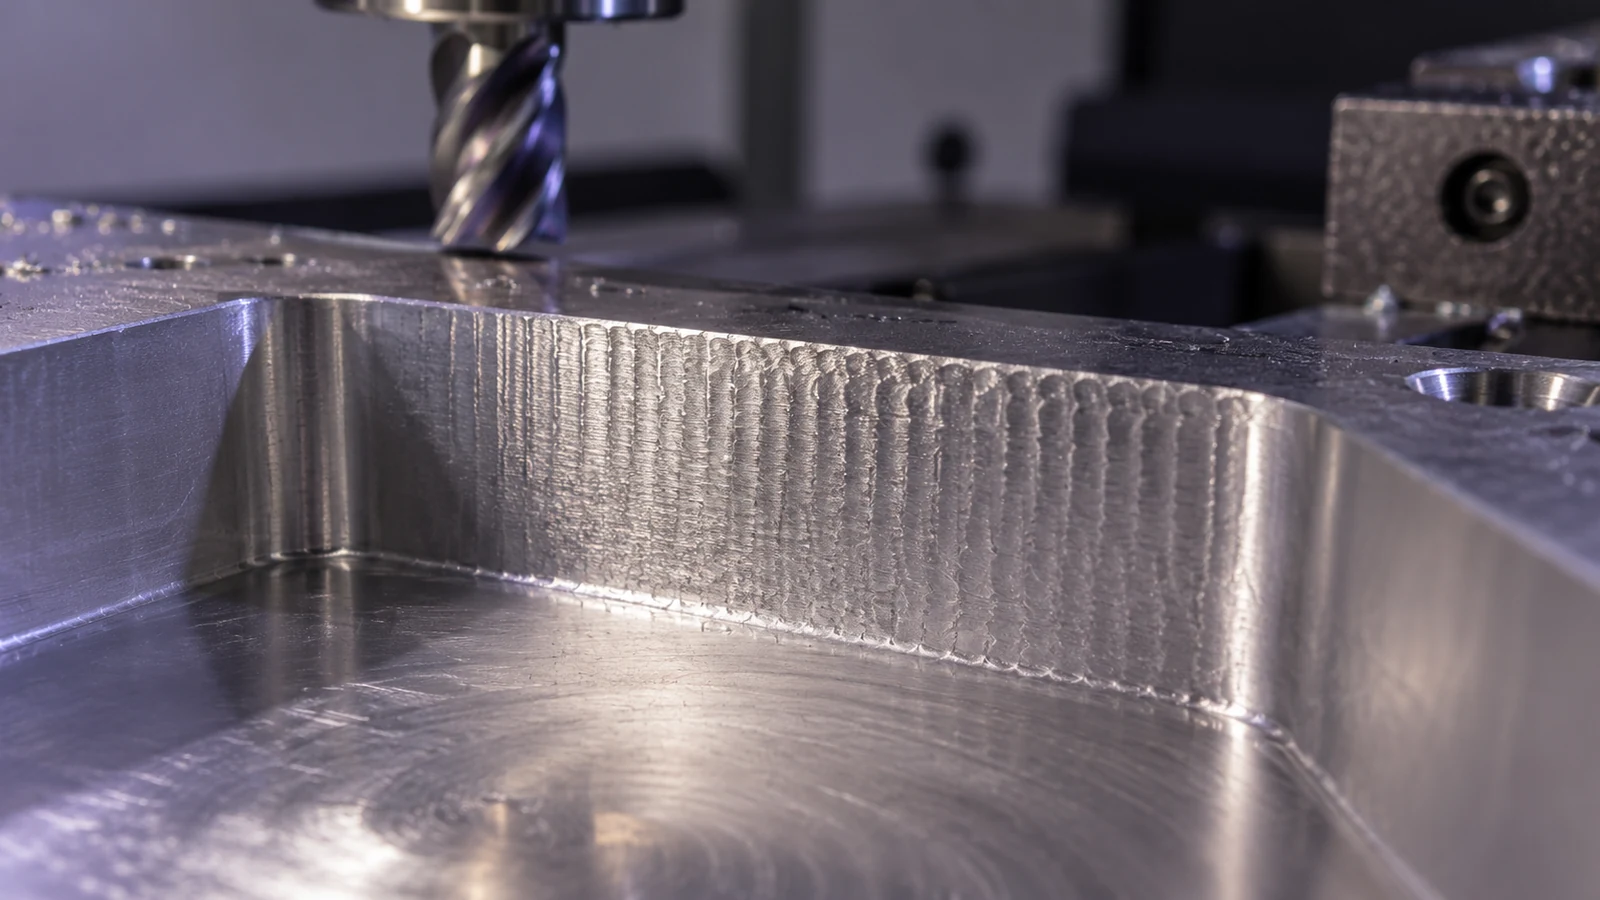
اهتزاز التفريز مشكلة اهتزاز في نظام القطع بأكمله، وليس عيبًا سطحيًا يعالجه تخفيض التغذية تلقائيًا. فالقاطع والحامل والمغزل وقطعة العمل والتثبيت ونمط التماس يمكن أن يسهم كل منها في المشكلة. الجدار المتموج أو النغمة المسموعة دليل، لكن موقع العلامات وتوقيتها عادةً أكثر فائدة من مظهرها وحده. يحوّل هذا الدليل تلك الأدلة إلى خطة استكشاف أخطاء مضبوطة للأجزاء المفرزة بـ CNC.
وهو منفصل عن نظرة عامة على عملية التفريز بـ CNC, التي ترسم المسار بأكمله. هنا السؤال أضيق: عندما يصبح قطع معين غير مستقر، ما الذي ينبغي على المهندس فحصه أولًا، وأي تغيير ينبغي اختباره، وكيف يمكن للفريق أن يعرف ما إذا كان الإصلاح قد حمى الأبعاد ووظيفة السطح أيضًا؟
اقرأ العلامات كخريطة موقع
هل تبدأ التموجات فقط قرب قاع جيب عميق، أم فقط عند زاوية، أم بعد كشف جدار رفيع؟ الموقع يضيّق نطاق التحقيق. العلامة التي تظهر عندما يتوغل القاطع أعمق في تجويف تشير إلى مسألة وصول أو أداة غير مدعومة. والعلامة التي تزداد سوءًا بعد إزالة المخزون من جانب واحد في التخشين تشير إلى تغيّر صلابة قطعة العمل. أما العلامة التي تظهر عند الزوايا فقط فقد تتبع ارتفاعًا مفاجئًا في تماس القاطع، رغم أن الأداة نفسها تقطع جدارًا مستقيمًا بنظافة.
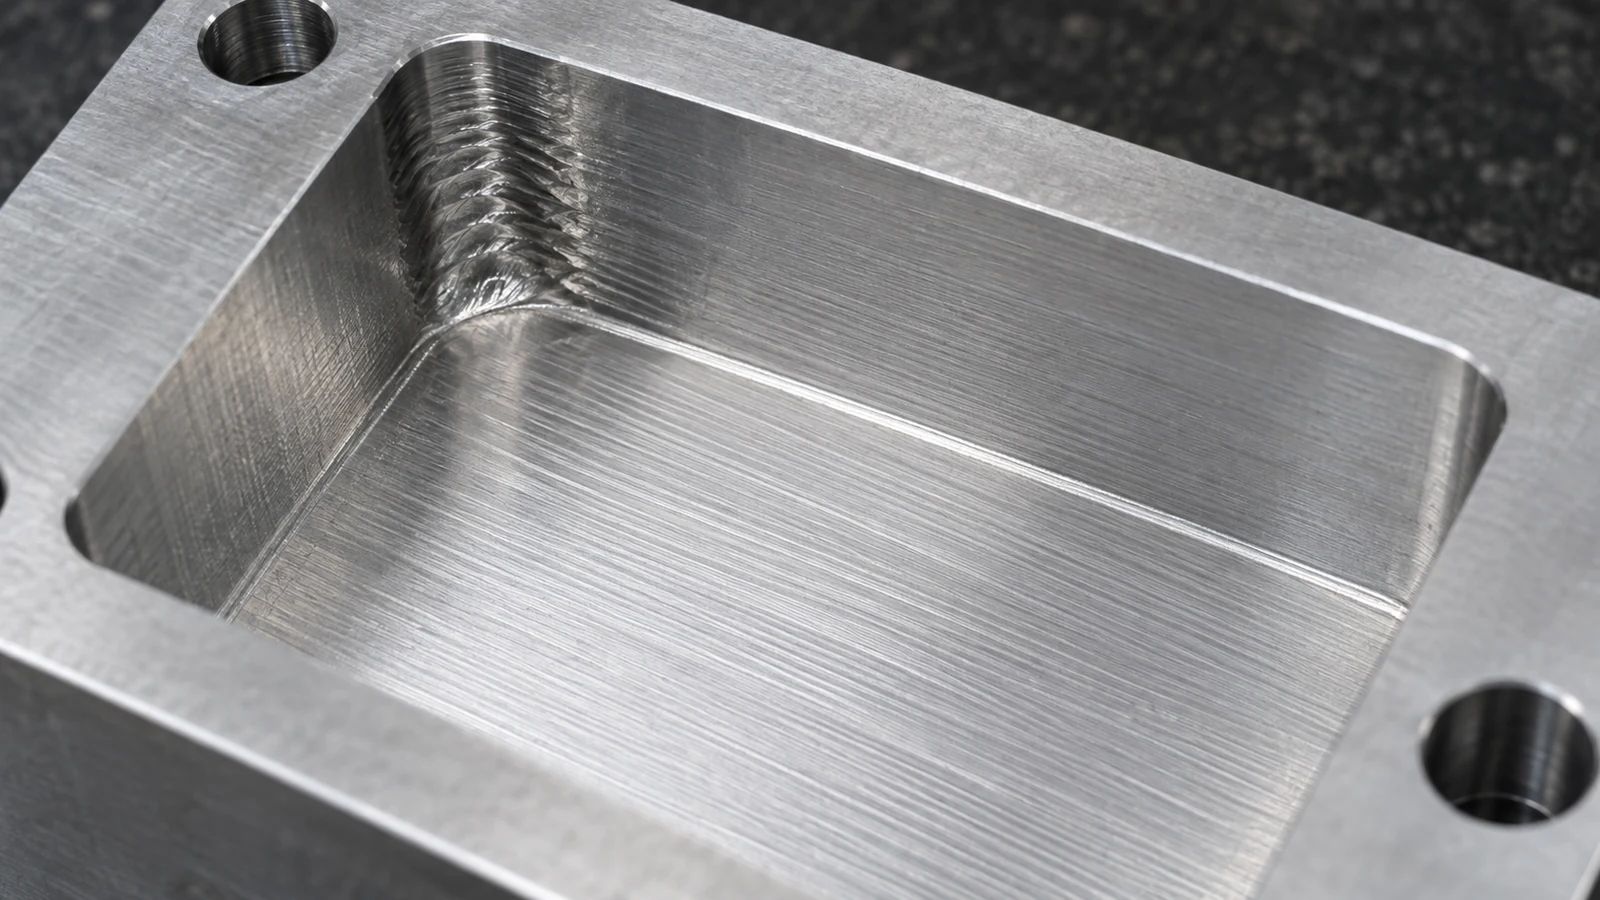
سجّل العملية والإعداد قبل لمس التجاوز: تعريف الأداة والحامل، والبروز الفعلي، وإزاحة العمل، ومراجعة التثبيت، ودرجة المادة، والمسار المبرمج، وسرعة المغزل، والتغذية، والعمق المحوري، والتماس القطري، ونقطة عمر الأداة. صوّر السطح مع مسطرة قياس ودوّن اتجاه القطع. إذا تكررت العلامات في الموقع نفسه على الماكينة ولكن على أجزاء وتثبيتات غير ذات صلة، يصبح الفحص من جانب الماكينة أكثر ترجيحًا؛ لا تشخّص المغزل من صورة واحدة غير منسوبة.
قد تبدو علامات التغذية الطبيعية والرقائق المعاد قطعها والحافة المتراكمة والاهتزاز متشابهة تحت إضاءة عابرة. النمط الدوري أو الاهتزاز المميز أثناء القطع يدعم فرضية الاهتزاز، لكن السطح المقاس وسجل العملية ينبغي أن يحسما ما إذا كان العيب هندسيًا أم تجميليًا أم وظيفيًا.
افصل حركة جانب الأداة عن حركة جانب الجزء
ابدأ بالحزمة الميكانيكية. من جانب الأداة، يمكن أن يقلل البروز المفرط أو التثبيت الرديء أو الانحراف أو التآكل أو الظرف المرتخي أو الحامل غير المناسب للقطع من الاستقرار. ومن جانب قطعة العمل، يمكن أن يسمح الجدار الرفيع أو رقعة التلامس الضعيفة أو المشبك البعيد جدًا عن القطع أو الأرضية غير المدعومة أو الرقائق تحت محدّد الموضع للجزء بالحركة. ويمكن للجانبين أن يتحركا في آن واحد. مجرد إضافة قوة تثبيت يمكن أن تشوّه جزءًا حساسًا وتجعل البعد النهائي في الحالة الحرة أسوأ.
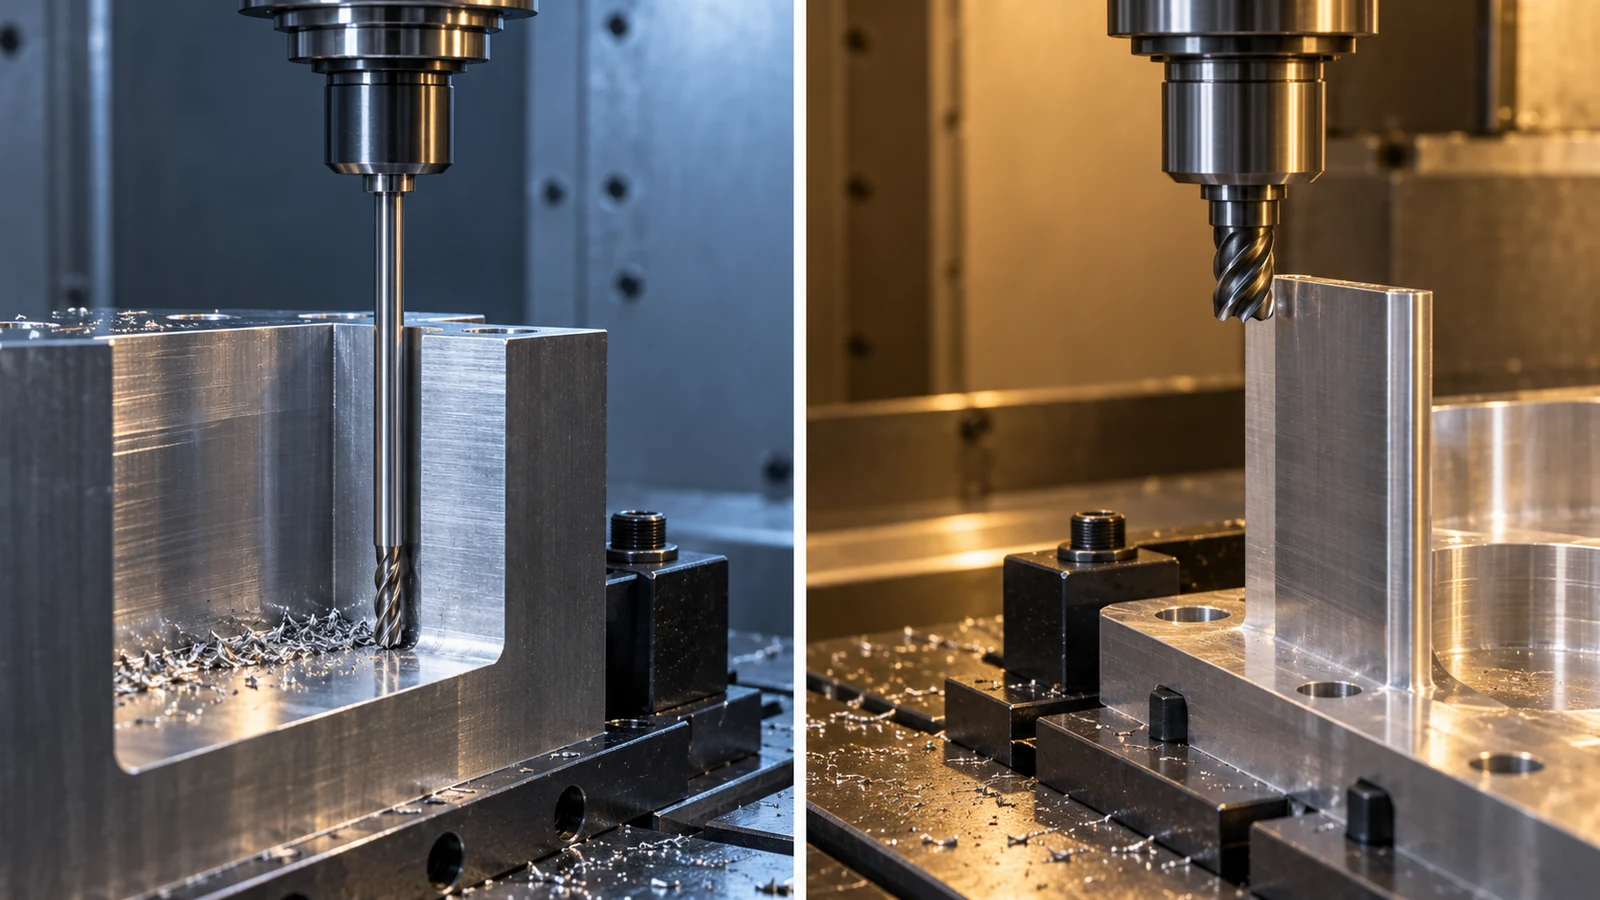
تحقق من مجموعة أداة القطع الفعلية، وليس فقط قطر القاطع الاسمي في CAM. قد تتصرف مجموعة قصيرة وصلبة بشكل مختلف عن امتداد طويل حتى مع قيم مبرمجة متطابقة. بالنسبة لجيب مفتوح، يمكن لاتجاه اقتراب مختلف أو عملية سابقة تحافظ على الدعم أن تقلل من ميل الجزء إلى الانثناء. كما يتطلب التجويف العميق التحقق من خلوص حامل الأداة والحد الأدنى لوصول الأداة عند العمق غير المستقر.
إذا ظهرت مشكلة فقط في دفعة معالجة حرارياً واحدة من مادة ما أو في دفعة واحدة معالجة خارجياً، فأعد النظر في حالة المخزون وهندسة قطعة العمل قبل إلقاء اللوم على مشغّل. يمكن أن تغيّر اختلافات المواد قوى القطع وسلوك الرقاقة، لكن الارتباط بدفعة واحدة وحده ليس دليلاً على الآلية.
مصفوفة من العَرَض إلى الاختبار
الجدول هو نقطة انطلاق تشخيصية. يجب تنفيذ كل اختبار مقترح ضمن حدود الماكينة والأداة وتثبيت قطعة العمل الآمنة؛ وهو ليس وصفة عالمية للسرعة والتغذية.
| النمط الملاحظ | الفرضية الرئيسية | الفحص التمييزي | الاستجابة المحتملة |
|---|---|---|---|
| تزداد الموجات سوءاً مع تعمق الأداة | تفتقر مجموعة الأداة إلى الصلابة أو الخلوص | قارن البروز الفعلي ومحيط الحامل مع عمق الميزة | قصّر الوصول حيثما أمكن؛ عدّل الوصول أو قسّم العمليات |
| زاوية واحدة فقط تهتز | زيادة مفاجئة في التماس | راجع محاكاة مسار الأداة عند تلك الزاوية والمخزون المتبقي | قلّل الحمل المحلي بمسار زاوية مناسب أو تمريرة إزالة بقايا |
| تبدأ العلامات بعد أن يصبح الجدار رقيقًا | دعم قطعة العمل يختفي | قارن المرحلة المستقرة السابقة بالمرحلة اللاحقة غير المدعومة | غيّر ترتيب القطع أو أضف دعمًا معتمدًا دون تشويه الجزء |
| تتبع المشكلة أداة واحدة عبر أجزاء مختلفة | التآكل أو الانحراف أو حامل الأداة أو هندسة الأداة | افحص التجميعة الكاملة وقارن بديلًا مؤهلًا | صحح التجميعة أو اختر قاطعًا مناسبًا |
| تظهر المشكلة في موضع تثبيت واحد | تلامس موضعي أو تباين في التثبيت | تحقق من المحددات والرقائق ومسار المشبك واستقرار القطعة الأولى | استعد التلامس والدعم القابلين للتكرار |
لا يحتاج المشتري إلى سجل المعايرة الدقيق للآلة للاستفادة من هذا النهج. إن شرح المورد الذي يسمي النمط الملاحظ والسبب المختبَر والإجراء التصحيحي والنتيجة بعد التغيير أكثر فائدة من وعد عام بـ“الدقة العالية”.”
غيّر سببًا واحدًا في كل مرة
تقارن اختبار مضبوط قطعًا أساسيًا بتغيير واحد متعمد مع تثبيت المتغيرات الأخرى وطريقة الفحص. إذا تم تقصير وصول الأداة، فوثّق التجميعة الجديدة وتحقق من أنها لا تزال تتجاوز الجزء. إذا تم تغيير مسار الأداة، فقارن التماس عبر المنطقة غير المستقرة سابقًا. إذا تم ضبط سرعة المغزل ضمن الحدود المعتمدة، فلا تغيّر في الوقت نفسه التغذية والعرض والعمق والقاطع وضغط المشبك؛ وإلا فلن يعرف أحد أي تغيير ساعد.
يجب الحكم على النتيجة بأكثر من الصوت. التقط السطح تحت الإضاءة والمقياس نفسيهما، وقس خصائص الرسم المتأثرة بذلك القطع، وسجّل حالة الأداة بعد الاختبار. قد يُنتج القطع الهادئ خطأ في الأبعاد بسبب الانحراف الساكن أو الحرارة أو حافة متآكلة. وعلى العكس، قد لا تُنتج نغمة آلة مسموعة سطحًا غير مقبول؛ فالرسم المضبوط والوظيفة هما ما يحددان القبول.
في الإنتاج، يجب أن تصمد الحالة المستقرة أمام التباين الطبيعي: أداة جديدة، نقطة لاحقة في عمر الأداة، مشغّل آخر، دفعة مخزون أخرى، وإعداد متكرر. هذا لا يعني أنه يجب اختبار كل متغير اختبارًا شاملًا لكل جزء منخفض المخاطر؛ بل يعني أن الإصلاح المقترح يجب أن يتناسب مع عواقب الفشل والأدلة التي يتطلبها الأمر.
عندما لا يكفي تغيير مسار الأداة
يمكن للهندسة أن تفرض عدم الاستقرار. قد تتطلب زاوية داخلية ضيقة أداة صغيرة يجب أن تصل أيضًا إلى قاع عميق؛ وقد تكون الحافة الرقيقة غير مدعومة تحديدًا عند تشطيب وجهها المرئي. في تلك الحالات قد تكون مناقشة التصنيع من أجل التصنيع (DFM) أكثر فعالية من الضبط اللانهائي للتغذية والسرعة. يمكن أن تشمل الخيارات نصف قطر داخلي أكبر، أو تخفيف موضعي، أو فتحة وصول معدّلة، أو تسلسل مختلف، أو نقل منطقة تشطيب حرجة إلى وجه أكثر سهولة في الوصول. أي تغيير في التصميم يحتاج إلى موافقة هندسية.
قد يكون مسار التشغيل غير مناسب أيضًا لسطح أو حالة مادة معينة. إذا كانت الوظيفة تتطلب تشطيبًا أو هندسة لا يستطيع إعداد التفريز المقترح التحقق منها أو تكرارها، فقيّم عملية تشطيب مؤهلة أخرى. لا تُوحي بأن عدد محاور آلة مختلفًا يحل الاهتزاز تلقائيًا؛ فلا تزال الصلابة والدعم ومسار الأداة والتحكم في مرجع القياس أمورًا مهمة.
لقرارات إزالة المواد التي تؤثر على زمن الدورة والأدوات والإعدادات ومخاطر الأجزاء المرفوضة، يقدّم دليل تكلفة التصنيع باستخدام الحاسب الآلي (CNC) الإطار الأوسع للتكلفة. القطع الأول الأرخص ليس بالضرورة الجزء المطابق الأرخص.
القبول بعد أن يصبح القطع هادئًا
حدّد ما هدده الاهتزاز. في غطاء تجميلي، قد يهيمن المظهر البصري تحت إضاءة متفق عليها. في أرضية إحكام، قد تكون نسيج السطح والتموّج الموضعي والاستواء مهمة. في مقعد محمل أو جدار تحديد الموضع، قد تكون الأبعاد والموضع والشكل أهم من المظهر. وثّق مراجعة الرسم ذات الصلة وحالة القياس؛ لا تستبدلها بادعاء غامض بـ“تشطيب ناعم”.
حيث يُحدَّد التشطيب بالخشونة، فإن رقم Ra واحدًا لا يكشف بالضرورة التموّج الدوري أو التلف الموضعي. طابِق مسار القياس مع المنطقة الوظيفية، وامنع معالجة السطح من إخفاء حالة غير مقبولة كما هي بعد التشغيل. يساعد نظرة عامة على تشطيبات الأسطح لدينا في التمييز بين السطح المشغّل المطلوب والمعالجات اللاحقة بعد التشغيل.
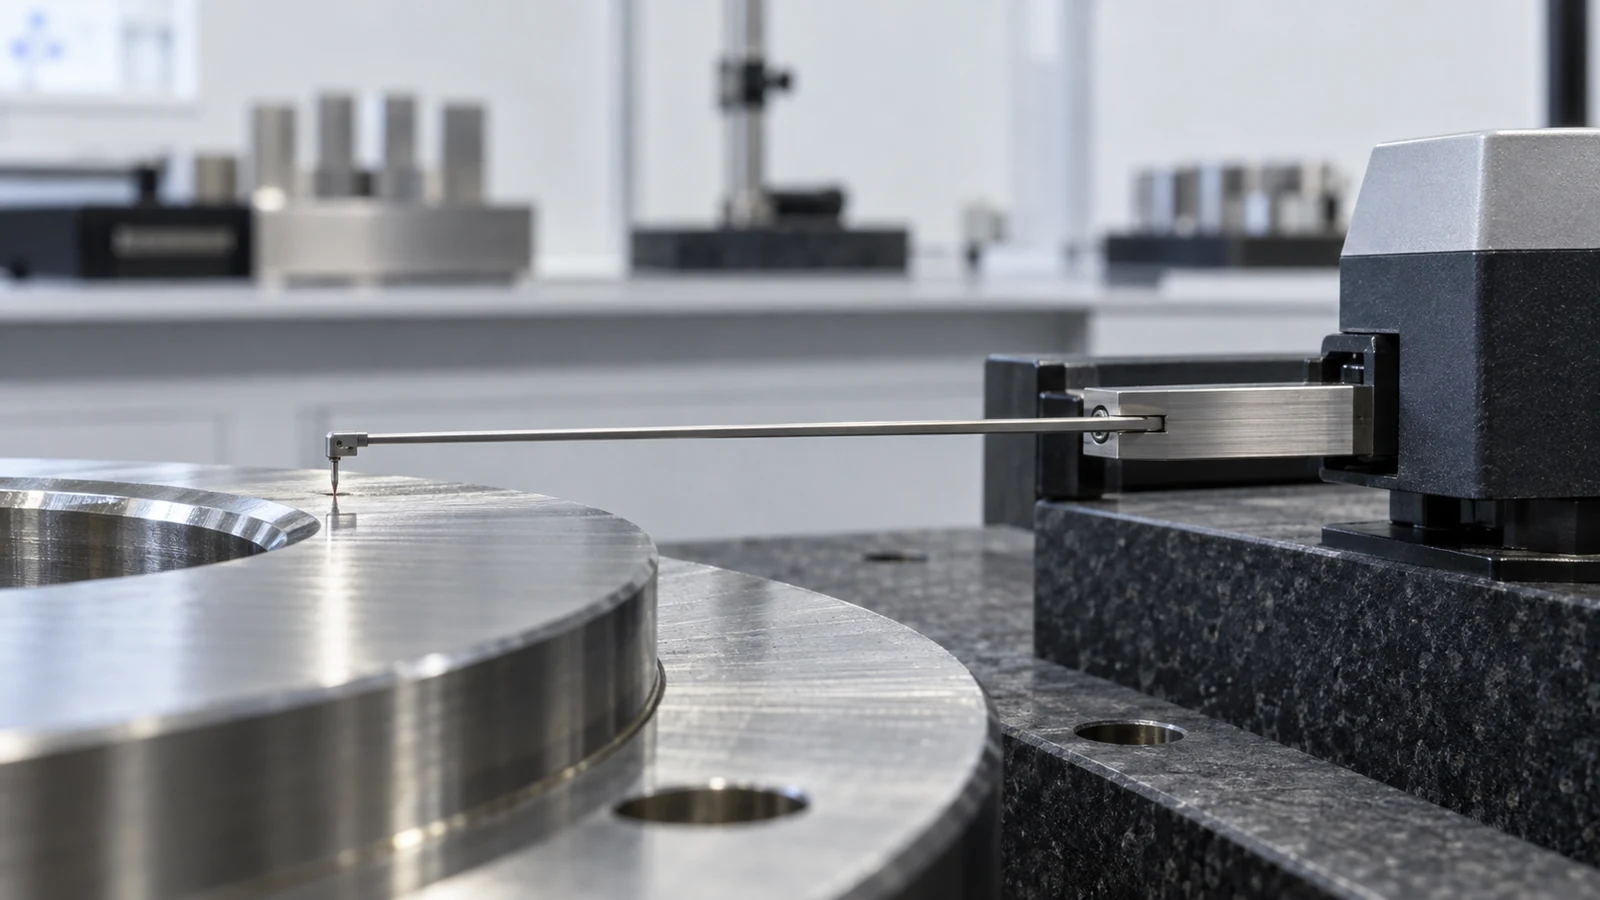
الحد الأدنى المفيد لسجل الإجراء التصحيحي موجز: أين ظهرت العلامة، وأي سبب تم اختباره، وما الذي تغيّر، وما أظهرته المقارنة في الموقع نفسه، وأي الأبعاد وخصائص السطح اجتازت بعد ذلك. يساعد ذلك السجل المشتري على الحكم على ما إذا كان الإصلاح قابلًا للتكرار، وليس فقط ما إذا كانت عينة واحدة تبدو أفضل.