
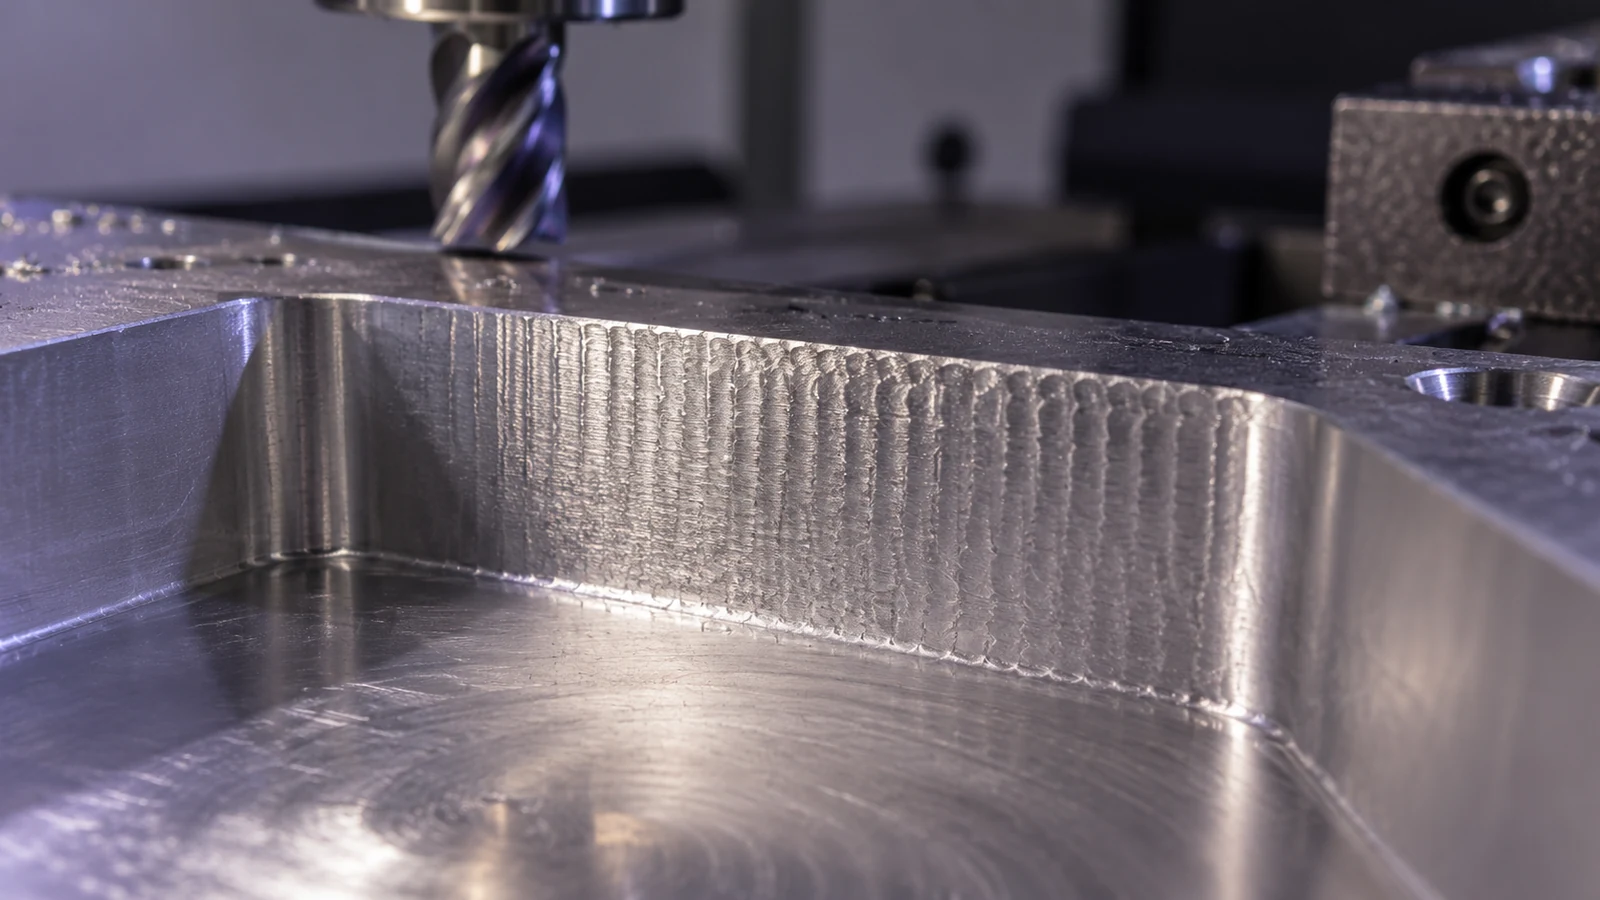
Fräsrattern ist ein Schwingungsproblem im gesamten Schneidsystem und kein Oberflächendefekt, den ein langsamerer Vorschub automatisch behebt. Schneidwerkzeug, Halter, Spindel, Werkstück, Vorrichtung und Eingriffsverlauf können jeweils dazu beitragen. Eine wellige Wand oder ein hörbarer Ton ist ein Hinweis, aber Lage und zeitliches Auftreten der Marken sind meist aussagekräftiger als ihr bloßes Erscheinungsbild. Dieser Leitfaden macht aus diesen Hinweisen einen kontrollierten Fehlersuchplan für CNC-gefräste Teile.
Er ist getrennt von unserem Überblick über den CNC-Fräsprozess, der den gesamten Ablauf abbildet. Hier ist die Frage enger gefasst: Wenn ein bestimmter Schnitt instabil wird, was sollte der Ingenieur zuerst prüfen, welche Änderung sollte getestet werden, und wie kann das Team erkennen, ob die Korrektur auch Maße und Oberflächenfunktion geschützt hat?
Lesen Sie die Marken als Lageplan
Beginnen die Wellen erst nahe dem Boden einer tiefen Tasche, nur an einer Ecke oder nachdem eine dünne Wand freigelegt wurde? Die Lage grenzt die Untersuchung ein. Eine Marke, die erscheint, wenn das Werkzeug weiter in einen Hohlraum vordringt, deutet auf eine Frage des Zugangs oder der nicht ausreichend gestützten Werkzeugaufnahme hin. Eine Marke, die sich verschlimmert, nachdem beim Schruppen Material von einer Seite abgetragen wurde, deutet auf eine Änderung der Werkstücksteifigkeit hin. Eine nur an Ecken auftretende Marke kann einem Anstieg des Werkzeugeingriffs folgen, obwohl dasselbe Werkzeug eine gerade Wand sauber schneidet.
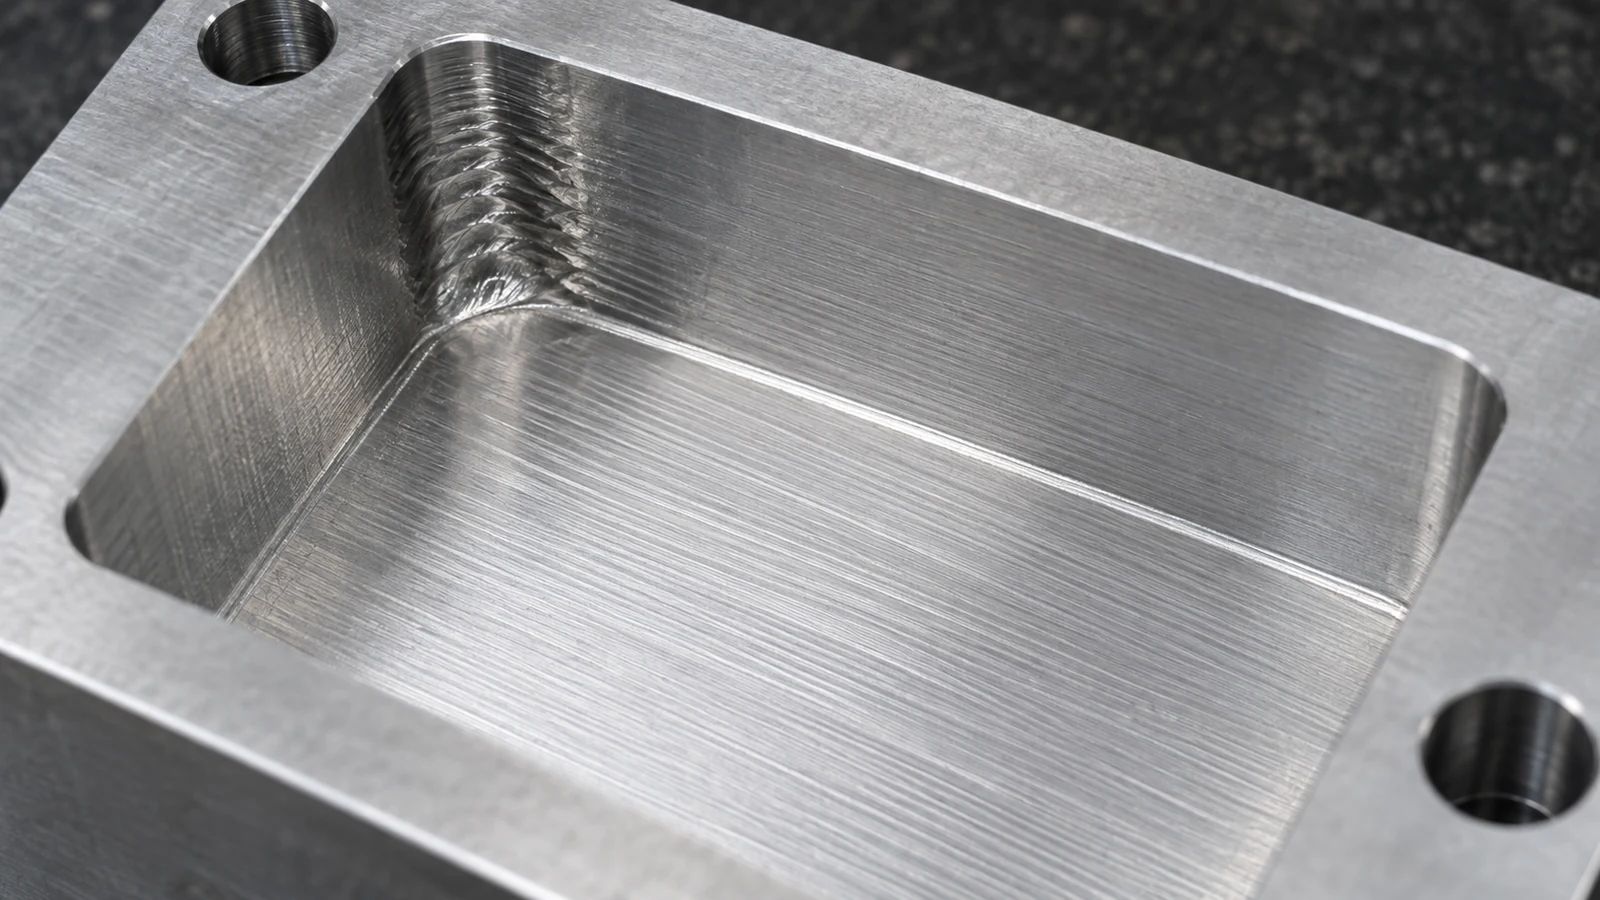
Erfassen Sie den Arbeitsgang und die Einrichtung, bevor Sie den Override anfassen: Identifikation von Werkzeug und Halter, tatsächlicher Überstand, Werkstücknullpunkt, Vorrichtungsrevision, Werkstoffsorte, programmierte Bahn, Spindeldrehzahl, Vorschub, axiale Zustellung, radialer Eingriff und der Zeitpunkt in der Standzeit des Werkzeugs. Fotografieren Sie die Oberfläche mit einem Maßstab und notieren Sie die Schnittrichtung. Wenn die Marken an derselben Maschinenposition, aber an unabhängigen Teilen und Vorrichtungen wiederkehren, wird eine maschinenseitige Prüfung plausibler; diagnostizieren Sie eine Spindel nicht anhand eines einzigen nicht zuordenbaren Fotos.
Normale Vorschubmarken, wiederangeschnittene Späne, Aufbauschneiden und Rattern können bei flüchtiger Beleuchtung ähnlich aussehen. Ein periodisches Muster oder eine deutliche Schwingung während des Schnitts stützt die Rattern-Hypothese, aber eine gemessene Oberfläche und ein Prozessprotokoll sollten klären, ob der Defekt geometrisch, kosmetisch oder funktional ist.
Trennen Sie Werkzeugseiten- und Werkstückseitenbewegung
Beginnen Sie mit dem mechanischen Aufbau. Auf der Werkzeugseite können übermäßiger Überstand, schlechter Sitz, Rundlaufabweichung, Verschleiß, eine lockere Spannzange oder ein für den Schnitt ungeeigneter Halter die Stabilität verringern. Auf der Werkstückseite können eine dünne Wand, eine schwache Kontaktfläche, eine zu weit vom Schnitt entfernte Spannung, ein nicht gestützter Boden oder Späne unter einem Anschlag das Teil bewegen lassen. Beide Seiten können sich gleichzeitig bewegen. Das bloße Erhöhen der Spannkraft kann ein empfindliches Teil verformen und das Maß im endgültigen freien Zustand verschlechtern.
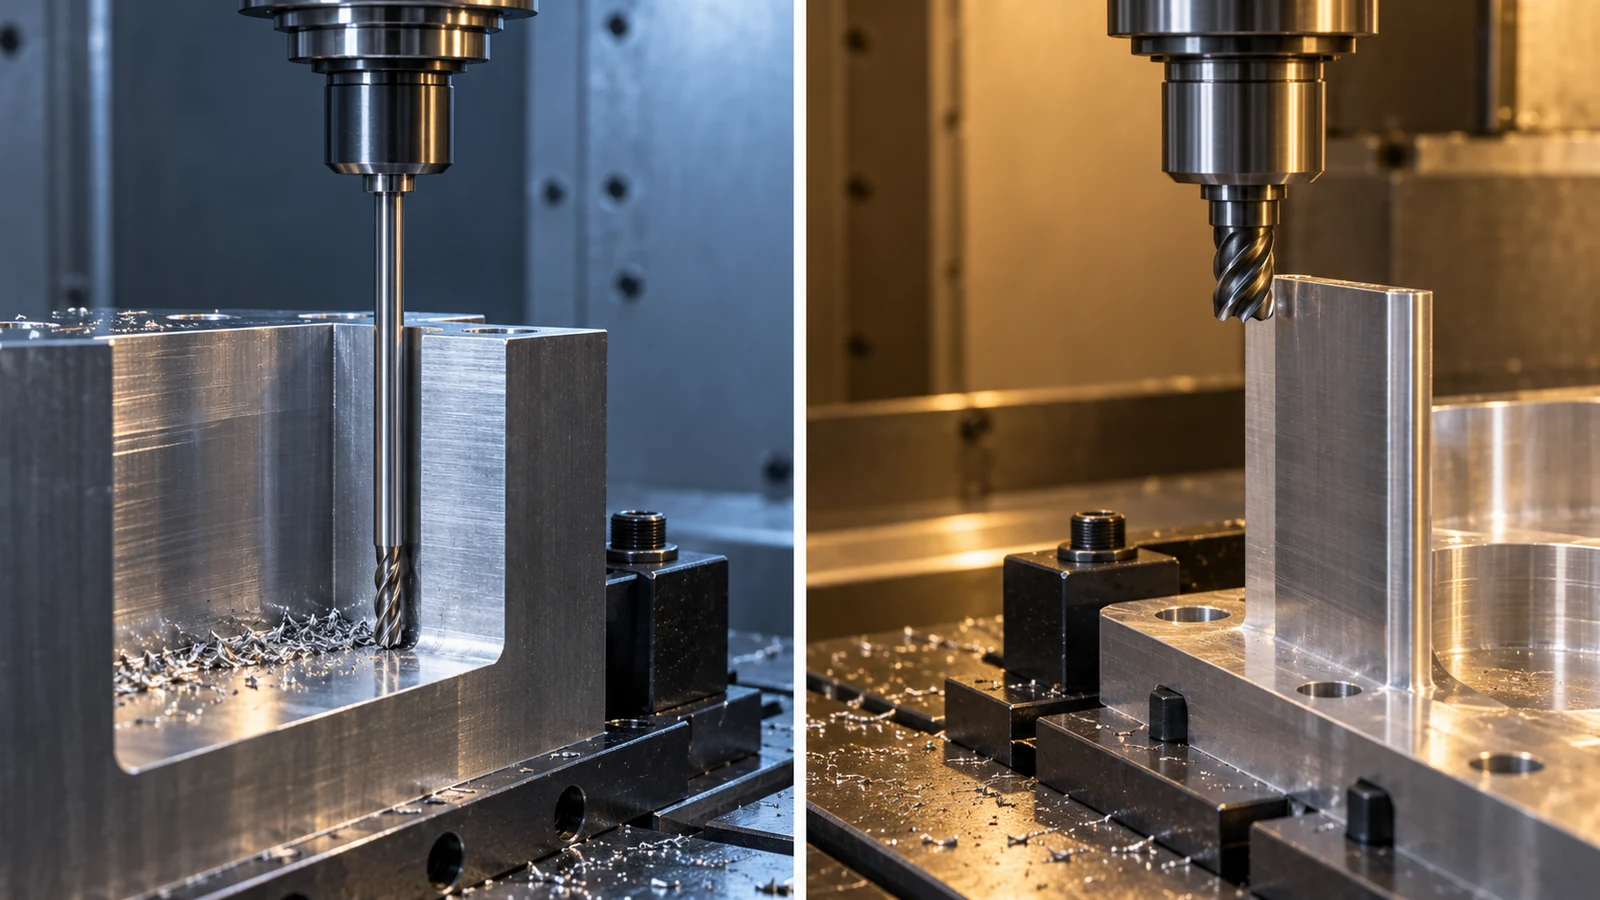
Prüfen Sie die tatsächliche Zerspanwerkzeug-Baugruppe, nicht nur den Nenndurchmesser des Fräsers in CAM. Eine kurze, steife Baugruppe kann sich anders verhalten als eine lange Verlängerung, selbst bei identischen programmierten Werten. Bei einer offenen Tasche kann eine andere Anfahrrichtung oder eine frühere stützende Operation die Neigung des Bauteils zum Nachgeben verringern. Eine tiefe Kavität erfordert zudem die Prüfung der Halterfreigängigkeit und der minimalen Werkzeugauskragung in der instabilen Tiefe.
Wenn ein Problem nur bei einer Materialcharge oder einer extern behandelten Charge auftritt, prüfen Sie die Werkstoffbeschaffenheit und die Werkstückgeometrie, bevor Sie einen Bediener verantwortlich machen. Materialunterschiede können Schnittkräfte und Spanverhalten verändern, aber eine bloße Chargenkorrelation ist kein Beweis für den Mechanismus.
Eine Matrix von Symptom zu Test
Die Tabelle ist ein diagnostischer Ausgangspunkt. Jeder vorgeschlagene Test sollte innerhalb sicherer Grenzen für Maschine, Werkzeug und Werkstückaufnahme durchgeführt werden; es handelt sich nicht um ein universelles Schnittwert-Rezept.
| Beobachtetes Muster | Leithypothese | Unterscheidende Prüfung | Mögliche Reaktion |
|---|---|---|---|
| Wellen werden schlimmer, je tiefer das Werkzeug eintaucht | Werkzeugbaugruppe weist mangelnde Steifigkeit oder Freigängigkeit auf | Tatsächliche Auskragung und Halterumhüllung mit der Merkmaltiefe vergleichen | Auskragung nach Möglichkeit verkürzen; Zugang überarbeiten oder Operationen aufteilen |
| Nur eine Ecke rattet | Plötzliche Eingriffssteigerung | Werkzeugweg-Simulation an dieser Ecke und Restmaterial prüfen | Lokale Belastung mit geeignetem Eckpfad oder Restbearbeitungsdurchgang reduzieren |
| Markierungen beginnen, nachdem eine Wand dünn wird | Die Werkstückauflage geht verloren | Vergleichen Sie den stabilen früheren Abschnitt mit dem nicht unterstützten späteren Abschnitt | Ändern Sie die Schnittreihenfolge oder fügen Sie eine zugelassene Auflage hinzu, ohne das Teil zu verformen |
| Das Problem folgt einem Werkzeug über verschiedene Teile hinweg | Verschleiß, Rundlauf, Halterung oder Werkzeuggeometrie | Prüfen Sie die komplette Baugruppe und vergleichen Sie mit einem qualifizierten Ersatz | Korrigieren Sie die Baugruppe oder wählen Sie ein geeignetes Schneidwerkzeug |
| Das Problem tritt an einer Vorrichtungsposition auf | Lokale Kontakt- oder Spannabweichung | Prüfen Sie Anschläge, Späne, Spannweg und die Auflage des ersten Werkstücks | Stellen Sie einen wiederholbaren Kontakt und eine wiederholbare Auflage wieder her |
Ein Käufer muss nicht das genaue Einstellprotokoll der Maschine kennen, um von diesem Ansatz zu profitieren. Eine Erklärung des Lieferanten, die das beobachtete Muster, die getestete Ursache, die Korrekturmaßnahme und das Ergebnis nach der Änderung benennt, ist nützlicher als ein allgemeines Versprechen von “hoher Präzision”.”
Ändern Sie jeweils nur eine Ursache
Ein kontrollierter Test vergleicht einen Referenzschnitt mit einer gezielten Änderung, während andere Variablen und die Prüfmethode konstant gehalten werden. Wird die Werkzeugauskragung verkürzt, dokumentieren Sie die neue Baugruppe und verifizieren Sie, dass sie das Teil weiterhin freifährt. Wird der Werkzeugweg geändert, vergleichen Sie den Eingriff durch den zuvor instabilen Bereich. Wird die Spindeldrehzahl innerhalb zugelassener Grenzen angepasst, ändern Sie nicht gleichzeitig Vorschub, Breite, Tiefe, Schneidwerkzeug und Spanndruck; sonst weiß niemand, welche Änderung geholfen hat.
Das Ergebnis sollte durch mehr als den Klang beurteilt werden. Erfassen Sie die Oberfläche bei gleicher Beleuchtung und gleichem Maßstab, messen Sie die von diesem Schnitt betroffenen Zeichnungsmerkmale und dokumentieren Sie den Werkzeugzustand nach dem Test. Ein leiser Schnitt kann dennoch Maßfehler durch statische Durchbiegung, Wärme oder eine verschlissene Schneide erzeugen. Umgekehrt kann ein hörbarer Maschinenton keine unakzeptable Oberfläche erzeugen; die kontrollierte Zeichnung und die Funktion entscheiden über die Abnahme.
In der Produktion muss der stabile Zustand normale Schwankungen überstehen: ein neues Werkzeug, ein späterer Zeitpunkt in der Werkzeugstandzeit, ein anderer Bediener, eine andere Materialcharge und ein wiederholter Rüstvorgang. Das bedeutet nicht, dass jede Variable für jedes Teil mit geringem Risiko erschöpfend getestet werden muss; es bedeutet, dass die vorgeschlagene Korrektur den Folgen eines Fehlers und den durch den Auftrag geforderten Nachweisen entsprechen sollte.
Wenn eine Werkzeugbahnänderung nicht ausreicht
Die Geometrie kann Instabilität erzwingen. Eine enge InnenEcke kann ein kleines Werkzeug erfordern, das zugleich einen tiefen Boden erreichen muss; ein dünner Flansch kann genau dann ungestützt sein, wenn seine sichtbare Fläche bearbeitet wird. In solchen Fällen kann eine DFM-Diskussion wirksamer sein als endloses Optimieren von Vorschub und Drehzahl. Optionen können einen größeren Innenradius, eine lokale Freistellung, eine geänderte Zugangsöffnung, eine andere Reihenfolge oder das Verschieben eines kritischen Bearbeitungsbereichs auf eine besser zugängliche Fläche umfassen. Jede Designänderung bedarf der technischen Freigabe.
Eine Bearbeitungsroute kann auch für einen bestimmten Oberflächen- oder Materialzustand ungeeignet sein. Wenn die Funktion eine Oberflächengüte oder Geometrie erfordert, die das vorgeschlagene Frässetup nicht verifizieren oder wiederholen kann, ist eine andere qualifizierte Endbearbeitungsoperation zu prüfen. Es darf nicht der Eindruck erweckt werden, dass eine andere Anzahl von Maschinenachsen Schwingungen automatisch behebt; Steifigkeit, Abstützung, Werkzeugweg und Bezugskontrolle bleiben entscheidend.
Für Entscheidungen zur Materialabtragung, die Zykluszeit, Werkzeuge, Rüstvorgänge und das Risiko fehlerhafter Teile betreffen, liefert der CNC-Bearbeitungskostenleitfaden den übergeordneten Kostenrahmen. Der günstigere erste Schnitt ist nicht zwangsläufig das günstigere konforme Teil.
Abnahme, nachdem der Schnitt ruhig geworden ist
Entscheiden Sie, was durch das Rattern gefährdet war. Bei einer Sichtabdeckung kann das visuelle Erscheinungsbild unter vereinbarter Beleuchtung dominieren. Bei einer Dichtfläche können Oberflächentextur, lokale Welligkeit und Ebenheit von Bedeutung sein. Bei einem Lagersitz oder einer Positionierwand können Maß, Lage und Form wichtiger sein als das Aussehen. Dokumentieren Sie die relevante Zeichnungsrevision und den Messzustand; ersetzen Sie diese nicht durch eine vage Behauptung einer “glatten Oberfläche”.
Wo die Oberflächengüte durch Rauheit spezifiziert ist, offenbart ein einzelner Ra-Wert nicht zwangsläufig periodische Welligkeit oder lokale Schäden. Passen Sie den Messpfad an den Funktionsbereich an und verhindern Sie, dass eine Oberflächenbehandlung einen unannehmbaren Zustand im bearbeiteten Zustand verdeckt. Unser Übersicht der Oberflächengüten hilft dabei, die geforderte bearbeitete Oberfläche von späteren Nachbearbeitungsbehandlungen zu unterscheiden.
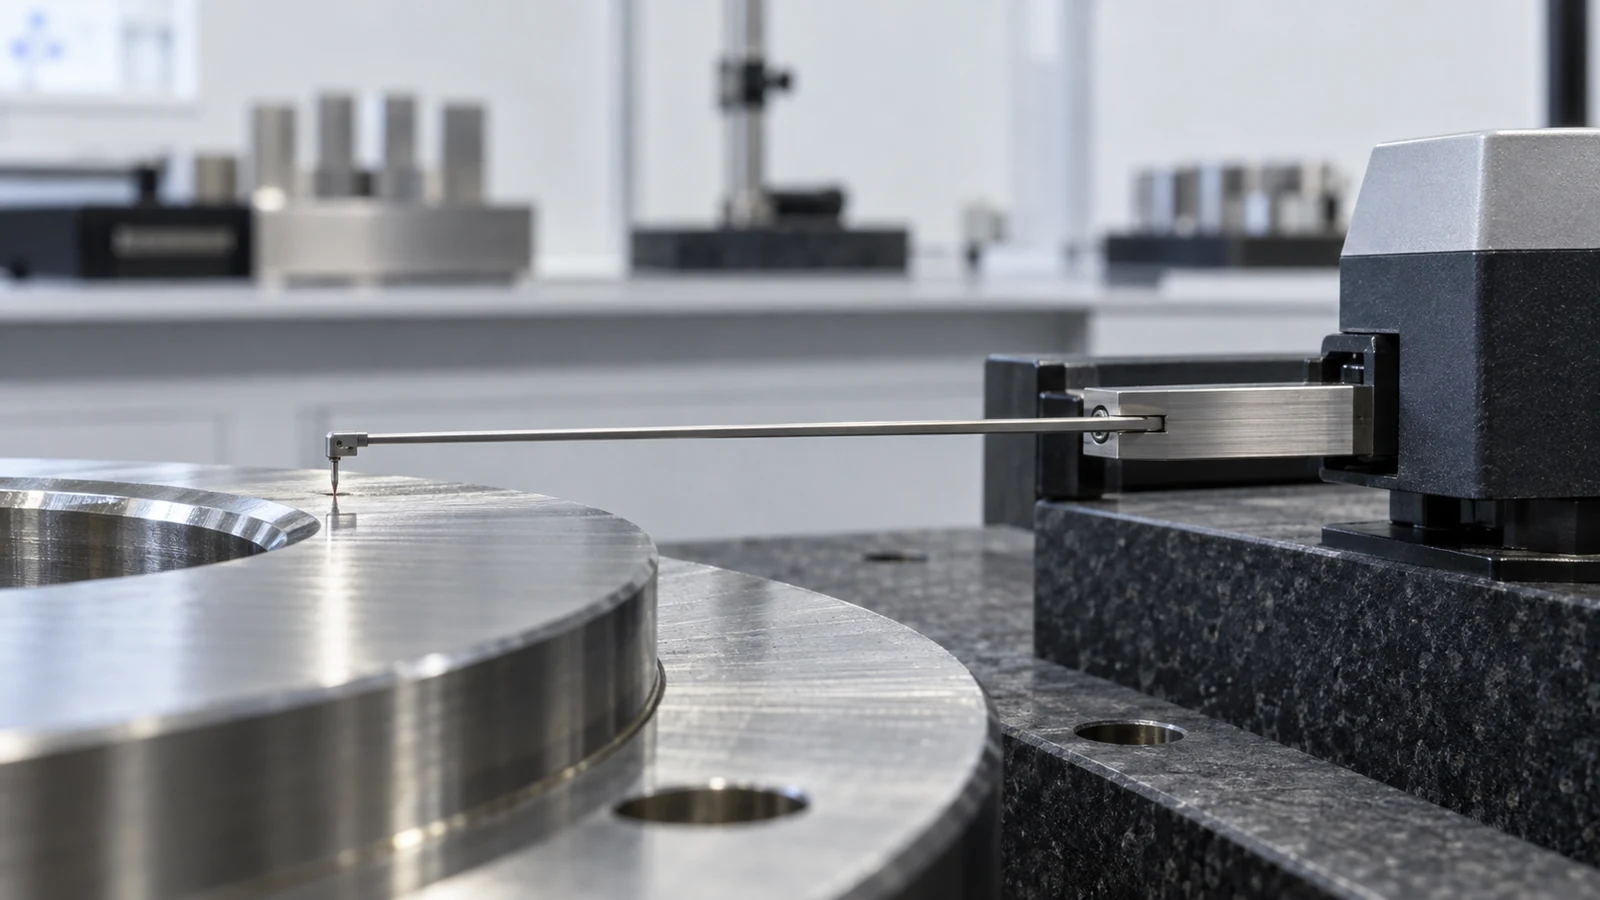
Der minimale sinnvolle Nachweis einer Korrekturmaßnahme ist knapp: wo die Markierung auftrat, welche Ursache geprüft wurde, was geändert wurde, was der Vergleich an derselben Stelle zeigte und welche Maße und Oberflächenmerkmale danach bestanden. Dieser Nachweis hilft einem Käufer zu beurteilen, ob die Korrektur wiederholbar ist, und nicht nur, ob ein einzelnes Muster besser aussieht.