
旋削部品に2011を選ぶのは、合金の切削性が良いという単純な理由ではなく、部品の完全な仕様がそれに適合するからです。2011アルミニウムの機械加工は、旋削・穴あけ・ねじ切りを繰り返す詳細な棒材加工部品に魅力的です。その利点は、材料の調質、腐食環境、接合、および要求される仕上げの確認を経ても維持される必要があります。下流工程後に選択した素材が図面を満たせないのであれば、高速な切削サイクルにはほとんど価値がありません。.
この記事の内容
有用な出発例は、位置決めショルダー付きのねじ付きスペーサーです。そのねじは組み付け可能でなければならず、ショルダーは着座する必要があり、外面には保護または装飾処理が必要な場合があります。これら3つの役割が、プログラマーが送りやインサートを選ぶ前に材料選定を導くべきです。.
快削棒材を選ぶ前に部品の使用条件を確認する
2011はアルミニウム-銅系の快削合金です。公表されたサプライヤーデータは、鉛やビスマスを含む、その被削性に関連する添加元素を特定しています。購買発注書には実際の合金、調質、製品形態を明記してください。材料表が同様の被削性評価を与えているからといって、近いアルミニウム呼称で代替しないでください。そのような評価は試験条件を比較するものであり、納入部品の性能を確立するものではありません。.
まずインターフェースから始めます。保護されたアセンブリ内のスペーサーは、溶接が必要な露出継手や、目に見えるアノダイズパネルと一致させる必要がある露出継手とは異なる選定課題を提示します。どの表面が荷重を支えるか、異種金属が部品に接触するか、用途が材料組成に制限を課すかを確認してください。その製品の組成制限は責任ある設計またはコンプライアンスチームが決定すべきであり、合金名は承認の表明ではありません。.
回転形状については、, 2011アルミニウム加工 棒材供給旋削経路に適合する場合があります。関連する問題は、ボア、ねじ、ショルダーが信頼できる位置決め基準を共有できるかどうかです。穴パターンやサイドポケットはフライス加工を追加するかもしれませんが、それによって自動的に合金が不適格になるわけではありません。それは見積に含めるべき治具、ハンドリング、検査計画を変えるものです。.
良好な切りくず生成は切削計画の必要性を排除しない
快削素材は、より延性のある代替材よりも切りくず制御の悩みを軽減できますが、切りくずには行き場が必要です。凹んだボアや狭いねじ逃げ部では、閉じ込められた切りくずが仕上げ面に跡を付けたり、再切削されたりする可能性があります。最初の外径がきれいに見えるという理由で段取りを受け入れるのではなく、切りくず排出経路が最も長い形状を検討してください。試作には実際のボア深さ、ねじ逃げ、断続形状を含めるべきです。.
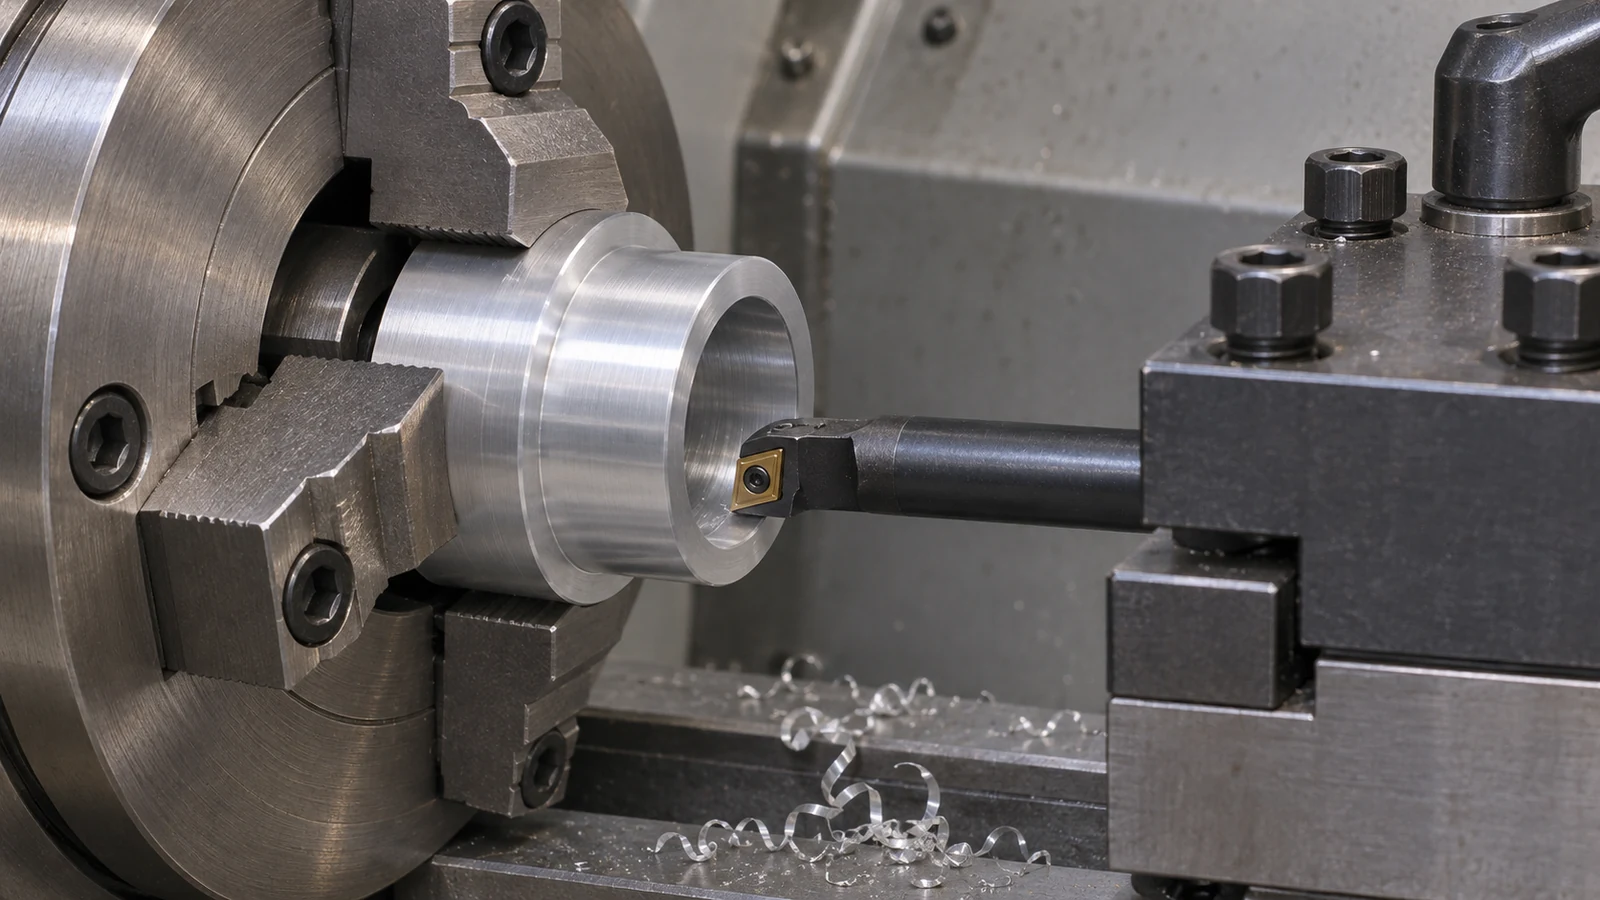 正確な素材と加工に適した工具と初期条件を使用してください。仕上げが変化したときは、切り刃の付着物、摩耗、損傷を確認してください。主軸回転数を上げるだけでは、それらの原因を区別できません。どの形状が最初に表面品質を失うか、またその変化が切削時間、工具交換、クーラント供給、特定の噛み合いのどれに伴うかを記録してください。その記録は、無関係な調整を次々に行うのではなく、有用な修正を支えます。.
小さな肩部や狭い断面は、別の問題を引き起こします。それは支持です。部品は切削が容易であっても、クランプや突っ切り力の下で動くことがあります。機能的な形状を生成する間、安定した保持領域を残してください。2回目の段取りで仕上がり径を把持する場合、表面をどのように保護し、軸方向の基準をどのように復元するかを定義してください。薄いスペーサーの場合、チャック内での測定を合格判定として扱う前に、チャックから外した状態の形状を検査してください。.
ねじ付きスペーサーは経路が失敗し得る箇所を示す
外部ねじ、中央のクリアランス穴、およびプレートに位置決めされる肩部を備えた仮想のスペーサーを考えてみましょう。設計は当初、すべての径に厳しい公差を指定しています。組立品を検討すると、ねじと肩部が機能を支配し、残りの外径はクリアランスを提供していることがわかります。そのクリアランス寸法を緩めることで、機能要件を弱めることなく、不要な仕上げや検査を削減できます。.
ねじの入口面取りと振れを、相手部品と併せて計画してください。ねじゲージは合意されたねじ要件を確認できますが、スペーサーが干渉なく肩部に到達することを実証することはできません。相手部品は、不完全なねじ、バリ、または不適切な逃げに当たって、肩部が着座する前に止まる可能性があります。移行部を検査し、購入契約が要求する場合は、寸法検査と併せて代表的な相手部品による確認を行ってください。.
2011アルミニウムの機械加工では、これらのインターフェースが作られる順序も考慮する必要があります。穴と肩部を共通の段取りで仕上げると、それらの関係が簡素化される場合があります。後工程でどちらも損傷してはなりません。突っ切りによって着座面が未仕上げのまま残る場合、2回目の工程では明確な軸方向位置決め方法が必要です。全長を単に測定しても、着座面が穴に対して必要な関係を有していることは証明されません。.
この例は図面レビューであり、顧客事例や認定された生産レシピではありません。その価値は、機能的な嵌め合いをクリアランス形状から分離することにあります。同じレビューは、ねじ付きアダプターや計器用スペーサーにも当てはまりますが、実際の荷重、ねじの係合、および合格基準は図面ごとに固有のままです。.
加工寸法を確定する前に仕上げを決める
2011の機械加工の容易さを、溶接、腐食環境への暴露、または装飾用アルマイト処理に対する万能な適合性と誤解してはなりません。公表されている材料ガイダンスは、これらの分野におけるトレードオフを説明しています。組立品が溶接継手や厳密に管理された外観仕上げを必要とする場合、棒材のバッチを購入する前に、材料および仕上げのサプライヤーとその要件を評価してください。異なるアルミニウム合金のために選択されたプロセスは、そのまま移行できない場合があります。.
処理が必要な表面、マスキングが必要な表面、および処理後に合格判定が定義される形状を明示してください。機能的なねじや位置決め径は、指定されたプロセスに応じて、取り代や保護表面を必要とする場合があります。図面は、処理前の機械加工寸法と最終納品寸法を区別する必要があります。そうでなければ、2社のサプライヤーが一見正しい指示に従いながら、不合格部品について見解が一致しない可能性があります。.
当サイトの 表面仕上げの選択肢 その議論の出発点を提供するものであり、すべての仕上げがこのグレードに適しているという証拠ではありません。装飾部品の場合は、適切な外観サンプルまたは合格判定方法を合意してください。機能部品の場合は、均一に美しい表面という不特定の要求よりも、嵌め合い、保護、および処理されたインターフェースの位置を優先してください。.
購買仕様を検査で使えるものにする
有用な2011アルミニウム機械加工パッケージは、素材の呼称と調質、重要形状、ねじ要件、エッジ状態、および最終処理状態を特定します。検査基準と、取り扱い中に保護すべき表面を追加してください。機械工、仕上げ業者、検査員が同じ定義に基づいて作業できるよう、部品図の該当リビジョンを参照してください。.
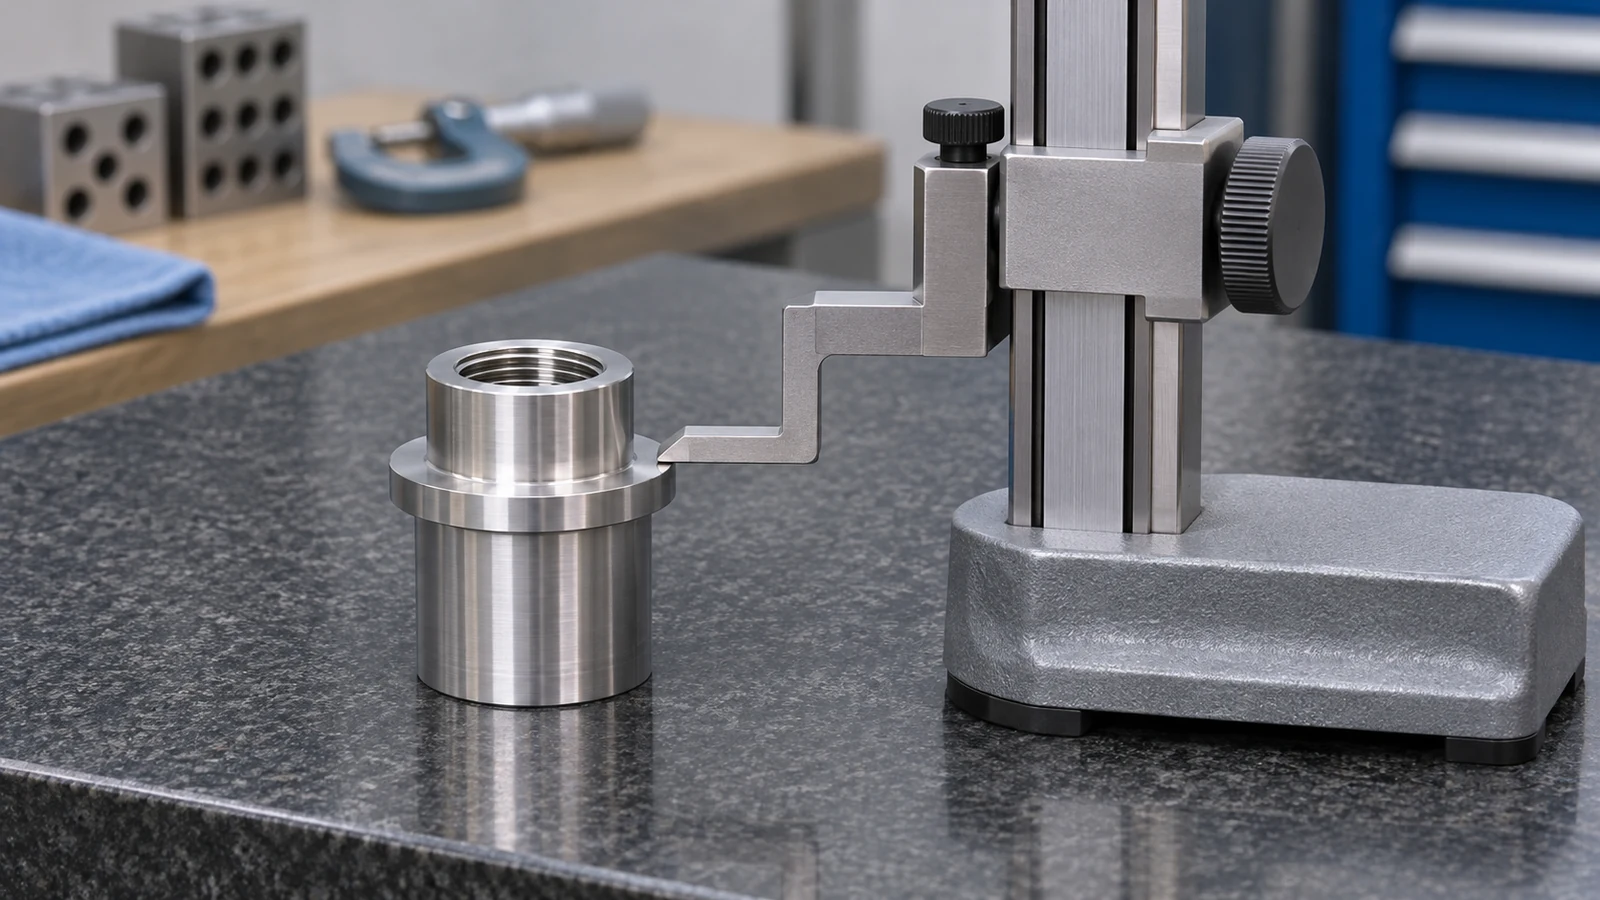 表面欠陥はその結果によって区別してください。クリアランス径上の痕跡、着座面の隆起したバリ、および係合ねじの損傷は、それぞれ異なる合格判定の課題です。不特定の「完璧な仕上げ」を要求するのではなく、機能的な境界を指定してください。切り粉や緩んだ異物が組立品に到達するのを防ぐ、清浄度や梱包の要件を含めてください。.
代替の アルミニウム材料を比較する のは、使用条件や仕上げ要件が切削上の利点を上回る場合です。有用な比較は、完成までのルートです。素材の入手性、段取り回数、仕上げ、検査、および不合格部品のリスクです。被削性はその判断への一つの入力であり、判断そのものではありません。.
2011の選択と機械加工に関する質問
旋削部品において、2011は常に6061より優れた選択ですか?
いいえ。その快削性は詳細な旋削部品に適する場合がありますが、図面は強度、腐食、接合、組成、および仕上げの要件も満たさなければなりません。合金のランキングだけに頼るのではなく、供給される調質と完成組立品の使用条件を比較してください。.
きれいなねじ山の仕上げは機能的なねじ山の検査の代わりになりますか?
いいえ。外観だけではねじのサイズ、かみ合い、ショルダーの着座を確認できません。指定されたねじの合格判定方法を用い、組立を妨げる可能性のある逃げや移行部を検査し、合意された場合は相手部品との嵌合確認も含めてください。.
すべての表面に同じ厳しい公差を与えるべきですか?
機能上必要な場合に限ります。まず嵌め合い、着座面、位置決めの関係を特定してください。一般にすき間形状は、荷重を支えたり組立位置を定めたりするインターフェースとは異なる管理が必要です。.
仕上げサプライヤーはいつ図面をレビューすべきですか?
処理が嵌め合いや外観に影響する場合は、素材の購入および最終的な寸法計画の前です。グレードの適合性、マスキング、取り代、および合格判定が仕上げの前か後かを確認してください。.