
Elija el 2011 para un componente torneado porque la especificación completa de la pieza lo justifica, no simplemente porque la aleación se corte con facilidad. El mecanizado de aluminio 2011 puede resultar atractivo para piezas detalladas de barra con torneado, taladrado y roscado repetidos. Esa ventaja debe mantenerse tras las comprobaciones sobre el temple del material, la exposición a la corrosión, la unión y el acabado requerido. Un ciclo de corte rápido tiene poco valor si el material elegido no puede cumplir el plano tras el procesamiento posterior.
En este artículo
- Compruebe la función de la pieza antes de elegir barra de fácil mecanización
- La buena formación de viruta no elimina la necesidad de un plan de corte
- Un separador roscado muestra dónde puede fallar la ruta
- Decida el acabado antes de fijar las dimensiones mecanizadas
- Haga que la especificación de compra sea utilizable en la inspección
- Preguntas sobre la elección y el mecanizado del 2011
Un ejemplo inicial útil es un separador roscado con un resalte de posicionamiento. Su rosca debe ensamblarse, su resalte debe asentar y su superficie exterior puede necesitar un tratamiento protector o decorativo. Esas tres funciones deben guiar la selección del material antes de que el programador elija un avance o una plaquita.
Compruebe la función de la pieza antes de elegir barra de fácil mecanización
El 2011 es una aleación de aluminio-cobre de fácil mecanización. Los datos publicados por los proveedores identifican adiciones asociadas a su maquinabilidad, incluidos el plomo y el bismuto. Especifique la aleación, el temple y la forma del producto reales en la orden de compra. No sustituya por una designación de aluminio cercana porque una tabla de materiales le asigne una calificación de maquinabilidad similar. Dichas calificaciones comparan condiciones de ensayo; no establecen el rendimiento del componente entregado.
Comience por las interfaces. Un separador dentro de un conjunto protegido plantea un problema de selección distinto al de un racor expuesto que debe soldarse o coincidir con un panel anodizado visible. Pregunte qué superficies soportan carga, si un metal distinto contacta con la pieza y si la aplicación impone restricciones a la composición del material. El equipo responsable del diseño o del cumplimiento debe resolver cualquier restricción de composición para ese producto; el nombre de la aleación no es una declaración de aprobación.
Para geometría de revolución, Mecanizado de aluminio 2011 puede encajar en una ruta de torneado con alimentación por barra. La pregunta relevante es si el taladro, la rosca y el resalte pueden compartir referencias de posicionamiento fiables. Un patrón de taladros o un bolsillo lateral puede añadir operaciones de fresado, pero no invalida automáticamente la aleación. Cambia el utillaje, la manipulación y el plan de inspección que pertenecen a la cotización.
La buena formación de viruta no elimina la necesidad de un plan de corte
El material de fácil mecanización puede hacer que el control de viruta sea menos problemático que con una alternativa más dúctil, pero las virutas siguen necesitando un lugar por donde salir. En un taladro recessed o un alivio de rosca estrecho, las virutas atrapadas pueden marcar una superficie acabada o volver a cortarse. Examine la característica con la trayectoria de evacuación de viruta más larga, en lugar de aceptar un montaje porque el primer diámetro exterior parece limpio. La prueba debe incluir la profundidad real del taladro, el alivio de rosca y las características interrumpidas.
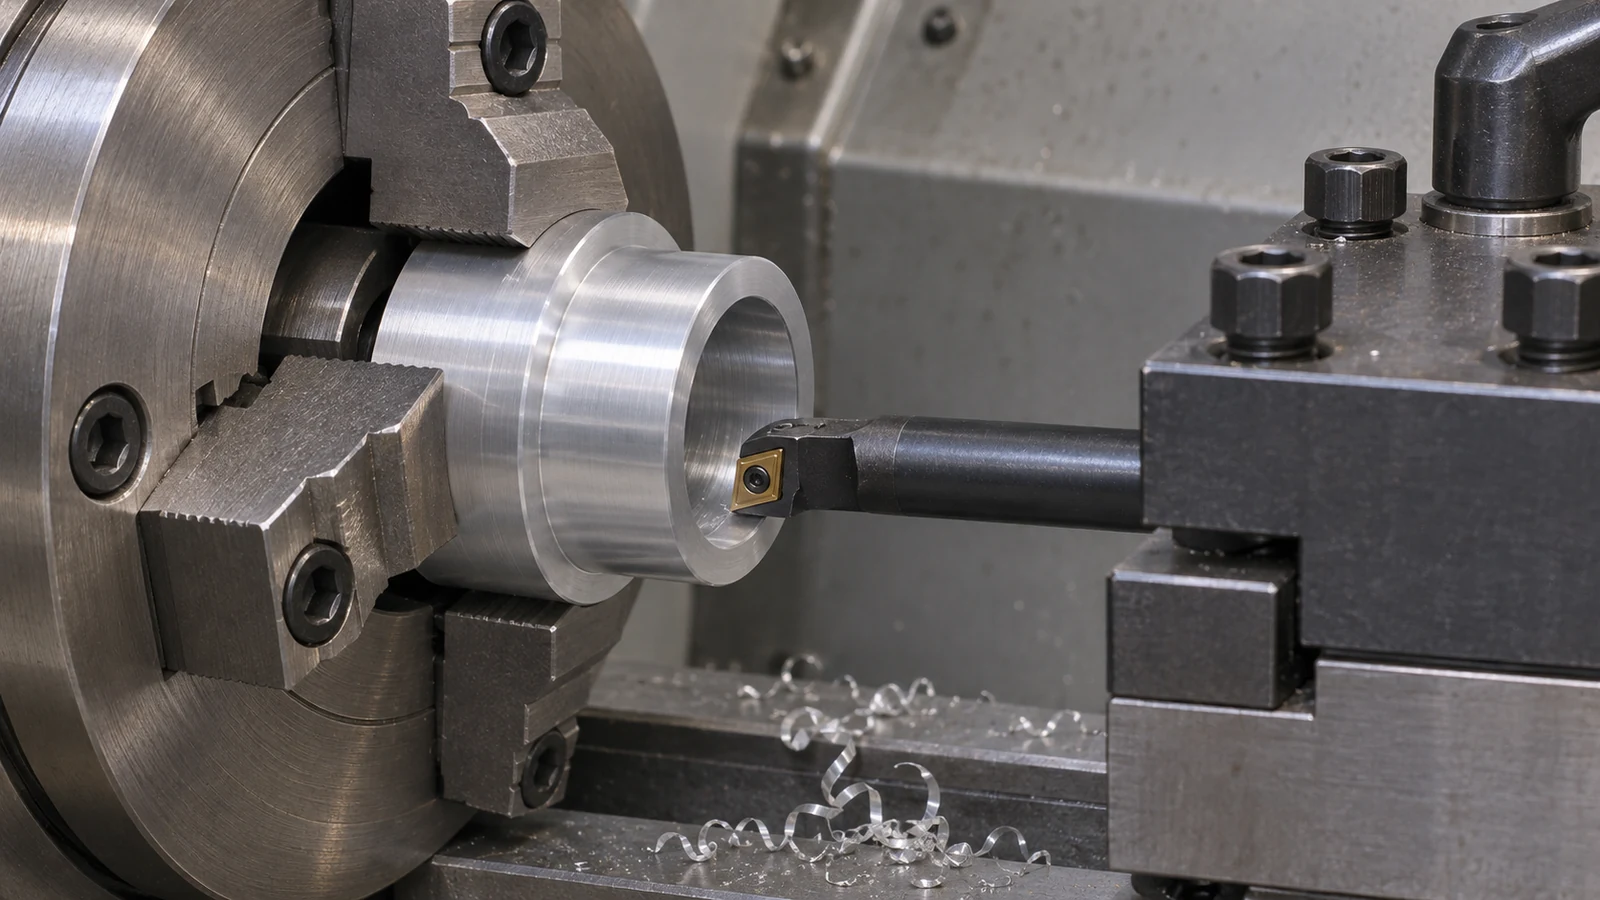 Utilice herramientas y condiciones iniciales apropiadas para el material y la operación exactos. Compruebe el filo de corte en busca de material adherido, desgaste y daños cuando cambie un acabado. Aumentar solo la velocidad del husillo no distingue esas causas. Registre qué característica pierde primero la calidad superficial y si el cambio sigue al tiempo de corte, al cambio de herramienta, al suministro de refrigerante o a un contacto particular. Ese registro respalda una corrección útil en lugar de una sucesión de ajustes no relacionados.
Los hombros pequeños y las secciones estrechas introducen un problema aparte: el soporte. Una pieza puede ser fácil de cortar y aun así moverse bajo las fuerzas de sujeción o de tronzado. Deje una región de sujeción estable mientras se generan las características funcionales. Si un segundo montaje agarra un diámetro acabado, defina cómo se protege la superficie y cómo se recupera la referencia axial. Para un separador delgado, inspeccione la geometría liberada antes de tratar una medición tomada con la pieza sujeta como criterio de aceptación.
Un separador roscado muestra dónde puede fallar la ruta
Considere un separador hipotético con rosca exterior, taladro de paso central y un hombro que se apoya contra una placa. El diseño especifica inicialmente una tolerancia estrecha en todos los diámetros. La revisión del conjunto muestra que la rosca y el hombro controlan la función, mientras que el diámetro exterior restante proporciona holgura. Relajar esa dimensión de holgura puede reducir el acabado y la inspección innecesarios sin debilitar los requisitos funcionales.
Planifique el chaflán de entrada de la rosca y el descentramiento junto con la pieza conjugada. Un calibre de roscas puede confirmar un requisito de rosca acordado, pero no puede demostrar que el separador alcance su hombro sin interferencia. El componente conjugado puede detenerse contra una rosca incompleta, una rebaba o un alivio inadecuado antes de que el hombro asiente. Inspeccione la transición y, cuando el acuerdo de compra lo exija, utilice una verificación de acoplamiento representativa junto con la inspección dimensional.
El mecanizado de aluminio 2011 también debe tener en cuenta la secuencia en que se fabrican estas interfaces. Acabar el taladro y el hombro en un montaje común puede simplificar su relación; una operación posterior no debe dañar ninguno de los dos. Si el tronzado deja la cara de asiento sin acabar, la segunda operación necesita un método de localización axial definido. Simplemente medir la longitud total no demuestra que la cara de asiento tenga la relación requerida con el taladro.
Este ejemplo es una revisión de plano, no un caso de cliente ni una receta de producción cualificada. Su valor radica en la separación de los ajustes funcionales de la geometría de holgura. La misma revisión se aplica a un adaptador roscado o a un separador de instrumento, pero la carga real, el engrane de la rosca y los criterios de aceptación siguen siendo específicos del plano.
Decida el acabado antes de fijar las dimensiones mecanizadas
La facilidad de mecanizado del 2011 no debe confundirse con una aptitud universal para la soldadura, la exposición corrosiva o el anodizado decorativo. Las guías publicadas sobre el material describen las contrapartidas en esas áreas. Si el conjunto requiere una unión soldada o un acabado visible estrechamente controlado, evalúe ese requisito con los proveedores de material y de acabado antes de comprar un lote de barra. Un proceso elegido para otra aleación de aluminio puede no transferirse sin cambios.
Marque las superficies que necesitan tratamiento, las que requieren enmascaramiento y las características cuya aceptación se define después del tratamiento. Una rosca funcional o un diámetro de localización pueden necesitar un margen o una superficie protegida, según el proceso especificado. El plano debe distinguir una dimensión de mecanizado previa al tratamiento de una dimensión final entregada. De lo contrario, dos proveedores pueden seguir instrucciones aparentemente correctas y aun así discrepar sobre una pieza rechazada.
El sitio opciones de acabado superficial proporcionar un punto de partida para esa discusión, no evidencia de que todo acabado sea adecuado para esta aleación. Para una pieza decorativa, acuerde una muestra de apariencia o un método de aceptación apropiados. Para una pieza funcional, priorice el ajuste, la protección y la ubicación de las interfaces tratadas por encima de una exigencia no especificada de una superficie uniformemente atractiva.
Haga que la especificación de compra sea utilizable en la inspección
Un paquete útil de mecanizado de aluminio 2011 identifica la designación del material y el temple, las características críticas, los requisitos de rosca, las condiciones de los bordes y el estado final del tratamiento. Añada el dato de inspección y las superficies que deben protegerse durante la manipulación. Consulte la revisión pertinente del plano de la pieza para que el mecanizador, el proveedor de acabado y el inspector trabajen a partir de la misma definición.
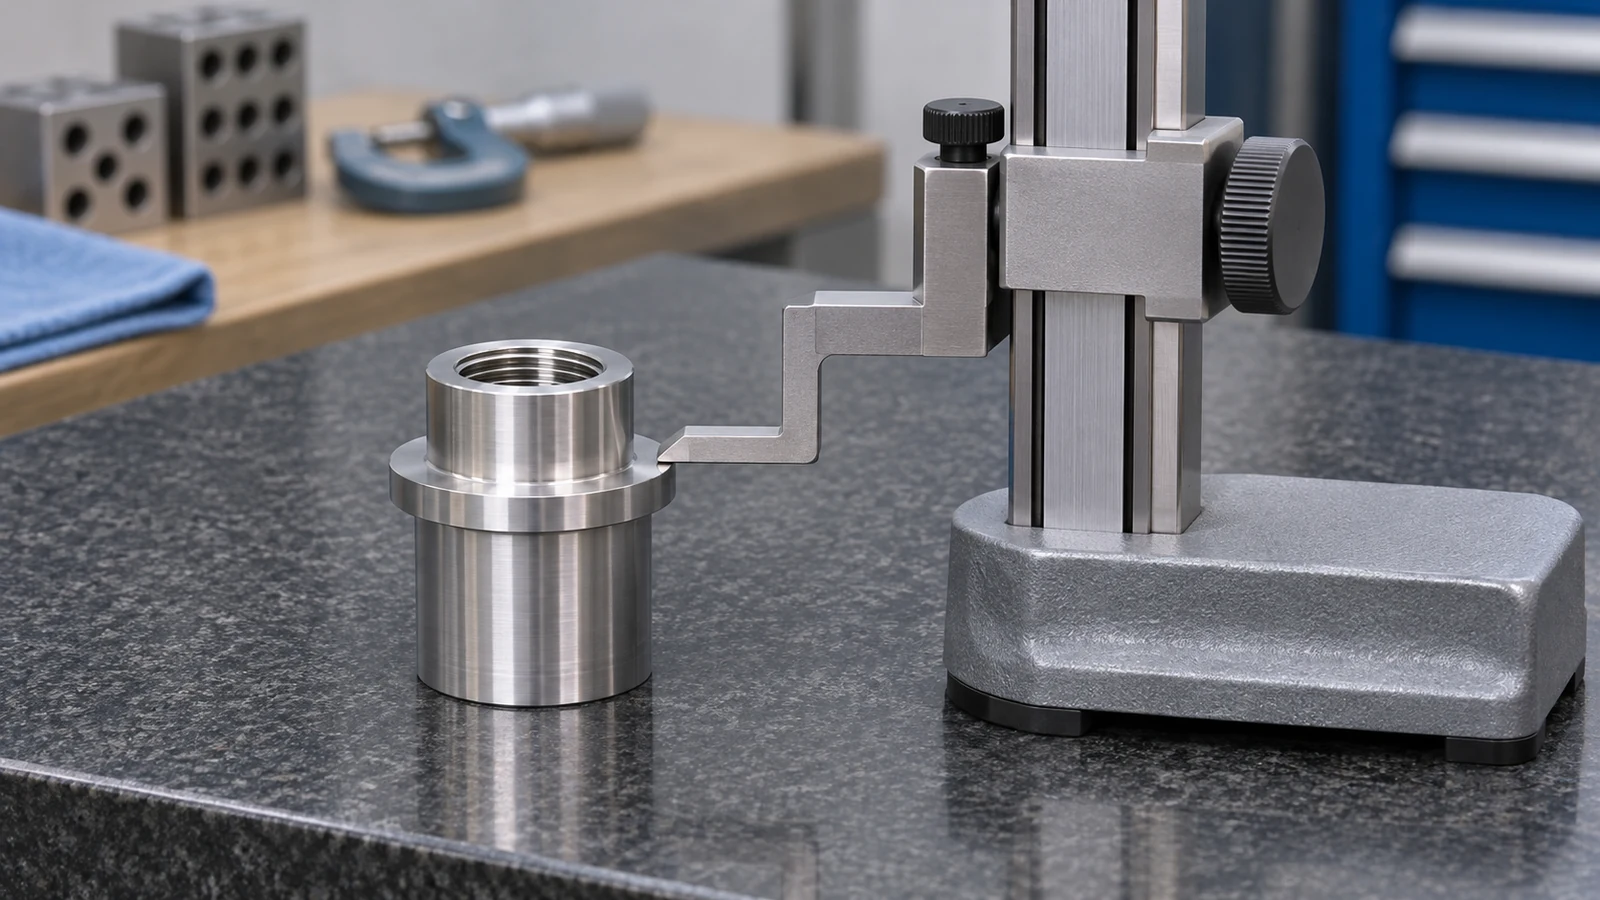 Separe los defectos superficiales por consecuencia. Una marca de testigo en un diámetro de holgura, una rebaba elevada en una cara de asiento y un daño en una rosca engranada son cuestiones de aceptación diferentes. Especifique los límites funcionales en lugar de solicitar un “acabado perfecto” indefinido. Incluya cualquier requisito de limpieza o embalaje que impida que las virutas o los residuos sueltos lleguen al conjunto.
Comparar alternativas materiales de aluminio cuando el servicio o los requisitos de acabado superan el beneficio de corte. La comparación útil es la ruta completa: disponibilidad del material, número de montajes, acabado, inspección y riesgo de piezas rechazadas. La maquinabilidad es una entrada a esa decisión, no la decisión en sí.
Preguntas sobre la elección y el mecanizado del 2011
¿Es el 2011 siempre una mejor opción que el 6061 para piezas torneadas?
No. Su comportamiento de libre mecanizado puede convenir a componentes torneados detallados, pero el plano también debe cumplir los requisitos de resistencia, corrosión, unión, composición y acabado. Compare los temples suministrados y el servicio del conjunto acabado en lugar de usar únicamente una clasificación de aleaciones.
¿Puede un acabado de rosca limpio sustituir a una verificación funcional de la rosca?
No. La apariencia no establece el tamaño de la rosca, el engrane ni el asiento del hombro. Utilice el método de aceptación de rosca especificado e inspeccione el alivio y la transición que puedan impedir el ensamblaje, incluyendo verificaciones de acoplamiento donde se acuerde.
¿Debe recibir cada superficie la misma tolerancia estrecha?
Solo si la función lo requiere. Identifique primero los ajustes, las caras de asiento y las relaciones de localización. La geometría de holgura generalmente necesita un control diferente al de una interfaz que soporta carga o establece la posición de ensamblaje.
¿Cuándo debe el proveedor de acabados revisar el plano?
Antes de la compra de material y de la planificación dimensional final cuando un tratamiento afecta el ajuste o la apariencia. Confirme la compatibilidad de grado, el enmascaramiento, el margen y si la aceptación ocurre antes o después del acabado.