
Escolha o 2011 para um componente torneado porque a especificação completa da peça o favorece, não simplesmente porque a liga é de corte fácil. A usinagem de alumínio 2011 pode ser atrativa para peças detalhadas produzidas a partir de barra, com torneamento, furação e roscamento repetidos. Essa vantagem precisa sobreviver às verificações de têmpera do material, exposição à corrosão, união e acabamento exigido. Um ciclo de corte rápido tem pouco valor se o material escolhido não conseguir atender ao desenho após o processamento subsequente.
Neste artigo
- Verifique a função da peça antes de escolher barra de corte livre
- A boa formação de cavaco não elimina a necessidade de um plano de corte
- Um espaçador roscado mostra onde a rota pode falhar
- Decida o acabamento antes de congelar as dimensões usinadas
- Torne a especificação de compra utilizável na inspeção
- Perguntas sobre a escolha e a usinagem do 2011
Um exemplo inicial útil é um espaçador roscado com um ressalto de localização. Sua rosca deve montar, seu ressalto deve assentar e sua superfície externa pode precisar de um tratamento protetor ou decorativo. Essas três funções devem orientar a seleção do material antes que o programador escolha um avanço ou uma pastilha.
Verifique a função da peça antes de escolher barra de corte livre
O 2011 é uma liga de alumínio-cobre de usinagem livre. Dados publicados por fornecedores identificam adições associadas à sua usinabilidade, incluindo chumbo e bismuto. Especifique a liga real, a têmpera e a forma do produto no pedido de compra. Não substitua por uma designação de alumínio próxima porque uma tabela de materiais lhe atribui uma classificação de usinabilidade semelhante. Tais classificações comparam condições de teste; elas não estabelecem o desempenho do componente entregue.
Comece pelas interfaces. Um espaçador dentro de um conjunto abrigado apresenta um problema de seleção diferente de uma conexão exposta que deve ser soldada ou combinar com um painel anodizado visível. Pergunte quais superfícies suportam carga, se um metal dissimilar entra em contato com a peça e se a aplicação impõe restrições à composição do material. A equipe responsável pelo projeto ou pela conformidade deve resolver quaisquer restrições de composição para esse produto; o nome da liga não é uma declaração de aprovação.
Para geometria rotacional, Usinagem de alumínio 2011 pode ser adequado a uma rota de torneamento com alimentação por barra. A questão relevante é se o furo, a rosca e o ressalto podem compartilhar referências de localização confiáveis. Um padrão de furos ou um bolsão lateral pode adicionar operações de fresamento, mas não invalida automaticamente a liga. Isso altera o dispositivo, a movimentação e o plano de inspeção que pertencem à cotação.
A boa formação de cavaco não elimina a necessidade de um plano de corte
O material de corte livre pode tornar o controle de cavaco menos problemático do que uma alternativa mais dúctil, mas os cavacos ainda precisam de um lugar para ir. Em um furo rebaixado ou em um alívio de rosca estreito, cavacos presos podem marcar uma superfície acabada ou ser recortados. Examine o recurso com o caminho de evacuação de cavaco mais longo, em vez de aceitar uma preparação porque o primeiro diâmetro externo parece limpo. O teste deve incluir a profundidade real do furo, o alívio de rosca e os recursos interrompidos.
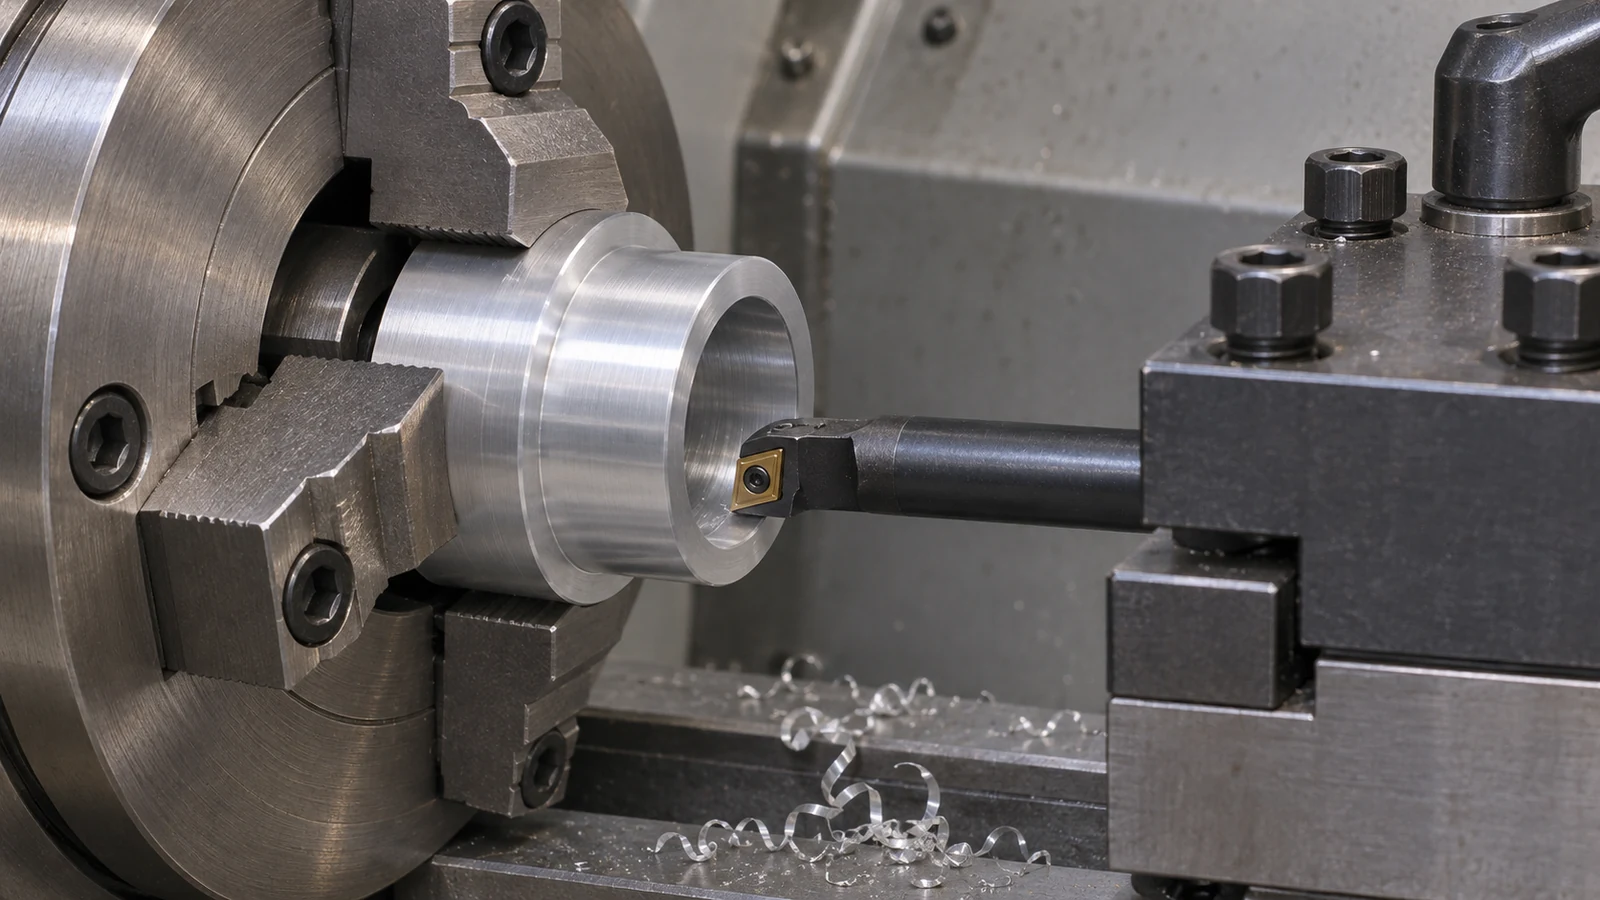 Use ferramentas e condições iniciais apropriadas ao material e à operação exatos. Verifique a aresta de corte quanto a material aderido, desgaste e danos quando um acabamento mudar. Aumentar apenas a velocidade do fuso não distingue essas causas. Registre qual recurso perde primeiro a qualidade superficial e se a mudança acompanha o tempo de corte, a troca de ferramenta, o fornecimento de refrigerante ou um engajamento específico. Esse registro apoia uma correção útil em vez de uma sucessão de ajustes não relacionados.
Ombros pequenos e seções estreitas introduzem um problema separado: o suporte. Uma peça pode ser fácil de cortar e ainda assim se mover sob as forças de fixação ou de corte. Deixe uma região de fixação estável enquanto as características funcionais são geradas. Se uma segunda montagem fixar um diâmetro acabado, defina como a superfície é protegida e como a referência axial é recuperada. Para um espaçador fino, inspecione a geometria liberada antes de tratar uma medição na placa como aceitação.
Um espaçador roscado mostra onde a rota pode falhar
Considere um espaçador hipotético com rosca externa, furo de folga central e um ombro que se apoia contra uma placa. O projeto inicialmente especifica uma tolerância apertada em todos os diâmetros. A revisão da montagem mostra que a rosca e o ombro controlam a função, enquanto o diâmetro externo restante fornece folga. Relaxar essa dimensão de folga pode reduzir o acabamento e a inspeção desnecessários sem enfraquecer os requisitos funcionais.
Planeje o chanfro de entrada da rosca e a excentricidade junto com a peça conjugada. Um calibrador de rosca pode confirmar um requisito de rosca acordado, mas não pode demonstrar que o espaçador alcança seu ombro sem interferência. O componente conjugado pode parar contra uma rosca incompleta, uma rebarba ou um alívio inadequado antes de o ombro assentar. Inspecione a transição e, quando o contrato de compra exigir, use uma verificação conjugada representativa junto com a inspeção dimensional.
A usinagem do alumínio 2011 também deve considerar a sequência em que essas interfaces são feitas. Acabar o furo e o ombro em uma montagem comum pode simplificar sua relação; uma operação posterior não deve danificar nenhum dos dois. Se o corte deixar a face de assentamento inacabada, a segunda operação precisa de um método de localização axial definido. Simplesmente medir o comprimento total não prova que a face de assentamento tem a relação exigida com o furo.
Este exemplo é uma revisão de desenho, não um caso de cliente nem uma receita de produção qualificada. Seu valor está na separação dos ajustes funcionais da geometria de folga. A mesma revisão se aplica a um adaptador roscado ou espaçador de instrumento, mas o carregamento real, o engajamento da rosca e os critérios de aceitação permanecem específicos do desenho.
Decida o acabamento antes de congelar as dimensões usinadas
A facilidade de usinagem do 2011 não deve ser confundida com adequação universal para soldagem, exposição corrosiva ou anodização decorativa. As orientações publicadas sobre o material descrevem compensações nessas áreas. Se a montagem exigir uma junta soldada ou um acabamento visível rigorosamente controlado, avalie esse requisito com os fornecedores de material e de acabamento antes de comprar um lote de barra. Um processo escolhido para uma liga de alumínio diferente pode não se transferir sem alterações.
Marque as superfícies que precisam de tratamento, aquelas que exigem mascaramento e as características cuja aceitação é definida após o tratamento. Uma rosca funcional ou diâmetro de localização pode precisar de uma tolerância ou de uma superfície protegida, dependendo do processo especificado. O desenho deve distinguir uma dimensão de usinagem pré-tratamento de uma dimensão final entregue. Caso contrário, dois fornecedores podem seguir instruções aparentemente corretas e ainda discordar sobre uma peça rejeitada.
O site opções de acabamento superficial fornecer um ponto de partida para essa discussão, não evidência de que todo acabamento é adequado para esta classe. Para uma peça decorativa, acorde uma amostra de aparência apropriada ou um método de aceitação. Para uma peça funcional, priorize o ajuste, a proteção e a localização das interfaces tratadas em vez de uma exigência não especificada de uma superfície uniformemente atraente.
Torne a especificação de compra utilizável na inspeção
Um pacote útil de usinagem do alumínio 2011 identifica a designação do estoque e o temperamento, as características críticas, os requisitos de rosca, as condições de borda e o estado final de tratamento. Adicione o datum de inspeção e as superfícies que devem ser protegidas durante o manuseio. Consulte a revisão relevante do desenho da peça para que o maquinista, o fornecedor de acabamento e o inspetor trabalhem a partir da mesma definição.
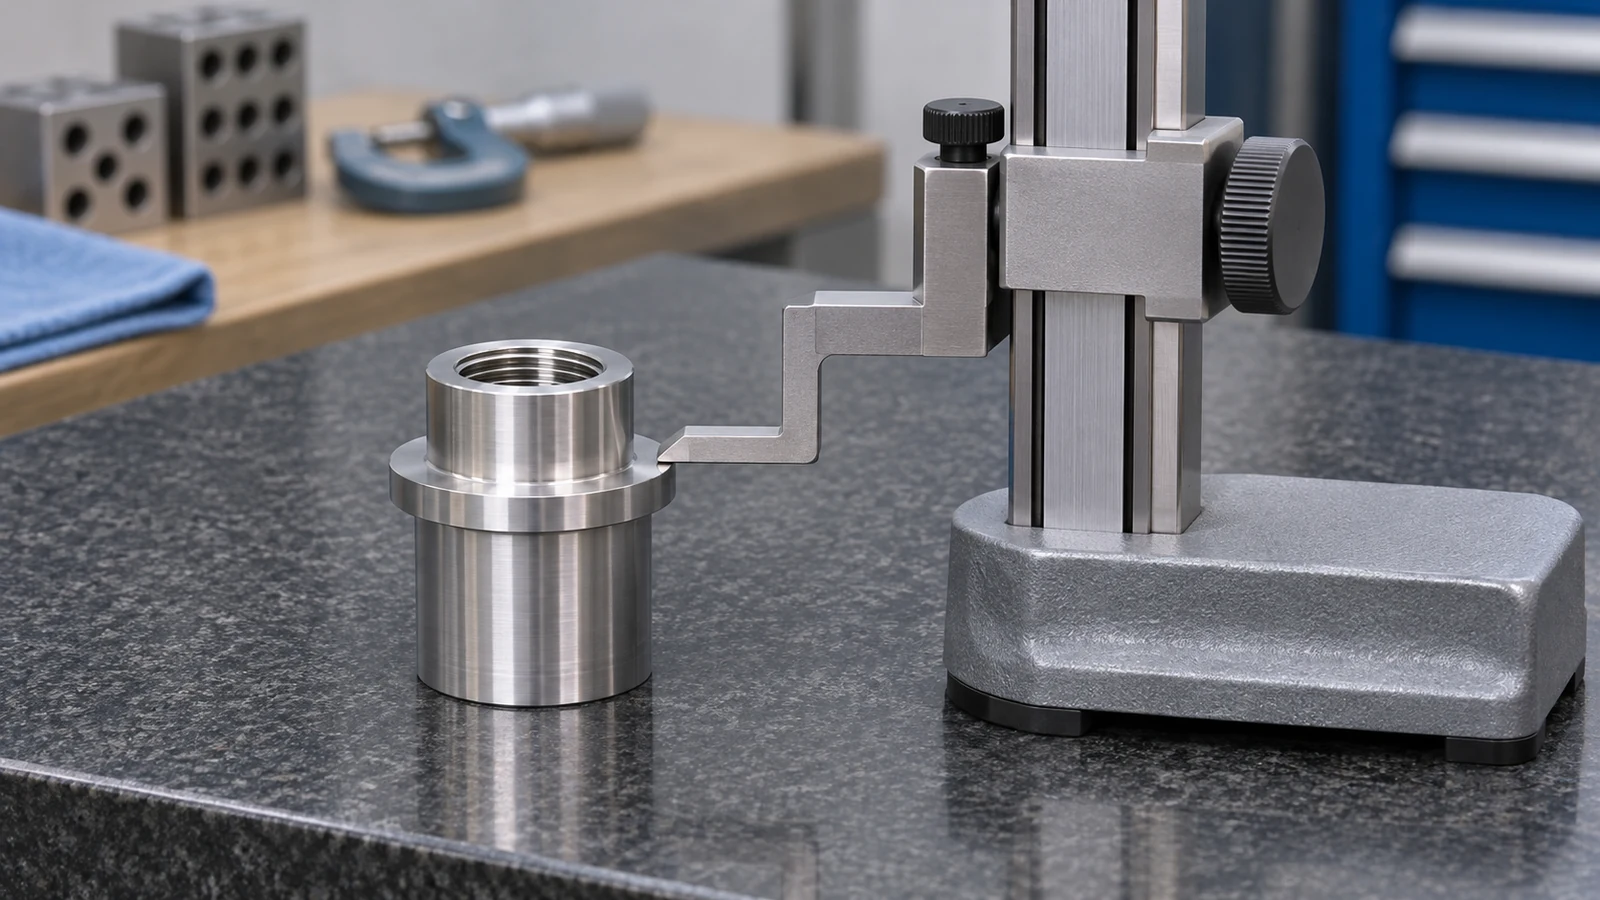 Separe os defeitos de superfície por consequência. Uma marca de testemunho em um diâmetro de folga, uma rebarba elevada em uma face de assentamento e danos em uma rosca engajada são questões de aceitação diferentes. Especifique os limites funcionais em vez de solicitar um “acabamento perfeito” indefinido. Inclua qualquer requisito de limpeza ou embalagem que impeça que cavacos ou detritos soltos cheguem à montagem.
Compare materiais alternativos de alumínio quando a exigência de serviço ou os requisitos de acabamento superarem o benefício de corte. A comparação útil é a rota concluída: disponibilidade de estoque, número de montagens, acabamento, inspeção e risco de peças rejeitadas. A usinabilidade é uma entrada para essa decisão, não a decisão em si.
Perguntas sobre a escolha e a usinagem do 2011
O 2011 é sempre uma escolha melhor que o 6061 para peças torneadas?
Não. Seu comportamento de corte livre pode ser adequado a componentes torneados detalhados, mas o desenho também precisa atender aos requisitos de resistência, corrosão, união, composição e acabamento. Compare os temperamentos fornecidos e a exigência da montagem acabada em vez de usar apenas um ranking de ligas.
Um acabamento de rosca limpo pode substituir uma verificação funcional de rosca?
Não. A aparência não estabelece o tamanho da rosca, o engajamento ou o assentamento no ombro. Use o método de aceitação de rosca especificado e inspecione o alívio e a transição que podem impedir a montagem, com verificações de acoplamento incluídas quando acordado.
Toda superfície deve receber a mesma tolerância apertada?
Somente se a função exigir. Identifique primeiro os ajustes, as faces de assentamento e as relações de localização. A geometria de folga geralmente requer um controle diferente de uma interface que suporta carga ou estabelece a posição de montagem.
Quando o fornecedor de acabamento deve revisar o desenho?
Antes da compra de estoque e do planejamento dimensional final, quando um tratamento afeta o ajuste ou a aparência. Confirme a compatibilidade de grau, o mascaramento, a tolerância e se a aceitação ocorre antes ou depois do acabamento.