
Scegliere il 2011 per un componente tornito perché la specifica completa del pezzo lo richiede, non semplicemente perché la lega si taglia facilmente. La lavorazione meccanica dell'alluminio 2011 può essere interessante per parti dettagliate da barra con tornitura, foratura e filettatura ripetute. Tale vantaggio deve sopravvivere ai controlli su tempra del materiale, esposizione alla corrosione, giunzioni e finitura richiesta. Un ciclo di taglio veloce ha poco valore se il materiale scelto non può soddisfare il disegno dopo le lavorazioni successive.
In questo articolo
- Verificare la funzione del pezzo prima di scegliere la barra a truciolo corto
- Una buona formazione del truciolo non elimina la necessità di un piano di taglio
- Un distanziale filettato mostra dove il percorso può fallire
- Decidere la finitura prima di fissare le dimensioni lavorate
- Rendere la specifica di acquisto utilizzabile in fase di ispezione
- Domande sulla scelta e sulla lavorazione del 2011
Un esempio iniziale utile è un distanziale filettato con uno spallamento di posizionamento. La sua filettatura deve assemblarsi, lo spallamento deve appoggiare e la superficie esterna può richiedere un trattamento protettivo o decorativo. Queste tre funzioni dovrebbero guidare la selezione del materiale prima che il programmatore scelga un avanzamento o un inserto.
Verificare la funzione del pezzo prima di scegliere la barra a truciolo corto
Il 2011 è una lega di alluminio-rame a truciolo corto. I dati pubblicati dai fornitori identificano aggiunte associate alla sua lavorabilità, tra cui piombo e bismuto. Specificare la lega effettiva, la tempra e la forma del prodotto sull'ordine di acquisto. Non sostituire con una designazione di alluminio vicina solo perché una tabella dei materiali le assegna un indice di lavorabilità simile. Tali indici confrontano condizioni di prova; non stabiliscono le prestazioni del componente consegnato.
Partire dalle interfacce. Un distanziale all'interno di un assieme protetto presenta un problema di selezione diverso da un raccordo esposto che deve essere saldato o abbinarsi a un pannello anodizzato visibile. Chiedere quali superfici portano carico, se un metallo dissimile è a contatto con il pezzo e se l'applicazione impone restrizioni sulla composizione del materiale. Il team responsabile della progettazione o della conformità dovrebbe stabilire eventuali restrizioni di composizione per quel prodotto; il nome della lega non è una dichiarazione di approvazione.
Per geometrie rotazionali, Lavorazione meccanica dell'alluminio 2011 può adattarsi a un percorso di tornitura alimentato da barra. La domanda rilevante è se l'alesaggio, la filettatura e lo spallamento possono condividere riferimenti di posizionamento affidabili. Un foro multiplo o una tasca laterale possono aggiungere operazioni di fresatura, ma non invalidano automaticamente la lega. Cambiano l'attrezzatura, la movimentazione e il piano di ispezione che appartengono al preventivo.
Una buona formazione del truciolo non elimina la necessità di un piano di taglio
Il materiale a truciolo corto può rendere il controllo del truciolo meno problematico rispetto a un'alternativa più duttile, ma i trucioli devono comunque andare da qualche parte. In un alesaggio incassato o in un sottosquadro stretto per la filettatura, i trucioli intrappolati possono segnare una superficie finita o essere ritagliati. Esaminare la caratteristica con il percorso di evacuazione del truciolo più lungo, invece di accettare un setup perché il primo diametro esterno sembra pulito. La prova dovrebbe includere la profondità effettiva dell'alesaggio, il sottosquadro della filettatura e le caratteristiche interrotte.
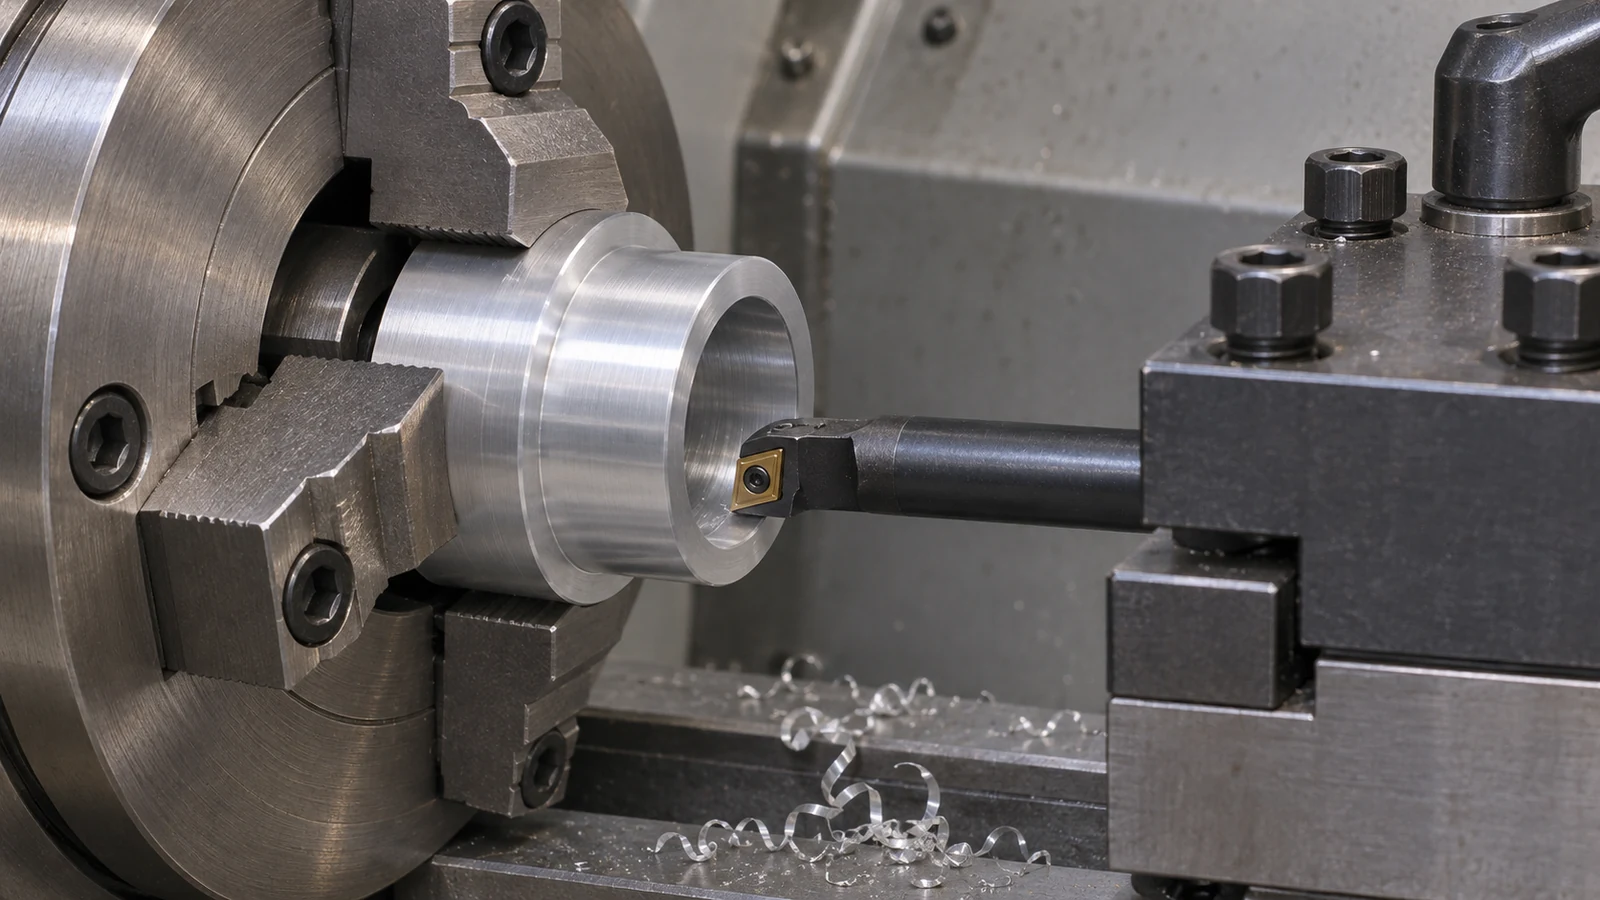 Utilizzare utensili e condizioni iniziali appropriate al materiale esatto e all'operazione. Controllare il tagliente per materiale adeso, usura e danni quando una finitura cambia. Aumentare solo la velocità del mandrino non distingue queste cause. Registrare quale caratteristica perde per prima la qualità superficiale e se il cambiamento segue il tempo di taglio, la sostituzione dell'utensile, l'erogazione del refrigerante o un particolare impegno. Tale registro supporta una correzione utile invece di una successione di regolazioni non correlate.
Spalle piccole e sezioni strette introducono un problema separato: il supporto. Un pezzo può essere facile da tagliare e comunque muoversi sotto le forze di serraggio o di troncatura. Lasciare una regione di presa stabile mentre si generano le caratteristiche funzionali. Se un secondo setup afferra un diametro finito, definire come viene protetta la superficie e come viene recuperato il riferimento assiale. Per un distanziale sottile, ispezionare la geometria rilasciata prima di considerare una misurazione in pinza come accettazione.
Un distanziale filettato mostra dove il percorso può fallire
Si consideri un distanziale ipotetico con filettatura esterna, foro passante centrale e una spalla che si posiziona contro una piastra. Il progetto specifica inizialmente una tolleranza stretta su ogni diametro. L'analisi del gruppo mostra che la filettatura e la spalla controllano la funzione, mentre il diametro esterno rimanente fornisce gioco. Allentare quella dimensione di gioco può ridurre finiture e ispezioni non necessarie senza indebolire i requisiti funzionali.
Pianificare lo smusso di imbocco della filettatura e il runout insieme al pezzo accoppiato. Un calibro per filettature può confermare un requisito di filettatura concordato, ma non può dimostrare che il distanziale raggiunga la sua spalla senza interferenze. Il componente accoppiato può arrestarsi contro una filettatura incompleta, una bava o un sottosquadro inadeguato prima che la spalla si assesti. Ispezionare la transizione e, dove il contratto di acquisto lo richiede, utilizzare un controllo di accoppiamento rappresentativo insieme all'ispezione dimensionale.
La lavorazione dell'alluminio 2011 dovrebbe anche tenere conto della sequenza con cui vengono realizzate queste interfacce. Finire il foro e la spalla in un setup comune può semplificare la loro relazione; un'operazione successiva non deve danneggiare nessuno dei due. Se la troncatura lascia la faccia di appoggio non finita, la seconda operazione necessita di un metodo di localizzazione assiale definito. La semplice misurazione della lunghezza totale non prova che la faccia di appoggio abbia la relazione richiesta con il foro.
Questo esempio è una revisione del disegno, non un caso cliente o una ricetta di produzione qualificata. Il suo valore è la separazione degli accoppiamenti funzionali dalla geometria di gioco. La stessa revisione si applica a un adattatore filettato o a un distanziale per strumenti, ma il carico effettivo, l'impegno della filettatura e i criteri di accettazione restano specifici del disegno.
Decidere la finitura prima di fissare le dimensioni lavorate
La facilità di lavorazione del 2011 non deve essere confusa con l'idoneità universale per saldatura, esposizione corrosiva o anodizzazione decorativa. Le linee guida pubblicate sui materiali descrivono i compromessi in tali ambiti. Se il gruppo richiede un giunto saldato o una finitura visibile strettamente controllata, valutare tale requisito con i fornitori di materiale e finitura prima di acquistare un lotto di barre. Un processo scelto per una lega di alluminio diversa potrebbe non trasferirsi invariato.
Contrassegnare le superfici che necessitano di trattamento, quelle che richiedono mascheratura e le caratteristiche la cui accettazione è definita dopo il trattamento. Una filettatura funzionale o un diametro di localizzazione può richiedere un sovrametallo o una superficie protetta, a seconda del processo specificato. Il disegno deve distinguere una dimensione di lavorazione pre-trattamento da una dimensione finale consegnata. Altrimenti due fornitori possono seguire istruzioni apparentemente corrette e comunque non essere d'accordo su un pezzo rifiutato.
Il sito opzioni di finitura superficiale fornire un punto di partenza per quella discussione, non la prova che ogni finitura sia adatta a questa lega. Per un pezzo decorativo, concordare un campione di aspetto o un metodo di accettazione appropriati. Per un pezzo funzionale, dare priorità ad accoppiamento, protezione e posizione delle interfacce trattate rispetto a una richiesta non specificata di una superficie uniformemente attraente.
Rendere la specifica di acquisto utilizzabile in fase di ispezione
Un pacchetto utile per la lavorazione dell'alluminio 2011 identifica la designazione del materiale e il temper, le caratteristiche critiche, i requisiti di filettatura, le condizioni dei bordi e lo stato finale del trattamento. Aggiungere il datum di ispezione e le superfici che devono essere protette durante la movimentazione. Fare riferimento alla revisione pertinente del disegno del pezzo affinché il macchinista, il fornitore di finitura e l'ispettore lavorino dalla stessa definizione.
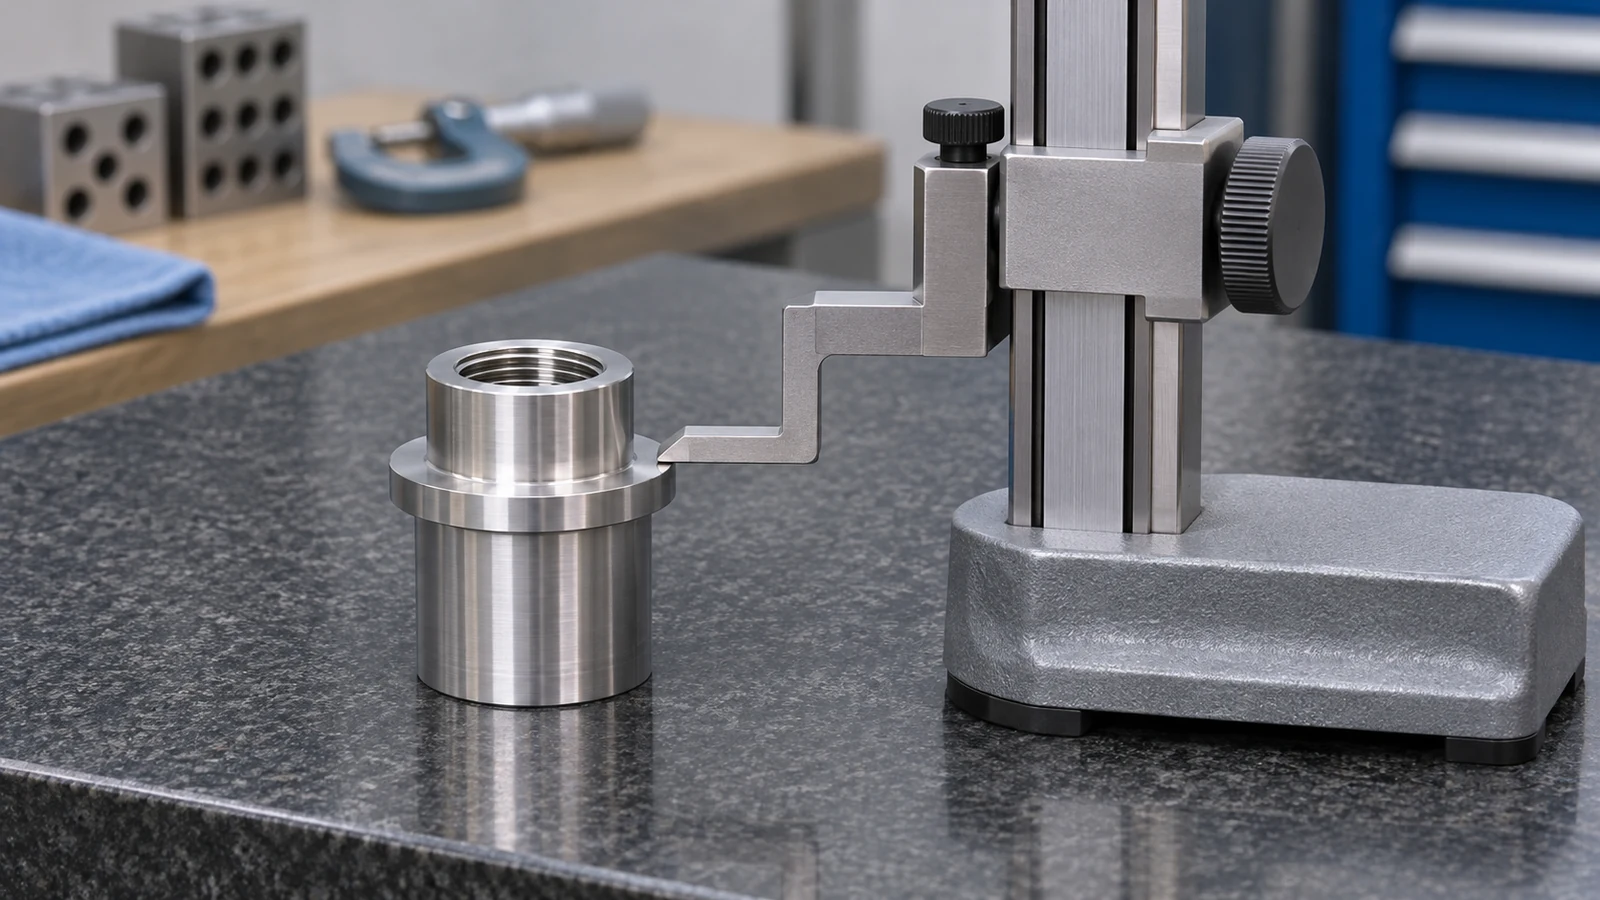 Separare i difetti superficiali per conseguenza. Un segno di contatto su un diametro di gioco, una bava rilevata su una faccia di appoggio e un danno su una filettatura impegnata sono questioni di accettazione diverse. Specificare i confini funzionali invece di richiedere una “finitura perfetta” non definita. Includere qualsiasi requisito di pulizia o imballaggio che impedisca a trucioli o detriti sciolti di raggiungere il gruppo.
Confrontare materiali alternativi per l'alluminio quando il servizio o i requisiti di finitura superano il beneficio di taglio. Il confronto utile è il percorso completato: disponibilità del materiale, numero di setup, finitura, ispezione e rischio di pezzi rifiutati. La lavorabilità è un input per quella decisione, non la decisione stessa.
Domande sulla scelta e sulla lavorazione del 2011
Il 2011 è sempre una scelta migliore del 6061 per i pezzi torniti?
No. Il suo comportamento di lavorazione a truciolo lungo può adattarsi a componenti torniti dettagliati, ma il disegno deve anche soddisfare requisiti di resistenza, corrosione, giunzione, composizione e finitura. Confrontare i temper forniti e il servizio del gruppo finito invece di utilizzare solo una classifica delle leghe.
Una finitura pulita della filettatura può sostituire un controllo funzionale della filettatura?
No. L'aspetto non determina la dimensione della filettatura, l'accoppiamento o la sede sulla battuta. Utilizzare il metodo di accettazione della filettatura specificato e ispezionare lo scarico e la transizione che possono impedire l'assemblaggio, includendo i controlli di accoppiamento ove concordato.
Ogni superficie deve ricevere la stessa tolleranza stretta?
Solo se la funzione lo richiede. Identificare prima gli accoppiamenti, le facce di battuta e le relazioni di posizionamento. La geometria di gioco generalmente richiede un controllo diverso rispetto a un'interfaccia che sopporta carichi o stabilisce la posizione di assemblaggio.
Quando il fornitore della finitura deve esaminare il disegno?
Prima dell'acquisto del materiale e della pianificazione dimensionale finale, quando un trattamento influisce sull'accoppiamento o sull'aspetto. Confermare la compatibilità del grado, la mascheratura, il sovrametallo e se l'accettazione avviene prima o dopo la finitura.