
Выбирайте 2011 для токарной детали потому, что полная спецификация детали соответствует этому сплаву, а не просто потому, что сплав хорошо обрабатывается резанием. Обработка алюминия 2011 может быть привлекательной для деталей из прутка со сложной геометрией, требующих многократного точения, сверления и нарезания резьбы. Это преимущество должно сохраниться после проверок состояния материала, подверженности коррозии, соединений и требуемой отделки. Быстрый цикл резания мало что значит, если выбранная заготовка не может соответствовать чертежу после последующей обработки.
В этой статье
- Проверьте назначение детали, прежде чем выбирать свободнообрабатываемый пруток
- Хорошее стружкообразование не отменяет необходимости в плане обработки
- Резьбовая проставка показывает, где маршрут может дать сбой
- Определите отделку до фиксации обработанных размеров
- Сделайте закупочную спецификацию пригодной для контроля
- Вопросы о выборе и обработке 2011
Полезный начальный пример — резьбовая проставка с установочным буртиком. Её резьба должна собираться, буртик должен садиться по месту, а наружная поверхность может требовать защитной или декоративной обработки. Эти три назначения должны определять выбор материала до того, как программист выберет подачу или пластину.
Проверьте назначение детали, прежде чем выбирать свободнообрабатываемый пруток
2011 — это свободнообрабатываемый алюминиево-медный сплав. Опубликованные данные поставщиков указывают добавки, связанные с его обрабатываемостью, включая свинец и висмут. Указывайте фактический сплав, состояние и форму продукта в заказе на закупку. Не заменяйте его близким обозначением алюминия только потому, что в таблице материалов ему присвоен аналогичный рейтинг обрабатываемости. Такие рейтинги сравнивают условия испытаний; они не устанавливают характеристики поставленной детали.
Начните с сопряжений. Проставка внутри защищённого узла представляет иную задачу выбора, чем открытый фитинг, который должен привариваться или соответствовать видимой анодированной панели. Спросите, какие поверхности несут нагрузку, контактирует ли с деталью разнородный металл и накладывает ли применение ограничения на состав материала. Ответственная команда по проектированию или соответствию должна урегулировать любые ограничения по составу для этого продукта; название сплава не является утверждением о допуске.
Для геометрии вращения, Обработка алюминия 2011 может подойти маршрут токарной обработки из прутка. Существенный вопрос — могут ли отверстие, резьба и буртик иметь общие надёжные базы для позиционирования. Схема отверстий или боковой карман могут добавить фрезерные операции, но это не делает сплав автоматически непригодным. Это меняет схему крепления, обработки и контроля, которая должна входить в предложение.
Хорошее стружкообразование не отменяет необходимости в плане обработки
Свободнообрабатываемая заготовка может облегчить контроль стружки по сравнению с более пластичной альтернативой, но стружке всё равно нужно куда-то деваться. В углублённом отверстии или узкой канавке под резьбу застрявшая стружка может оставить следы на обработанной поверхности или быть срезана повторно. Изучите элемент с самым длинным путём эвакуации стружки, вместо того чтобы принимать наладку только потому, что первый наружный диаметр выглядит чистым. Испытание должно включать фактическую глубину отверстия, канавку под резьбу и прерывистые элементы.
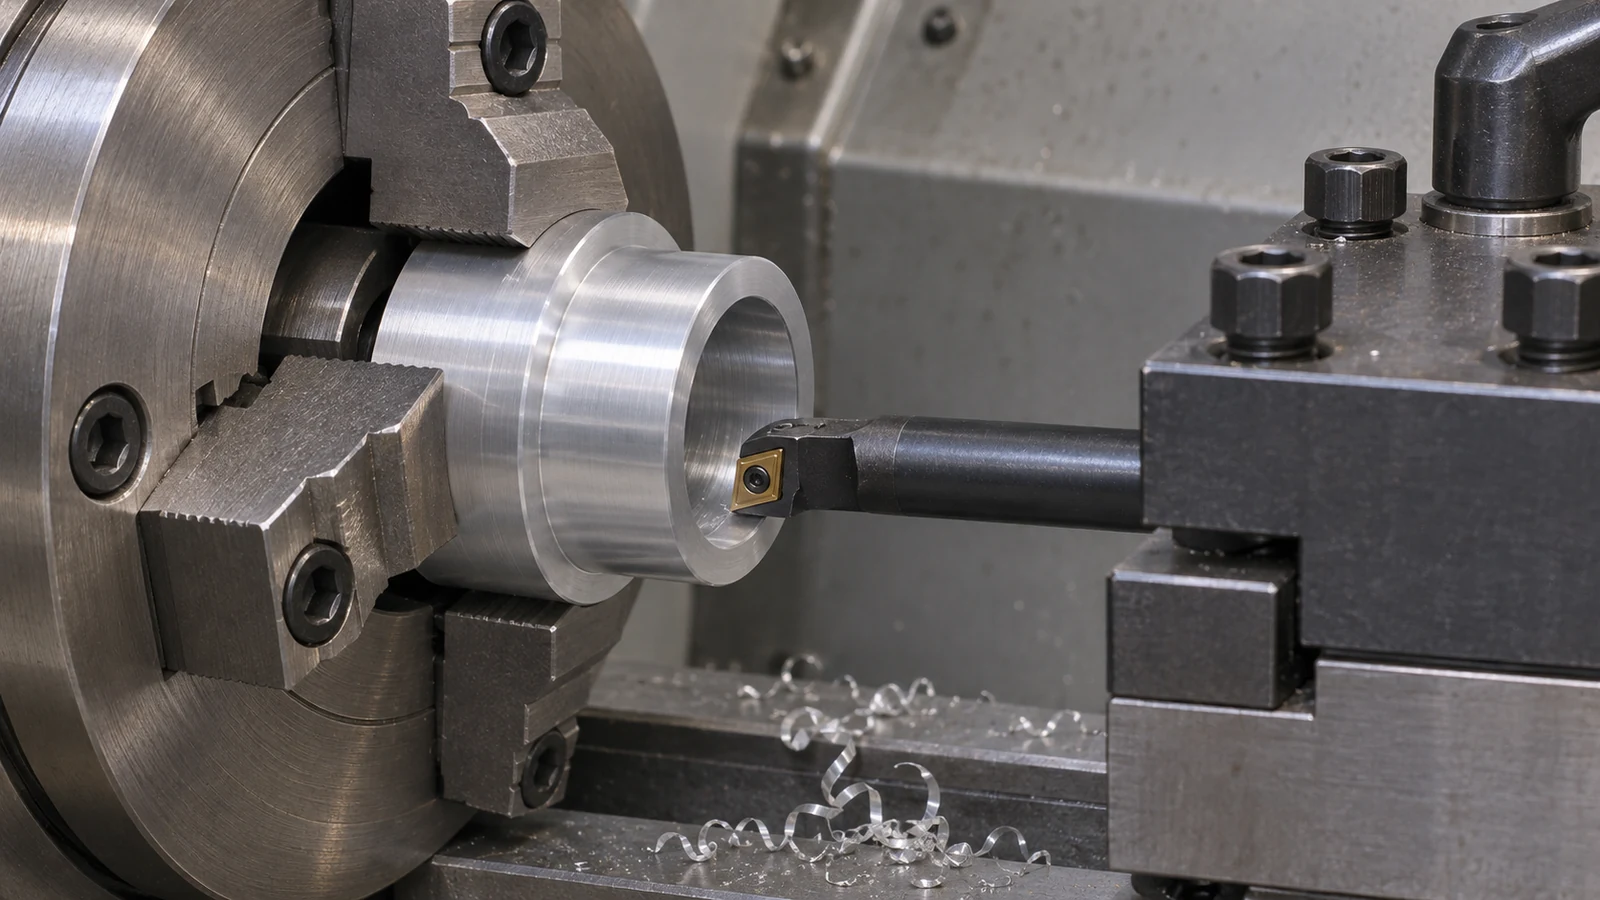 Используйте инструмент и начальные условия, соответствующие точной заготовке и операции. Проверяйте режущую кромку на налипание материала, износ и повреждения, когда меняется качество поверхности. Увеличение только частоты вращения шпинделя не позволяет различить эти причины. Записывайте, какой элемент первым теряет качество поверхности и следует ли изменение за временем резания, заменой инструмента, подачей СОЖ или определённым врезанием. Такая запись позволяет внести полезную корректировку вместо череды несвязанных регулировок.
Малые буртики и узкие участки создают отдельную проблему: поддержку. Деталь может легко обрабатываться резанием и всё же смещаться под действием сил зажима или отрезки. Оставьте устойчивую зону удержания, пока формируются функциональные элементы. Если при второй установке зажимается уже обработанный диаметр, определите, как защищается поверхность и как восстанавливается осевая база. Для тонкой проставки проверьте геометрию после снятия зажима, прежде чем принимать измерение в патроне за приёмочное.
Резьбовая проставка показывает, где маршрут может дать сбой
Рассмотрим гипотетическую проставку с наружной резьбой, центральным сквозным отверстием и буртиком, который базируется по плите. Изначально в конструкции задан жёсткий допуск на каждый диаметр. Анализ сборки показывает, что функцию определяют резьба и буртик, а остальной наружный диаметр обеспечивает зазор. Ослабление этого размерного допуска на зазор может сократить излишнюю финишную обработку и контроль, не ослабляя функциональных требований.
Проектируйте входную фаску и биение резьбы вместе с ответной деталью. Резьбовой калибр может подтвердить согласованное требование к резьбе, но он не может показать, что проставка доходит до своего буртика без помех. Ответная деталь может упереться в неполную резьбу, заусенец или неподходящую проточку, прежде чем буртик сядет на место. Проверьте переход и, если это предусмотрено договором поставки, используйте проверку с представительной ответной деталью наряду с размерным контролем.
При обработке алюминия 2011 следует также учитывать последовательность изготовления этих сопряжений. Финишная обработка отверстия и буртика за одну установку может упростить их взаимосвязь; последующая операция не должна повредить ни то, ни другое. Если при отрезке опорная поверхность остаётся необработанной, вторая операция требует определённого метода осевого базирования. Простое измерение общей длины не доказывает, что опорная поверхность имеет требуемое соотношение с отверстием.
Этот пример представляет собой анализ чертежа, а не случай из практики заказчика или аттестованный производственный рецепт. Его ценность — в разделении функциональных посадок и геометрии зазоров. Тот же анализ применим к резьбовому переходнику или проставке для приборов, но фактические нагрузки, длина свинчивания и критерии приёмки остаются специфичными для чертежа.
Определите отделку до фиксации обработанных размеров
Лёгкость обработки 2011 не следует ошибочно принимать за универсальную пригодность для сварки, воздействия коррозионной среды или декоративного анодирования. Опубликованные рекомендации по материалам описывают компромиссы в этих областях. Если сборка требует сварного соединения или строго контролируемой видимой отделки, оцените это требование совместно с поставщиками материала и покрытий, прежде чем закупать партию прутка. Процесс, выбранный для другого алюминиевого сплава, может не переноситься без изменений.
Отметьте поверхности, требующие обработки, те, которые требуют маскирования, и элементы, приёмка которых определяется после обработки. Функциональная резьба или установочный диаметр могут требовать припуска или защищённой поверхности в зависимости от заданного процесса. На чертеже следует различать размер механической обработки до обработки и окончательный размер поставки. Иначе два поставщика могут следовать внешне правильным указаниям и всё равно разойтись во мнениях по забракованной детали.
Сайт варианты отделки поверхности служат отправной точкой для такого обсуждения, а не доказательством того, что каждое покрытие подходит для этой марки. Для декоративной детали согласуйте подходящий образец внешнего вида или метод приёмки. Для функциональной детали отдавайте приоритет посадке, защите и расположению обработанных сопряжений, а не неопределённому требованию равномерно привлекательной поверхности.
Сделайте закупочную спецификацию пригодной для контроля
Полезный комплект документации на механическую обработку алюминия 2011 определяет марку и состояние поставки заготовки, критичные элементы, требования к резьбе, состояние кромок и конечное состояние обработки. Добавьте базу контроля и поверхности, которые должны быть защищены при обращении. Ссылайтесь на соответствующую редакцию чертежа детали, чтобы станочник, поставщик покрытий и контролёр работали по одному и тому же определению.
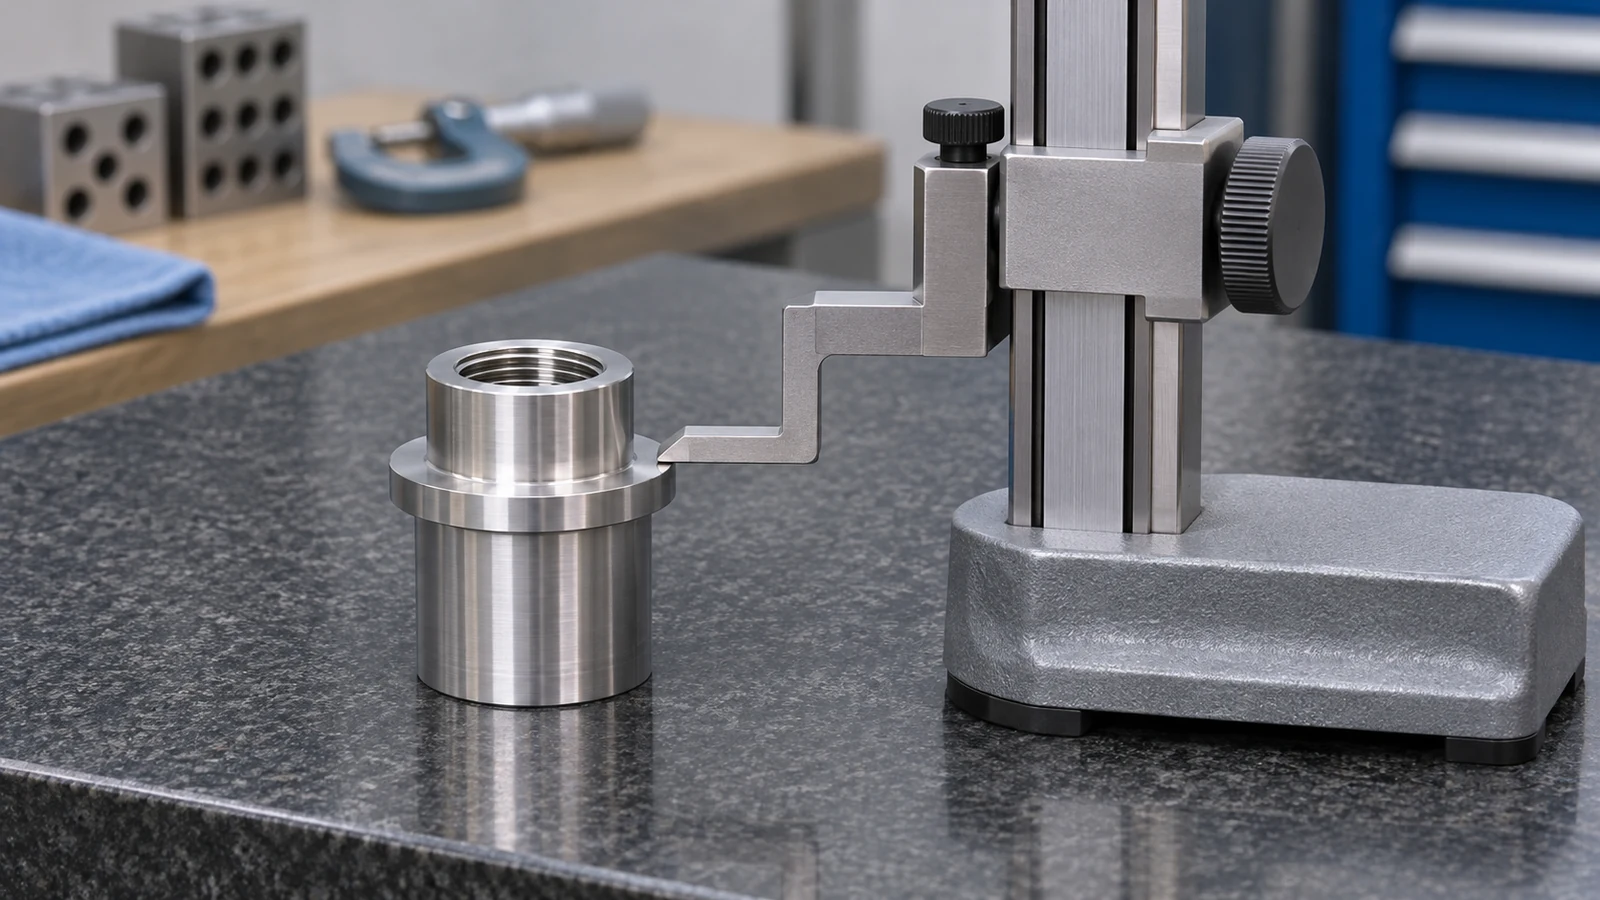 Разделяйте поверхностные дефекты по последствиям. След на диаметре зазора, выступающий заусенец на опорной поверхности и повреждение на рабочей резьбе — это разные вопросы приёмки. Задавайте функциональные границы, а не требуйте неопределённой “идеальной отделки”. Включите любые требования к чистоте или упаковке, предотвращающие попадание стружки или свободных частиц в сборку.
Сравните альтернативные алюминиевые материалы когда условия эксплуатации или требования к отделке перевешивают преимущество в обрабатываемости. Полезное сравнение — это полный маршрут: наличие заготовки, число установок, финишная обработка, контроль и риск брака. Обрабатываемость — лишь один из входных факторов этого решения, а не само решение.
Вопросы о выборе и обработке 2011
Всегда ли 2011 лучше 6061 для точеных деталей?
Нет. Его поведение при свободной обработке резанием может подходить для сложных точеных компонентов, но чертёж также должен удовлетворять требованиям к прочности, коррозии, соединению, составу и отделке. Сравнивайте поставляемые состояния и назначение готовой сборки, а не полагайтесь только на рейтинг сплавов.
Может ли чистота резьбы заменить функциональную проверку резьбы?
Нет. Внешний вид не определяет размер резьбы, глубину зацепления или посадку на заплечик. Используйте указанный метод приёмки резьбы и проверяйте проточку и переход, которые могут препятствовать сборке, с включением проверок сопряжения, где это согласовано.
Должна ли каждая поверхность получать один и тот же жёсткий допуск?
Только если этого требует функция. Сначала определите посадки, привалочные поверхности и базирующие взаимосвязи. Геометрия зазоров, как правило, требует иного контроля, чем интерфейс, несущий нагрузку или определяющий положение при сборке.
Когда поставщик финишной обработки должен рассмотреть чертёж?
До закупки материала и окончательного планирования размеров, когда обработка влияет на посадку или внешний вид. Подтвердите совместимость марки, маскирование, припуск и то, проводится ли приёмка до или после финишной обработки.