
精密CNC部品に適した表面処理を選ぶことは、トレードオフの迷路を進むように感じられるかもしれません。耐食性を優先しますか、それとも寸法精度を優先しますか?黒色酸化皮膜のクラシックなマットな外観を選びますか、それとも亜鉛めっきの優れた保護を選びますか?こうした疑問はエンジニアリングフォーラムや調達会議で日々浮上しており、その答えは部品の最終使用環境に完全に依存します。本ガイドでは、主要な意思決定要因を分解し、性能指標を並べて比較し、どの仕上げ—あるいは仕上げの組み合わせ—が技術要件と予算制約に最も適合するかを判断するお手伝いをします。.
2つの仕上げを理解する:実際に何を買っているのか
比較に入る前に、黒色酸化皮膜と亜鉛めっきが根本的に異なるメカニズムで鋼部品を保護することを理解しておくと役立ちます。これらは互いの直接的な代替品ではなく、異なる用途のための異なるツールです。.
黒色酸化皮膜の仕組み:精度を保つ化学変換
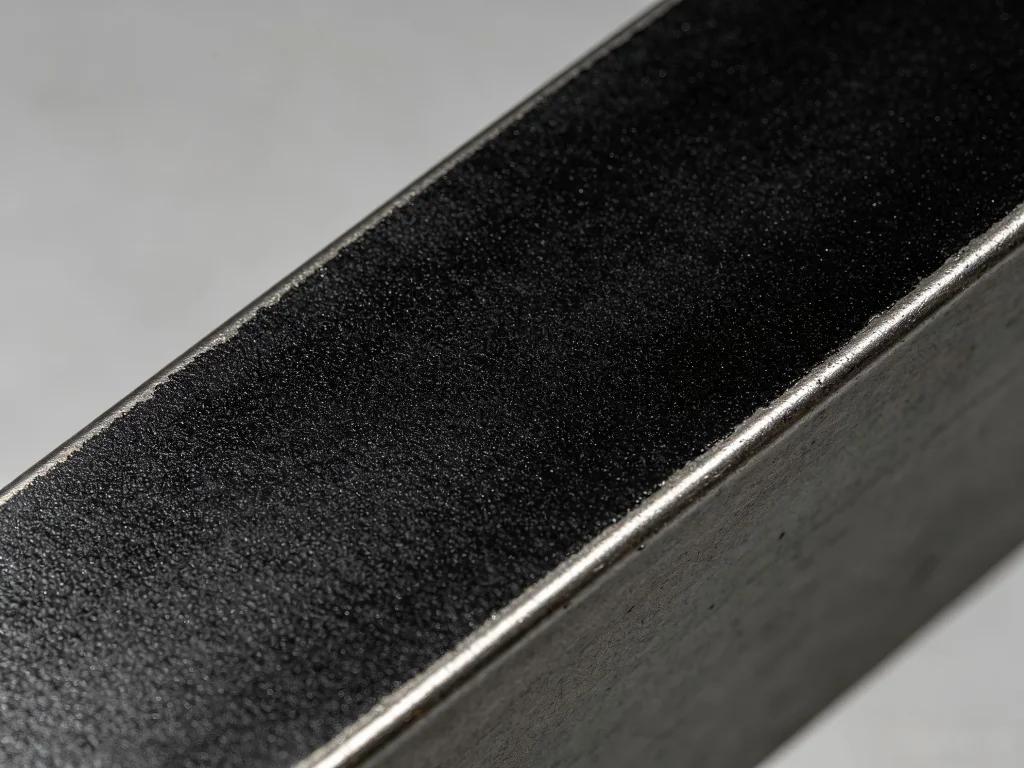
黒色酸化皮膜(しばしば黒染めまたは黒色不動態化と呼ばれる)は、 化成皮膜処理. 部品に別の材料層を堆積させるのではなく、このプロセスは鋼表面と化学的に反応してマグネタイト(Fe₃O₄)を形成します。この黒色酸化層は極めて薄く、通常 0.5~2ミクロン (約0.00002~0.00008インチ)の範囲です。皮膜は母材そのものから形成されるため、部品に測定可能な厚みをほとんど追加しません。そのため、厳しい公差—ベアリングやねじアセンブリのH7やH8はめあいなどを扱うエンジニアは、寸法上の妥協なしに腐食保護が必要な場合、一貫して黒色酸化皮膜を選びます。このプロセスは鋼のマトリックスに水素を導入しないため、電解めっきでは水素脆化の影響を受ける可能性がある高強度工具鋼にとって安全な選択肢となります。.
亜鉛めっきの仕組み:過酷な環境のための犠牲防食
亜鉛めっきはまったく異なる原理で機能します。これは 電気化学的堆積プロセス であり、鋼表面に金属亜鉛の薄層を施します。黒色酸化皮膜とは異なり、亜鉛は犠牲陽極として作用します。皮膜に傷が付いても、周囲の亜鉛が先に腐食し、下の鋼を保護します。このメカニズムは湿潤環境や屋外環境で堅牢な保護を提供します。しかし、亜鉛めっきは測定可能な層を形成し、通常 5~25ミクロン の厚みとなり、ねじのはめあい、圧入アセンブリ、公差が厳しいあらゆる用途に影響を与える可能性があります。また、この皮膜は鋼に水素を導入する可能性があり、高強度部品では潜在的な水素脆化を緩和するためにめっき後のベイキングが必要です。.
Practical Machinistのあるエンジニアが指摘したように、家庭での黒染めは「せいぜい当たり外れが大きい」ものです。同じ注意はあらゆる表面処理に当てはまります。表面の前処理がすべてです。汚染や不十分な洗浄は、どの表面処理を選んでも、不均一な皮膜、まだらな外観、早期の劣化につながる可能性があります。.
核心となるトレードオフ:保護性能 vs. 精度
黒染め皮膜と亜鉛めっきのどちらを選ぶかは、本質的に2つの異なる価値提案のどちらかを選ぶことになります。以下の表は、主要な性能差を明確に示しています。.
| 性能指標 | 黒染め皮膜(油塗布) | 亜鉛めっき(クリア/黄クロメート) |
|---|---|---|
| 皮膜の種類 | 化学変換(マグネタイト) | 電着金属層 |
| 一般的な膜厚 | 0.5~2 μm(無視できる程度) | 5~25 μm(中程度の盛り上がり) |
| 寸法変化 | 1ミクロン未満 | 通常5~12ミクロン |
| 耐塩水噴霧性 | 24~48時間(オイルあり) | 48~96時間以上(クロメート処理で最大240時間) |
| 水素脆性リスク | 低い~なし | 中程度~高い(ベイキング必須) |
| 外観 | マットブラック、非反射 | シルバー、虹色の黄/青、またはブラック |
| 一般的なコスト | 亜鉛めっきより20~40%低い | 中程度(黒色酸化処理より高い) |
| 理想的な環境 | 屋内、低湿度、管理された環境 | 屋外、高湿度、洗浄環境 |
上記のデータは明確な結論を示しています。過酷な環境での耐食性を最優先するなら、亜鉛めっきが機能的に優れています。しかし、部品に厳しい公差が求められ、数ミクロンの追加材料も許容できない場合は、黒色酸化処理が唯一の現実的な選択肢となることがよくあります。.
評価すべき重要な判断要因
調達マネージャーやエンジニアは、仕上げを決定する前に以下の要因を評価すべきです。これらはRedditやPractical Machinistなどのフォーラムで繰り返し取り上げられるのと同じ疑問です。.
寸法精度とねじ嵌合
これはおそらく、両仕上げ間の最も重要な差異です。細目ねじ(M6、M8以下)を備えた精密部品では、亜鉛めっきによる5~12ミクロンの付加が組立干渉やねじゲージ検査の不合格を引き起こす可能性があります。ある業界分析が指摘したように、黒染めは「ゼロビルド」特性で知られ、寸法変化は通常1ミクロン未満です。つまり、±5ミクロンの公差で加工された部品は、黒染め処理後も完全に嵌合します。亜鉛めっきの場合、めっき前の寸法を調整するか、より高い不良率を受け入れる必要があるかもしれません。.
耐食性の要件
部品はどのように使用されますか?湿気、道路の融雪塩、洗浄サイクル、または屋外の天候にさらされますか?答えが「はい」なら、耐食性を真剣に考慮する必要があります。クロメート不動態化を施した亜鉛めっきは、赤錆が発生する前に 96~240時間の塩水噴霧保護 を提供できます。対照的に、黒染めコーティングは単独では非常に限られた保護しか提供しません。Finishing.comのある仕上げの専門家は、「黒染めは(通常施される油を除いて)耐食性をまったく提供しない」と率直に述べています。油、ワックス、またはラッカーで適切に封止された場合、黒染めは24~48時間の塩水噴霧耐性を達成できます—屋内機械や工具には十分ですが、屋外や高湿度の用途には不十分です。GarageJournalのユーザーは、15年前にカマロのサスペンション金具に黒染めをやり直したことを振り返り、「今ではひどい見た目だ。特に、晴れた日専用の車両であることを考えるとね」と述べています。.
水素脆性の懸念
高強度鋼部品(10.9グレード、12.9グレード、または工具鋼)では、水素脆性は現実的かつ深刻なリスクです。亜鉛めっきのような電気めっきプロセスは鋼のマトリックスに水素を導入し、応力下で突然の脆性破壊を引き起こす可能性があります。このリスクを軽減するには、めっき後すぐに、通常は4時間以内に部品をベーキングする必要があります。黒染めコーティングは化学変換プロセスであるため、鋼に水素を導入しません。そのため、脆性が壊滅的な破壊につながる可能性のあるばね、高引張強度の締結具、および荷重支持部品にとって安全な選択肢となります。.
外観と光の反射
時には、決定は美観、より正確にはグレア(眩しさ)の低減に帰着します。黒染めコーティングの深いマットブラック仕上げは、光の反射を最小限に抑える必要がある業界で高く評価されています。銃器、光学機器、カメラ部品、軍事装備は、グレアを低減し、プロフェッショナルで非反射の表面を提供するため、しばしば黒染めを義務付けています。亜鉛めっきは、黒クロメート変種であっても、通常はやや反射性または虹色の外観を持ち、特定の光学要件や戦術要件を満たさない場合があります。.
予算と生産量
両仕上げ間のコスト差は些細なものではありません。黒染めコーティングは一般に、より単純な処理、より少ない化学工程、およびより低いエネルギー要件により、亜鉛めっきより 20~40パーセント安価 です。大量生産の実行では、その差は大幅な節約に積み上がる可能性があります。しかし、低価格には耐食性能におけるトレードオフが伴います。ある業界情報源は、「黒染めは(部品によっては)亜鉛めっきよりわずかに安価かもしれませんが、耐食性はほとんどまったく提供しません」と述べています。.
プロセスの透明性:あなたの部品に何が起こるのか?
各仕上げがどのように施されるかを理解することは、サプライヤーに責任を持たせるのに役立ちます。黒色酸化皮膜処理は通常5~7つの工程を経ます:洗浄、酸処理、すすぎ、黒色化浴への浸漬(熱黒色酸化の場合、通常135~150°C)、そして油、ワックス、またはラッカーによる後処理封止です。熱黒色酸化処理は最も耐久性があり均一な仕上げを生み出すため、Juchengのようなプロのメーカーが重要部品に採用しています。時にはDIYキットとして販売される冷間黒色酸化は、耐久性が低く、高摩耗用途には適していません。.
亜鉛めっきは、脱脂、酸洗、亜鉛浴での電気めっき、すすぎ、そして耐食性を高めるための通常クロメート化成皮膜処理を含みます。プロセス全体はより時間がかかり、電流密度と浴液の化学組成をより精密に制御する必要があります。中断や汚染があると、めっきの不均一、密着不良、または耐食性能の低下につながる可能性があります。.
適用シナリオ:あなたの用途に合う仕上げはどれ?
以下の表は、一般的な適用シナリオを推奨仕上げに対応付けています。これらの推奨は、複数の業界にわたる実際のエンジニアリングフィードバックに基づいています。.
- 精密ギア、光学部品、銃器部品、ねじ付き締結具: 黒色酸化皮膜を選択してください。寸法変化はごくわずかで厳しい公差を維持し、マット仕上げは必要な箇所で眩しさを低減します。.
- 屋外締結具、自動車シャシー部品、建設用ハードウェア: 亜鉛めっきを選択してください。犠牲防食と耐塩水噴霧性は、湿潤または腐食性環境に不可欠です。.
- 航空宇宙コネクタ、高強度工具鋼部品、ばね: 黒色酸化皮膜を選択してください。水素脆化リスクがないため、重要な応力負荷部品にとって安全な選択です。.
- 海洋機器、洗浄用機械、屋外電気筐体: シーラント付き亜鉛めっきを検討するか、粉体塗装や亜鉛めっきなどのより堅牢な選択肢を検討してください。.
- 民生電子機器の筐体、装飾用ハードウェア、屋内機械ガード: どちらの仕上げでも機能しますが、屋内用途では黒色酸化皮膜がコストと外観の面でしばしば優位に立ちます。.
ジューチェンが精密仕上げに確かな信頼をお届けする理由
黒色酸化皮膜のように薄く精密な仕上げを選ぶ場合、サプライヤーの工程管理が結果を大きく左右します。ジューチェンは熱間黒色酸化処理をCNC加工のワークフローに直接統合し、部品が厳しい公差を維持しながら、均一で耐久性があり、低光沢の仕上げを実現できるようにしています。仕上げを後回しの作業と捉えるサプライヤーとは異なり、ジューチェンは仕上げ工程全体を自社内または航空宇宙・医療グレードの認定パートナーを通じて管理しています。これにより、物流上の煩わしさも、未知のベンダーへの引き継ぎも、部品が戻ってきたときの予期せぬ問題もありません。.
ジューチェンはまた、渦電流式および超音波式ゲージによる膜厚検査、ASTM D3359に準拠した密着性試験、耐食性を検証する塩水噴霧試験など、厳格な品質管理プロトコルを採用しています。同社の仕上げは世界的な輸出に対応するRoHSおよびREACHに準拠しており、部品が欧州や北米市場向けである場合に重要となります。25台の高精度5軸HaasおよびMazak CNCマシンと高度な計測検査能力を備え、ジューチェンは仕上げ後も完璧に嵌合する部品を提供するという評判を築いてきました。.
ある顧客がPractical Machinistフォーラムで指摘したように、黒色酸化処理で最も重要なのは部品を清浄に保つことです—「洗浄にも処理自体にも蒸留水だけを使用すること」。ジューチェンは、汚染がまだらで不均一な仕上げへの最短経路であることを熟知しているため、厳格な洗浄プロトコルに従っています。この細部への配慮こそが、プロフェッショナルな黒色酸化仕上げと、数か月で失敗するDIYの補修とを分けるものです。.
黒色酸化皮膜と亜鉛めっきに関するよくある質問
1. 黒色酸化皮膜はステンレス鋼に適用できますか?
はい、ただし専用のプロセスが必要です。炭素鋼向けに設計された標準的な熱間黒色酸化浴は、ステンレス鋼には効果的に機能しません。Tru Temp Stainlessシステムのような専用の中温プロセスは200~210°Fで稼働し、200系、300系、400系ステンレス合金や17-4 PHに耐久性のある黒色仕上げを施すことができます。これらのプロセスは通常、黒色化浴の前に希釈した塩酸溶液による活性化ステップを含みます。ただし、ステンレス上で均一な被覆を達成するのは困難な場合があります。Practical Machinistの一人のユーザーは、304 SS部品の黒色酸化処理の初回生産ロットが「かなりの数の欠損箇所/領域」とバッチ全体にわたる不均一な被覆で戻ってきたと報告しました。ステンレス鋼に黒色酸化処理を施す必要がある場合は、使用する特定の合金について実績のある仕上げ業者と協力してください。.
2. 黒色酸化皮膜の厚さはどのくらいですか?
黒色酸化層は通常、次の範囲で測定されます 0.5~2ミクロン (約0.00002~0.00008インチ)。鉄系金属上の黒色酸化皮膜に関する軍事仕様であるMIL-DTL-13924は、特定のクラスについて0.000005~0.000010インチの厚さを規定しています。この極めて薄いプロファイルが、黒色酸化処理をほぼ寸法的に中立なものとし、厳しい公差を持つ精密部品に理想的にしています。.
3. 黒色酸化皮膜の1kgあたりの一般的な価格はいくらですか?
黒色酸化皮膜の価格は、部品のサイズ、複雑さ、数量、地理的な場所によって異なります。一般的な目安として、黒色酸化処理のコストは 亜鉛めっきより約20~40パーセント低く これは処理がより簡単で化学的ステップが少ないためです。1キログラムあたりの具体的な価格については、部品の形状と数量を添えて仕上げ業者に見積もりを依頼するのが最善です。小型で複雑な部品は、取り扱いや治具の要件により、ユニットあたりの仕上げコストが高くなる可能性があることにご注意ください。.
4. 黒色酸化皮膜は時間の経過とともに摩耗しますか?
はい、黒色酸化皮膜は摩耗や繰り返しの接触によって剥がれ落ちることがあります。マルチツールのフォーラムのあるユーザーは次のように述べています。「黒色酸化皮膜は摩耗しやすく、陽極酸化やDLCほど耐久性があることは決してありません」。ただし、摩耗の速度は用途に大きく依存します。軽度の使用や管理された環境に置かれる部品であれば、黒色酸化皮膜は何年も持続します。高摩耗の表面や頻繁な取り扱いを受ける部品では、比較的早く摩耗の兆候が現れることがあります。トップコートとして使用される油、ワックス、またはラッカーのシーラントも時間とともに劣化し、防食性を維持するために再塗布が必要になる場合があります。.
5. キットを使って自宅で黒色酸化皮膜処理を行うことはできますか?
可能ですが、期待値は適切に管理すべきです。家庭用として販売されている常温黒色酸化皮膜キットは、プロの高温黒色酸化皮膜処理よりも耐久性が低く、均一性に劣る仕上がりになります。複数のブランドを試したあるPractical Machinistのユーザーは次のように述べています。「家庭用の黒色酸化皮膜はせいぜい当たり外れが大きく、高温プロセスが提供する結果は決して得られません」。プロの高温黒色酸化皮膜処理には、正確な温度管理(通常135~150°C)、適切な浴液の化学成分の維持、および徹底した洗浄手順が必要であり、これらを家庭の作業場で再現するのは困難です。重要な部品については、プロの表面処理業者に外注することがほぼ常に最良の選択です。.
6. 黒色酸化皮膜には防食性がありますか?
黒色酸化皮膜単体では、防食性はごく限られています。化成皮膜層は多孔質であり、湿気に対するバリアとしては機能しません。防食性はほぼ完全に、細孔を埋めて水をはじく 後処理シーラント(油、ワックス、またはラッカー)に依存しています。適切なシーリングを行わない場合、黒色酸化皮膜は高湿度環境では12時間未満で機能を失うことがあります。油またはワックスのシーリングを行った場合、黒色酸化皮膜は通常24~48時間の塩水噴霧耐性を提供します。これにより、屋内用途や管理された環境には適していますが、屋外暴露や高湿度条件には適していません。.
7. 黒色酸化皮膜と黒色亜鉛の違いは何ですか?
黒色酸化皮膜は、鋼の表面をマグネタイトに変化させる化成皮膜処理であり、寸法変化はごくわずかで、つや消し黒の外観を持ちます。黒色亜鉛は、亜鉛めっきの上に黒色クロメート化成皮膜を施したものです。黒色亜鉛は黒色酸化皮膜よりもはるかに優れた防食性を提供しますが、測定可能な厚み(通常5~12ミクロン)が加わり、外観もわずかに異なります。より虹色を帯びている、あるいはわずかに反射するように見えると表現されることもあります。また、黒色亜鉛は黒色酸化皮膜よりも高価です。ある表面処理の専門家は次のように述べています。「黒色亜鉛はより高価ですが、黒色酸化皮膜よりもはるかに耐食性に優れています」。両者の選択は、優れた防食性が必要か(黒色亜鉛を選択)、絶対的な寸法精度が必要か(黒色酸化皮膜を選択)によって決まります。.
8. 黒色酸化皮膜を除去して再塗布することはできますか?
はい、黒色酸化皮膜は希酸溶液への浸漬などの化学的方法を用いて剥離することができます。ただし、黒色酸化皮膜の再処理は必ずしも簡単ではありません。剥離プロセスは母材の表面仕上げに影響を与える可能性があり、複数回の剥離サイクルは重要な寸法を変化させる可能性があります。黒色酸化皮膜の被覆がまだらまたは不均一な部品のロットがある場合、単に剥離して再処理するのではなく、汚染、浴液の化学成分の不均衡、温度変動など、根本原因を特定するために表面処理業者と協力する方が一般的に良い方法です。あるエンジニアは次のように述べています。「ばらつきがどこから来ているのかまだ分かっていないなら、再処理が役立つかどうかは分かりません」。.
精密部品に適した表面処理の決定準備はできましたか?
プロジェクトが黒色酸化皮膜の寸法精度を必要とする場合でも、亜鉛めっきの堅牢な防食性を必要とする場合でも、Juchengは一貫した高品質な結果をお届けします。今すぐCADファイルをアップロードして、詳細な表面処理の推奨事項と24時間以内の競争力のある見積もりをお受け取りください。.
対応ファイル形式:STEP、STP、IGES、IGS、SLDPRT、3DM、SAT、X_T。部品サイズは最大1500×1500×1500 mmまで。.