
Медь может быть размерно стабильной и электрически полезной, но обработанная кромка всё равно может выглядеть рваной, размазанной или с заусенцами. Когда это происходит, “медь мягкая” — это не полезный диагноз сам по себе. Образование заусенцев зависит от конкретной марки меди, твёрдости (состояния), геометрии кромки, состояния инструмента, отвода стружки и способа контроля конечного элемента. Чистый результат начинается с определения того, где кромка деформируется, и того, определяет ли чертёж, что означает “чисто”.
Это руководство посвящено заусенцам и разрывам кромок при обработке меди — а не общему выбору марки меди или широкому обзору процесса. Оно даёт инженерам и закупщикам практический способ отделить проблему резания от нечёткого требования приёмки, а затем выбрать корректирующее испытание без изменения нескольких переменных одновременно.
Сначала определите состояние кромки
“Заусенец” описывает несколько различных результатов. Тонкая фольгообразная кромка на выходе, закатанная грибовидная кромка, приподнятый гребень на пересечении паза и неровная поверхность на тонкой стенке не указывают на одну и ту же причину. Сфотографируйте деталь при постоянном освещении и отметьте элемент, направление резания и операцию, где появляется это состояние. Если деталь была зачищена от заусенцев перед контролем, сохраните образец в состоянии после обработки; иначе доказательства, необходимые для диагностики режущей кромки, утрачены.
Также отличайте материал, выдавленный за номинальную границу, от рваной поверхности, оставшейся внутри границы. Выступающую кромку можно удалить контролируемым снятием фаски. Рваная или размазанная поверхность может влиять на контакт, проводимость, герметичность или внешний вид даже после удаления кромки. Если деталь содержит небольшие поперечные отверстия или пересекающиеся каналы, проверяйте как входные, так и выходные кромки: инструмент, который очищает одну сторону, может выдавить материал в противоположное отверстие.
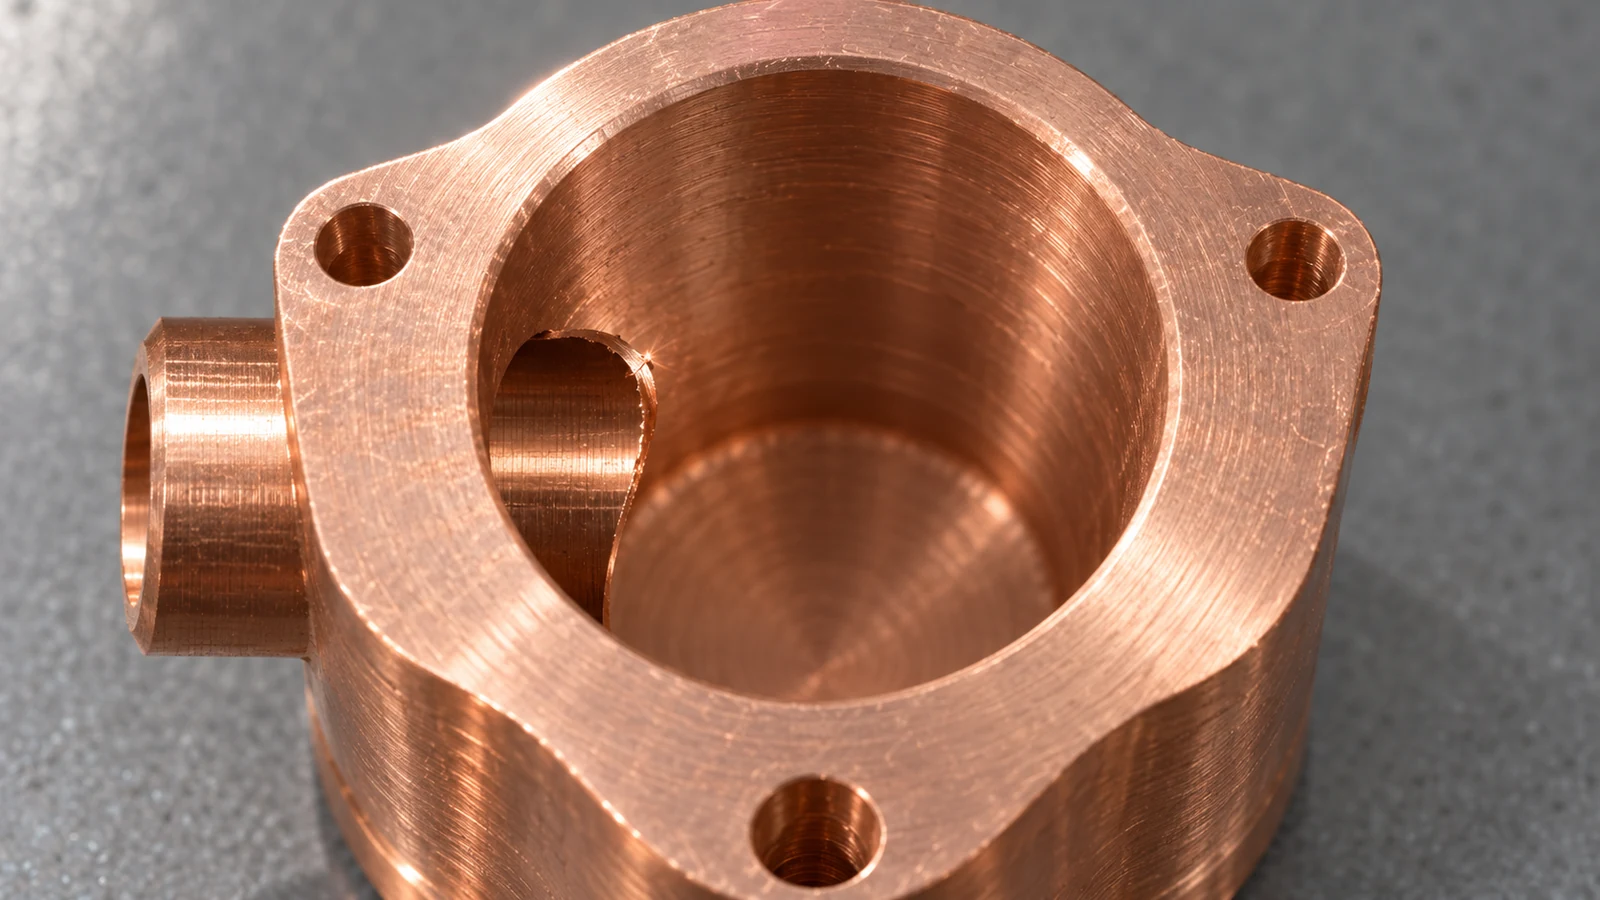
Наконец, проверьте, повторяется ли это состояние в одном и том же месте. Заусенец, который следует за выходом инструмента на каждой детали, указывает на стабильный механизм процесса. Дефект, который перемещается между деталями, может вместо этого указывать на изменение остроты кромки, набивание стружки, закрепление заготовки или непостоянную ручную доводку.
Почему медь рвётся, а не срезается чисто
Многие марки меди пластичны. Если режущая кромка затуплена, кромка может давить и волочить материал до его отделения. Это создаёт нарост на кромке или размазанную поверхность, а окончательный разрыв может оставить заусенец вместо чёткой кромки. Острый, подходящий инструмент и стабильный рез важны, но remedy не сводится просто к увеличению скорости: подача на зуб, геометрия инструмента, стратегия смазки и жёсткость взаимодействуют, и правильное испытание зависит от марки и элемента.

Тонкие сечения особенно уязвимы, потому что материал может отклоняться при выходе инструмента. Большой вылет, слабая поддержка или рез, оставляющий узкую перемычку до последнего прохода, могут превратить номинально чистое срезание в изгиб и разрыв. Поперечные отверстия и пазы создают прерывистое резание; инструмент многократно входит и выходит, а стружка может застревать на пересечении. Для детали, которая также требует фрезерование с ЧПУ, траекторию инструмента и ориентацию детали следует рассматривать вместе, а не считать каждый заусенец проблемой ручной доводки.
Состояние материала тоже имеет значение. “Медь” может относиться к разным маркам и состояниям с разной обрабатываемостью и поведением при деформации. Процесс, проверенный на одном состоянии заготовки, не следует автоматически переносить на другое. Проверьте обозначение материала и поставленное состояние, прежде чем использовать корректировку резания для компенсации того, что на самом деле может быть заменой материала.
Проследите заусенец до операции, которая его создала
Начните с карты элементов. Для каждого заусенца зафиксируйте, образуется ли он на входе инструмента, на выходе инструмента, на конце паза, при выходе сверла насквозь или на пересекающемся элементе. Затем сравните деталь до и после каждой операции. Это позволяет отделить операцию, которая создаёт заусенец, от последующей операции, которая лишь загибает или скрывает его.
| Наблюдаемое состояние | Вероятный механизм для исследования | Полезная первая проверка |
|---|---|---|
| Тонкая кромка на постоянном выходном крае | Материал выталкивается до разделения | Острота инструмента, поддержка на выходе и направление резания |
| Рваный край вокруг пересекающегося отверстия | Прерывистый выход или зажатая стружка | Последовательность пересекающихся операций и доступ для стружки |
| Намазывание на широкой обработанной поверхности | Трение, нарост на кромке или нестабильное стружкообразование | Состояние инструмента и то, трётся ли резание при запрограммированном врезании |
| Переменная высота заусенца по партии | Изменение режущей кромки инструмента, состояния заготовки или поддержки в приспособлении | Стойкость инструмента, партия материала и повторяемость зажима |
Используйте увеличение, соответствующее критерию приёмки, а не только кончиками пальцев. На ощупь можно обнаружить крупный заусенец, но нельзя надёжно отличить небольшой закатанный край от разорванной поверхности или подтвердить целостность функциональной кромки. Если деталь имеет электрический контактный участок или уплотнительную поверхность, осматривайте эту функциональную зону отдельно от некритичной технологической кромки.
Проверьте последовательность резания перед добавлением отдельной операции удаления заусенцев. Просверленное отверстие с последующим поперечным отверстием может дать иное пересечение, чем обратная последовательность. Если чистовой проход удаляет видимый заусенец, но оставляет свободные фрагменты в канале, деталь всё ещё может не пройти сборку или не соответствовать требованиям чистоты. Записывайте последовательность, инструмент и состояние детали на каждом контрольном этапе.
Спланируйте контролируемое корректирующее испытание
Выберите одну переменную, соответствующую данным. Если кромка стабильно деформируется на выходе сверла, проверьте изменённую стратегию выхода или условия поддержки. Если поверхность размазана по плоскости, осмотрите режущую кромку и стружкообразование, прежде чем менять всю программу. Если стружка спрессована в пересечении, оцените порядок операций и доступ для эвакуации стружки. Сохраняйте марку заготовки, приспособление, метод контроля и остальные параметры неизменными, чтобы результаты испытания можно было интерпретировать.
Для хрупкой кромки отдельный чистовой проход может помочь только тогда, когда он снимает определённый объём материала, не скругляя требуемый угол и не изменяя посадку. “Удалить заусенцы со всех кромок” недостаточно для уплотнительной кромки, опорного буртика, узкого контакта или заходной фаски под запрессовку. Для таких элементов может потребоваться местный размер, выносной вид или явное условие отсутствия притупления. Если равномерное притупление кромки допустимо для некритичных кромок, укажите допустимую геометрию и границу контроля в примечании на чертеже.
Когда изменение улучшает внешний вид, но вызывает уход функционального размера, это не успешная корректировка. Сравните результат по кромке с системой баз детали, сопрягаемой геометрией и финишными операциями после механической обработки. Медь также может подвергаться гальваническому покрытию или иной финишной обработке на последующих этапах; укажите, оценивается ли кромка до или после этого этапа, поскольку покрытие или финишная обработка могут изменить видимое состояние.
Сделайте требование к кромке контролируемым
Конструкторским, закупочным и контрольным службам необходим единый критерий приёмки. Определите, какие кромки являются функциональными, какие — кромками безопасности или технологическими, а какие — некритичными. Для каждой критичной кромки задайте допустимое состояние заусенца или притупления так, чтобы его можно было измерить или однозначно оценить. Избегайте формулировки “острые кромки удалены” там, где величина снятия влияет на сопрягаемую поверхность или канал.
Для закупки укажите марку и состояние материала, чертёж с обозначенными критичными кромками и любые требования, действующие после покрытия или очистки. Информация о материале меди может помочь в обсуждении, специфичном для марки, но чертёж и согласованный метод контроля остаются определяющими для приёмки конкретной детали. Если поставленная заготовка отличается от заданного состояния, устраните это расхождение до изменения технологического режима.
Хорошая запись о корректировке фиксирует место дефекта, вероятный механизм, выбранный параметр, размер выборки, метод контроля и то, влияет ли изменение на какой-либо размер или последующую операцию. Такая запись значительно ускоряет последующее исследование стойкости инструмента или партии материала по сравнению с расплывчатой пометкой о том, что деталь “выглядела шероховатой”.”
Часто задаваемые вопросы
Всегда ли более крупный заусенец означает, что марка меди выбрана неверно?
Нет. Износ инструмента, поддержка кромки, эвакуация стружки и последовательность операций могут изменять образование заусенцев. Подтвердите обозначение и состояние материала, затем проверьте процесс резания, прежде чем делать вывод о вине заготовки.
Может ли ручное удаление заусенцев устранить разрыв кромки меди?
Оно может удалить допустимый заусенец, но не объясняет и не обязательно устраняет размазанную поверхность, повреждённую контактную кромку или свободную стружку внутри канала. Определите допустимое состояние кромки и проверьте функциональный элемент после финишной обработки.
Должна ли каждая медная кромка получать одинаковое притупление кромки?
Нет. Единое указание уместно только для кромок с одинаковой функцией и одинаковым риском. Уплотнительные поверхности, установочные буртики, малые отверстия и контактные кромки могут требовать собственных требований или защиты от удаления материала.
Что следует проверить в первую очередь, если заусенцы различаются от детали к детали?
Сравните состояние инструмента и его положение по стойкости, партию и состояние материала, поддержку в зажимном приспособлении и точную последовательность операций. Также убедитесь, что при контроле по всей партии используются одинаковые освещение, увеличение и критерии приемки.