
O cobre pode ser dimensionalmente estável e eletricamente útil, mas uma aresta usinada ainda pode parecer rasgada, arrastada ou com rebarbas finas. Quando isso acontece, “o cobre é macio” não é um diagnóstico útil por si só. A formação de rebarbas depende do grau exato do cobre, do temperamento, da geometria da aresta, da condição da ferramenta, da evacuação de cavacos e da forma como o recurso final é inspecionado. Um resultado limpo começa por identificar onde a aresta está se deformando e se o desenho define o que significa “limpo”.
Este guia concentra-se em rebarbas e rasgamento de arestas em cobre usinado — não na seleção geral de grau de cobre nem em uma visão geral ampla do processo. Ele oferece a engenheiros e compradores uma forma prática de separar um problema de corte de um requisito de aceitação pouco claro e, em seguida, escolher um ensaio corretivo sem alterar várias variáveis ao mesmo tempo.
Identifique primeiro a condição da aresta
“Rebarba” descreve vários resultados diferentes. Um lábio fino semelhante a uma folha em uma aresta de saída, uma aresta arredondada em forma de cogumelo, uma crista elevada em uma interseção de rasgo e uma superfície irregular em uma parede fina não apontam para a mesma causa. Fotografe a peça sob iluminação consistente e marque o recurso, a direção de corte e a operação em que a condição aparece. Se a peça for rebarbada antes da inspeção, preserve uma amostra conforme usinada; caso contrário, as evidências necessárias para diagnosticar a aresta de corte se perdem.
Também distinga o material empurrado além do limite nominal de uma superfície rasgada deixada dentro do limite. Um lábio saliente pode ser removido com um quebra-aresta controlado. Uma face rasgada ou arrastada pode afetar contato, condutividade, vedação ou aparência mesmo após a remoção do lábio. Se a peça contiver pequenos furos transversais ou passagens que se cruzam, inspecione tanto as arestas de entrada quanto as de saída: uma ferramenta que limpa um lado pode empurrar material para a abertura oposta.
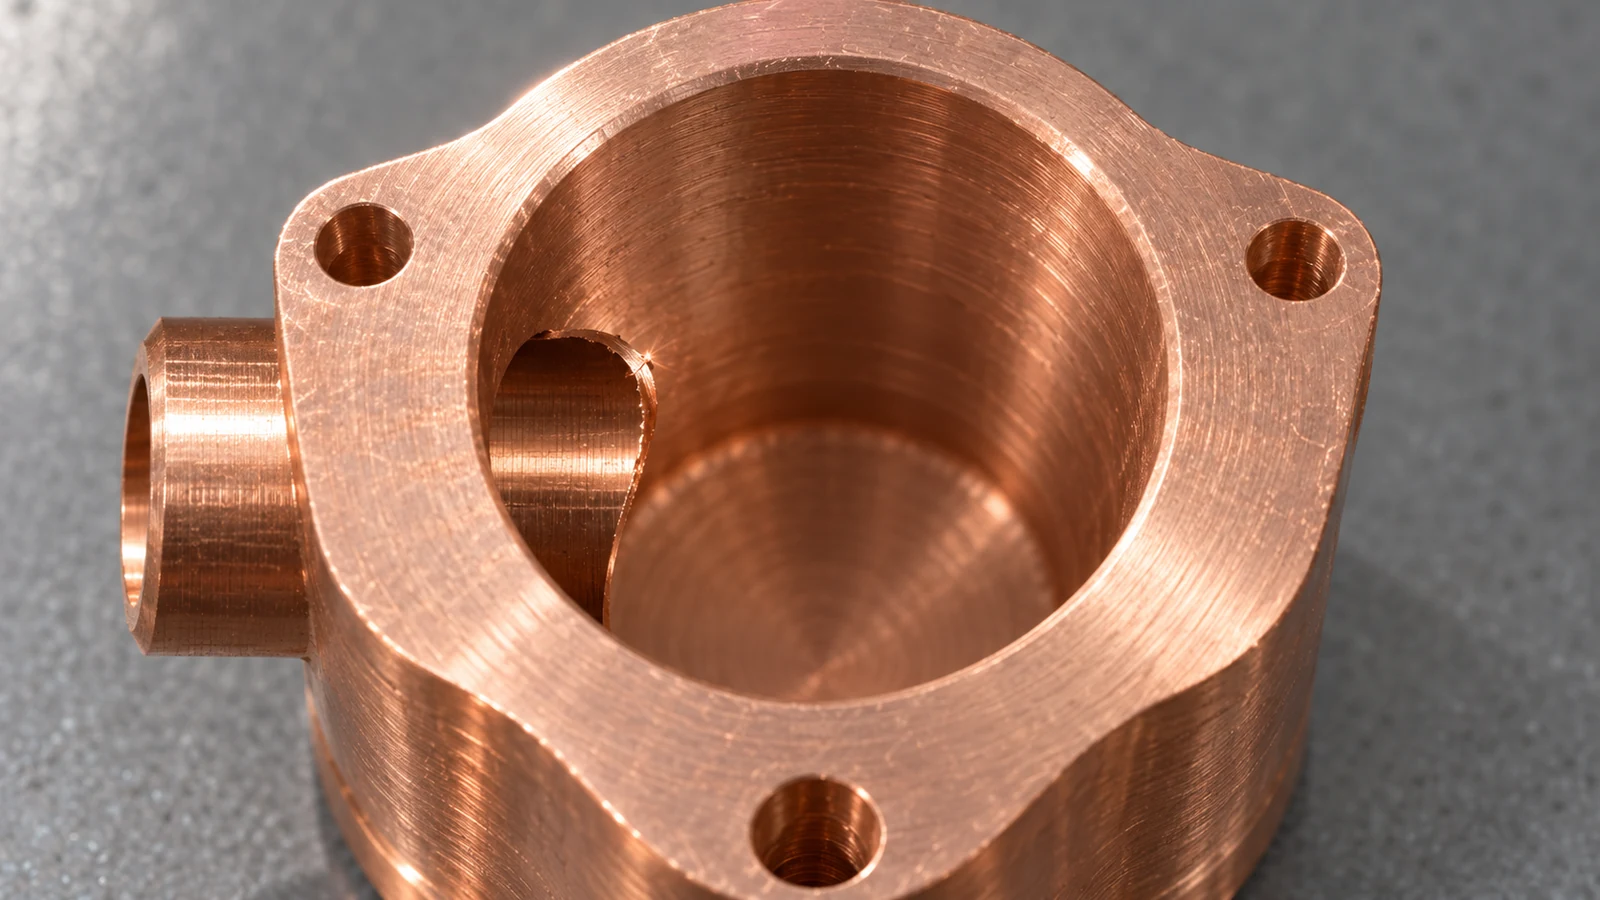
Por fim, verifique se a condição se repete no mesmo local. Uma rebarba que acompanha a saída da ferramenta em todas as peças sugere um mecanismo de processo estável. Um defeito que se desloca entre peças pode, em vez disso, indicar mudança na nitidez da aresta, empacotamento de cavacos, fixação da peça ou acabamento manual inconsistente.
Por que o cobre rasga em vez de cisalhar de forma limpa
Muitos graus de cobre são dúcteis. Se a aresta de corte estiver cega, ela pode pressionar e arrastar o material antes de separá-lo. Isso cria uma aresta postiça ou uma superfície arrastada, e a ruptura final pode deixar um lábio em vez de uma aresta nítida. Uma ferramenta afiada e adequada e um corte estável importam, mas o remédio não é simplesmente aumentar a velocidade: carga de cavaco, geometria da ferramenta, estratégia de lubrificação e rigidez interagem, e o ensaio correto depende do grau e do recurso.

Seções finas são especialmente vulneráveis porque o material pode defletir quando a ferramenta sai. Um longo balanço, suporte fraco ou um corte que deixa uma nervura estreita até o passe final podem transformar uma ação de cisalhamento nominalmente limpa em flexão e rasgamento. Furos transversais e rasgos criam cortes interrompidos; a ferramenta entra e sai repetidamente, enquanto os cavacos podem ficar presos na interseção. Para uma peça que também exige CNC milling, a trajetória da ferramenta e a orientação da peça devem ser revisadas em conjunto, em vez de tratar cada rebarba como uma questão de acabamento manual.
A condição do material também importa. “Cobre” pode se referir a diferentes graus e temperamentos com diferentes usinabilidades e comportamentos de deformação. Um processo comprovado em uma condição de estoque não deve ser automaticamente copiado para outra. Verifique a designação do material e a condição fornecida antes de usar um ajuste de corte para compensar o que pode, na verdade, ser uma substituição de material.
Rastreie a rebarba até a operação que a produziu
Comece com um mapa de características. Para cada rebarba, registre se ela se forma na entrada da ferramenta, na saída da ferramenta, na extremidade de uma ranhura, em uma perfuração de transpassamento ou em uma característica de interseção. Em seguida, compare a peça antes e depois de cada operação. Isso separa a operação que cria a rebarba de uma operação posterior que apenas a dobra ou a oculta.
| Condição observada | Mecanismo provável a investigar | Primeira verificação útil |
|---|---|---|
| Borda fina em uma aresta de saída consistente | O material está sendo empurrado antes da separação | Afiação da ferramenta, suporte na saída e direção do corte |
| Borda irregular ao redor de um furo cruzado | Transpassamento interrompido ou cavacos presos | Sequência de operações de interseção e acesso dos cavacos |
| Mancha em uma face usinada ampla | Atrito, aresta postiça ou formação instável de cavacos | Condição da ferramenta e se o corte está atritando no engajamento programado |
| Altura de rebarba variável em um lote | Mudança na aresta da ferramenta, condição do material ou suporte do dispositivo | Ponto de vida útil da ferramenta, lote de material e repetibilidade de fixação |
Use a ampliação adequada ao requisito de aceitação, não apenas a ponta do dedo. O toque pode detectar uma rebarba grande, mas não consegue distinguir de forma confiável uma pequena borda enrolada de uma superfície rasgada nem confirmar que uma aresta funcional está intacta. Se a peça tiver uma face de contato elétrico ou uma sede de vedação, inspecione essa região funcional separadamente de uma aresta de manuseio não crítica.
Revise a sequência de corte antes de adicionar uma etapa secundária de rebarbação. Um furo perfurado seguido de um furo transversal pode deixar uma interseção diferente da sequência inversa. Se um passe de acabamento remover a rebarba visível mas deixar fragmentos soltos em um canal, a peça ainda pode falhar na montagem ou nas expectativas de limpeza. Registre a sequência, a ferramenta e a condição da peça em cada ponto de verificação.
Planeje um ensaio corretivo controlado
Escolha uma variável que corresponda à evidência. Se a aresta for consistentemente empurrada na saída da broca, teste uma estratégia de saída revisada ou uma condição de apoio. Se a superfície estiver arrastada em uma face, inspecione a aresta de corte e a formação de cavaco antes de alterar todo o programa. Se os cavacos estiverem compactados em uma interseção, avalie a ordem das operações e o acesso para evacuação. Mantenha o grau do material, o dispositivo de fixação, o método de inspeção e os demais parâmetros estáveis para que o teste possa ser interpretado.
Para uma aresta frágil, um passe de acabamento separado só pode ajudar quando remove uma quantidade definida de material sem arredondar um canto exigido ou alterar um ajuste. “Rebarbar todas as arestas” não é suficiente para uma aresta de vedação, um ombro de rolamento, um contato estreito ou um chanfro de entrada para ajuste por prensagem. Essas características podem exigir uma dimensão local, uma vista de detalhe ou uma condição explícita de não quebra. Se um quebra-aresta uniforme for adequado para arestas não críticas, indique a geometria permitida e o limite de inspeção na nota do desenho.
Quando uma alteração melhora a aparência mas faz uma dimensão funcional variar, não se trata de uma correção bem-sucedida. Compare o resultado da aresta com o esquema de datums da peça, a geometria de acoplamento e as operações de acabamento pós-usinagem. O cobre também pode ser galvanizado ou receber outro acabamento posteriormente; especifique se a aresta é avaliada antes ou depois dessa etapa, pois o revestimento ou o processo de acabamento pode alterar a condição visível.
Torne o requisito da aresta inspecionável
Engenharia, compras e inspeção precisam de um critério de aceitação compartilhado. Identifique quais arestas são funcionais, quais são arestas de segurança ou de manuseio e quais são não críticas. Para cada aresta crítica, defina a condição permitida de rebarba ou quebra de aresta de forma que possa ser medida ou claramente julgada. Evite depender de “arestas vivas removidas” quando a quantidade de remoção afeta uma face de acoplamento ou um canal.
Para compras, forneça o grau e o temperamento do material, um desenho com as arestas críticas identificadas e qualquer requisito aplicável após galvanoplastia ou limpeza. As informações sobre o material de cobre podem ajudar a estruturar uma discussão específica por grau, mas o desenho e o método de inspeção acordado continuam sendo a autoridade para aceitar uma peça específica. Se o material fornecido diferir da condição especificada, resolva isso antes de alterar a receita do processo.
Um bom registro de correção captura a localização do defeito, o mecanismo provável, o parâmetro escolhido, o tamanho da amostra, o método de inspeção e se a alteração afeta alguma dimensão ou operação subsequente. Esse registro torna uma investigação posterior de vida útil da ferramenta ou de lote de material muito mais rápida do que depender de uma nota vaga de que a peça “parecia áspera”.”
Perguntas frequentes
Uma rebarba maior sempre significa que o grau do cobre está errado?
Não. O desgaste da ferramenta, o apoio da aresta, a evacuação de cavacos e a sequência de operações podem todos alterar a formação de rebarbas. Confirme a designação e a condição do material, depois inspecione o processo de corte antes de concluir que o material é o responsável.
A rebarbação manual pode resolver o rasgamento de arestas em cobre?
Ela pode remover uma rebarba permitida, mas não explica nem necessariamente repara uma superfície arrastada, uma aresta de contato danificada ou cavacos soltos dentro de um canal. Defina a condição de aresta aceitável e verifique a característica funcional após o acabamento.
Toda aresta de cobre deve receber o mesmo desbaste de aresta?
Não. Uma nota uniforme é apropriada apenas para arestas que compartilham a mesma função e o mesmo risco. Faces de vedação, ombros de localização, pequenos orifícios e arestas de contato podem precisar de seu próprio requisito ou de proteção contra remoção de material.
O que deve ser verificado primeiro quando as rebarbas variam de peça para peça?
Compare a condição da ferramenta e a posição na vida útil da ferramenta, o lote de matéria-prima e o temperamento, o suporte de fixação da peça e a sequência exata de operações. Verifique também se a inspeção usa a mesma iluminação, ampliação e definição de aceitação em todo o lote.