
目標はすべての作業を急ぐことではありません。信頼できる証拠への道のりを短縮することです。この記事では、プロトタイプが6つの意思決定ゲートを通過する過程を追い、どの情報が quoting、セットアップ、検査、承認を回避可能な待ち行列にするのを防ぐかを示します。.
ゲートゼロ:学習目標を定義する
 プロトタイプは、梱包、組立、荷重、熱、シーリング、動作、外観、または製造上の仮定をテストする場合があります。各目標には異なる忠実度が必要です。形状確認では代替材料と広い公差が許容される場合があります。熱ベースでは意図した合金と管理された接触面が必要になる場合があります。嵌合テストでは6つの寸法のみに依存し、残りの形状は視覚的なものである場合があります。
一文のテスト目的を書き、結果を無効にしうる特性を特定します。これにより、不必要な精度がリードタイムを消費するのを防ぎ、迅速だが代表性のない部品が誤った自信を生み出すのを止めます。.
見積可能なデータパッケージが最初の待ち行列を取り除く
ネイティブまたはニュートラルな3Dモデル、管理された2D図面、数量、材質と状態、仕上げ、重要寸法、ねじとインサートの詳細、検査の期待値、および必要な納品地点を送付してください。モデルと図面の間の矛盾を解決してください。参照専用の寸法を明示し、許容される代替案があれば特定してください。.
機能を説明する短い注記は価値があります。「この面は熱を伝える」「これら2つのボアはシャフトを位置決めする」「このキャビティはクリアランスのみ」といった情報は、製造業者がDFM判断を行う根拠となります。そのような文脈がなければ、すべての異常な指示は等しく重要であるとして扱われなければなりません。.
| 入力不足 | それが生み出す典型的な遅延 | より良い入力 |
|---|---|---|
| 材質ファミリーのみ | 在庫と特性に関する質問 | グレード、状態、または承認された代替品 |
| すべての寸法が厳しく制限されている | DFMの明確化と追加検査 | 重要機能リストと機能データム |
| ゾーン指定のない仕上げ | マスキングと外観の不確実性 | 仕上げ、色、テクスチャ、マスキング、許容ゾーン |
| 試験優先度のない日付 | 速度のために最適化された誤った特徴 | 必要なエビデンス日付と試験順序 |
数日を節約するDFMの1時間
 スケジュールを組む前に、ツールアクセス、内側半径、深いポケット、薄肉、穴深さ、ねじ、アンダーカット、データム論理、素材の入手性、仕上げ順序をレビューする。目的はすべての部品を簡素化することではない。コストや遅延が試作としての価値に対して不釣り合いな特徴を特定することである。
一時的な逸脱は可視化されるべきである。内側コーナーを拡大した場合、化粧面を加工ままにした場合、または希少グレードを代替した場合は、変更とその試験への影響を記録する。文書化されていない近道は、生産用CADに残存したり、後の結論を無効にしたりする可能性がある。
使用する CNC工程計画 は、孤立した寸法をレビューするのではなく、形状を段取りに結びつける。.
速度を約束する前に部品の工程を決める
単純なプレートは1回のフライス段取りで済むかもしれない。シャフトは旋盤向きかもしれない。回転混在部品は旋盤・フライス複合機が有利かもしれない。5面ハウジングは多軸加工を正当化するかもしれない。硬化した細部は放電加工や研削が必要かもしれない。最初に誤った機械を選ぶと、搬送、待ち行列、データム復元の繰り返しが生じる。.
素材準備と外注工程も工程に含める。切断、熱処理、応力除去、アルマイト処理、めっき、不動態化、研削、専門検査がスケジュールを左右することがある。「3日で加工」という約束は、材料や仕上げが未解決の1週間を追加するならほとんど価値がない。.
検査は試験の問いに従う
 受け入れに必要なすべての特徴を検査するが、試作を生産能力調査と混同してはならない。データム、嵌合、インターフェース、試験上重要な特性に焦点を当てた寸法報告は、非機能的な形状の完全な報告よりも価値が高いことがある。逆に、規制、資格認定、生産リリース作業を目的とした試作は、正式な記録と材料トレーサビリティが必要になることがある。
要件が自由状態、拘束状態、表面性状、ねじゲージ、温度、または到達困難な形状に依存する場合は、切削前に測定方法を合意する。より広範な CNC品質管理 フレームワークはエビデンスをリスクに整合させるのに役立つ。.
迅速な変更にも管理が必要
試作プログラムでは変更がつきものだが、口頭での修正は誤った部品を生む。すべてのモデルと図面にリビジョンを割り当て、承認された逸脱を記録し、旧版ファイルがメールスレッドに残り続けるのを止める。作業が開始されている場合、サプライヤーは素材を廃棄したり工程をやり直したりせずに変更できる範囲を明示すべきである。.
変更は意図的にまとめる。個別に発行された5つの小さなリビジョンは、1回の構造化されたレビューよりも大きな遅延を生むことがある。「今すぐ変更必須」「試験中に観察」「将来の生産」項目を特定し、緊急の学習が化粧的な改良の下に埋もれないようにする。.
6ゲートワークフローマップ
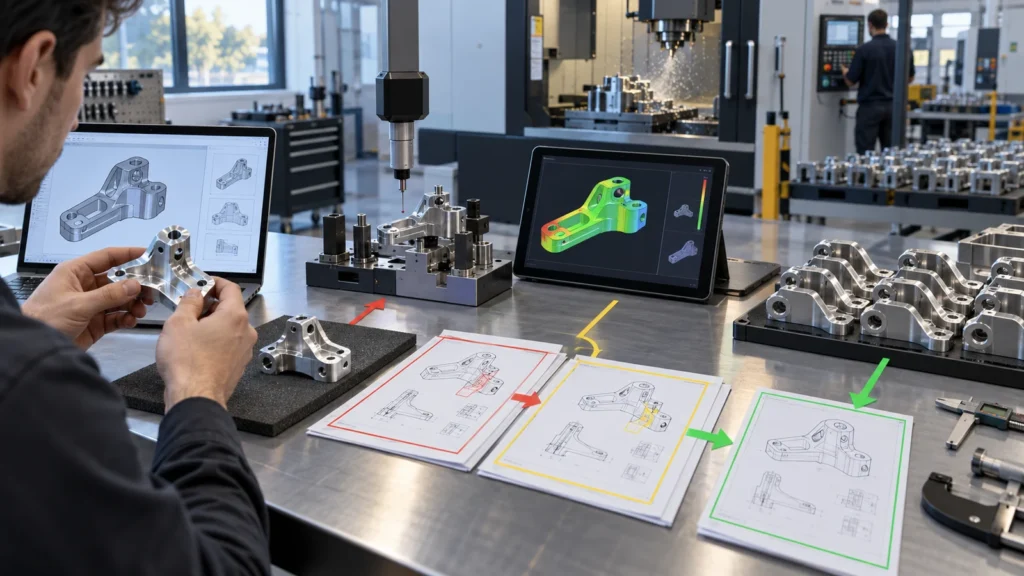
このワークフローが迅速なのは、質問が正しい段階で一度だけ回答されるからです。ゲートを飛ばすと、通常は質問が下流工程に移り、そこで解決するのにコストがかかります。.
試作の学習を生産インプットに変える
テスト後は、部品と最終CADだけを保管するのではなく、どの公差が重要だったか、どの形状が難しかったか、検査で何が明らかになったか、どの材料と仕上げを使用したか、どの一時的な逸脱が残っているかを記録してください。設計上の失敗と試作プロセスの失敗を区別してください。.
この記録は、以下への最初の入力となります: CNC machining prototyping and production. これは次の段階が、柔軟なワークホールディングを維持するか、治具に投資するか、素材を変更するか、ツールを最適化するか、検査を改訂するか、別の生産プロセスを選択するかを決定するのに役立ちます。.
ラピッドプロトタイプFAQ
テストまたは生産の判断に公差が影響する形状にのみ適用してください。すべての箇所に最終限界を適用すると、エビデンスを増やさずに時間が追加される可能性があります。.
CADが完成していれば図面を省略できますか?
CADは形状を定義しますが、データム、公差、ねじ、表面要件、仕上げ、材料状態、検査の優先順位を定義しない場合があります。簡潔で管理された図面は曖昧さを減らします。.
許容できる最速の仕上げは何ですか?
仕上げが何を証明する必要があるかによります。加工されたままの状態は嵌合テストに適する場合がありますが、外観、腐食、摩耗、導電性、または光学的要求には、意図した仕上げとその追加スケジュールが必要になる場合があります。.
プロトタイプは何個発注すべきですか?
テスト計画を実行し、破壊試験と組立のニーズを考慮し、意味のあるばらつきを観察するのに十分な数を発注してください。数量は一般的なプロトタイプ数ではなく、エビデンスのニーズに従うべきです。.