
L'objectif n'est pas de précipiter chaque opération. Il s'agit de raccourcir le chemin vers des preuves fiables. Cet article suit un prototype à travers six jalons décisionnels et montre quelles informations empêchent le devis, la mise en train, l'inspection et l'approbation de devenir des files d'attente évitables.
Jalon zéro : définir l'objectif d'apprentissage
 Un prototype peut tester l'emballage, l'assemblage, la charge, la chaleur, l'étanchéité, le mouvement, l'apparence ou une hypothèse de fabrication. Chaque objectif nécessite une fidélité différente. Un contrôle de forme peut accepter un matériau de substitution et des tolérances larges. Une base thermique peut exiger l'alliage prévu et des faces de contact contrôlées. Un test d'ajustement peut dépendre de seulement six dimensions tandis que le reste de la géométrie est visuel.
Rédigez un objectif de test en une phrase et identifiez les caractéristiques susceptibles d'invalider le résultat. Cela évite qu'une précision inutile ne consomme du délai et empêche qu'une pièce rapide mais non représentative ne produise une fausse confiance.
Un dossier de données prêt pour le devis élimine la première file d'attente
Envoyez un modèle 3D natif ou neutre, un dessin 2D contrôlé, la quantité, la matière et l'état, la finition, les dimensions critiques, les détails de filetage et d'insert, les attentes en matière d'inspection et le point de livraison requis. Résolvez les conflits entre le modèle et le dessin. Marquez les dimensions de référence uniquement et identifiez les alternatives acceptables.
Une courte note expliquant la fonction est précieuse. “ Cette face transfère la chaleur ”, “ ces deux alésages positionnent un arbre ” ou “ cette cavité est uniquement un dégagement ” donne au fabricant une base pour les décisions de DFM. Sans ce contexte, chaque annotation inhabituelle doit être traitée comme également importante.
| Entrée manquante | Retard typique qu'elle crée | Meilleure entrée |
|---|---|---|
| Famille de matière uniquement | Questions sur le stock et les propriétés | Nuance, état ou substitut approuvé |
| Toutes les dimensions strictement limitées | Clarification DFM et inspection supplémentaire | Liste des caractéristiques critiques et datums fonctionnels |
| Finition nommée sans zones | Incertitude de masquage et d'aspect | Finition, couleur, texture, masquage, zones d'acceptation |
| Date sans priorité de test | Fonctionnalités incorrectes optimisées pour la vitesse | Date de preuve requise et séquence d'essai |
L'heure de DFM qui fait gagner des jours
 Vérifiez l'accès aux outils, les rayons internes, les poches profondes, les parois minces, la profondeur des trous, les filetages, les contre-dépouilles, la logique des références, la disponibilité de la matière et la séquence de finition avant la planification. Le but n'est pas de simplifier chaque pièce. Il s'agit d'identifier les caractéristiques dont le coût ou le retard est disproportionné par rapport à leur valeur pour le prototype.
Les écarts temporaires doivent être visibles. Si un angle interne est agrandi, une surface cosmétique est laissée brute d'usinage, ou une nuance rare est substituée, consignez la modification et son impact sur les essais. Un raccourci non documenté peut se retrouver dans la CAO de production ou invalider des conclusions ultérieures.
Utilisez Planification des processus CNC pour relier la géométrie aux montages plutôt que d'examiner des cotes isolées.
Définir le routage de la pièce avant de promettre une vitesse
Une simple plaque peut nécessiter un seul montage de fraisage ; un arbre peut être usiné sur un tour ; une pièce mixte à symétrie de révolution peut favoriser le tour-fraiseuse ; un boîtier à cinq faces peut justifier un usinage multiaxe ; un détail trempé peut nécessiter l'EDM ou la rectification. Choisir d'abord la mauvaise machine crée des transferts, des files d'attente et des reprises répétées de référence.
La préparation de la matière et les processus externes font partie du routage. Le sciage, le traitement thermique, le relâchement des contraintes, l'anodisation, le placage, la passivation, la rectification ou l'inspection spécialisée peuvent régir le planning. Une promesse d“” usinage en trois jours » a peu de valeur si la matière ou la finition ajoute une semaine non résolue.
L'inspection suit la question d'essai
 Inspectez chaque caractéristique nécessaire à l'acceptation, mais ne confondez pas un prototype avec une étude de capabilité de production. Un rapport dimensionnel axé sur les références, les ajustements, les interfaces et les caractéristiques critiques pour les essais peut apporter plus de valeur qu'un rapport complet sur la géométrie non fonctionnelle. À l'inverse, un prototype destiné à des travaux réglementaires, de qualification ou de lancement en production peut nécessiter des enregistrements formels et une traçabilité des matières.
Convenez de la méthode de mesure avant l'usinage lorsque l'exigence dépend de l'état libre, de l'état contraint, de la texture de surface, des calibres de filetage, de la température ou d'une géométrie difficile d'accès. Le cadre plus large contrôle qualité CNC aide à aligner les preuves sur le risque.
Les changements rapides nécessitent tout de même un contrôle
Les programmes de prototypage invitent au changement, mais les révisions verbales créent des pièces erronées. Attribuez une révision à chaque modèle et dessin, consignez les écarts approuvés et empêchez les fichiers obsolètes de rester dans les fils de courriels. Si le travail a commencé, le fournisseur doit indiquer ce qui peut changer sans mettre au rebut la matière ou redémarrer les opérations.
Regroupez les changements de manière délibérée. Cinq petites révisions émises séparément peuvent créer plus de retard qu'une seule revue structurée. Identifiez les éléments “ à changer maintenant ”, “ à observer pendant l'essai ” et “ pour la production future ” afin que l'apprentissage urgent ne soit pas enfoui sous le peaufinage cosmétique.
Carte du flux de travail à six portes
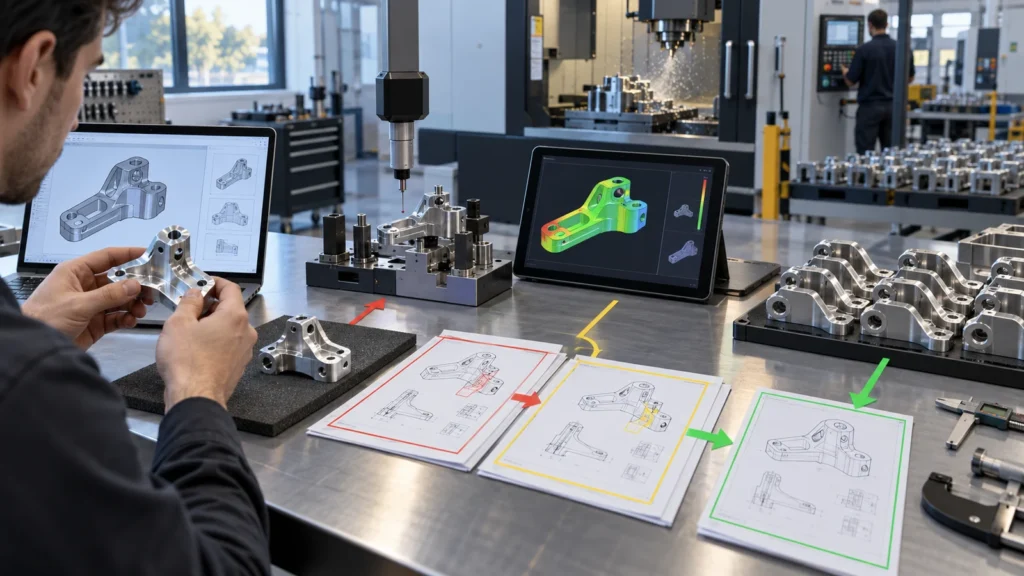
Le flux de travail est rapide parce que les questions sont résolues une seule fois à l'étape appropriée. Sauter une porte déplace généralement la question en aval, où sa résolution coûte plus cher.
Transformer l'apprentissage des prototypes en données de production
Après les essais, n'archivez pas uniquement les pièces et le CAO final. Consignez quelles tolérances comptaient, quelles caractéristiques étaient difficiles, ce que l'inspection a révélé, quels matériaux et finitions ont été utilisés, et quels écarts temporaires subsistent. Distinguez les défaillances de conception des défaillances du processus de prototypage.
Ce dossier devient la première entrée pour le prototypage et la production par usinage CNC. Il aide la phase suivante à décider s'il faut conserver un maintien d'œuvre flexible, investir dans des montages, changer de matière première, optimiser les outils, réviser l'inspection ou choisir un autre procédé de production.
FAQ sur le prototypage rapide
Uniquement sur les caractéristiques dont la tolérance influe sur l'essai ou la décision de production. Appliquer les limites finales partout peut ajouter du temps sans apporter de preuves supplémentaires.
Peut-on se passer d'un plan lorsque la CAO est complète ?
La CAO définit la forme mais peut ne pas définir les référentiels, les tolérances, les filetages, les exigences de surface, la finition, l'état du matériau et les priorités d'inspection. Un plan coté concis réduit l'ambiguïté.
Quelle est la finition acceptable la plus rapide ?
Cela dépend de ce que la finition doit prouver. L'état brut d'usinage peut convenir aux essais d'ajustement ; les besoins d'apparence, de corrosion, d'usure, de conductivité ou d'optique peuvent exiger la finition prévue et son délai supplémentaire.
Combien de prototypes faut-il commander ?
Commandez-en assez pour exécuter le plan d'essai, tenir compte des essais destructifs et des besoins d'assemblage, et observer une variation significative. La quantité doit répondre aux besoins de preuve, non à un nombre générique de prototypes.