
El objetivo no es apresurar cada operación. Es acortar el camino hacia evidencia confiable. Este artículo sigue un prototipo a través de seis puertas de decisión y muestra qué información evita que la cotización, la configuración, la inspección y la aprobación se conviertan en colas evitables.
Puerta cero: definir el objetivo de aprendizaje
 Un prototipo puede probar el embalaje, el ensamblaje, la carga, el calor, el sellado, el movimiento, la apariencia o una suposición de fabricación. Cada objetivo necesita una fidelidad diferente. Una verificación de forma puede aceptar material sustituto y tolerancias amplias. Una base térmica puede requerir la aleación prevista y caras de contacto controladas. Una prueba de ajuste puede depender de solo seis dimensiones mientras el resto de la geometría es visual.
Escriba un objetivo de prueba de una sola frase e identifique las características que pueden invalidar el resultado. Esto evita que una precisión innecesaria consuma el plazo de entrega y evita que una pieza rápida pero poco representativa produzca una falsa confianza.
Un paquete de datos listo para cotizar elimina la primera cola
Envíe un modelo 3D nativo o neutral, un plano 2D controlado, cantidad, material y condición, acabado, dimensiones críticas, detalles de roscas e insertos, expectativas de inspección y el punto de entrega requerido. Resuelva los conflictos entre el modelo y el plano. Marque las dimensiones solo de referencia e identifique cualquier alternativa aceptable.
Una breve nota que explique la función es valiosa. “Esta cara transfiere calor”, “estos dos barrenos localizan un eje” o “esta cavidad es solo de holgura” le da al fabricante una base para las decisiones de DFM. Sin ese contexto, cada llamada inusual debe tratarse como igualmente importante.
| Entrada faltante | Retraso típico que genera | Mejor entrada |
|---|---|---|
| Solo familia de material | Preguntas sobre stock y propiedades | Grado, condición o sustituto aprobado |
| Todas las dimensiones estrictamente limitadas | Aclaración de DFM e inspección adicional | Lista de características críticas y datums funcionales |
| Acabado nombrado sin zonas | Incertidumbre de enmascarado y cosmética | Acabado, color, textura, enmascarado, zonas de aceptación |
| Fecha sin prioridad de prueba | Características incorrectas optimizadas para la velocidad | Fecha de evidencia requerida y secuencia de prueba |
La hora de DFM que ahorra días
 Revise el acceso de la herramienta, los radios internos, las cavidades profundas, las paredes delgadas, la profundidad de los agujeros, las roscas, los socavados, la lógica de los datums, la disponibilidad del material y la secuencia de acabado antes de programar. El propósito no es simplificar cada pieza. Es identificar las características cuyo costo o retraso es desproporcionado con respecto a su valor en el prototipo.
Las desviaciones temporales deben ser visibles. Si se agranda una esquina interna, se deja una superficie cosmética tal como se mecanizó o se sustituye un grado poco común, registre el cambio y su impacto en las pruebas. Un atajo no documentado puede perdurar en el CAD de producción o invalidar conclusiones posteriores.
Use Planificación de procesos CNC para conectar la geometría con las configuraciones en lugar de revisar dimensiones aisladas.
Defina la ruta de la pieza antes de prometer velocidad
Una placa simple puede necesitar una sola configuración de fresado; un eje puede corresponder a un torno; una pieza rotacional mixta puede favorecer el torneado-fresado; una carcasa de cinco caras puede justificar el trabajo multieje; un detalle endurecido puede necesitar EDM o rectificado. Elegir primero la máquina equivocada genera transferencias, colas y recuperaciones repetidas de datums.
La preparación del material y los procesos externos pertenecen a la ruta. El aserrado, el tratamiento térmico, el alivio de tensiones, el anodizado, el recubrimiento, la pasivación, el rectificado o la inspección especializada pueden regir el cronograma. Una promesa de “mecanizado en tres días” tiene poco valor si el material o el acabado añaden una semana sin resolver.
La inspección sigue a la pregunta de la prueba
 Inspeccione cada característica necesaria para la aceptación, pero no confunda un prototipo con un estudio de capacidad de producción. Un informe dimensional centrado en datums, ajustes, interfaces y características críticas para la prueba puede aportar más valor que un informe completo de geometría no funcional. Por el contrario, un prototipo destinado a trabajos regulatorios, de calificación o de liberación de producción puede necesitar registros formales y trazabilidad del material.
Acuerde el método de medición antes de cortar cuando el requisito dependa del estado libre, el estado restringido, la textura superficial, los calibres de roscas, la temperatura o la geometría de difícil acceso. El marco más amplio de Control de calidad CNC ayuda a alinear la evidencia con el riesgo.
Los cambios rápidos también necesitan control
Los programas de prototipos invitan al cambio, pero las revisiones verbales crean piezas incorrectas. Asigne una revisión a cada modelo y plano, registre las desviaciones aprobadas y evite que los archivos obsoletos permanezcan en los hilos de correo electrónico. Si el trabajo ya ha comenzado, el proveedor debe indicar qué se puede cambiar sin desechar el material ni reiniciar las operaciones.
Realice los cambios por lotes de forma deliberada. Cinco revisiones pequeñas emitidas por separado pueden generar más retraso que una revisión estructurada. Identifique los elementos de “debe cambiarse ahora”, “observar durante la prueba” y “producción futura” para que el aprendizaje urgente no quede enterrado bajo un refinamiento cosmético.
Mapa del flujo de trabajo de seis puertas
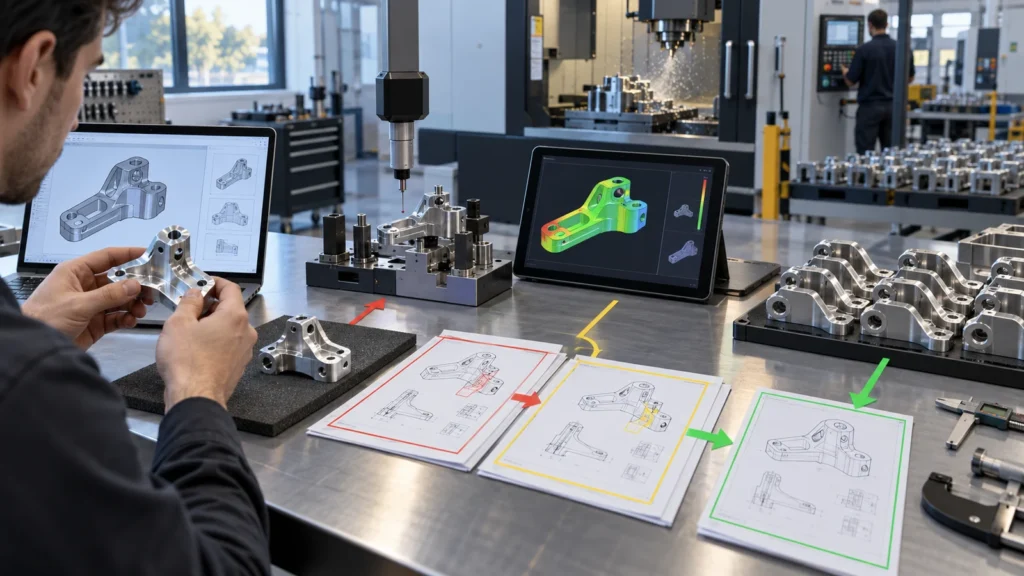
El flujo de trabajo es rápido porque las preguntas se responden una vez en la etapa correcta. Omitir una puerta de control generalmente traslada la pregunta a etapas posteriores, donde resolverla cuesta más.
Convertir el aprendizaje del prototipo en insumo para producción
Después de las pruebas, no archive únicamente las piezas y el CAD final. Registre qué tolerancias fueron importantes, qué características fueron difíciles, qué reveló la inspección, qué material y acabado se utilizaron y qué desviaciones temporales permanecen. Separe el fallo de diseño del fallo del proceso del prototipo.
Este registro se convierte en el primer insumo para mecanizado CNC de prototipos y producción. Ayuda a la siguiente fase a decidir si mantener el sistema de sujeción flexible, invertir en dispositivos de fijación, cambiar el material en bruto, optimizar las herramientas, revisar la inspección o seleccionar otro proceso de producción.
Preguntas frecuentes sobre prototipos rápidos
Solo en las características cuya tolerancia afecta la prueba o la decisión de producción. Aplicar los límites finales en todas partes puede añadir tiempo sin aportar evidencia.
¿Se puede omitir un plano cuando el CAD está completo?
El CAD define la forma, pero puede no definir datums, tolerancias, roscas, requisitos superficiales, acabado, condición del material y prioridades de inspección. Un plano controlado y conciso reduce la ambigüedad.
¿Cuál es el acabado aceptable más rápido?
Depende de lo que el acabado deba demostrar. El acabado tal como se mecaniza puede servir para pruebas de ajuste; las necesidades de apariencia, corrosión, desgaste, conductividad u ópticas pueden requerir el acabado previsto y su plazo adicional.
¿Cuántos prototipos se deben pedir?
Pida suficientes para ejecutar el plan de pruebas, tener en cuenta las pruebas destructivas y las necesidades de ensamblaje, y observar una variación significativa. La cantidad debe responder a las necesidades de evidencia, no a un número genérico de prototipos.