
Rattern beim Flachschleifen zeigt sich üblicherweise als wiederkehrendes Muster, Welligkeit oder periodische Oberflächenvariation, doch die Spur allein identifiziert nicht die Ursache. Schwingungen können über die Schleifscheibe, die Spindel, die Werkstückaufnahme, die Maschinenstruktur oder die Umgebung eingetragen werden; der Schleifprozess kann eine kleine Störung zudem verstärken. Diagnostizieren Sie es, indem Sie das Muster erfassen, prüfen, ob es sich mit der Scheiben- oder Werkstückdrehung wiederholt, und die letzte kontrollierte Änderung an Abrichten, Einrichtung oder Betriebsablauf überprüfen.
Dieser Artikel befasst sich mit dem Flachschleifen, bei dem ein flaches Werkstück und eine Schleifscheibe über eine definierte Kontaktzone zusammenwirken. Es unterscheidet sich von der Fehlersuche beim Spitzenlosschleifen: Stützgeometrie, Werkstückaufnahme und wahrscheinliche Signalwege sind nicht austauschbar.
Erfassen Sie die Spur, bevor Sie die Schleifscheibe anfassen
Beginnen Sie mit einem Foto und einer einfachen Aufzeichnung der geschliffenen Fläche. Notieren Sie die Richtung sichtbarer Spuren relativ zum Tischvorschub und zur Scheibendrehung, ob das Muster gleichmäßig oder lokal begrenzt ist und ob es sich nahe einer Kante, einem Schlitz oder einem dünnen Querschnitt verändert. Vergleichen Sie die Beobachtung mit dem zuletzt freigegebenen Teil und den Oberflächen- und Ebenheitsanforderungen der Zeichnung.
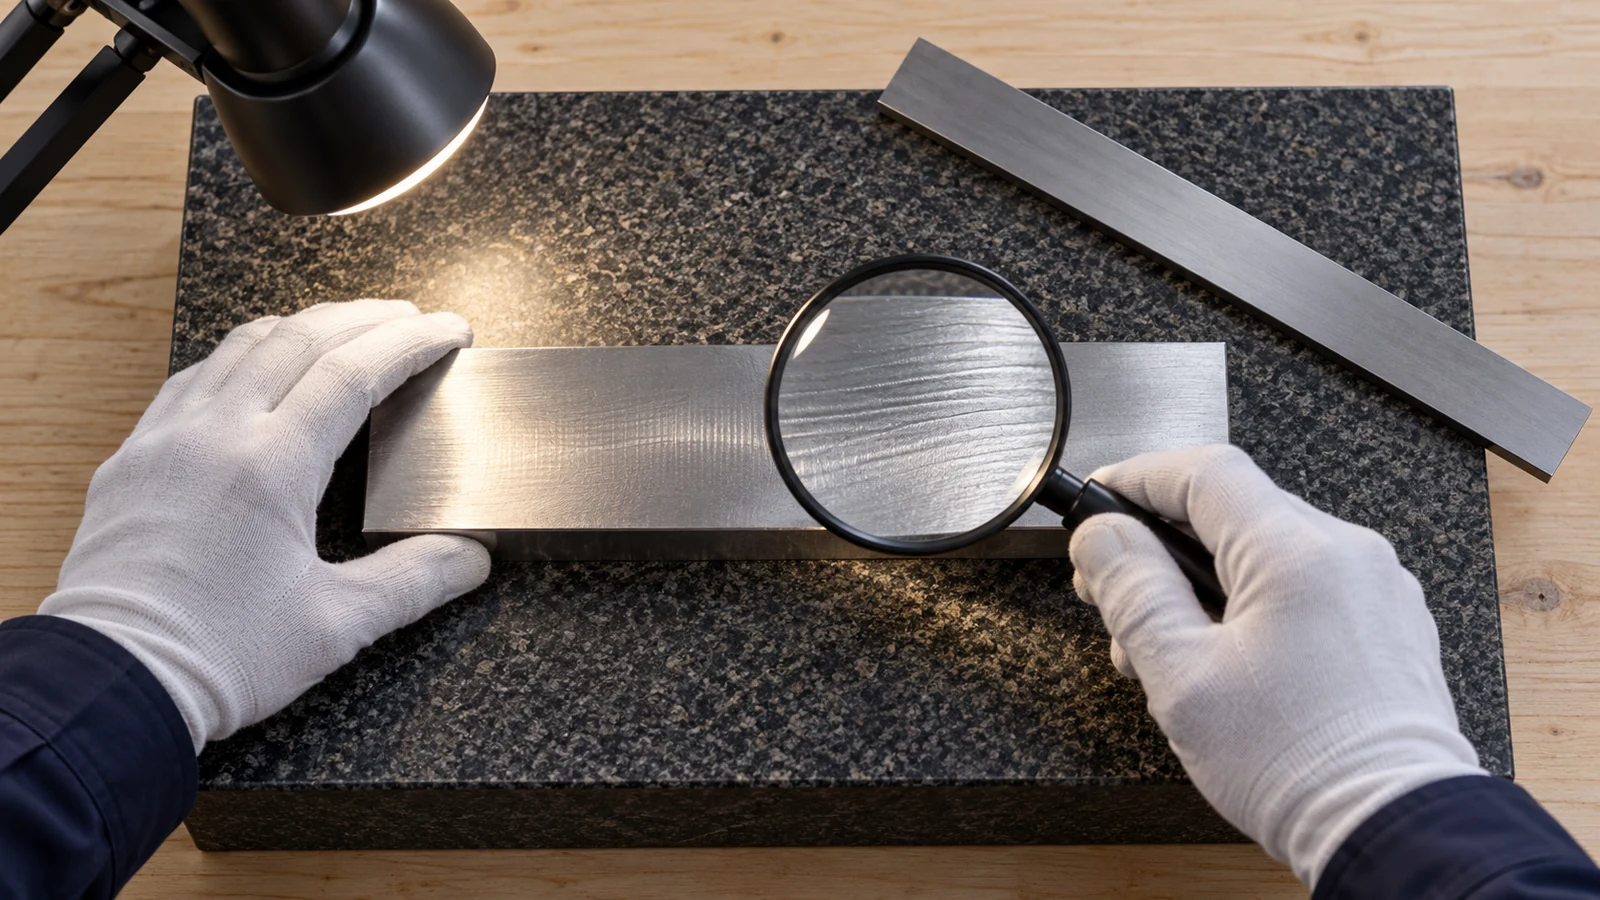
| Muster oder zeitlicher Verlauf | Erster zu prüfender Bereich | Was die Prüfung unterscheiden hilft |
|---|---|---|
| Regelmäßige Bänder über einen Großteil der Fläche | Scheibenwuchtung, Montage, Spindelzustand, Tisch- oder Umgebungsschwingungen | Periodische Anregung durch Maschine oder Schleifscheibe |
| Spuren werden nach dem Abrichten stärker | Abrichtzustand, Abrichteinrichtung, Schleifscheibenstirnfläche und nachfolgender Eingriff | Abrichtbedingte Oberflächen- oder Schwingungsänderung |
| Fehler konzentriert an einer dünnen Kante oder ungestützten Fläche | Magnetische oder mechanische Halterung, Auflage, lokale Steifigkeit | Werkstückbewegung oder -verformung |
| Oberfläche verändert sich allmählich während eines Laufs | Scheibenbeladung, Verschleiß, Kühlmittelzufuhr, Materialschwankung | Prozessdrift statt einer einzelnen Übergangserscheinung |
| Muster tritt auf, nachdem benachbarte Ausrüstung startet | Boden, Fundament, angrenzende Maschinen, Umhausung oder Kühlmittelsystem | Externe Schwingung dringt in den Aufbau ein |
Leiten Sie keine spezifische Frequenz oder Maschinenstörung aus dem visuellen Abstand ab, ohne eine Messmethode zu verwenden. Ein Oberflächenmuster kann durch Scheibendrehzahl, Tischbewegung, Werkstückbewegung, Abrichtmarken und Bildmaßstab beeinflusst werden. Wenn ein Schwingungsanalysator oder Beschleunigungsaufnehmer verwendet wird, dokumentieren Sie, wo er montiert ist und unter welcher Betriebsbedingung gemessen wird.
Prüfen Sie Schleifscheibe, Maschine und Werkstückaufnahme
Prüfen Sie zuerst die Schleifscheibe und ihre Montage. Stellen Sie sicher, dass die Scheibe für das Material und den Vorgang geeignet, korrekt montiert, in gutem Zustand und mit einem stabilen Verfahren abgerichtet ist. Beladung, Verglasung, ungleichmäßiger Verschleiß, Beschädigung oder Unrundheit können den Kontakt und die Kräfte verändern. Befolgen Sie die Sicherheitsanforderungen des Scheibenherstellers und die betrieblichen Verfahren; gehen Sie niemals davon aus, dass eine Abrichtanpassung allein deshalb sicher ist, weil sie das Aussehen verbessert.
Prüfen Sie als Nächstes den Maschinenweg. Vergewissern Sie sich, dass Schutzvorrichtungen, Vorrichtungen, Werkstückaufnahmen und Tischverfahrweg sicher sind. Achten Sie auf lockere Schnittstellen, Verunreinigungen auf der Magnetspannplatte oder dem Werkstück und auf ein Teil, das kippt oder über Schmutz hinweg aufliegt. Ein kleines Spanstück unter einem dünnen Werkstück kann dessen Auflage verändern. Bei flexiblen Werkstücken können Spann- oder Magnetkräfte auch ihre Form im freien Zustand verändern; eine Oberfläche, die im gespannten Zustand flach aussieht, kann sich nach dem Lösen bewegen.
Überprüfen Sie anschließend die Kühlmittel- und Spanführung. Die Zufuhr sollte die Kontaktzone gleichmäßig erreichen, und der Kühlmittelzustand sollte für den Prozess geeignet sein. Eine gestörte Strömung, ein verstopfter Filter oder eine Scheibenbeladung können das Schleifverhalten während des Laufs verändern. Diese Prüfungen sollten zusammen mit dem Oberflächenmuster dokumentiert werden, damit eine Korrektur mit einer beobachteten Ursache verknüpft werden kann.
Nutzen Sie das Abrichten als kontrollierten Test
Das Abrichten stellt die Schleifscheibenoberfläche wieder her oder konditioniert sie, sollte jedoch nicht als beliebige Einstellschraube verwendet werden. Erfassen Sie Abrichtertyp und -zustand, Einrichtung, Verfahrrichtung und die Abfolge zwischen Abrichten und Schleifen. Ändert sich das Rattermuster unmittelbar nach einem Abrichtvorgang, ist das ein nützlicher Hinweis; ist dies nicht der Fall, kann wiederholtes Abrichten Schleifscheiben- und Werkstückmaterial verbrauchen, ohne ein Problem bei der Montage, der Werkstückaufnahme oder den Umgebungsbedingungen zu beheben.
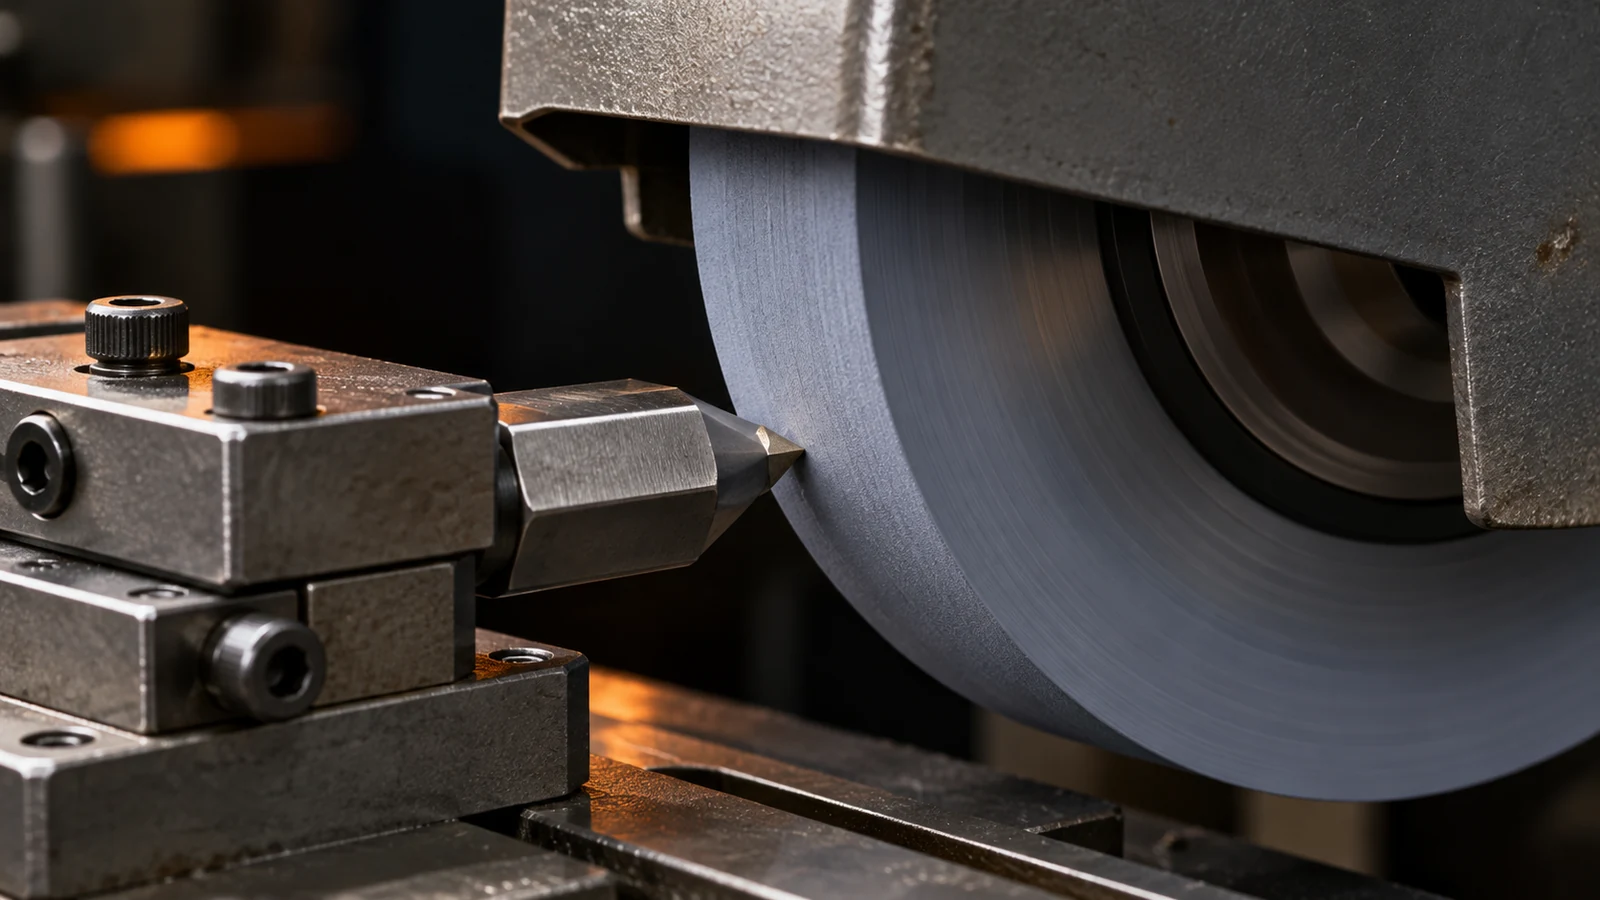
- Halten Sie Werkstück, Schleifscheibe, Kühlmittel und Schleifweg für den Vergleich konstant.
- Erfassen Sie die geschliffene Fläche und das relevante Maßergebnis, bevor Sie das Abrichtverfahren ändern.
- Ändern Sie eine Abrichtvariable innerhalb des freigegebenen Prozesses und prüfen Sie anschließend denselben Bereich.
- Prüfen Sie den Zustand der Schleifscheibe und die Werkstückauflage, wenn das Muster bestehen bleibt oder schnell zurückkehrt.
- Eskalieren Sie anhaltende Vibrationen zur Maschinen- oder Prozessdiagnose, anstatt sie mit undokumentierten Einstellungen zu kompensieren.
Flachschleifen ist ein Fertigungsverfahren für die Endbearbeitung, keine Garantie dafür, dass jede Geometrie oder jedes Material gleich reagiert. Für verwandten Prozesskontext siehe die Flachschleif-Kompetenz und Präzisionsschleifen-Übersicht. Der richtige Ansatz hängt vom Werkstück, dem Materialzustand, der Schleifscheibenspezifikation, der Maschine und dem Prüfplan ab.
Verknüpfen Sie die Oberfläche mit der Bauteilanforderung
Nicht jede sichtbare Welligkeit hat dieselbe funktionale Bedeutung. Eine geschliffene Bezugsfläche, Gleitfläche, Dichtfläche oder Lagerpassfläche kann eine definierte Oberflächentextur, Ebenheit, Parallelität oder Beziehung zu einem anderen Merkmal erfordern. Ein nicht funktionaler Bereich erfordert möglicherweise nicht dasselbe Maß an Kontrolle. Geben Sie die Anforderung in der Zeichnung oder Einkaufsspezifikation an und stellen Sie sicher, dass die zur Überprüfung verwendete Methode zum Merkmal passt.
Für die Lieferantenprüfung teilen Sie Zeichnungsrevision, Material- und Härtezustand, Aufmaß, geschliffene Flächen, Bezugssystem, Oberflächenanforderung und Stückzahl mit. Handelt es sich um ein Prozessproblem, geben Sie die Lage des Musters, den Zeitpunkt des ersten Auftretens und etwaige kürzliche Änderungen an Schleifscheibe oder Einrichtung an. Diese Informationen ermöglichen die Ursachenverfolgung, ohne eine universelle Schleifscheibenspezifikation, einen Abrichtwert oder eine Tischgeschwindigkeit zu versprechen.
Häufig gestellte Fragen
Entfernt Abrichten immer Ratterschwingungen beim Flachschleifen?
Nein. Abrichten kann helfen, wenn der Zustand der Schleifscheibe oder der Abrichtprozess beteiligt ist. Es behebt jedoch keine lockere Einrichtung, Werkstückbewegung, Spindelprobleme oder von benachbarten Geräten übertragene Schwingungen.
Können Rattermarken mit Schleifbrand verwechselt werden?
Ja, visuelle Defekte können sich überlagern, aber Rattern ist ein vibrationsbedingtes Muster, während Brand thermische Schäden umfasst. Eine ordnungsgemäße Bewertung kann eine Oberflächenprüfung und bei kritischen Teilen eine geeignete Methode zur Beurteilung der Materialintegrität erfordern.
Sollte der Lieferant eine universelle Ratterschwelle festlegen?
Nein. Die Abnahme sollte an die funktionale Anforderung der Zeichnung, die Oberflächenspezifikation und die Prüfmethode gebunden sein. Eine vage visuelle Grenze kann zu unterschiedlichen Auslegungen durch Lieferant und Käufer führen.