
Совмещение отверстий корпуса насоса должно задаваться исходя из вала и компоновки подшипников, которые должен поддерживать корпус, а не из той наружной поверхности, которую проще всего измерить. На чертеже должно быть показано, как посадочные места подшипников, отверстия под уплотнения, установочные поверхности и элементы, связанные с рабочим колесом, соотносятся с функциональной осью, и применяются ли требования приёмки к отдельному корпусу или к собранному состоянию. Отверстие может соответствовать предельному значению диаметра, но при этом быть смещённым от оси или расположенным под неправильным углом. Сначала определите взаимосвязь, затем выберите последовательность механической обработки и контроля, позволяющую её проверить.
Проследите вращающийся узел через корпус
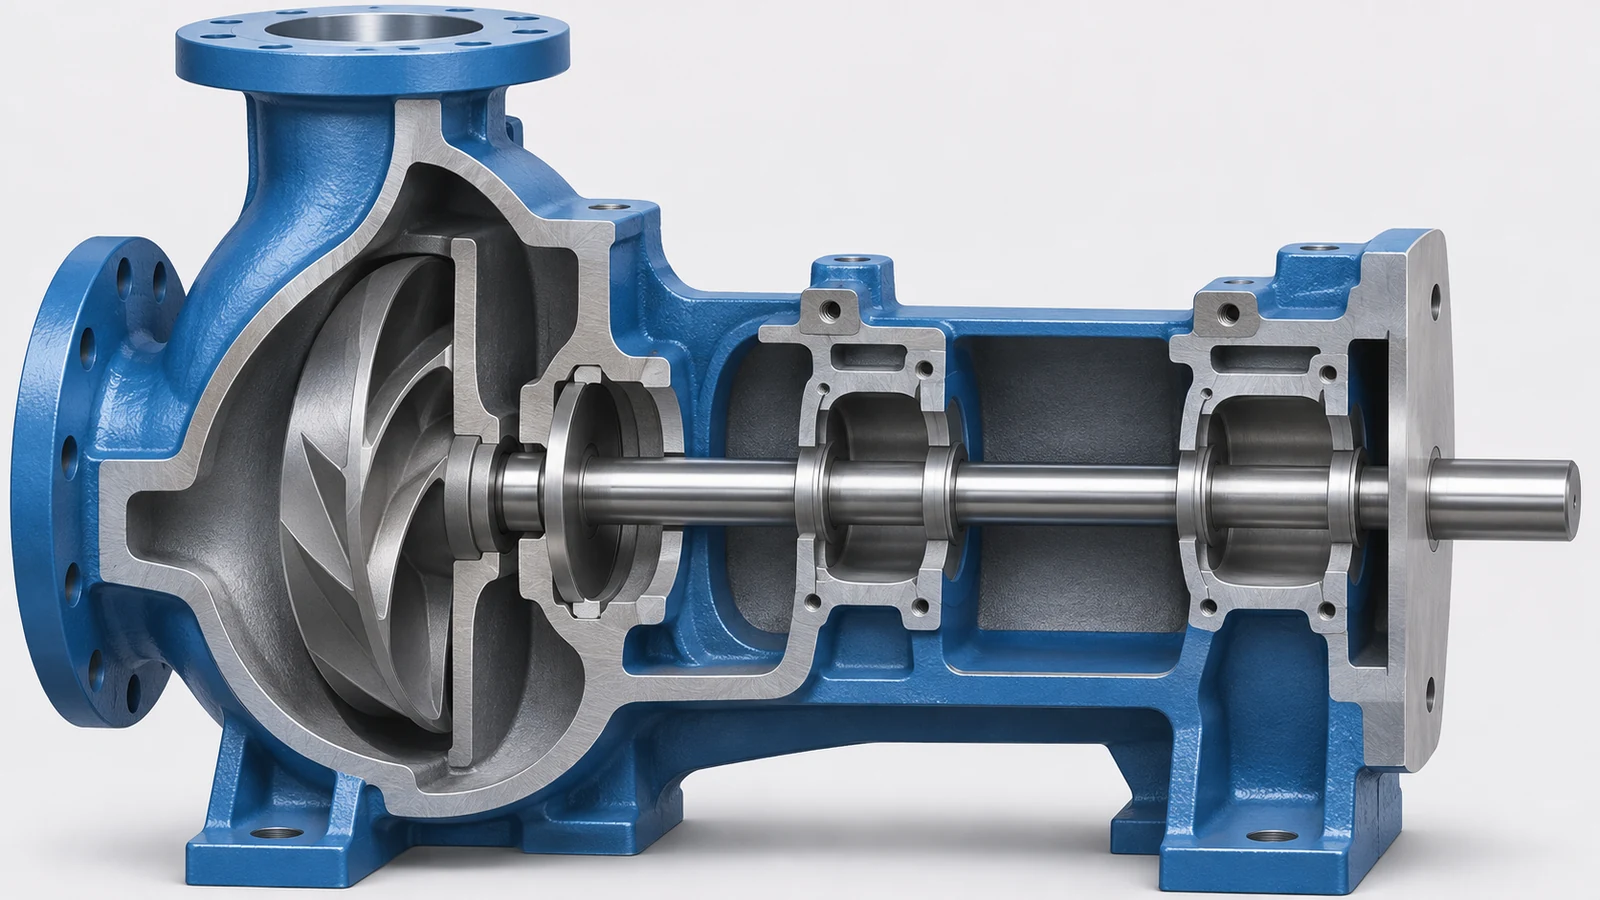
Начните с механической цепи: вал, подшипники, уплотнения, установочные поверхности корпуса и сопряжение с рабочим колесом. Определите, какие отверстия корпуса поддерживают вал, какие поверхности позиционируют детали подшипников или уплотнений и какие элементы управляют осевым положением. Рабочее колесо установлено на валу, поэтому его рабочее положение зависит от всей цепи, а не от одного изолированного размера полости.
Отделяйте радиальное совмещение от осевого расположения. Отверстие под подшипник может задавать ось вращения, тогда как буртик или поверхность крышки управляет набором размеров вдоль этой оси. Посадочное место уплотнения может требовать обеих взаимосвязей. Избегайте общей примечания, подразумевающего, что все отверстия, цековки и карманы имеют одинаковый контроль.
Стройте базы вокруг оси опираемого вала
Используйте базы, представляющие установленный корпус. Монтажная поверхность или плоскость разъёма может задавать ориентацию; посадочное место подшипника может задавать ось; расположение болтов или штифтов может задавать угловое положение и положение при сборке. Выбирайте первичную базу от интерфейса станка, а не от декоративной стенки или необработанной поверхности отливки, если только эта поверхность действительно не позиционирует деталь.
Для нескольких посадочных мест подшипников определите соосность или взаимосвязи осей так, чтобы их можно было интерпретировать и измерять в заданном условии. Если в конструкции используется картридж, вкладыш или сменная вставка, уточните, применяется ли база к посадочному месту корпуса, установленной вставке или окончательной оси подшипника. Посадка и сборка могут смещать или деформировать опираемый элемент, поэтому основа контроля имеет значение.
Страница сайта 5-осевая обработка рабочего колеса страница охватывает сопряжения связанных компонентов; данная статья ограничена геометрией корпуса и её определением для контроля.
Обрабатывайте связанные посадочные места в контролируемой последовательности
Спланируйте, как заготовка будет позиционирована до начала резания. Черновая обработка, снятие напряжений, чистовая обработка и снятие детали могут изменить форму отливки или тонкостенного корпуса. Чистовая обработка связанных отверстий за один установ может сохранить их взаимосвязь; если передача необходима, метод позиционирования должен заново установить те же функциональные базы. Практичный план совмещения отверстий корпуса насоса сохраняет эти функциональные взаимосвязи через выбранный установ и подтверждает их после любой операции, способной снять напряжения отливки.
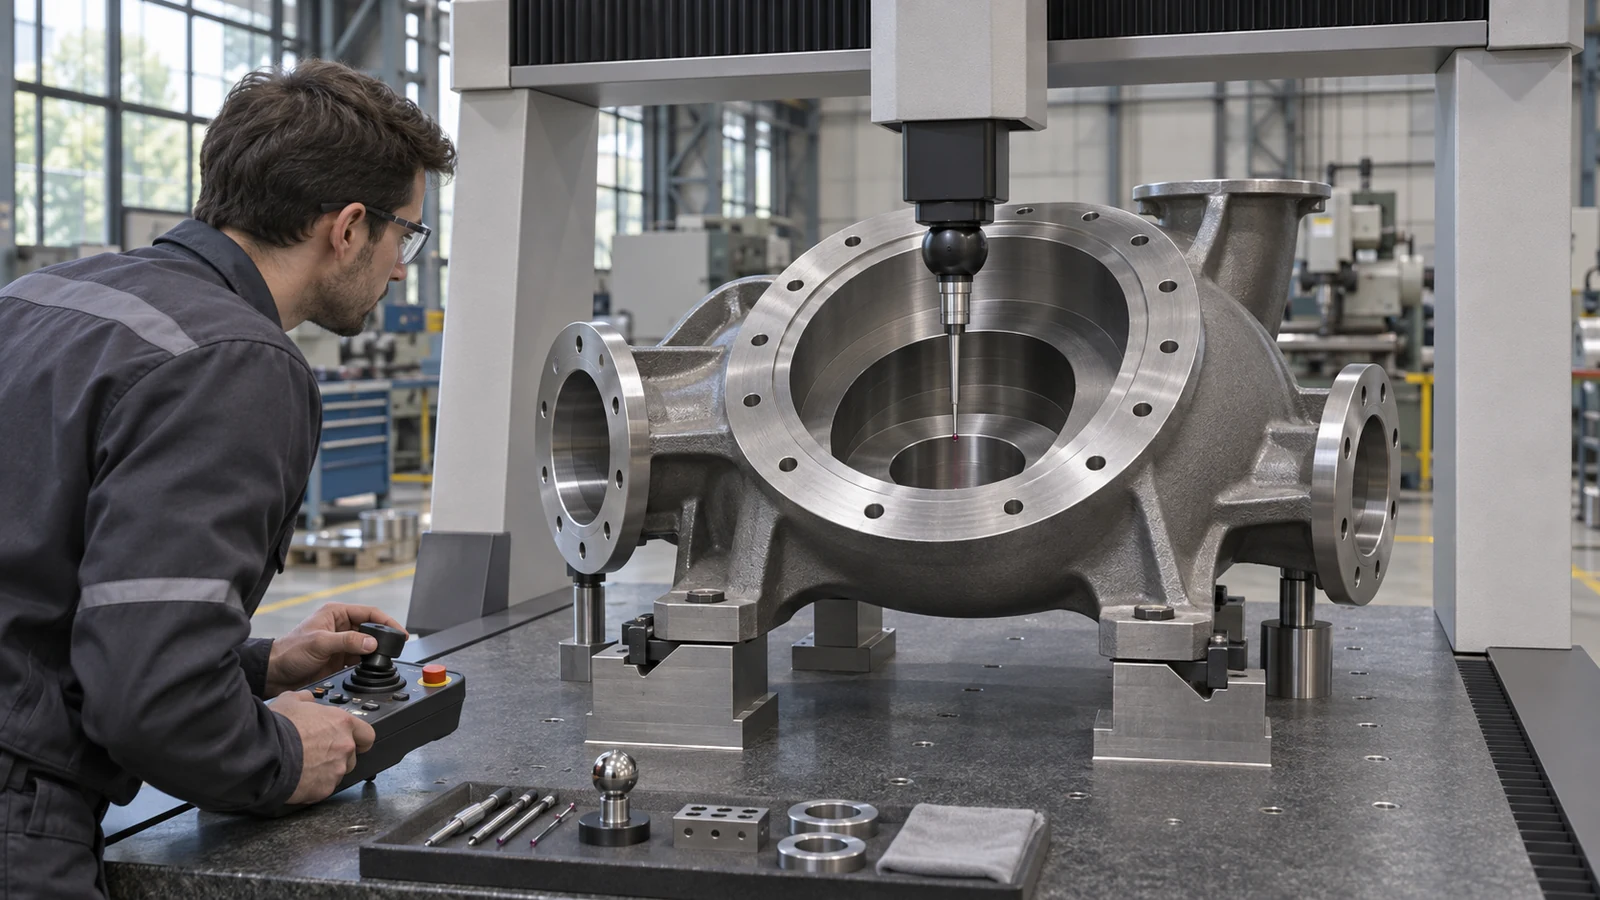
Зажим является частью определения процесса. Корпус может деформироваться при опоре на неровную поверхность или при затяжке в нескольких точках. Если после освобождения он возвращается в исходное положение, размеры, снятые в зажатом состоянии, могут не отражать свободное или установленное состояние. Определите, какое состояние имеет значение, и используйте контрольно-измерительную оснастку, которая воспроизводит его без приложения непредусмотренного усилия.
Доступность для механической обработки также влияет на последовательность операций. Глубокое посадочное место подшипника, расточка под уплотнение и полость рабочего колеса могут требовать различного доступа инструмента или ориентации. Цель не в том, чтобы загнать все элементы в одну установку, а в том, чтобы предотвратить смещение баз, когда функциональная ось передаётся между операциями.
Измеряйте больше, чем диаметр отверстия
Полная проверка может включать размер отверстия, форму там, где она задана, положение оси, угловое соотношение, положение буртика и расстояние между сопрягаемыми поверхностями. Какие характеристики применяются, зависит от конструкции. Калибр-пробка или пневматический калибр может проверить размер, но может не установить соотношение с другим отверстием или торцом. Координатный контроль может оценить несколько соотношений, если деталь выставлена по правильной базе и измерение достигает соответствующих глубин.
| Элемент | Намерение чертежа требует уточнения | Вопрос контроля |
|---|---|---|
| Посадочное место подшипника | Посадка, ось и базовое состояние | Проверяется ли размер отдельно от положения оси? |
| Отверстие или торец под уплотнение | Совмещение и осевое посадочное место | Связано ли измерение с осью опорного вала? |
| Крышка или разъёмная плоскость | Состояние стыка, штифты и крепёж | Проверяется ли корпус в свободном или собранном состоянии? |
| Посадочный поясок под рабочее колесо | Осевое положение и соотношение биения | Отражает ли схема установки собранный пакет? |
Не следует превращать системное требование в произвольно завышенный допуск на каждый элемент. Конструктор должен определить размеры, которые управляют посадкой, функцией уплотнения, зазором ротора или сборкой, а затем назначить им измеримые пределы.
Отделяйте совмещение от квалификации насоса
Правильные соотношения отверстий обеспечивают сборку, но не подтверждают гидравлические характеристики, герметичность, вибрацию, КПД или пригодность материала. Эти результаты зависят от конструкции рабочего колеса, зазоров, балансировки, подшипников, уплотнений, рабочей жидкости, частоты вращения и условий испытаний. Укажите, кто отвечает за каждое приёмочное испытание и какие записи требуются. Отчёт о контроле на станке с ЧПУ документирует заданную геометрию; его не следует представлять как испытание характеристик насоса, если ответственная сторона не проводила это испытание.
Отличайте проблему выравнивания при изготовлении от износа или повреждения при сборке, обнаруженных при эксплуатации. Для решений о ремонте требуются модель насоса, чертёж, состояние и пределы OEM. Это руководство по чертежам и планированию механической обработки, а не процедура ремонта или универсальная таблица допусков.
Дайте поставщику пригодное для использования определение контроля
Укажите текущую модель и ревизию корпуса, схему баз, интерфейсы подшипников и уплотнений, назначение посадок, условие сборки, критические соотношения осей, требования к чистоте поверхности и записи контроля. Определите, поставляются ли вставки, гильзы или подшипники вместе с корпусом и кто их устанавливает. Если контроль выполняется с установленной крышкой или разъёмным корпусом, определите крепёж, последовательность и состояние, обеспечивающие воспроизводимость результата.
Перед выпуском проверьте каждое обозначение на соответствие предполагаемому измерению. Если элемент недоступен для прямого зондирования, согласуйте калибр или приспособление и передачу баз до начала производства. Чёткий чертёж помогает планировать маршрут; чёткий план приёмки помогает отличить реальную проблему выравнивания от различия в схеме измерения. Заключительная проверка выравнивания отверстий корпуса насоса должна подтвердить, что каждое обозначение и метод измерения описывают одно и то же состояние — собранное или свободное.
Для общего контекста механической обработки компонентов см. раздел сайта фрезерование с ЧПУ страница. Фактический объём работ и приёмка остаются специфичными для чертежа.