
Die Ausrichtung der Bohrungen im Pumpengehäuse sollte anhand der Welle und der Lageranordnung festgelegt werden, die das Gehäuse aufnehmen muss, und nicht anhand der Außenfläche, die am einfachsten zu messen ist. Die Zeichnung muss zeigen, wie Lagersitze, Dichtungsbohrungen, Zentrierflächen und laufradbezogene Merkmale zu einer funktionalen Achse in Beziehung stehen, und ob die Abnahme für ein loses Gehäuse oder für einen montierten Zustand gilt. Eine Bohrung kann ihr Durchmessergrenzmaß einhalten und dennoch außerhalb der Achse oder im falschen Winkel liegen. Definieren Sie zuerst die Beziehung und wählen Sie dann eine Bearbeitungs- und Prüfreihenfolge, mit der sie geprüft werden kann.
Die rotierende Baugruppe durch das Gehäuse nachvollziehen
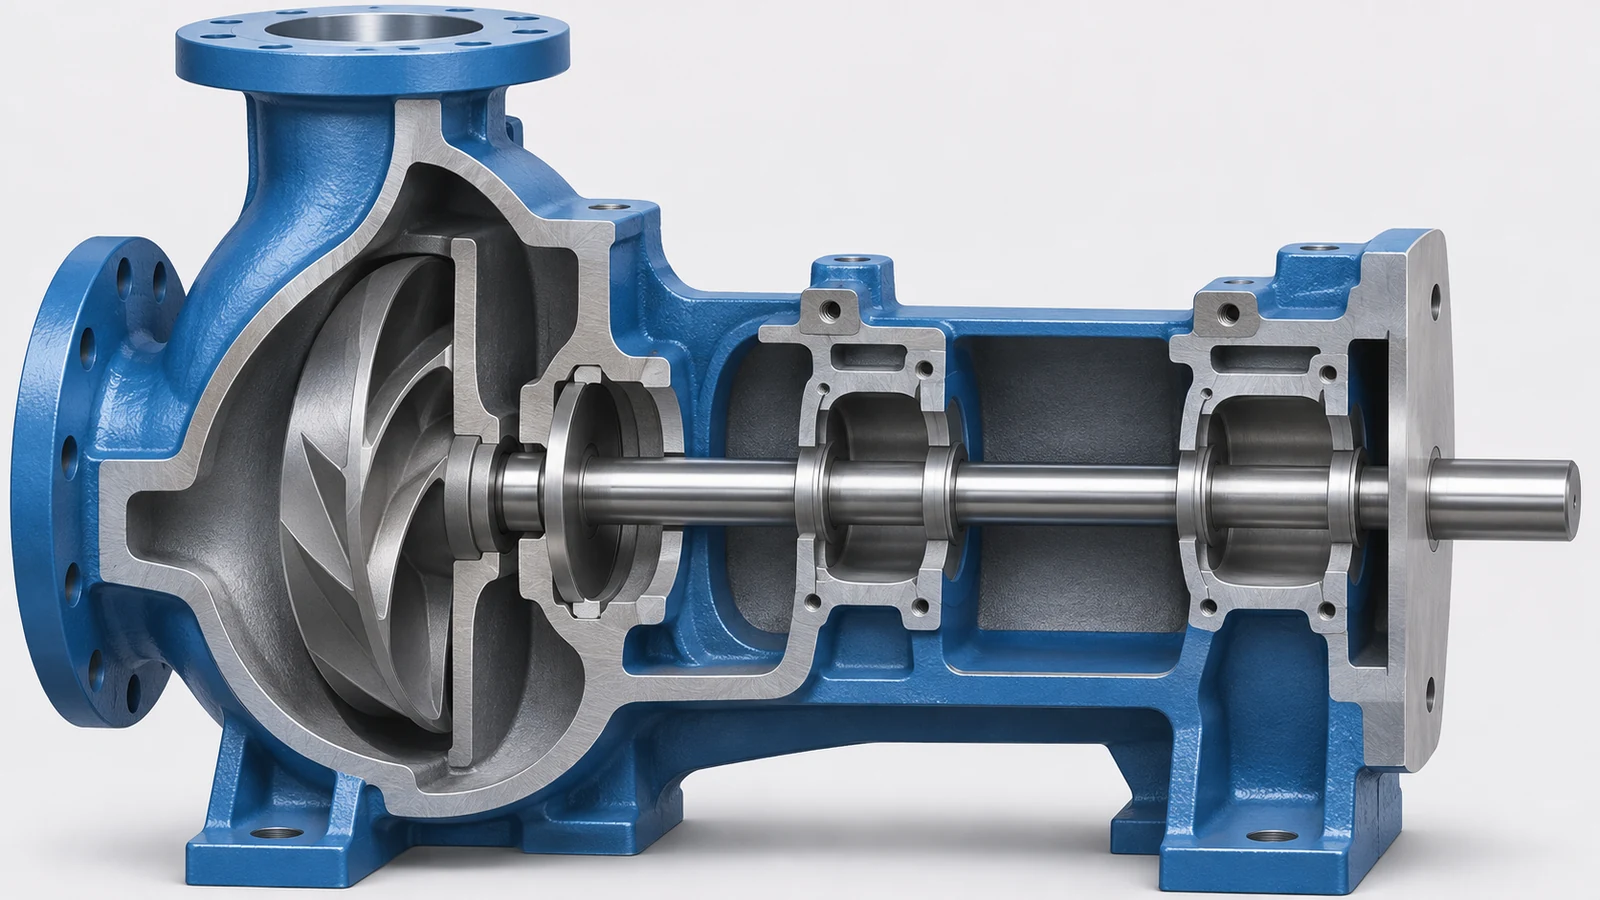
Beginnen Sie mit der mechanischen Kette: Welle, Lager, Dichtungen, Gehäusezentrierungen und die Laufradschnittstelle. Identifizieren Sie, welche Gehäusebohrungen die Welle aufnehmen, welche Flächen Lager- oder Dichtungskomponenten positionieren und welche Merkmale die axiale Position steuern. Das Laufrad ist auf der Welle montiert, daher hängt seine Arbeitsposition von der gesamten Kette ab und nicht von einem einzelnen isolierten Hohlraummaß.
Trennen Sie die radiale Ausrichtung von der axialen Positionierung. Eine Lagerbohrung kann die Drehachse festlegen, während eine Schulter- oder Deckelfläche den Stapel entlang dieser Achse steuert. Ein Dichtungssitz kann beide Beziehungen erfordern. Vermeiden Sie eine pauschale Anmerkung, die impliziert, dass alle Bohrungen, Senkungen und Taschen derselben Steuerung unterliegen.
Bezüge um die gelagerte Wellenachse aufbauen
Verwenden Sie Bezugsmerkmale, die das eingebaute Gehäuse repräsentieren. Eine Montagefläche oder Trennfuge kann die Orientierung festlegen; ein Lagersitz kann die Achse festlegen; ein Lochbild oder ein Passstift kann die Verdrehsicherung und die Montageposition bestimmen. Wählen Sie die Primärreferenz aus der Maschinenschnittstelle, nicht aus einer kosmetischen Wand oder einer unbearbeiteten Gussfläche, es sei denn, diese Fläche positioniert das Teil tatsächlich.
Definieren Sie für mehrere Lagersitze Koaxialitäts- oder Achsbeziehungen, sodass sie unter der festgelegten Bedingung interpretiert und gemessen werden können. Wenn das Design eine Patrone, eine Laufbuchse oder einen austauschbaren Einsatz verwendet, klären Sie, ob der Bezug für den Gehäusesitz, den eingebauten Einsatz oder die endgültige Lagerachse gilt. Passung und Montage können das aufgenommene Merkmal verschieben oder verformen, daher ist die Prüfgrundlage entscheidend.
Die Seite der Website 5-Achsen-Laufradbearbeitung Die Seite behandelt verwandte Komponentenschnittstellen; dieser Artikel beschränkt sich auf die Gehäusegeometrie und ihre Prüfdefinition.
Zugehörige Sitze in einer kontrollierten Reihenfolge bearbeiten
Planen Sie, wie das Werkstück vor dem Schneidbeginn positioniert wird. Schruppen, Spannungsabbau, Schlichten und Entnehmen des Teils können die Form eines Gussteils oder eines dünnwandigen Gehäuses verändern. Das Schlichten zusammengehöriger Bohrungen in einer Aufspannung kann ihre Beziehung erhalten; wenn ein Umspannen erforderlich ist, sollte die Positionierungsmethode dieselben funktionalen Bezüge wiederherstellen. Ein praktikabler Plan für die Ausrichtung der Bohrungen im Pumpengehäuse erhält diese funktionalen Beziehungen durch die gewählte Aufspannung hindurch und bestätigt sie nach jedem Vorgang, der Gussspannungen freisetzen kann.
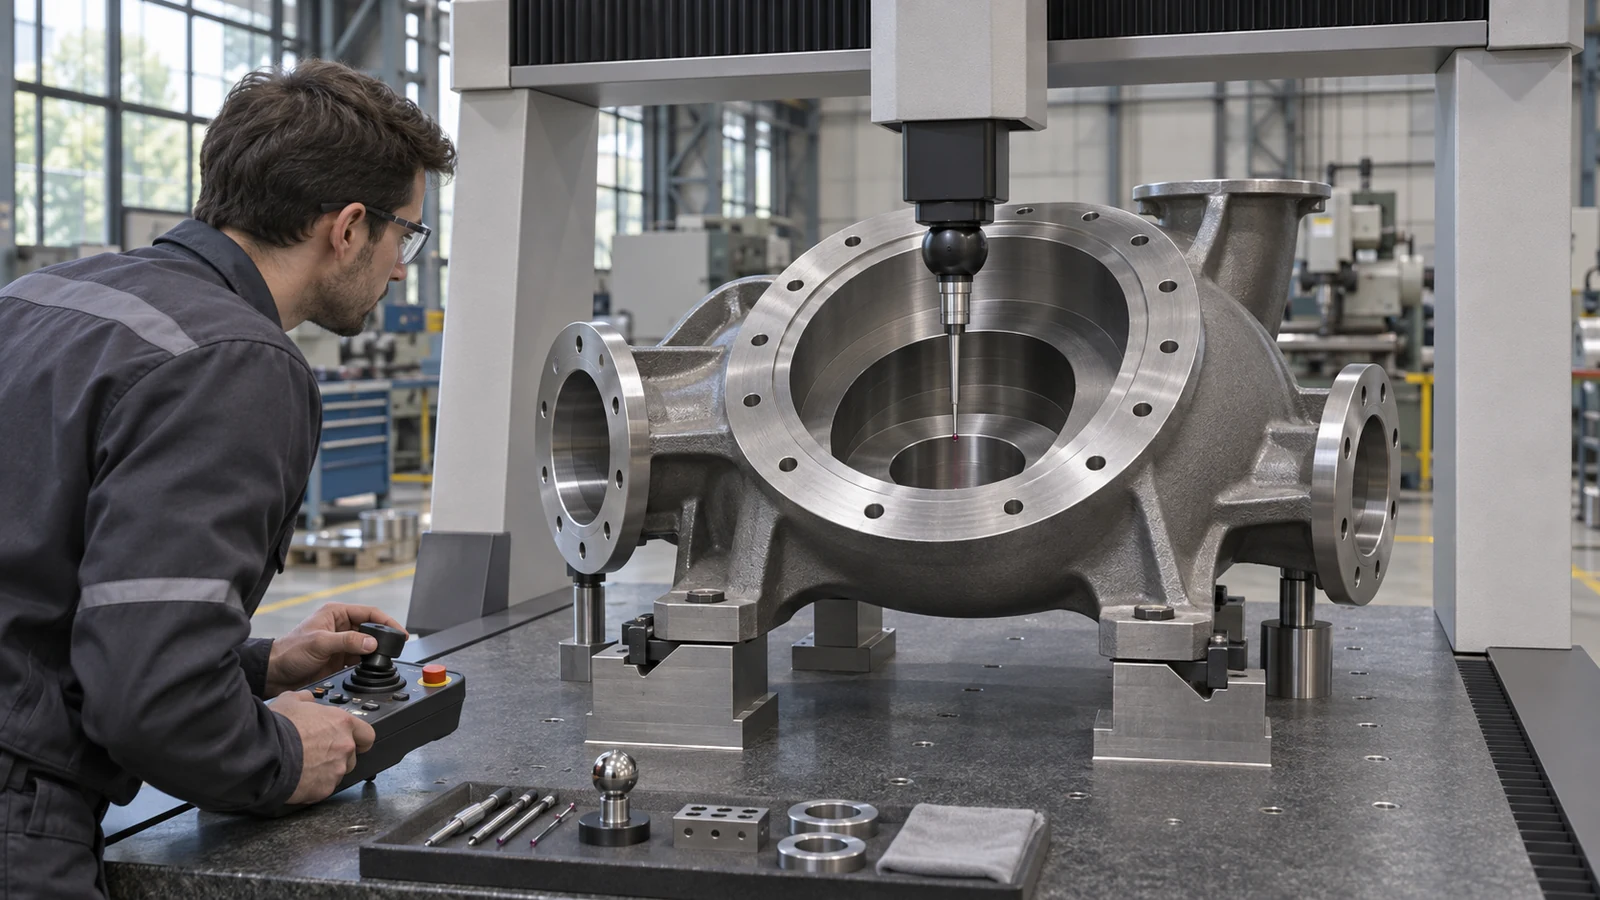
Das Spannen ist Teil der Prozessdefinition. Ein Gehäuse kann sich gegen eine unebene Auflage verformen oder wenn es an wenigen Punkten angezogen wird. Wenn es nach dem Lösen zurückfedert, können die im gespannten Zustand gemessenen Maße den freien oder eingebauten Zustand möglicherweise nicht vorhersagen. Identifizieren Sie die Bedingung, die zählt, und verwenden Sie eine Prüfvorrichtung, die diese reproduziert, ohne unbeabsichtigte Kräfte aufzubringen.
Die Bearbeitungszugänglichkeit beeinflusst auch die Abfolge. Ein tiefer Lagersitz, eine Dichtungs-Senkbohrung und ein Laufradhohlraum können unterschiedliche Werkzeugzugänge oder Ausrichtungen erfordern. Das Ziel ist nicht, jedes Merkmal in eine einzige Aufspannung zu zwingen, sondern eine Bezugsdrift zu verhindern, wenn die Funktionsachse zwischen den Arbeitsgängen übertragen wird.
Mehr als den Bohrungsdurchmesser messen
Eine vollständige Prüfung kann Bohrungsgröße, Form sofern spezifiziert, Achslage, Winkelbeziehung, Bundposition und Abstand zwischen Schnittstellen umfassen. Welche Merkmale zutreffen, hängt vom Design ab. Ein Messdorn oder Luftmessgerät kann die Größe erfassen, aber möglicherweise keine Beziehung zu einer anderen Bohrung oder Fläche herstellen. Eine koordinatenbasierte Prüfung kann mehrere Beziehungen bewerten, wenn das Teil auf das korrekte Bezugssystem ausgerichtet ist und die Messung die relevanten Tiefen erreicht.
| Merkmal | Zeichnungsabsicht klären | Prüffrage |
|---|---|---|
| Lagersitz | Passung, Achse und Referenzbedingung | Wird die Größe getrennt von der Achslage geprüft? |
| Dichtungsbohrung oder -fläche | Ausrichtung und axialer Sitz | Bezieht die Messung dies auf die gelagerte Wellenachse? |
| Deckel- oder Trennschnittstelle | Fügebedingung, Passstifte und Befestigungselemente | Wird das Gehäuse lose oder montiert geprüft? |
| Laufradbezogener Ansatz | Axialposition und Rundlaufbeziehung | Repräsentiert die Aufspannung den montierten Stapel? |
Konvertieren Sie eine Systemanforderung nicht in eine willkürlich enge Toleranz für jedes Merkmal. Der Konstrukteur sollte die Maße identifizieren, die Passung, Dichtfunktion, Rotorspiel oder Montage steuern, und ihnen dann messbare Grenzwerte zuweisen.
Ausrichtung getrennt von der Pumpenqualifizierung halten
Korrekte Bohrungsbeziehungen unterstützen die Montage, bescheinigen jedoch keine hydraulische Leistung, Dichtheit, Schwingungsarmut, Effizienz oder Materialeignung. Diese Ergebnisse hängen von Laufradkonstruktion, Spalten, Auswuchtung, Lagern, Dichtungen, Betriebsmedium, Drehzahl und Prüfbedingungen ab. Legen Sie fest, wer für jede Abnahmeprüfung verantwortlich ist und welche Aufzeichnungen erforderlich sind. Ein CNC-Prüfbericht dokumentiert die spezifizierte Geometrie; er darf nicht als Pumpenleistungsprüfung dargestellt werden, es sei denn, die verantwortliche Stelle hat diese Prüfung durchgeführt.
Unterscheiden Sie ein Fertigungsausrichtungsproblem von Verschleiß oder Montageschäden, die im Betrieb festgestellt werden. Reparaturentscheidungen erfordern das Pumpenmodell, die Zeichnung, den Zustand und die OEM-Grenzwerte. Dies ist ein Leitfaden für Zeichnung und Fertigungsplanung, kein Reparaturverfahren oder allgemeingültiger Toleranzplan.
Dem Lieferanten eine nutzbare Prüfdefinition geben
Geben Sie das aktuelle Gehäusemodell und die Revision, das Bezugssystem, die Lager- und Dichtungsschnittstellen, die Passungsabsicht, den Montagezustand, die kritischen Achsbeziehungen, die Oberflächenanforderungen und die Prüfaufzeichnungen an. Geben Sie an, ob Einsätze, Buchsen oder Lager mit dem Gehäuse geliefert werden und wer sie einbaut. Wenn die Prüfung mit montiertem Deckel oder geteiltem Gehäuse erfolgt, definieren Sie die Befestigungselemente, die Reihenfolge und den Zustand, die das Ergebnis reproduzierbar machen.
Prüfen Sie vor der Freigabe jede Beschriftung im Hinblick auf die beabsichtigte Messung. Wenn ein Merkmal für die direkte Antastung nicht zugänglich ist, vereinbaren Sie vor der Produktion die Lehre oder Vorrichtung und deren Bezugsübertragung. Eine klare Zeichnung hilft bei der Arbeitsplanung; ein klarer Abnahmeplan hilft, ein echtes Ausrichtungsproblem von einer abweichenden Messanordnung zu unterscheiden. Die abschließende Prüfung der Bohrungsausrichtung des Pumpengehäuses sollte bestätigen, dass jede Beschriftung und jede Messmethode denselben montierten oder freien Zustand beschreiben.
Für den allgemeinen Kontext der Bauteilbearbeitung siehe die CNC-Fräsen Seite der Website. Der tatsächliche Umfang und die Abnahme bleiben zeichnungsspezifisch.