
優れたブリッジは、最終プロセスとのコストや品質のギャップを隠すことなく、スケジュールを確保する。本ガイドでは、ブリッジ machining を、参入基準、運用管理、および終了計画を備えた期間限定の供給プログラムとして扱う。.
ブリッジが正当化される場合
 一般的なトリガーには、金型やダイの遅延、需要予測の不確実性、早期の顧客需要、サプライヤー移管、認証ビルド、フィールド試験、治具の修理、または出荷可能なほど安定しているが恒久的な治具には十分安定していない設計などがある。CNCは、専用の成形プロセスを待つことなく、生産グレードの素材から部品を製作できる。
ブリッジは、スケジュール保護の価値がその高い反復コストを上回り、かつ machined 部品が必要な製品要件を満たせる場合に正当化される。未解決の安全、検証、または規制上の義務を回避するために使用すべきではない。.
最終プロセスとの同等性をマッピングする
 すべての特性を列挙し、ブリッジ部品を同等、保守的、非同等、または該当なしに分類する。形状は一致しても、材料状態、壁構造、表面、残留応力、または外観の詳細が異なる場合がある。ビレット加工のハウジングはダイカストのポロシティを再現しない。機械加工のプラスチック部品は成形収縮や繊維配向を再現しない。.
このマップにより、ブリッジの証拠がその有効性を超えて再利用されることを防ぎ、営業、品質、エンジニアリングに一時的な差異について共通の説明を提供します。.
キャパシティクロックに基づく計画
 ブリッジ需要は多くの場合、予想よりも速く増加します。複数の需要レベルで、週次の機械稼働時間、段取り、材料の入手可能性、外注工程、検査、梱包、スクラップをモデル化します。最初のボトルネックと、追加の治具、機械、またはサプライヤーの承認が必要となる最新の日付を特定します。
試作サプライヤが他の作業を混乱させることなく、量産の継続的なボリュームを吸収できると仮定しないでください。確保済みキャパシティ、リリースのケイデンス、フリーズウィンドウ、特急ルール、予測の更新について合意します。サージ計画には、治具の複製、ファミリー段取り、代替在庫、または認定済みのバックアップ供給元を含めることができます。
ブリッジには実用的な最大レートと、ルートを見直すための商業的なトリガーが必要です。そうでなければ、一時的な供給が恒久的な緊急事態になり得ます。.
製品ステータスと証拠の管理
 ブリッジ部品には明確なリビジョンとプロセスの識別が必要です。最終量産部品と混在する可能性がある場合は、ラベリング、ロットコード、梱包、またはシリアル管理を用いてステータスを維持します。ブリッジ部品が販売、社内組み立て、試験、特定顧客、または期間限定のいずれに対して承認されているかを定義します。
検査は用途に適合させるべきです。プロセスが一時的であっても、重要特性、材料記録、仕上げ、初品承認、ロットリリースが必要となる場合があります。 品質システム は、特別採用、逸脱、および図面への完全準拠を区別すべきです。.
ブリッジからの不適合データは価値がありますが、文脈の中で解釈してください。問題の中には製品設計リスクを明らかにするものもあれば、機械加工に固有のもので、ツーリングが立ち上がると消える—あるいは異なるリスクに置き換わる—ものもあります。.
緊急の変更と最終ツーリングを分離する
 CNCはリビジョンを迅速に実装できるため、ツーリングが別のベースラインに従う中でブリッジ部品を変更したくなります。管理された2つの変更レーンを作成します。1つは即時のブリッジ供給用、もう1つは最終プロセス用です。すべての変更は、両方のルートに影響するのか、片方のルートのみか、または等価性マップに影響するのかを明記すべきです。
製品エンジニアリング、CNCサプライヤ、ツーリングサプライヤ、品質、調達の間で定期的な整合レビューを実施します。マスターリビジョンを確認し、DFMレビューなしに一時的な機械加工上の都合が最終設計に入り込むことを防ぎます。.
ブリッジをリスク保護として価格設定する
 ブリッジ部品は最終量産よりも単価が高くなる場合がありますが、その価値には立ち上げ遅延の回避、収益の実現、現場での学習の支援、組み立てスケジュールの保護が含まれます。これらの便益を、機械加工、材料、特急キャパシティ、検査、一時的な梱包のコストと比較します。
累積のブリッジ支出をツーリングの進捗と需要に対して追跡します。ブリッジが延長される場合は、治具投資、バッチ変更、DFM改善、代替在庫、または改訂された長期プロセスを検討します。 CNC加工コスト モデルには、繰り返しの段取りとスケジュールの変動性のコストを含めるべきです。.
ブリッジの経済性を最終部品価格の中に隠さないでください。可視化された台帳は、経営陣がツーリングの加速、再設計、別ルートの認定、またはCNCを意図的に量産として維持するかを判断するのに役立ちます。.
最初の注文の前に出口を設計する
終了イベントを定義します。承認済み工具サンプル、能力の証拠、顧客の承認、規制上の完了、または安定した生産能力です。最後のブリッジ購入日、オーバーラップ数量、最終工程のランプアップ、および残存在庫、治具、未処理注文の処分を設定します。.
工具承認と生産準備が同じ日ではないため、オーバーラップを計画します。管理されたバッファは、新しいルートが歩留まりを証明する間、立ち上げを保護できます。ただし、最終工程の調整後に陳腐化する可能性のある過剰在庫は避けてください。.
ブリッジプログラム、検査結果、逸脱、教訓をアーカイブします。これらは後でサービス部品や緊急供給を支える可能性がありますが、再開には改訂と材料レビューを必要とすべきです。.
ブリッジ生産管理室
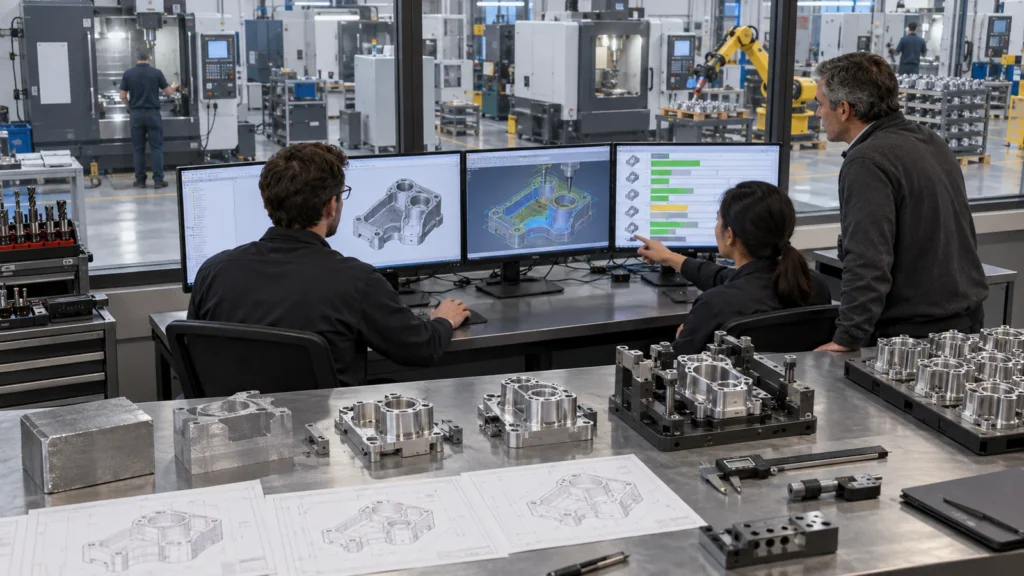
このビューはブリッジをその目的に結び付けます。また、一時供給を親の CNC試作と生産 戦略に接続し、管理されない生産へと漂流するのを防ぎます。.
ブリッジ供給FAQ

製品、品質、規制、および顧客の要件が許容する場合に限ります。その一時的なプロセスと相違点は、正式に承認され、トレーサブルでなければなりません。.
ブリッジ部品は最終外観に一致させるべきですか?
外観が承認や顧客の使用に影響する場合は一致させてください。そうでない場合、部品が最終生産品と混同されないことを条件に、文書化された一時的な仕上げがスケジュールを守る場合があります。.
工具が引き続き滑る場合はどうすればよいですか?
能力と累積コストを直ちに再予測してください。繰り返しの特急対応に頼るのではなく、CNCルートへの投資、サプライヤーの追加、リリースの変更、または長期計画の変更を決定してください。.
CNCは最終プロセスとして残せますか?
はい。需要、設計変更、品質、またはライフサイクル経済性がそれを支持する場合、ブリッジは生産へ移行できますが、既定でステータスを変更するのではなく、正式な生産準備レビューを受けるべきです。.